Cuando compara proveedores de MES y OEE, espera que una línea tenga un solo número de OEE, no tres. Sin embargo, muchos fabricantes ven resultados diferentes de OEE para el mismo equipo, dependiendo de la herramienta, pantalla o informe que abran. La causa rara vez es la matemática en sí. Normalmente son definiciones diferentes, filtros ocultos y captura de datos inconsistente.
Este artículo explica cómo los proveedores de MES calculan y filtran el OEE, por qué dos herramientas muestran dos números para la misma línea y cómo evaluar plataformas para que el OEE refleje el rendimiento real, no una versión filtrada de la realidad.
Solicitar una demostración
1. Comience con la fórmula básica del OEE y luego revise los datos debajo de ella
La mayoría de las plataformas serias de MES y OEE usan la misma fórmula de libro de texto:
- Disponibilidad: Tiempo de funcionamiento dividido por tiempo de producción planificado
- Rendimiento: Producción real dividida por la producción ideal a la tasa estándar
- Calidad: Unidades buenas divididas por unidades totales producidas
- OEE: Disponibilidad × Rendimiento × Calidad
Las diferencias reales aparecen un nivel por debajo de la fórmula:
- Qué cuenta exactamente como tiempo de producción planificado
- Qué paradas se consideran tiempo de inactividad frente a no planificado para operar
- Cómo se registran los rechazos y el retrabajo y en qué punto del proceso
- Qué velocidad se considera la tasa estándar para el rendimiento
Cuando compara proveedores de MES, no solo está comparando cálculos. Está comparando el modelo de datos y las suposiciones que alimentan esos cálculos.
2. Defina su “tiempo de producción planificado” antes de comparar herramientas
El tiempo de producción planificado es la base del OEE. Si dos proveedores lo interpretan de forma distinta, toda comparación será engañosa. Las diferencias comunes entre proveedores incluyen:
- Incluir cambios y preparaciones como parte del tiempo planificado, o excluirlos como pérdida planificada
- Tratar descansos y reuniones como pérdida planificada, o como parte del tiempo de producción planificado con códigos de disponibilidad personalizados
- Mantenimiento planificado tratado como no planificado para operar, o como tiempo de inactividad que reduce la disponibilidad
- Línea no programada excluida del denominador en algunos sistemas, incluida en otros para KPI de alto nivel
Si un MES cuenta descansos y cambios dentro del OEE y otro los mantiene fuera, el segundo mostrará un número más alto, incluso si el rendimiento de la línea es idéntico.
Aclare con cada proveedor:
- Qué está en el denominador del OEE por defecto
- Qué categorías de tiempo se pueden activar o desactivar en los cálculos
- Cómo manejan eventos superpuestos, como mantenimiento durante un cambio
3. Disponibilidad: cómo se captura y clasifica el tiempo de inactividad
La disponibilidad es la métrica que más se distorsiona por definiciones inconsistentes. Preguntas clave para cualquier proveedor de MES:
3.1. Qué cuenta como tiempo de inactividad frente a paradas menores
- ¿Existe una duración mínima que cuente como tiempo de inactividad, por ejemplo, paradas más cortas que cierto número de segundos clasificadas como microparadas o incluso ignoradas?
- ¿Las microparadas se incluyen en rendimiento en lugar de disponibilidad?
- ¿Pueden los usuarios reclasificar una microparada como tiempo de inactividad completo si se repite con frecuencia?
Si un sistema ignora paradas frecuentes de 20 segundos y otro las registra como tiempo de inactividad, obtendrá valores de disponibilidad muy distintos para la misma línea.
3.2. Captura automática frente a manual del tiempo de inactividad
- Captura automática desde las máquinas: Usa señales como estado de la máquina, velocidad o consumo de corriente para detectar paradas
- Entrada manual: Los operarios registran eventos de tiempo de inactividad en terminales
La captura automática, como la que usa Fabrico, reduce mucho los eventos perdidos y la mala clasificación. Si un proveedor depende en gran medida de la entrada manual sin una fuerte integración con máquinas, espere lagunas en paradas pequeñas, cambios y fallos cortos. El OEE a menudo se verá mejor que la realidad.
3.3. Razones de tiempo de inactividad y eventos superpuestos
Todos los proveedores soportan razones de tiempo de inactividad, pero la lógica difiere:
- ¿Pueden los operarios asignar múltiples razones a la misma parada, por ejemplo fallo mecánico y falta de material?
- ¿El sistema permite jerarquía de razones, como categoría, subcategoría y causa raíz?
- ¿Cómo se representan cambios largos con limpieza, ajustes y comprobaciones embebidos?
Los eventos superpuestos son especialmente importantes para mantenimiento frente a retrasos de producción. Una tarea de mantenimiento iniciada durante una falta de material podría contarse doble como tiempo de inactividad en algunos sistemas si el modelo de datos es débil.
4. Rendimiento: definiciones de velocidad, microparadas y producciones cortas
El rendimiento le dice si la línea está funcionando a la tasa esperada. Las diferencias entre proveedores suelen venir de cómo definen la velocidad ideal y cómo tratan las interrupciones cortas.
4.1. Tiempo de ciclo ideal y tasa estándar
Pregunte a cada proveedor de MES:
- ¿De dónde viene el tiempo de ciclo ideal, por ejemplo del routing del ERP, estándares de ingeniería, datos maestros de producto o rendimiento histórico?
- ¿La velocidad ideal es por producto, por SKU, por línea o por centro de trabajo?
- ¿Puede la tasa ideal cambiar según el embalaje, formato o turno?
- ¿Cómo se manejan los periodos de arranque y desaceleración durante arranques y paradas?
Si un sistema usa un promedio histórico en lugar de una verdadera tasa estándar, un OEE alto puede simplemente significar que lo hizo mejor que su propio rendimiento pasado. Eso no es lo mismo que cumplir expectativas de ingeniería.
4.2. Microparadas y pérdidas de velocidad
Las pérdidas de rendimiento a menudo se esconden en microparadas y funcionamiento lento. Las buenas herramientas MES capturan:
- Paradas breves que no desencadenan un evento de tiempo de inactividad completo
- Reducción de velocidad respecto al estándar, incluso cuando la máquina técnicamente está en marcha
Pregunte a los proveedores:
- ¿Cómo detectan y almacenan las microparadas?
- ¿Las microparadas reducen rendimiento, disponibilidad o ambos?
- ¿Podemos informar la pérdida de velocidad por causa, producto y turno?
Algunos proveedores ignoran las microparadas y tratan todo como funcionando a velocidad estándar hasta que ocurre una parada completa. Eso inflará los números de rendimiento.
Para profundizar en cómo las herramientas modernas de OEE recogen y analizan estos datos, vea la descripción general de plataformas de OEE en este artículo:
Software de OEE: qué importa más allá de la puntuación OEE.
5. Calidad: dónde y cuándo se contabiliza el rechazo
La calidad parece sencilla, pero en la práctica diferentes implementaciones de MES pueden dar componentes de calidad muy distintos incluso con cantidades idénticas de rechazo.
5.1. Definiciones de bueno, rechazo y retrabajo
- ¿Los unidades retrabajadas se cuentan como buenas, rechazo o algo intermedio?
- Cuando una unidad falla más adelante en el proceso, ¿se atribuye el rechazo a la primera operación o a la última?
- ¿Pueden códigos de defecto específicos vincularse a equipo, turno u operario?
Si la calidad se mide solo en la inspección final, se pierde la capacidad de vincular el rechazo a máquinas o eventos particulares. El OEE del equipo aguas arriba se verá mejor de lo que debería.
5.2. Controles de calidad inline frente a downstream
Pregunte a los proveedores:
- ¿Cómo manejan la inspección inline frente a los resultados de inspección downstream?
- ¿Se puede informar el OEE en cada operación con números de calidad locales, no solo en la línea final?
- ¿Los eventos de calidad se vinculan con los eventos de producción y tiempo de inactividad que los provocaron?
Cuanto más granular sea el seguimiento de calidad, más fiable será el OEE que obtiene para cada máquina y célula.
6. Filtros ocultos: por qué dos herramientas muestran dos números de OEE
Incluso si dos sistemas comparten las mismas definiciones, los filtros en la interfaz de usuario pueden generar diferentes números de OEE para el mismo equipo y rango de tiempo.
6.1. Rango de tiempo y límites de turno
Filtros típicos que cambian el OEE:
- Día calendario frente a día de turno, cuando la medianoche divide un turno en dos en algunas herramientas
- Hora local frente a UTC para implementaciones en varios sitios
- Turnos parciales, por ejemplo solo las primeras 4 horas, si un operario elige una ventana de tiempo personalizada
Cuando compare proveedores de MES, pida siempre el OEE basado en un rango claramente definido, como un turno completo con horas de inicio y fin específicas.
6.2. Filtros de producto y orden
Muchas plataformas permiten filtrar el OEE por producto, SKU u orden de trabajo. La misma línea y día puede entonces producir múltiples valores de OEE:
- OEE para un solo producto, ignorando otras órdenes ejecutadas en el mismo periodo
- OEE para todos los productos, que incluye los cambios entre ellos
- OEE que ignora corridas especiales, ensayos o pruebas de ingeniería
Aclare cómo cada sistema:
- Maneja la superposición entre órdenes durante los cambios
- Atribuye el tiempo de inactividad durante un cambio a la orden anterior o a la siguiente
- Trata las corridas de prueba o ensayos de ingeniería en paneles y reportes
6.3. Filtros de evento y categoría
A veces los proveedores usan filtros para mantener ciertos eventos fuera del OEE estándar. Por ejemplo:
- Excluir mantenimiento planificado de la disponibilidad
- Ignorar paradas muy cortas por debajo de un umbral configurado
- Filtrar razones de tiempo de inactividad específicas, como eventos de fuerza mayor
Pida ver:
- El registro bruto de eventos para un periodo de muestra
- El panel de OEE para el mismo periodo
- Exactamente qué eventos se ignoran, agrupan o tratan como pérdida planificada
Si no puede conciliar el registro con las pantallas de KPI, le costará generar confianza en los números.
7. Datos unificados: una versión de la verdad entre líneas y plantas
Las diferencias en definiciones de OEE se amplifican cuando despliega en múltiples sitios, cada uno de los cuales puede tener su propia forma de definir tiempo de inactividad, velocidad y rechazo. Necesita un modelo de datos que pueda estandarizar definiciones de OEE, pero que también refleje realidades locales.
Pregunte a los proveedores de MES cómo:
- Estandarizan categorías de tiempo y modelos de pérdida entre plantas
- Gestionan datos maestros globales frente a locales para máquinas, productos y razones
- Manejan diferentes patrones de turnos y calendarios dentro de una misma compañía
Fabrico utiliza datos unificados de producción y mantenimiento para mantener definiciones de OEE consistentes entre sitios, permitiendo al mismo tiempo configuración local. Este enfoque se discute con más detalle aquí:
Mejor software de OEE con inteligencia de datos unificada.
8. Captura automática de datos: evitar la inflación del OEE
La entrada manual de datos y los cálculos de OEE basados en hojas de cálculo casi siempre inflan el rendimiento. Las pequeñas paradas no se reportan, las preparaciones se capturan de forma inconsistente y los datos de rechazo aparecen tarde o incompletos. Cuando se migra a un MES, no debería simplemente reproducir esos números sesgados en una interfaz más bonita.
Para asegurar que el OEE refleje la realidad, concéntrese en:
- Conectividad con máquinas: señales directas de estados, velocidad, conteos y alarmas
- Acciones de mantenimiento integradas: cada pérdida significativa puede generar tareas, inspecciones o análisis dentro de la misma plataforma
- Líneas de tiempo de eventos: una línea temporal visual clara que coincida con la narrativa del taller
- Registros de auditoría: quién reclasificó una parada, cuándo y por qué
Fabrico captura datos de producción y tiempo de inactividad directamente de las máquinas, luego utiliza las capacidades integradas de gestión de mantenimiento para convertir cada pérdida en acciones específicas para los equipos de producción y mantenimiento. Esto ayuda a mantener el OEE honesto: cada pérdida es visible, trazable y accionable en ambos frentes.
9. Mantenimiento integrado: vincular las pérdidas de OEE a soluciones reales
El OEE por sí solo es un indicador. El valor llega cuando cada pérdida está vinculada a una acción concreta que reduce pérdidas futuras. Aquí es donde importa tener capacidades de gestión de mantenimiento dentro del mismo MES y plataforma de OEE.
Al evaluar proveedores, pregunte:
- ¿Puede una razón de inactividad recurrente crear directamente una tarea o plan de mantenimiento?
- ¿Son visibles las actividades de mantenimiento completadas junto a la línea de tiempo del OEE para el mismo equipo?
- ¿Puede correlacionar fallos, órdenes de trabajo y tendencias de OEE sin exportar datos a otra herramienta?
Si los datos de producción y mantenimiento viven en sistemas separados, perderá tiempo conciliándolos y seguirá teniendo una trazabilidad débil entre las pérdidas de OEE y el trabajo realizado para eliminarlas.
Solicitar una demostración
10. Lista de verificación práctica: preguntas para cada proveedor de MES y OEE
Use esta lista de verificación cuando compare plataformas, incluido Fabrico, para que pueda ver cómo cada una representará su rendimiento real.
10.1. Definiciones y configuración
- ¿Cómo define el tiempo de producción planificado y qué categorías de tiempo están en el denominador del OEE?
- ¿Podemos configurar qué cuenta como pérdida planificada frente a tiempo de inactividad?
- ¿Cómo se representan descansos, reuniones y formación?
- ¿Cómo se define y gestiona el tiempo de ciclo ideal para cada producto y línea?
10.2. Captura de datos e integridad
- ¿Qué señales de máquina recogen para estados, velocidad y conteos?
- ¿Cómo detectan y clasifican las microparadas?
- ¿Puedo ver un registro bruto de eventos y cómo se resume en los informes de OEE?
- ¿Cómo evitan el doble conteo de eventos superpuestos, como mantenimiento durante un cambio?
10.3. Filtros e informes
- ¿Qué filtros pueden cambiar el valor del OEE, como tiempo, producto, orden, categoría?
- ¿Cómo manejan los límites de turno que cruzan la medianoche?
- ¿Podemos estandarizar filtros para reportes corporativos, para que todos vean los mismos números?
10.4. Multi-sitio y gobernanza
- ¿Cómo soportan definiciones consistentes de OEE entre múltiples plantas?
- ¿Podemos tener plantillas globales para razones, códigos y KPIs con cambios locales controlados?
- ¿Qué registro de auditoría existe para los cambios en la configuración del OEE?
10.5. Integración con mantenimiento
- ¿Cómo se conectan las pérdidas de OEE a tareas de mantenimiento, inspecciones y acciones de mejora?
- ¿Podemos rastrear el efecto del trabajo de mantenimiento sobre el OEE futuro?
- ¿Trabajan operarios y técnicos de mantenimiento en la misma plataforma cuando responden a un tiempo de inactividad?
11. Cómo Fabrico aborda el OEE para líderes manufactureros
Fabrico es una plataforma MES y OEE basada en la nube diseñada para fabricantes que quieren datos de rendimiento precisos y accionables sin ahogarse en configuración e integraciones personalizadas. Esta plataforma:
- Captura datos de producción y tiempo de inactividad directamente de las máquinas, reduciendo la entrada manual y los eventos perdidos
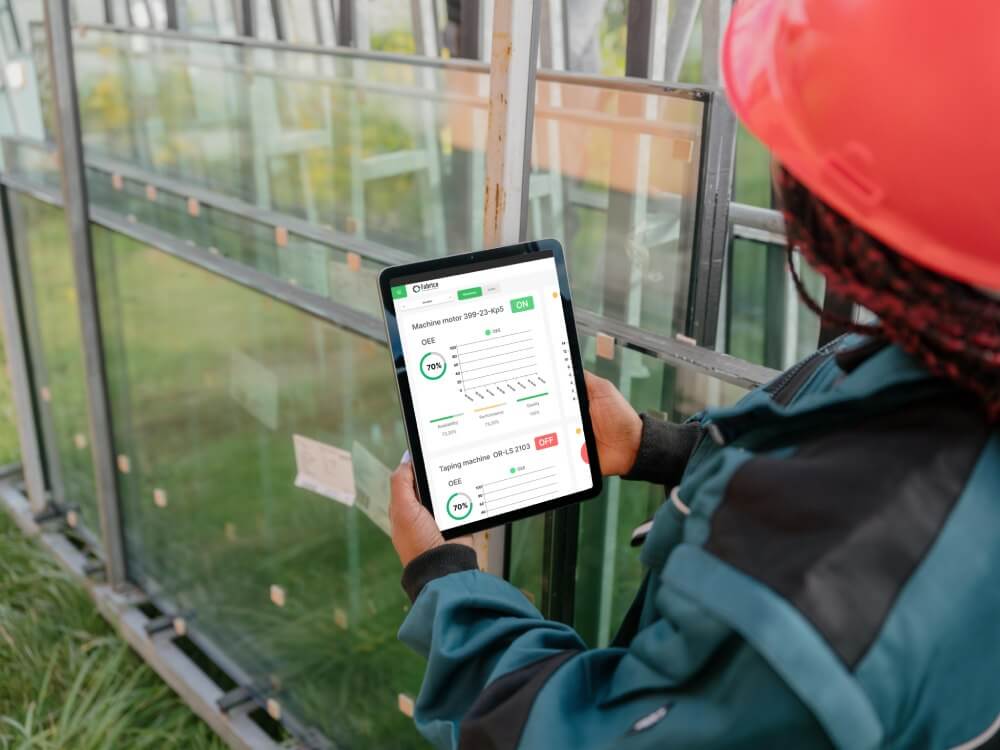
- Calcula OEE y pérdidas en tiempo real, con definiciones transparentes y modelos de tiempo configurables
- Utiliza las capacidades integradas de gestión de mantenimiento para convertir cada pérdida en acciones dirigidas para los equipos de producción y mantenimiento
- Proporciona datos unificados entre sitios para que las realidades a nivel de línea y los KPI corporativos utilicen la misma fuente de verdad
Si está comparando herramientas de MES y OEE y quiere entender cómo Fabrico reflejaría sus definiciones y limitaciones específicas, contacte a nuestro equipo:
Contáctenos.
12. Próximos pasos: evalúe herramientas de OEE con sus datos y limitaciones
Para pasar de la teoría a la práctica:
- Documente sus definiciones actuales de OEE, incluyendo qué está dentro y fuera del tiempo de producción planificado
- Enumere los puntos de dolor clave, como números inconsistentes entre plantas, captura de tiempo de inactividad poco fiable o falta de trazabilidad entre el OEE y el trabajo de mantenimiento
- Use la lista de verificación de este artículo para estructurar sus conversaciones con proveedores
- Realice evaluaciones piloto usando las mismas líneas, periodos y filtros en cada sistema
Para una comparación más amplia de opciones de software de OEE y cómo difieren en arquitectura, modelo de datos y usabilidad, vea:
Mejor software de OEE: cómo elegir para la fabricación en el mundo real.
Si quiere ver cómo Fabrico aplica estos principios en líneas de producción reales, puede:
Solicitar una demostración






















 Iniciar sesión
 Blog