Lorsque vous comparez des fournisseurs MES et OEE, vous vous attendez à ce qu'une ligne ait un seul chiffre OEE, pas trois. Pourtant, de nombreux fabricants obtiennent des résultats OEE différents pour le même équipement, selon l'outil, l'écran ou le rapport qu'ils consultent. La cause n'est que rarement les calculs eux-mêmes. Il s'agit généralement de définitions différentes, de filtres cachés et d'une capture des données incohérente.
Cet article explique comment les fournisseurs MES calculent et filtrent l'OEE, pourquoi deux outils peuvent afficher deux chiffres pour la même ligne et comment évaluer les plateformes afin que l'OEE reflète la performance réelle, et non une version filtrée de la réalité.
Demander une démo
1. Commencez par la formule de base de l'OEE, puis examinez les données qui se cachent en dessous
La plupart des plateformes MES et OEE sérieuses utilisent la même formule scolaire de l'OEE :
- Disponibilité : temps de fonctionnement divisé par le temps de production planifié
- Performance : production réelle divisée par la production idéale à la cadence standard
- Qualité : unités conformes divisées par le total d'unités produites
- OEE : Disponibilité × Performance × Qualité
Les vraies différences apparaissent un niveau en dessous de la formule :
- Ce qui compte exactement comme temps de production planifié
- Quels arrêts sont traités comme des pannes versus non prévus pour fonctionner
- Comment les rebuts et le retravail sont enregistrés et à quel moment du process
- Quelle vitesse est considérée comme la cadence standard pour la performance
Lorsque vous comparez des fournisseurs MES, vous ne comparez pas seulement des calculs. Vous comparez le modèle de données et les hypothèses qui alimentent ces calculs.
2. Définissez votre « temps de production planifié » avant de comparer les outils
Le temps de production planifié est la base de l'OEE. Si deux fournisseurs l'interprètent différemment, toute comparaison sera trompeuse. Les différences courantes entre fournisseurs incluent :
- Inclure les changements de série et les réglages comme faisant partie du temps planifié, ou les exclure comme perte planifiée
- Gérer les pauses et les réunions comme perte planifiée, ou comme partie du temps de production planifié avec des codes de disponibilité personnalisés
- Maintenance planifiée traitée comme non prévue pour fonctionner, ou comme temps d'arrêt réduisant la disponibilité
- Ligne non programmée exclue du dénominateur dans certains systèmes, incluse dans d'autres pour des KPI de haut niveau
Si un MES compte les pauses et les changements de série dans l'OEE et qu'un autre les garde en dehors, le second affichera un chiffre plus élevé, même si la performance de la ligne est identique.
Clarifiez avec chaque fournisseur :
- Ce qui figure par défaut dans le dénominateur de l'OEE
- Quelles catégories de temps peuvent être activées ou désactivées dans les calculs
- Comment ils gèrent les événements qui se chevauchent, par exemple une maintenance pendant un changement de série
3. Disponibilité : comment les arrêts sont capturés et classés
La disponibilité est la métrique la plus déformée par des définitions incohérentes. Questions clés à poser à tout fournisseur MES :
3.1. Qu'est-ce qui compte comme arrêt versus micro-arrêts
- Existe-t-il une durée minimale qui compte comme arrêt, par exemple les arrêts plus courts qu'un certain nombre de secondes classés comme micro-arrêts ou même ignorés
- Les micro-arrêts sont-ils inclus dans la performance plutôt que dans la disponibilité
- Les utilisateurs peuvent-ils reclasser un micro-arrêt en arrêt complet s'il se répète fréquemment
Si un système ignore des arrêts fréquents de 20 secondes et qu'un autre les enregistre comme des arrêts, vous obtiendrez des valeurs de disponibilité très différentes pour la même ligne.
3.2. Capture automatique versus manuelle des arrêts
- Collecte automatique depuis les machines : utilise des signaux tels que l'état machine, la vitesse ou la consommation de courant pour détecter les arrêts
- Saisie manuelle : les opérateurs enregistrent les événements d'arrêt sur des terminaux
La capture automatique, comme l'utilise Fabrico, réduit considérablement les événements manqués et les erreurs de classification. Si un fournisseur s'appuie fortement sur la saisie manuelle sans une forte intégration machine, attendez-vous à des lacunes sur les petits arrêts, les changements de série et les pannes courtes. L'OEE semblera souvent meilleure que la réalité.
3.3. Raisons d'arrêt et événements qui se chevauchent
Chaque fournisseur prend en charge des raisons d'arrêt, mais la logique diffère :
- Les opérateurs peuvent-ils attribuer plusieurs raisons au même arrêt, par exemple panne mécanique et pénurie de matière
- Le système permet-il une hiérarchie de raisons, comme catégorie, sous-catégorie et cause racine
- Comment sont représentés les longs changements de série incluant nettoyage, réglages et vérifications
Les événements qui se chevauchent sont particulièrement importants pour la maintenance versus les retards de production. Une tâche de maintenance commencée pendant une pénurie de matière pourrait être comptée deux fois comme arrêt dans certains systèmes si le modèle de données est faible.
4. Performance : définitions de vitesse, micro-arrêts et courtes séries
La performance vous indique si la ligne fonctionne à la cadence attendue. Les différences entre fournisseurs proviennent souvent de la manière dont ils définissent la vitesse idéale et dont ils traitent les interruptions courtes.
4.1. Temps de cycle idéal et cadence standard
Posez ces questions à chaque fournisseur MES :
- D'où provient le temps de cycle idéal, par exemple la gamme dans l'ERP, les normes d'ingénierie, les données de référence produit, la performance historique
- La vitesse idéale est-elle par produit, par SKU, par ligne ou par poste de travail
- La cadence idéale peut-elle changer selon le conditionnement, le format ou l'équipe
- Comment sont gérées les périodes de montée en cadence et de descente en cadence lors des démarrages et arrêts
Si un système utilise une moyenne historique au lieu d'une vraie cadence standard, un OEE élevé peut simplement signifier que vous avez fait mieux que votre performance passée. Ce n'est pas la même chose que de répondre aux attentes d'ingénierie.
4.2. Micro-arrêts et pertes de vitesse
Les pertes de performance se cachent souvent dans les micro-arrêts et la vitesse réduite. Les bons outils MES captent :
- Les arrêts courts qui ne déclenchent pas un événement d'arrêt complet
- La vitesse réduite par rapport à la norme, même lorsque la machine tourne techniquement
Interrogez les fournisseurs :
- Comment détectez-vous et enregistrez-vous les micro-arrêts
- Les micro-arrêts réduisent-ils la performance, la disponibilité ou les deux
- Pouvons-nous rapporter la perte de vitesse par cause, produit et poste
Certains fournisseurs ignorent les micro-arrêts et considèrent que tout fonctionne à la vitesse standard jusqu'à ce qu'un arrêt complet se produise. Cela gonflera les chiffres de performance.
Pour approfondir la manière dont les outils OEE modernes collectent et analysent ces données, voyez l'aperçu des plateformes OEE dans cet article :
Logiciel OEE : ce qui compte au-delà du score OEE.
5. Qualité : où et quand les rebuts sont comptabilisés
La qualité semble simple, mais en pratique différentes implémentations MES peuvent donner des composantes qualité très différentes même avec des quantités de rebuts identiques.
5.1. Définitions de conforme, rebut et retravail
- Les unités retravaillées sont-elles comptées comme conformes, rebut ou quelque chose d'intermédiaire
- Lorsqu'une unité échoue plus tard dans le process, le rebut est-il attribué à la première opération ou à la dernière
- Des codes de défaut spécifiques peuvent-ils être liés à un équipement, un poste ou un opérateur
Si la qualité est mesurée uniquement à l'inspection finale, vous perdez la capacité d'associer les rebuts à des machines ou événements particuliers. L'OEE des équipements en amont paraîtra meilleur qu'il ne devrait.
5.2. Contrôles en ligne versus en aval
Interrogez les fournisseurs :
- Comment gérez-vous les résultats d'inspection en ligne par rapport à l'inspection en aval
- L'OEE peut-elle être rapportée à chaque opération avec des chiffres qualité locaux, et pas seulement à la ligne finale
- Les événements qualité sont-ils reliés aux événements de production et d'arrêt qui les ont générés
Plus le suivi qualité est granulaire, plus l'OEE obtenue pour chaque machine et cellule est fiable.
6. Filtres cachés : pourquoi deux outils affichent deux chiffres OEE
Même si deux systèmes partagent les mêmes définitions, des filtres dans l'interface utilisateur peuvent générer des chiffres OEE différents pour le même équipement et la même période.
6.1. Plage horaire et limites des postes
Filtres typiques qui changent l'OEE :
- Jour calendaire contre journée de poste, lorsque minuit divise un poste en deux dans certains outils
- Heure locale contre UTC pour des déploiements multi-site
- Postes partiels, par exemple seulement les 4 premières heures, si un opérateur choisit une fenêtre horaire personnalisée
Lorsque vous comparez des fournisseurs MES, demandez toujours l'OEE basé sur une période clairement définie, par exemple un poste complet avec des heures de début et fin spécifiques.
6.2. Filtres produit et ordre
Beaucoup de plateformes permettent aux utilisateurs de filtrer l'OEE par produit, SKU ou ordre de fabrication. La même ligne et la même journée peuvent alors produire plusieurs valeurs OEE :
- OEE pour un seul produit, en ignorant les autres ordres exécutés dans la même période
- OEE pour tous les produits, ce qui inclut les changements de série entre eux
- OEE qui ignore les productions spéciales, essais ou tests d'ingénierie
Clarifiez comment chaque système :
- Gère le chevauchement entre ordres pendant les changements de série
- Attribue l'arrêt pendant un changement de série à l'ordre précédent ou au suivant
- Traite les runs de test ou essais d'ingénierie dans les tableaux de bord et les rapports
6.3. Filtres d'événements et de catégories
Les fournisseurs utilisent parfois des filtres pour exclure certains événements de l'OEE standard. Par exemple :
- Exclure la maintenance planifiée de la disponibilité
- Ignorer les arrêts très courts en dessous d'un seuil configuré
- Filtrer des raisons d'arrêt spécifiques, comme des événements de force majeure
Demandez à voir :
- Le journal d'événements brut pour une période échantillon
- Le tableau de bord OEE pour la même période
- Exactement quels événements sont ignorés, regroupés ou traités comme perte planifiée
Si vous ne pouvez pas rapprocher le journal avec les écrans de KPI, vous aurez du mal à instaurer la confiance dans les chiffres.
7. Données unifiées : une seule version de la vérité pour toutes les lignes et usines
Les différences dans les définitions de l'OEE sont amplifiées lorsque vous déployez sur plusieurs sites, chacun pouvant avoir sa propre manière de définir les arrêts, la vitesse et les rebuts. Vous avez besoin d'un modèle de données capable de standardiser les définitions OEE, tout en reflétant les réalités locales.
Demandez aux fournisseurs MES comment ils :
- Standardisent les catégories de temps et les modèles de pertes à travers les usines
- Gèrent les données de référence globales versus locales pour les machines, produits et raisons
- Gèrent les différents schémas de postes et calendriers au sein d'une même entreprise
Fabrico utilise des données de production et de maintenance unifiées pour garder les définitions OEE cohérentes entre les sites, tout en permettant une configuration locale. Cette approche est abordée plus en détail ici :
Meilleur logiciel OEE avec intelligence de données unifiée.
8. Saisie automatisée des données : éviter l'inflation de l'OEE
La saisie manuelle et les calculs OEE basés sur des tableurs gonflent presque toujours les performances. Les petits arrêts ne sont pas signalés, les réglages sont capturés de façon incohérente et les données de rebut apparaissent tard ou incomplètes. Lorsque vous passez à un MES, vous ne devez pas simplement reproduire ces chiffres biaisés dans une interface plus jolie.
Pour faire en sorte que l'OEE reflète la réalité, concentrez-vous sur :
- Connectivité machine : signaux directs pour états, vitesse, comptages et alarmes
- Actions de maintenance intégrées : chaque perte significative peut déclencher des tâches, inspections ou analyses dans la même plateforme
- Chronologies d'événements : une timeline visuelle claire qui correspond au récit de l'atelier
- Pistes d'audit : qui a reclassé un arrêt, quand et pourquoi
Fabrico capture les données de production et d'arrêt directement depuis les machines, puis utilise les capacités intégrées de gestion de maintenance pour transformer chaque perte en actions spécifiques pour les équipes production et maintenance. Cela aide à garder l'OEE honnête : chaque perte est visible, traçable et exploitable des deux côtés.
9. Maintenance intégrée : relier les pertes OEE à des corrections concrètes
L'OEE n'est qu'un indicateur. La valeur apparaît lorsque chaque perte est liée à une action concrète qui réduit les pertes futures. C'est là qu'il est utile d'avoir des capacités de gestion de maintenance intégrées dans la même plateforme MES et OEE.
Quand vous évaluez les fournisseurs, demandez :
- Une raison d'arrêt récurrente peut-elle créer directement une tâche ou un plan de maintenance
- Les activités de maintenance complétées sont-elles visibles à côté de la timeline OEE pour le même équipement
- Pouvez-vous corréler les pannes, ordres de travail et tendances OEE sans exporter les données vers un autre outil
Si les données production et maintenance vivent dans des systèmes séparés, vous passerez du temps à les rapprocher et aurez toujours une traçabilité faible entre les pertes OEE et les travaux effectués pour les éliminer.
Demander une démo
10. Checklist pratique : questions à poser à chaque fournisseur MES et OEE
Utilisez cette checklist lorsque vous comparez des plateformes, y compris Fabrico, afin de voir comment chacune représentera votre performance réelle.
10.1. Définitions et configuration
- Comment définissez-vous le temps de production planifié et quelles catégories de temps figurent dans le dénominateur de l'OEE
- Pouvons-nous configurer ce qui compte comme perte planifiée versus arrêt
- Comment sont représentées les pauses, réunions et formations
- Comment le temps de cycle idéal est-il défini et géré pour chaque produit et ligne
10.2. Capture et intégrité des données
- Quels signaux machine collectez-vous pour les états, la vitesse et les comptages
- Comment détectez-vous et classez-vous les micro-arrêts
- Puis-je voir un journal d'événements brut et comment il se consolide dans les rapports OEE
- Comment empêchez-vous le double comptage des événements qui se chevauchent, comme la maintenance pendant un changement de série
10.3. Filtres et reporting
- Quels filtres peuvent modifier la valeur de l'OEE, tels que temps, produit, ordre, catégorie
- Comment gérez-vous les limites de postes qui traversent minuit
- Pouvons-nous standardiser les filtres pour le reporting corporate, afin que tout le monde voie les mêmes chiffres
10.4. Multi-site et gouvernance
- Comment supportez-vous des définitions OEE cohérentes à travers plusieurs usines
- Pouvons-nous avoir des modèles globaux pour les raisons, codes et KPI avec des modifications locales contrôlées
- Quelle piste d'audit existe pour les changements de configuration OEE
10.5. Intégration maintenance
- Comment les pertes OEE sont-elles liées aux tâches de maintenance, inspections et actions d'amélioration
- Pouvons-nous suivre l'effet du travail de maintenance sur les OEE futurs
- Les opérateurs et les techniciens de maintenance travaillent-ils dans la même plateforme lorsqu'ils répondent à un arrêt
11. Comment Fabrico aborde l'OEE pour les responsables de l'industrie
Fabrico est une plateforme MES et OEE cloud conçue pour les fabricants qui veulent des données de performance précises et exploitables sans se noyer dans la configuration et les intégrations sur mesure. Elle :
- Capture les données de production et d'arrêt directement depuis les machines, réduisant la saisie manuelle et les événements manqués
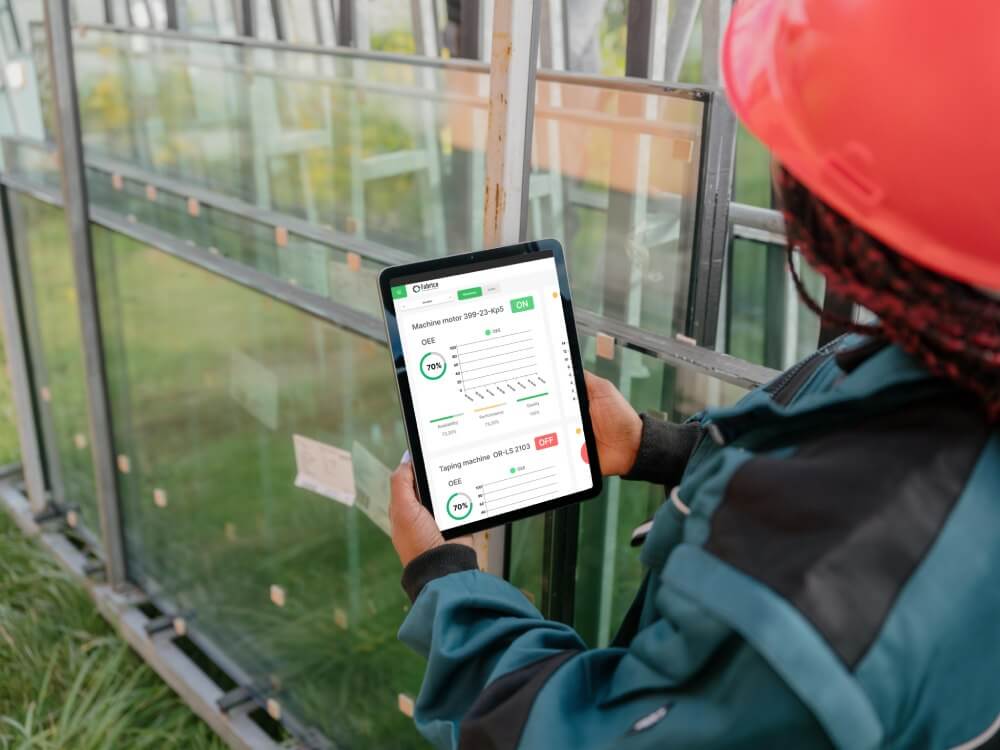
- Calcule l'OEE et les pertes en temps réel, avec des définitions transparentes et des modèles de temps configurables
- Utilise les capacités intégrées de gestion de maintenance pour transformer chaque perte en actions ciblées pour les équipes production et maintenance
- Fournit des données unifiées à travers les sites afin que les réalités au niveau des lignes et les KPI corporate utilisent la même source de vérité
Si vous comparez des outils MES et OEE et souhaitez comprendre comment Fabrico refléterait vos définitions et contraintes spécifiques, contactez notre équipe :
Contactez-nous.
12. Étapes suivantes : évaluez les outils OEE avec vos données et contraintes
Pour passer de la théorie à la pratique :
- Documentez vos définitions OEE actuelles, y compris ce qui est inclus et exclu du temps de production planifié
- Listez vos points douloureux clés, tels que des chiffres incohérents entre usines, une capture d'arrêts peu fiable ou un manque de traçabilité entre OEE et travail de maintenance
- Utilisez la checklist de cet article pour structurer vos échanges avec les fournisseurs
- Réalisez des pilotes en utilisant les mêmes lignes, périodes et filtres dans chaque système
Pour une comparaison plus large des options de logiciel OEE et de leurs différences d'architecture, de modèle de données et d'utilisabilité, voir :
Meilleur logiciel OEE : comment choisir pour la production en conditions réelles.
Si vous souhaitez voir comment Fabrico applique ces principes sur des lignes de production réelles, vous pouvez :
Demander une démo







 Connexion
 Blog