


 Iniciar sesión
 Blog
MES para fabricación multi-sitio: Un estándar en cada planta

Puntos clave
- Un MES multi-sitio funciona cuando cada planta mide las pérdidas de la misma manera.
- Establezca un estándar de grupo para estados, códigos de pérdida y la base temporal; deje que las plantas mantengan detalle local por debajo de él.
- Compare las plantas por sus propias pérdidas, no por OEE bruto, o el ranking será injusto.
- Una encuesta industrial encontró que el 93% de los fabricantes tienen MES, pero solo el 28% lo ejecutan a nivel empresarial.
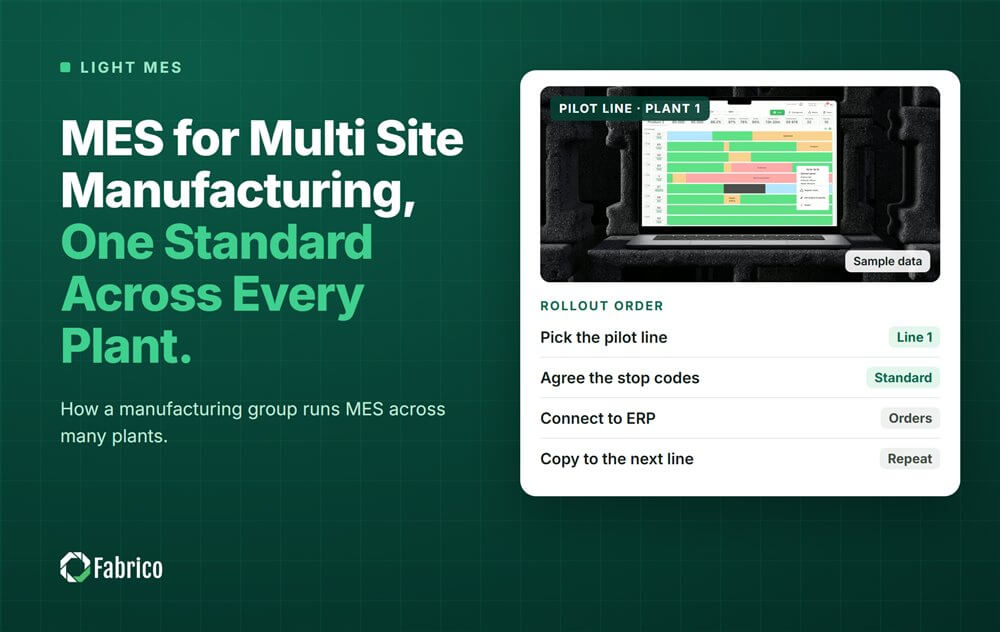
- Implemente planta por planta, usando la configuración de la primera planta como plantilla del grupo.
La respuesta corta: MES para un grupo multi-sitio trata principalmente de un estándar compartido. Mismos estados, mismos códigos de pérdida y la misma base temporal en cada planta, de modo que un minuto de tiempo de inactividad signifique lo mismo en todas partes.
Esta guía es para líderes de operaciones de grupo, CI y ingeniería con dos o más plantas. Fabrico, una plataforma de rendimiento manufacturero con visión por computadora, ofrece una vista única a través de las plantas además del OEE a nivel de línea. El método a continuación se aplica a cualquier sistema.
¿Por qué es más difícil el MES en muchas plantas que en una?
Cada planta desarrolló sus propios hábitos. Una cuenta los cambios de formato como paradas planificadas, otra los cuenta como tiempo de inactividad. Una sitúa el corte de microparada en 2 minutos, otra en 5. Ponga sus OEE lado a lado y comparará reglas, no rendimiento.
Los datos respaldan esto. En una encuesta industrial de 1,560 responsables en 17 países, el 93% tenían MES, pero solo el 28% lo ejecutaban a nivel empresarial y el 23% estaban totalmente integrados. La integración fue la principal necesidad de compra, nombrada por el 44%.
¿Qué debe estandarizar el grupo y qué queda local?
| Estándar de grupo (igual en todas partes) | Elección local (decide la planta) |
|---|---|
| Estados de máquina: running, own stop, starved, blocked, planned stop, changeover | Qué máquinas se conectan primero |
| Códigos de pérdida de nivel superior, mapeados a las seis grandes pérdidas | Códigos de detalle bajo cada código de nivel superior |
| Base temporal para OEE (qué se cuenta como tiempo de producción planificado) | Patrones de turnos y tiempos de descanso |
| Corte de microparada | Diseño de pantalla en la línea |
| Cómo se valora una pérdida (contribución, no tarifa por hora máquina) | Quién dirige la revisión diaria |
La regla práctica: estandarice todo lo que entra en un informe de grupo. Deje al sitio cualquier cosa que solo use la línea. Nuestra guía sobre definiciones estándar de pérdidas entre plantas profundiza más.
¿Cómo comparar las plantas de forma justa?
El OEE bruto castiga a las plantas con corridas largas de lotes pequeños y premia a las plantas con un solo producto. Compárelas por lo que cada planta puede arreglar:
- Pérdidas propias. Divida el tiempo de cada máquina en paradas propias, sin material y bloqueadas. Clasifique las plantas por paradas propias.
- Pérdida en dinero. Valorice cada pérdida por la contribución por unidad perdida en el cuello de botella. Un minuto en una línea rápida y de alto margen pesa más.
- Tendencia, no nivel. Una planta que sube constantemente desde una base baja está haciendo mejor trabajo que una que se mantiene en un número alto.
Vea cómo consolidar OEE entre sitios para las matemáticas de ponderar líneas y plantas.
Comparación de grupo ilustrada
Grupo de ejemplo (números ilustrativos, no cliente): tres plantas, una línea cuello de botella cada una, vista semanal.
| Planta | OEE bruto | Minutos de parada propios por semana | Unidades perdidas por semana | Pérdida a $0.20 por unidad |
|---|---|---|---|---|
| Planta A | 68% | 300 | 60,000 (300 x 200 por minuto) | $12,000 |
| Planta B | 55% | 420 | 50,400 (420 x 120 por minuto) | $10,080 |
| Planta C | 61% | 250 | 75,000 (250 x 300 por minuto) | $15,000 |
Por OEE bruto, la Planta B parece la peor. Por dinero, la Planta C pierde más, porque su línea es la más rápida. Un grupo que clasifica por OEE bruto manda ayuda primero a la Planta B y se pierde la mayor pérdida. Clasificada por dinero perdido, la Planta C tiene prioridad.
¿Cómo desplegar MES a través de las plantas?
- Primera planta como plantilla. Pruébelo en una línea, luego en toda la planta, y documente la configuración.
- Las siguientes plantas copian la plantilla. Cada una añade solo códigos de detalle locales por debajo de los códigos de grupo.
- Un responsable por planta y un responsable de grupo para el estándar.
- Una revisión mensual de pérdidas del grupo sobre pérdidas propias en dinero, no una tabla de clasificación de OEE bruto.
Si todavía está eligiendo entre una herramienta para una sola planta y una herramienta de grupo, lea planta única vs multi-sitio OEE.
¿Qué ve el grupo cada semana?
Mantenga la vista de grupo corta. Cada lunes el responsable de operaciones de grupo debería ver tres cosas por planta: minutos de parada propios frente a la semana pasada, las 3 principales pérdidas en dinero y las acciones abiertas con sus responsables. Las plantas ven la misma vista para sus propias líneas, así nadie se sorprende por una cifra en una reunión de grupo.
La vista de grupo es un punto de partida para preguntas, no un veredicto. Cuando una planta arregla una pérdida, el grupo pregunta qué otras plantas tienen la misma máquina y la misma pérdida, y copia la solución. Ahí es donde un MES multi-sitio rinde: una solución encontrada una vez y usada muchas veces.
Errores que cometen los grupos
- Permitir que cada planta elija su propia base temporal y luego comparar OEE.
- Forzar una lista detallada de códigos en cada planta, de modo que los operarios dejen de usarla.
- Clasificar las plantas por OEE bruto y culpar a la planta con la mezcla de productos más difícil.
- Comprar un sistema de grupo antes de que una planta haya demostrado que la rutina funciona.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento manufacturero con visión por computadora. OEE y un MES ligero vienen primero: registro automático del tiempo de inactividad que mantiene separados paradas propias, sin material y bloqueadas, y OEE en vivo por línea y turno.
- Una vista única a través de las plantas, con OEE en vivo por línea y turno.
- Paradas propias separadas de sin material y bloqueadas, para que los rankings de plantas sean justos.
- Pérdidas valoradas en dinero y clasificadas en todo el grupo.
- El operario confirma la razón con un solo toque, con un clip de cámara como evidencia donde una cámara vigila la línea.
En términos ISA-95 Fabrico opera en el espacio Level 2 a Level 3; no es un ERP. No hay plan gratuito y no hay niveles: cada planta recibe una cotización. Vea nuestra página de light MES para el panorama completo.
Preguntas frecuentes
¿Qué es un MES multi-sitio?
Un MES que funciona en varias plantas con un estándar compartido, para que el grupo pueda ver y comparar pérdidas entre sitios en un solo lugar.
¿Debería cada planta usar los mismos códigos de razón?
Use los mismos códigos de nivel superior en todas partes. Permita que cada planta añada códigos de detalle debajo.
¿Es el OEE bruto una forma justa de clasificar plantas?
No. La mezcla de productos, el tamaño de lote y la velocidad de la línea difieren. Clasifique por pérdidas propias, valoradas en dinero, y por la tendencia.
¿Qué planta debería ir primero?
La planta donde una hora perdida le cuesta más al grupo y donde el equipo está listo. Su configuración se convierte en la plantilla de grupo.
¿Un MES multi-sitio reemplaza al ERP?
No. El MES se sitúa en ISA-95 Level 3, entre ERP en Level 4 y el control de máquinas en los Levels 0 a 2.
Vea su grupo en una demo
Traiga una línea de dos plantas. Mostraremos ambas en una sola pantalla, con las mismas reglas de pérdida.
Artículos relacionados

Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.