


 Connexion
 Blog
MES pour la production multi-site : Une norme dans chaque usine

Points clés
- Un MES multi-site fonctionne lorsque chaque usine mesure les pertes de la même manière.
- Définissez une norme de groupe pour les états, les codes de perte et la base temporelle ; laissez les usines conserver des détails locaux en dessous.
- Comparez les usines sur leurs propres pertes, pas sur l'OEE brut, sinon le classement sera injuste.
- Une enquête sectorielle a constaté que 93% des fabricants disposent d'un MES, mais seulement 28% l'exploitent au niveau de l'entreprise.
- Déployez usine par usine, en prenant la configuration de la première usine comme modèle de groupe.
La réponse courte : le MES pour un groupe multi-site concerne principalement une norme partagée. Même états, mêmes codes de perte et même base temporelle dans chaque usine, de sorte qu'une minute d'arrêt signifie la même chose partout.
Ce guide s'adresse aux responsables des opérations de groupe, CI et ingénierie ayant deux usines ou plus. Fabrico, une plateforme de performance manufacturière avec vision par ordinateur, offre une vue unique à travers les usines en plus de l'OEE au niveau ligne. La méthode ci-dessous s'applique à tout système.
Pourquoi un MES dans plusieurs usines est-il plus difficile que dans une seule ?
Chaque usine a développé ses propres habitudes. L'une compte les changements de format comme arrêts planifiés, une autre les compte comme temps d'arrêt. L'une fixe le seuil de micro-arrêt à 2 minutes, une autre à 5. Mettez leurs OEE côte à côte et vous comparez les règles, pas la performance.
Les données le confirment. Dans une enquête sectorielle auprès de 1 560 décideurs dans 17 pays, 93% disposaient d'un MES, mais seulement 28% l'exploitaient au niveau entreprise et 23% étaient pleinement intégrés. L'intégration était le besoin d'achat principal, cité par 44%.
Que devrait standardiser le groupe, et que doit rester local ?
| Standard de groupe (identique partout) | Choix local (l'usine décide) |
|---|---|
| États machine : running, own stop, starved, blocked, planned stop, changeover | Quelles machines sont connectées en premier |
| Codes de perte de haut niveau, mappés sur les six grandes pertes | Codes détaillés sous chaque code de haut niveau |
| Base temporelle pour l'OEE (ce qui compte comme temps de production planifié) | Schémas d'équipes et temps de pause |
| Seuil de micro-arrêt | Disposition de l'écran à la ligne |
| Comment une perte est valorisée (contribution, pas taux machine-heure) | Qui mène la revue quotidienne |
Règle générale : standardisez tout ce qui entre dans un rapport de groupe. Laissez au site tout ce qui n'est utilisé que par la ligne. Notre guide sur les définitions standard des pertes entre usines va plus loin.
Comment comparer les usines équitablement ?
L'OEE brut pénalise les usines avec de longues séries de petites lots et favorise les usines avec un seul produit. Comparez-les sur ce que chaque usine peut corriger :
- Pertes propres. Répartissez le temps de chaque machine en arrêts propres, pénurie et bloqué. Classez les usines sur les arrêts propres.
- Perte en argent. Valorisez chaque perte au taux de contribution par unité perdue à l'élément limitant. Une minute sur une ligne rapide et à forte marge pèse plus.
- Tendance, pas niveau. Une usine qui progresse régulièrement depuis une base basse fait un meilleur travail qu'une qui stagne à un niveau élevé.
Voir comment consolider l'OEE entre sites pour la mathématique de la pondération des lignes et des usines.
Une comparaison de groupe illustrée
Groupe d'exemple (chiffres illustratifs, pas un client) : trois usines, une ligne goulot chacune, vue hebdomadaire.
| Usine | OEE brut | Minutes d'arrêt propres par semaine | Unités perdues par semaine | Perte à $0.20 par unité |
|---|---|---|---|---|
| Usine A | 68% | 300 | 60 000 (300 x 200 par minute) | $12,000 |
| Usine B | 55% | 420 | 50 400 (420 x 120 par minute) | $10,080 |
| Usine C | 61% | 250 | 75 000 (250 x 300 par minute) | $15,000 |
Par OEE brut, l'usine B semble la pire. En termes d'argent, l'usine C perd le plus, car sa ligne est la plus rapide. Un groupe qui classe par OEE brut enverra de l'aide d'abord à l'usine B et manquera la plus grosse perte. Classé par argent perdu, l'usine C est prioritaire.
Comment déployer le MES à travers les usines ?
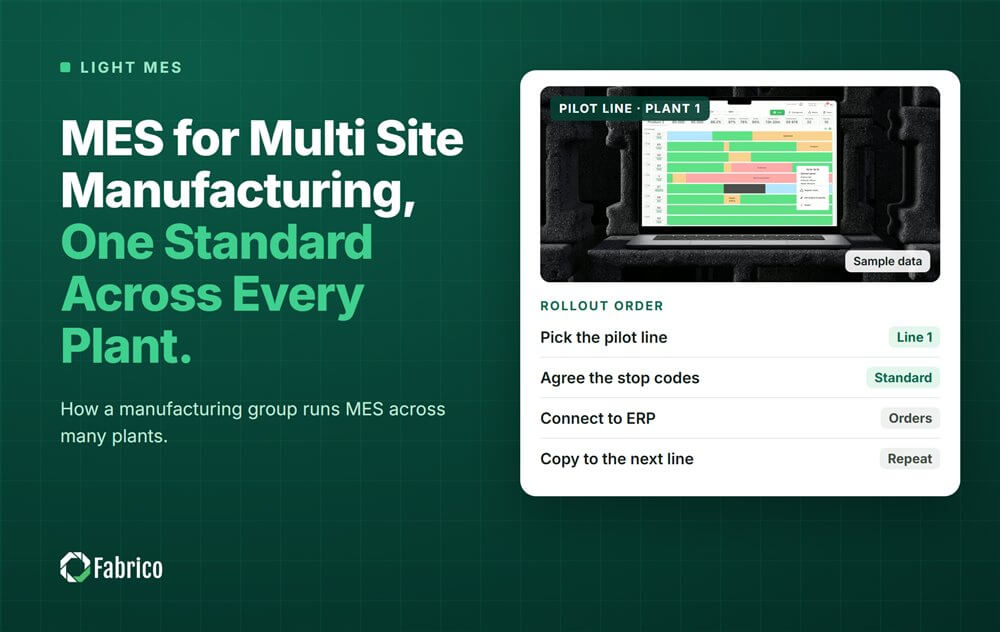
- Première usine comme modèle. Prouvez-le sur une ligne, puis sur toute l'usine, et consignez la configuration.
- Les usines suivantes copient le modèle. Chacune ajoute uniquement des codes détaillés locaux sous les codes de groupe.
- Un propriétaire par usine et un propriétaire de groupe pour la norme.
- Une revue mensuelle des pertes du groupe sur les pertes propres en argent, pas un classement du OEE brut.
Si vous hésitez encore entre un outil pour une seule usine et un outil pour un groupe, lisez usine unique vs multi-site OEE.
Que voit le groupe chaque semaine ?
Gardez la vue groupe courte. Chaque lundi, le responsable des opérations de groupe doit voir trois éléments par usine : les minutes d'arrêt propres par rapport à la semaine précédente, les 3 principales pertes en argent et les actions ouvertes avec leurs propriétaires. Les usines voient la même vue pour leurs propres lignes, ainsi personne n'est surpris par un chiffre en réunion de groupe.
La vue groupe est un point de départ pour des questions, pas un verdict. Lorsqu'une usine corrige une perte, le groupe demande quelles autres usines ont la même machine et la même perte, et reproduit la correction. C'est là que le MES multi-site rapporte : une correction trouvée une fois et utilisée plusieurs fois.
Erreurs que font les groupes
- Permettre à chaque usine de choisir sa propre base temporelle, puis comparer l'OEE.
- Imposer une liste de codes détaillée à toutes les usines, de sorte que les opérateurs cessent de l'utiliser.
- Classer les usines sur l'OEE brut et blâmer l'usine ayant le mix produit le plus difficile.
- Acheter un système de groupe avant qu'une usine n'ait prouvé que la routine fonctionne.
Où s'insère Fabrico
Fabrico est une plateforme de performance manufacturière avec vision par ordinateur. L'OEE et un MES léger viennent en premier : enregistrement automatique des temps d'arrêt qui sépare arrêts propres, pénurie et blocage, et OEE en direct par ligne et par poste.
- Une vue unique sur les usines, avec l'OEE en direct par ligne et par poste.
- Arrêts propres séparés de pénurie et blocage, pour des classements d'usines équitables.
- Les pertes valorisées en argent et classées au sein du groupe.
- L'opérateur confirme la raison en une touche, avec un clip caméra comme preuve lorsque la ligne est filmée.
En termes ISA-95 Fabrico opère dans l'espace Level 2 à Level 3 ; ce n'est pas un ERP. Il n'y a pas de plan gratuit et pas de paliers : chaque usine reçoit un devis. Consultez notre page light MES pour la vue complète.
Questions fréquentes
Qu'est-ce qu'un MES multi-site ?
Un MES qui fonctionne dans plusieurs usines selon une norme partagée, afin que le groupe puisse voir et comparer les pertes entre sites en un seul endroit.
Toutes les usines doivent-elles utiliser les mêmes codes de raison ?
Utilisez les mêmes codes de haut niveau partout. Laissez chaque usine ajouter des codes détaillés en dessous.
L'OEE brut est-il une façon équitable de classer les usines ?
Non. Le mix produit, la taille des lots et la vitesse de ligne diffèrent. Classez sur les pertes propres, valorisées en argent, et sur la tendance.
Quelle usine doit commencer en premier ?
L'usine où une heure perdue coûte le plus au groupe et où l'équipe est prête. Sa configuration devient le modèle de groupe.
Un MES multi-site remplace-t-il un ERP ?
Non. Le MES se situe à l'ISA-95 Level 3, entre l'ERP au Level 4 et le contrôle machine aux Levels 0 à 2.
Voyez votre groupe en démo
Apportez une ligne de deux usines. Nous montrerons les deux sur un même écran, avec les mêmes règles de perte.
Articles connexes









Tuiles Fabrico réelles, données d'exemple.