


 Anmeldung
 Blog
MES für Multi-Site-Fertigung: Ein Standard in jeder Anlage

Wesentliche Erkenntnisse
- Ein Multi-Site-MES funktioniert, wenn jedes Werk Ausfälle auf die gleiche Weise misst.
- Stellen Sie einen Gruppenstandard für Zustände, Verlustcodes und die Zeitbasis auf; lassen Sie den Werken lokale Details darunter frei.
- Vergleichen Sie Werke nach eigenen Verlusten, nicht nach rohem OEE, sonst wird das Ranking unfair.
- Eine Branchenumfrage fand, dass 93% der Hersteller ein MES haben, aber nur 28% es unternehmensweit betreiben.
- Rollen Sie Werk für Werk aus, wobei die Einrichtung des ersten Werks als Gruppen-Template dient.
Die kurze Antwort: MES für eine Multi-Site-Gruppe dreht sich vor allem um einen gemeinsamen Standard. Gleiche Zustände, gleiche Verlustcodes und dieselbe Zeitbasis in jedem Werk, sodass eine Minute Stillstand überall dasselbe bedeutet.
Dieser Leitfaden richtet sich an Group Operations-, CI- und Engineering-Leads mit zwei oder mehr Werken. Fabrico, eine Manufacturing Performance Platform mit Computer Vision, bietet eine einheitliche Sicht über Werke hinweg zusätzlich zur OEE auf Linienebene. Die untenstehende Methode gilt für jedes System.
Warum ist MES über viele Werke schwieriger als in einem?
Jedes Werk hat seine eigenen Gewohnheiten entwickelt. Das eine zählt Rüstarbeiten als geplanten Stopp, das andere als Ausfallzeit. Das eine setzt den Mikro-Stopp-Schwellenwert bei 2 Minuten, das andere bei 5. Stellen Sie deren OEE nebeneinander, vergleichen Sie Regeln, nicht Leistung.
Die Daten untermauern das. In einer Branchenbefragung unter 1.560 Entscheidern in 17 Ländern hatten 93% ein MES, aber nur 28% betrieben es unternehmensweit und 23% waren vollständig integriert. Integration war das wichtigste Kaufkriterium und wurde von 44% genannt.
Was sollte die Gruppe standardisieren, und was bleibt lokal?
| Gruppenstandard (überall gleich) | Lokale Wahl (Werk entscheidet) |
|---|---|
| Maschinenzustände: running, own stop, starved, blocked, planned stop, changeover | Welche Maschinen zuerst angeschlossen werden |
| Top-Level-Verlustcodes, abgebildet auf die sechs großen Verluste | Detailcodes unter jedem Top-Level-Code |
| Zeitbasis für OEE (was als geplante Produktionszeit zählt) | Schichtmuster und Pausenzeiten |
| Mikro-Stopp-Schwelle | Screen-Layout an der Linie |
| Wie ein Verlust bewertet wird (Deckungsbeitrag, nicht Maschinenstundensatz) | Wer die tägliche Überprüfung durchführt |
Faustregel: Standardisieren Sie alles, was in einen Gruppenbericht einfließt. Lassen Sie alles, was nur die Linie nutzt, dem Werk. Unser Leitfaden zu standardisierten Verlustdefinitionen über Werke hinweg geht tiefer.
Wie vergleichen Sie Werke fair?
Rohe OEE benachteiligt Werke mit langen Läufen kleiner Chargen und belohnt Werke mit einem Produkt. Vergleichen Sie sie anhand dessen, was jedes Werk beheben kann:
- Eigene Verluste. Teilen Sie die Zeit jeder Maschine in eigene Stopps, ohne Material und blockiert. Rangieren Sie Werke nach eigenen Stopps.
- Verlust in Geld. Bewerten Sie jeden Verlust nach dem Deckungsbeitrag pro verlorener Einheit am Engpass. Eine Minute auf einer schnellen, margenstarken Linie wiegt mehr.
- Trend, nicht Niveau. Ein Werk, das stetig von einer niedrigen Basis steigt, leistet bessere Arbeit als eines, das auf hohem Niveau stagniert.
Siehe wie man OEE über Standorte aufsummiert für die Mathematik des Gewichtens von Linien und Werken.
Ein ausgearbeitetes Gruppenvergleichsbeispiel
Beispielgruppe (illustrative Zahlen, kein Kunde): drei Werke, je eine Engpasslinie, Wochenansicht.
| Werk | Rohe OEE | Eigene Stopp-Minuten pro Woche | Verlorene Einheiten pro Woche | Verlust bei $0.20 pro Einheit |
|---|---|---|---|---|
| Werk A | 68% | 300 | 60.000 (300 x 200 pro Minute) | $12,000 |
| Werk B | 55% | 420 | 50.400 (420 x 120 pro Minute) | $10,080 |
| Werk C | 61% | 250 | 75.000 (250 x 300 pro Minute) | $15,000 |
Nach rohem OEE sieht Werk B am schlechtesten aus. Nach Geld verliert Werk C am meisten, weil seine Linie die schnellste ist. Eine Gruppe, die nach rohem OEE rankt, schickt Hilfe zuerst zu Werk B und verpasst den größten Verlust. Nach verlorenem Geld gerankt, hat Werk C Priorität.
Wie führen Sie MES über Werke ein?
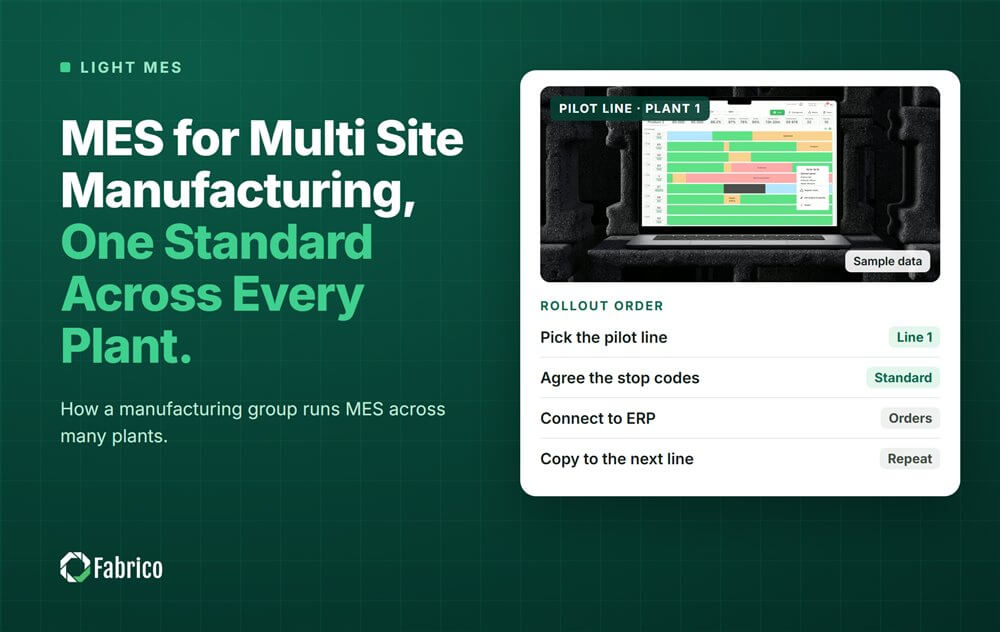
- Erstes Werk als Vorlage. Bewähren Sie es an einer Linie, dann im gesamten Werk, und dokumentieren Sie die Einrichtung.
- Nächste Werke kopieren die Vorlage. Jedes fügt nur lokale Detailcodes unter den Gruppencodes hinzu.
- Ein Owner pro Werk und ein Gruppen-Owner für den Standard.
- Eine monatliche Gruppenverlust-Review auf eigene Verluste in Geld, nicht eine Rangliste des rohen OEE.
Wenn Sie noch zwischen einem Einwerk-Tool und einem Gruppen-Tool wählen, lesen Sie Einwerk vs. Multi-Site OEE.
Was sieht die Gruppe jede Woche?
Halten Sie die Gruppenansicht kurz. Jeden Montag sollte der Group Operations Lead drei Dinge pro Werk sehen: eigene Stopp-Minuten im Vergleich zur Vorwoche, die Top-3-Verluste in Geld und die offenen Maßnahmen mit Verantwortlichen. Werke sehen die gleiche Ansicht für ihre eigenen Linien, sodass niemand in einer Gruppenbesprechung von einer Zahl überrascht ist.
Die Gruppenansicht ist ein Ausgangspunkt für Fragen, keine Entscheidung. Wenn ein Werk einen Verlust behebt, fragt die Gruppe, welche anderen Werke dieselbe Maschine und denselben Verlust haben, und überträgt die Lösung. Hier zahlt sich ein Multi-Site-MES aus: eine gefundene Lösung, die vielfach genutzt wird.
Fehler, die Gruppen machen
- Jedem Werk erlauben, seine eigene Zeitbasis zu wählen, und dann OEE vergleichen.
- Eine detaillierte Code-Liste für alle Werke erzwingen, sodass Bediener aufhören, sie zu verwenden.
- Werke nach rohem OEE ranken und das Werk mit dem schwierigsten Produktmix beschuldigen.
- Ein Gruppensystem kaufen, bevor ein Werk bewiesen hat, dass die Routine funktioniert.
Wo Fabrico passt
Fabrico ist eine Manufacturing Performance Platform mit Computer Vision. OEE und leichtes MES stehen zuerst: automatisches Downtime-Logging, das eigene Stopps, ohne Material und blockierte Zeiten trennt, und OEE live nach Linie und Schicht.
- Ein Blick über Werke hinweg, mit OEE live nach Linie und Schicht.
- Eigene Stopps getrennt von ohne Material und blockiert, damit Werksrankings fair sind.
- Verluste in Geld bewertet und gerankt über die Gruppe.
- Der Bediener bestätigt die Ursache mit einem Tipp, mit einem Kameraclip als Beleg, wo eine Kamera die Linie überwacht.
Im ISA-95-Kontext arbeitet Fabrico im Bereich Level 2 bis Level 3; es ist kein ERP. Es gibt keinen kostenlosen Plan und keine Stufen: Jedes Werk erhält ein Angebot. Siehe unsere Light MES-Seite für das vollständige Bild.
Häufig gestellte Fragen
Was ist ein Multi-Site-MES?
Ein MES, das in mehreren Werken nach einem gemeinsamen Standard läuft, sodass die Gruppe Verluste standortübergreifend an einem Ort sehen und vergleichen kann.
Sollte jedes Werk dieselben Reason Codes verwenden?
Verwenden Sie überall dieselben Top-Level-Codes. Lassen Sie jedes Werk unter diesen Detailcodes hinzufügen.
Ist rohes OEE eine faire Methode, Werke zu ranken?
Nein. Produktmix, Chargengröße und Linienstärke unterscheiden sich. Rankingen Sie nach eigenen Verlusten, bewertet in Geld, und nach dem Trend.
Welches Werk sollte zuerst starten?
Das Werk, bei dem eine verlorene Stunde der Gruppe am meisten kostet und das Team bereit ist. Seine Einrichtung wird zum Gruppen-Template.
Ersetzt ein Multi-Site-MES ERP?
Nein. MES sitzt auf ISA-95 Level 3, zwischen ERP auf Level 4 und Maschinensteuerung auf den Levels 0 bis 2.
Sehen Sie Ihre Gruppe in einer Demo
Bringen Sie eine Linie aus zwei Werken mit. Wir zeigen beide auf einem Bildschirm, mit denselben Verlustregeln.
Verwandte Artikel

Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.