


 Zaloguj
 Blog
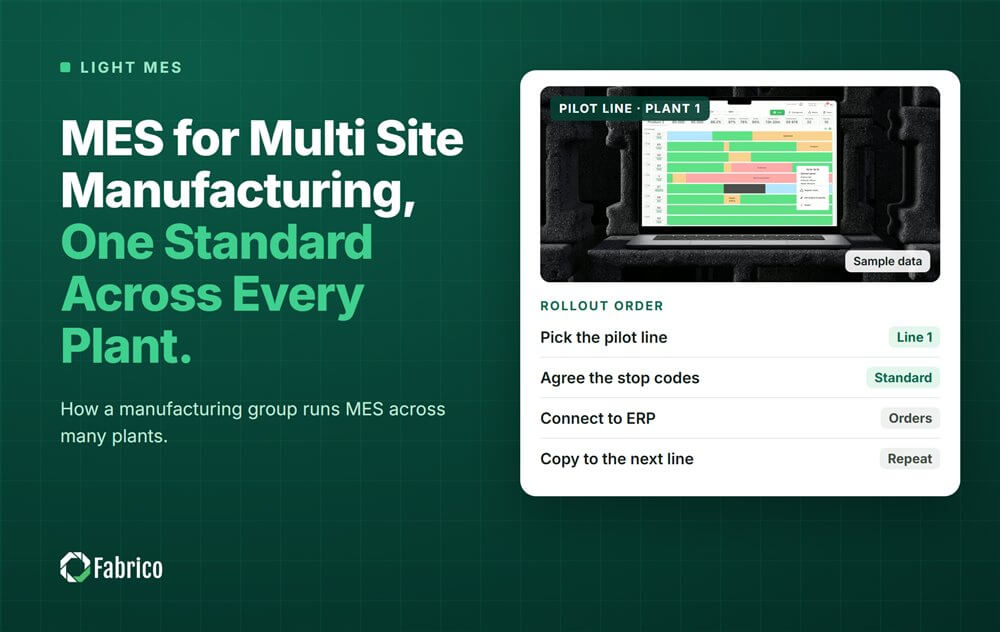
MES dla produkcji wielooddziałowej: Jeden standard w każdej fabryce

Kluczowe wnioski
- Multi-site MES działa, gdy każda fabryka mierzy straty w ten sam sposób.
- Ustal standard grupowy dla stanów, kodów strat i podstawy czasowej; pozwól zakładom zachować lokalne szczegóły poniżej niego.
- Porównuj zakłady według ich własnych strat, nie według surowego OEE, inaczej ranking będzie niesprawiedliwy.
- Jedna ankieta branżowa wykazała, że 93% producentów ma MES, ale tylko 28% używa go w skali przedsiębiorstwa.
- Wdrażaj zakład po zakładzie, używając konfiguracji pierwszego zakładu jako szablonu grupy.
Krótkie wyjaśnienie: MES dla grupy multi-site to przede wszystkim wspólny standard. Te same stany, te same kody strat i ta sama podstawa czasowa w każdym zakładzie, więc minuta przestoju znaczy to samo wszędzie.
Ten przewodnik jest dla liderów operacji grupowych, CI i inżynierii z dwoma lub więcej zakładami. Fabrico, platforma Manufacturing Performance z komputerowym widzeniem, zapewnia jednolity widok przez zakłady poza OEE na poziomie linii. Poniższa metoda ma zastosowanie do każdego systemu.
Dlaczego MES w wielu zakładach jest trudniejszy niż w jednym?
Każdy zakład wykształcił własne nawyki. Jeden liczy przezbrojenia jako zaplanowane przestoje, inny liczy je jako czas przestoju. Jeden ustawia próg mikroprestoju na 2 minuty, inny na 5. Postawione obok siebie OEE porównują zasady, a nie wydajność.
Dane to potwierdzają. W jednej ankiecie branżowej wśród 1 560 decydentów w 17 krajach, 93% miało MES, ale tylko 28% uruchamiało je w skali przedsiębiorstwa, a 23% było w pełni zintegrowanych. Integracja była najważniejszą potrzebą przy zakupie, wskazaną przez 44%.
Co grupa powinna ustandaryzować, a co pozostawić lokalnie?
| Standard grupowy (wszędzie taki sam) | Wybór lokalny (decyduje zakład) |
|---|---|
| Stany maszyn: running, own stop, starved, blocked, planned stop, changeover | Które maszyny podłączyć jako pierwsze |
| Kody strat najwyższego poziomu, mapowane na sześć dużych strat | Kody szczegółowe pod każdym kodem najwyższego poziomu |
| Podstawa czasowa dla OEE (co liczy się jako planowany czas produkcji) | Wzory zmian i czasy przerw |
| Próg mikroprestoju | Układ ekranu przy linii |
| Jak wyceniana jest strata (kontrybucja, nie stawka za godzinę maszyny) | Kto prowadzi codzienny przegląd |
Zasada: ustandaryzuj wszystko, co wchodzi do raportu grupowego. Zostaw zakładowi wszystko, co używa tylko linia. Nasz przewodnik po standardowych definicjach strat między zakładami omawia temat szerzej.
Jak sprawiedliwie porównywać zakłady?
Surowe OEE karze zakłady z długimi seriami małych partii i nagradza zakłady z jednym produktem. Porównuj je według tego, co każdy zakład może naprawić:
- Własne straty. Podziel czas każdej maszyny na własne przestoje, brak materiału i blokady. Ranguj zakłady według własnych przestojów.
- Strata w pieniądzu. Wycenić każdą stratę według kontrybucji na jednostkę straconą przy wąskim gardle. Minuta na szybkiej, o wysokiej marży linii waży więcej.
- Trend, nie poziom. Zakład, który systematycznie rośnie z niskiej bazy, wykonuje lepszą pracę niż ten, który stoi w miejscu na wysokim poziomie.
Zobacz jak sumować OEE między lokalizacjami dla matematyki ważenia linii i zakładów.
Przykładowe porównanie grupowe
Przykładowa grupa (liczby poglądowe, nie klient): trzy zakłady, po jednej linii wąskiego gardła w każdym, widok tygodniowy.
| Zakład | Surowe OEE | Minuty własnych przestojów na tydzień | Stracone jednostki na tydzień | Strata przy $0.20 na jednostkę |
|---|---|---|---|---|
| Zakład A | 68% | 300 | 60 000 (300 x 200 na minutę) | $12,000 |
| Zakład B | 55% | 420 | 50 400 (420 x 120 na minutę) | $10,080 |
| Zakład C | 61% | 250 | 75 000 (250 x 300 na minutę) | $15,000 |
W ujęciu surowego OEE Zakład B wydaje się najgorszy. W ujęciu pieniężnym Zakład C traci najwięcej, bo jego linia jest najszybsza. Grupa, która rankinguje według surowego OEE, wysyła pomoc najpierw do Zakładu B i przeoczy największą stratę. Jeśli ranking jest według utraconych pieniędzy, priorytet ma Zakład C.
Jak wdrożyć MES w zakładach?
- Pierwszy zakład jako szablon. Udowodnij to na jednej linii, potem w całym zakładzie i zapisz konfigurację.
- Następne zakłady kopiują szablon. Każdy dodaje tylko lokalne kody szczegółowe pod kodami grupowymi.
- Jeden właściciel na zakład i jeden właściciel grupowy dla standardu.
- Miesięczny przegląd strat grupy dotyczący własnych strat w pieniądzu, nie tabela wyników surowego OEE.
Jeśli nadal wybierasz między narzędziem dla pojedynczego zakładu a narzędziem grupowym, przeczytaj pojedynczy zakład vs multi-site OEE.
Co grupa widzi co tydzień?
Utrzymuj widok grupowy krótki. W każdy poniedziałek lider operacji grupowych powinien widzieć trzy rzeczy dla każdego zakładu: minuty własnych przestojów w porównaniu do zeszłego tygodnia, top 3 strat w pieniądzu oraz otwarte działania z właścicielami. Zakłady widzą ten sam widok dla swoich linii, więc nikt nie jest zaskoczony liczbą na spotkaniu grupowym.
Widok grupowy to punkt wyjścia do pytań, nie werdykt. Gdy jeden zakład naprawi stratę, grupa pyta, które inne zakłady mają tę samą maszynę i tę samą stratę, i kopiuje rozwiązanie. Tu multi-site MES się spłaca: rozwiązanie znalezione raz i użyte wiele razy.
Błędy, które popełniają grupy
- Pozwalanie każdemu zakładowi na wybór własnej podstawy czasowej, a potem porównywanie OEE.
- Narzucanie jednej szczegółowej listy kodów we wszystkich zakładach, przez co operatorzy przestają jej używać.
- Rankingi zakładów według surowego OEE i obwinianie zakładu z najtrudniejszym mixem produktów.
- Kupowanie systemu grupowego zanim jeden zakład udowodni, że rutyna działa.
Gdzie pasuje Fabrico
Fabrico to platforma Manufacturing Performance z komputerowym widzeniem. OEE i lekki MES pojawiają się najpierw: automatyczne logowanie przestojów, które rozdziela własne przestoje, brak materiału i czas zablokowany, oraz OEE na żywo według linii i zmiany.
- Jeden widok przez zakłady, z OEE na żywo według linii i zmiany.
- Własne przestoje oddzielone od braku materiału i zablokowanych, aby rankingi zakładów były uczciwe.
- Straty wycenione w pieniądzach i zrankowane w całej grupie.
- Operator potwierdza przyczynę jednym dotknięciem, z klipem z kamery jako dowodem tam, gdzie linia jest obserwowana kamerą.
W terminologii ISA-95 Fabrico działa w przestrzeni Level 2 do Level 3; to nie jest ERP. Nie ma darmowego planu i nie ma poziomów: każdy zakład otrzymuje wycenę. Zobacz naszą stronę o light MES dla pełnego obrazu.
Najczęściej zadawane pytania
Co to jest multi-site MES?
MES, który działa w kilku zakładach według jednego wspólnego standardu, aby grupa mogła widzieć i porównywać straty między lokalizacjami w jednym miejscu.
Czy każdy zakład powinien używać tych samych kodów przyczyn?
Używaj tych samych kodów najwyższego poziomu wszędzie. Pozwól każdemu zakładowi dodać kody szczegółowe pod nimi.
Czy surowe OEE to sprawiedliwy sposób na ranking zakładów?
Nie. Mix produktów, wielkość partii i prędkość linii się różnią. Ranguj wg własnych strat, wycenionych w pieniądzu, i według trendu.
Który zakład powinien iść pierwszy?
Zakład, w którym godzina stracona kosztuje grupę najwięcej i gdzie zespół jest gotowy. Jego konfiguracja staje się szablonem grupy.
Czy multi-site MES zastępuje ERP?
Nie. MES działa na ISA-95 Level 3, między ERP na Level 4 a sterowaniem maszyn na Levels 0 do 2.
Zobacz swoją grupę w demo
Przynieś jedną linię z dwóch zakładów. Pokażemy obie na jednym ekranie, na tych samych zasadach strat.
Powiązane artykuły

Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.