
Conclusiones clave: Calcular la Eficiencia General de sus Equipos es una forma objetiva de descubrir la capacidad oculta de su fábrica que se está filtrando en sus líneas de producción.
La mayoría de los fabricantes caen en la trampa del marcador al comprar software pasivo que informa una puntuación baja pero no puede enviar un técnico para solucionarlo.
La verdadera excelencia operativa requiere un sistema que se conecte directamente a su red de máquinas para capturar datos de rendimiento exactos en tiempo real.
La unificación de sus datos de producción con una plataforma móvil de ejecución de mantenimiento transforma las métricas pasivas en acciones inmediatas en la planta de producción.
Utilizar la visión artificial para capturar evidencia en vídeo de microparadas es ahora un requisito obligatorio para un análisis preciso de la causa raíz.
Respuesta rápida: La Eficiencia General de los Equipos (OEE, por sus siglas en inglés) es un porcentaje que mide la productividad real de una línea de producción, calculado como Disponibilidad × Rendimiento × Calidad.
Un rendimiento de clase mundial se sitúa en el 85%, mientras que el promedio de la industria manufacturera es del 60%. La OEE es importante porque consolida los tiempos de inactividad, los ciclos lentos y los defectos en un solo indicador que permite tomar medidas.
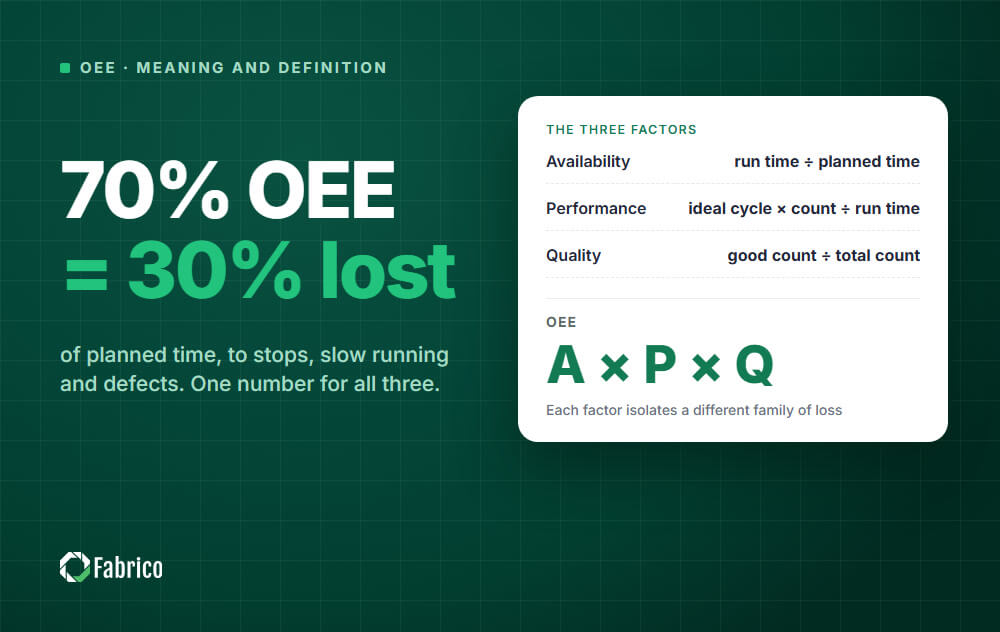
Fórmula OEE: Disponibilidad × Rendimiento × Calidad = Porcentaje de OEE
Para obtener datos comparativos, vea cómo se comparan 250 plantas europeas . Para la capa de captura, los métodos de recopilación de datos y el enfoque de visión sin PLC .
Si su fábrica registra las pérdidas de producción mediante hojas de cálculo al final de cada turno, sus datos ya están obsoletos. Los cálculos manuales dependen de la memoria humana e introducen una gran variabilidad en el proceso.
No se puede garantizar la fiabilidad de los equipos si las métricas de referencia se basan en conjeturas.
El mercado del software está muy dividido. Por un lado, se venden paneles de control pasivos que solo informan sobre las cifras de producción. Por otro lado, se venden aplicaciones de mantenimiento genéricas que funcionan sin tener en cuenta los tiempos de ciclo de las máquinas.
Esta guía define la métrica de fabricación definitiva. Además, le mostrará por qué las empresas líderes están abandonando los paneles de control independientes en favor de un sistema de gestión unificado.
La Eficiencia General de los Equipos (OEE, por sus siglas en inglés) es el indicador de referencia en la fabricación, utilizado para medir el porcentaje del tiempo de producción planificado que es realmente productivo. Un puntaje OEE del 100 % significa que se fabrican únicamente piezas de buena calidad, lo más rápido posible y sin tiempos de inactividad.
OEE significa efectividad global del equipo. Significa: qué parte del tiempo durante el que una máquina estaba programada para funcionar se dedicó a fabricar piezas buenas a plena velocidad.
| Palabra | Significado en OEE |
|---|---|
| Overall | Combina los tres tipos de pérdida en un solo número |
| Equipment | Se mide en una máquina, una línea o una célula de trabajo |
| Effectiveness | Mide cuánto output buen entregó el equipo frente a lo que podría haber entregado |
A veces lo verás escrito como overall equipment efficiency. El término aceptado es effectiveness, porque OEE cuenta paradas y defectos además de la velocidad.
OEE (efectividad global del equipo) es una métrica de fabricación que muestra qué tan eficazmente una máquina o línea usa el tiempo para el que fue programada a producir.
Combina tres tipos de pérdida en un solo porcentaje: paradas, funcionamiento lento y defectos.
Un OEE del 70% significa que el 70% del tiempo de producción planificado fue completamente productivo. El otro 30% se perdió en algún lugar.
Imagina que una máquina está programada para producir durante una hora. OEE hace tres preguntas simples sobre esa hora.
Multiplica las tres respuestas y obtienes OEE.
Eficacia general del equipo (OEE) mide cuánto del tiempo que una máquina estaba programada para funcionar produjo realmente salida buena a su velocidad ideal.
Para calcular tu puntuación, debes medir tres variables distintas. Multiplica la Disponibilidad por el Rendimiento y luego por la Calidad.
1. Disponibilidad
La disponibilidad mide el tiempo total de parada, tanto planificada como imprevista. Se calcula dividiendo el tiempo de funcionamiento real entre el tiempo de producción planificado. Si una máquina se avería durante una hora en un turno programado, la disponibilidad disminuye.
2. Rendimiento
El rendimiento mide la velocidad de funcionamiento de sus máquinas en comparación con su velocidad máxima de diseño. Se calcula dividiendo el tiempo de ciclo ideal entre el tiempo de ciclo real.
Las microparadas y los equipos que funcionan a baja velocidad perjudicarán su métrica de rendimiento.
3. Calidad
La calidad se mide por la cantidad de productos sin defectos que fabricas. Se calcula dividiendo la cantidad de productos en buen estado entre la cantidad total de productos fabricados.
Las piezas que requieren reprocesamiento o que terminan como desecho reducen directamente tu puntuación de calidad.
OEE es una métrica de máquina y de proceso, no una puntuación para las personas.
OEE a menudo se confunde con otras métricas. Aquí se explica cómo diferenciarlas.
| Métrica | En qué se diferencia del OEE |
|---|---|
| Eficiencia | Suele comparar la producción con una tasa estándar, sin contar paradas ni defectos |
| Utilización | Muestra cuánto del tiempo disponible se usó, no qué tan bien se usó |
| Productividad | Compara la producción con una entrada como horas de mano de obra o coste |
| Tiempo de actividad | Cubre solo las paradas, como la disponibilidad, pero ignora velocidad y calidad |
OEE tampoco es una métrica de personas. Usarla para calificar a los operadores tiende a producir números que parecen mejores, no máquinas mejores.
Para una comparación más profunda, lee eficiencia de producción y OEE vs utilización.
| Término | Significado |
|---|---|
| Tiempo de producción planificado | El tiempo que una máquina está programada para producir, después de quitar descansos y otros periodos sin producción planificada |
| Tiempo de funcionamiento | Tiempo de producción planificado menos fallos, cambios de herramienta y otras paradas largas |
| Tiempo de ciclo ideal | El tiempo más rápido en el que la máquina puede fabricar una pieza en condiciones óptimas |
| Disponibilidad | Tiempo de funcionamiento ÷ tiempo de producción planificado |
| Rendimiento | Producción real comparada con la producción al tiempo de ciclo ideal |
| Calidad | Piezas buenas ÷ total de piezas |
| Microparada | Una parada muy corta, normalmente contabilizada como pérdida de rendimiento |
| Seis grandes pérdidas | Fallas, setups, paradas menores, reducción de velocidad, rechazos en arranque, rechazos en producción |
| TEEP | OEE medido respecto a todo el tiempo del calendario en lugar del tiempo planificado |
OEE proviene de Mantenimiento Productivo Total (TPM), el sistema de mejora asociado con Seiichi Nakajima y el Japan Institute of Plant Maintenance.
En TPM, OEE es la medida de qué tan bien se utiliza el equipo, y las seis grandes pérdidas explican a dónde va el resto del tiempo.
OEE también es uno de los KPI de operaciones de fabricación descritos en la norma internacional ISO 22400.
Para un equipo de mantenimiento, OEE muestra cuánto cuestan los problemas del equipo al programa de producción.
Por eso OEE y métricas de fiabilidad como MTBF y MTTR funcionan mejor en conjunto.
OEE muestra el tamaño de la pérdida. MTBF y MTTR muestran si el problema es la frecuencia de las fallas o la duración de las reparaciones.
Monitoreo de OEE significa medir el OEE de forma continua, normalmente a partir de datos de la máquina, en lugar de calcularlo a mano al final del turno.
Los datos pueden provenir del PLC de la máquina, de sensores retrofit o de cámaras. El equipo puede entonces reaccionar durante el turno, mientras la pérdida aún está ocurriendo.
Nuestra guía sobre monitoreo de OEE explica cómo funciona.
Muchos líderes de fábrica invierten fuertemente en software de seguimiento independiente. Instalan sensores y colocan grandes pantallas de televisión en toda la planta de producción. De esta manera, logran una visibilidad perfecta de sus seis principales pérdidas.
Lamentablemente, la visibilidad no equivale a capacidad.
Un panel de control no puede reparar una cinta transportadora averiada. Cuando una máquina falla y el indicador de disponibilidad se pone en rojo, el operario aún tiene que solicitar la reparación manualmente.
Debe localizar a un supervisor, rellenar un ticket en papel y esperar a que llegue un técnico.
Esta latencia en la toma de decisiones aumenta artificialmente el tiempo medio de reparación. Su software de seguimiento de alta tecnología simplemente ignora el problema mientras usted pierde dinero.
Para recuperar la capacidad oculta de su fábrica, debe cerrar la brecha entre la inteligencia de producción y la ejecución del mantenimiento. Fabrico proporciona la arquitectura precisa necesaria para conectar ambas.
En lugar de depender de la introducción manual de datos, Fabrico se conecta directamente a los controladores de sus máquinas y dispositivos de puerta de enlace heredados. Calcula sus métricas en tiempo real con absoluta precisión.
Cuando su equipo experimenta una disminución en el rendimiento, Fabrico la registra al instante. Un técnico abre desde ese registro una orden de trabajo basada en la condición del problema.
Las notificaciones, configuradas por evento y rol, avisan de inmediato al técnico adecuado a través de una aplicación móvil nativa.
El software de mantenimiento genérico obliga a programar las tareas preventivas según un calendario rígido. Esto supone un derroche de dinero en repuestos en buen estado y aumenta el riesgo de fallos catastróficos en máquinas sobrecargadas.
La integración directa de la máquina cambia este paradigma por completo. Dado que Fabrico lee los datos reales de la máquina, contabiliza los ciclos de producción con exactitud.
Si una prensa de estampado requiere lubricación después de diez mil ciclos, el sistema realiza un seguimiento automático de este parámetro. Genera automáticamente la lista de verificación de limpieza digital justo cuando la máquina alcanza su límite.
Este enfoque basado en el uso garantiza la máxima fiabilidad del equipo sin desperdiciar su presupuesto de mantenimiento.
En ocasiones, una máquina registra una microparada, pero no puede identificar la causa raíz porque el problema fue completamente manual. Un alimentador atascado o un retraso del operario perjudicarán su puntuación de rendimiento, pero no generarán ningún código de error mecánico.
Fabrico soluciona este punto ciego operativo mediante visión artificial. Las cámaras aéreas detectan ineficiencias manuales que los sensores tradicionales no detectan.
El sistema captura videoclips del momento exacto en que se produjo la interrupción del servicio. Esto permite que su equipo de mejora continua realice un análisis visual de la causa raíz, perfectamente sincronizado con sus datos de producción.
El futuro del mantenimiento industrial está altamente automatizado. Tenga en cuenta que nuestro agente de inteligencia artificial para la optimización de la programación y nuestro asistente generativo para la resolución de problemas se encuentran actualmente en fase beta.
Estas herramientas forman parte de nuestra hoja de ruta de desarrollo inmediato y pronto traducirán de forma autónoma datos complejos de máquinas en estrategias de reparación prácticas.
| Estrategia | hojas de cálculo | Paneles de control independientes | Sistema Unificado de Acción (Fabrico) |
| Recopilación de datos | Manual y retardado | Sensores automatizados | Conexión directa a la máquina |
| Disparador de mantenimiento | Órdenes de trabajo en papel | Enrutamiento manual de API | Órdenes de trabajo abiertas desde la parada registrada |
| Análisis de la causa raíz | Conjeturas | Solo datos del sensor | Reproducción de vídeo de visión artificial |
| Herramienta de ejecución | Portapapeles | Aplicaciones desconectadas | Prioridad a dispositivos móviles con escaneo de activos |
| Programación de la producción | Ciego | Ciego | En la hoja de ruta |
Calcular los indicadores de producción es una necesidad financiera. Sin embargo, simplemente informar sobre las pérdidas no las soluciona automáticamente.
Considerar los datos de producción como una entidad separada del departamento de mantenimiento es un grave error estratégico. Para maximizar la productividad de la fábrica, es fundamental convertir las señales de las máquinas en acciones inmediatas.
Al unificar su red de máquinas con una plataforma móvil de ejecución de mantenimiento, capacita a sus técnicos para actuar al instante. Deja de informar sobre fallos y empieza a diseñar una verdadera resiliencia operativa.
La primera pregunta que se hace todo gerente de planta es: ¿cuál debería ser nuestra OEE?
La respuesta depende del sector, el tipo de línea de productos y el punto de partida. Utilice estos puntos de referencia no como objetivos, sino para tener una idea de su posición.
| banda OEE | Qué significa | Entorno típico |
| 40-60% | El punto de partida honesto para la mayoría de las plantas en la primera medición. Mucho tiempo de inactividad oculto, sin seguimiento formal. | Líneas antiguas, flotas mixtas, sin automatización |
| 60-75% | Promedio para la fabricación discreta europea. Se implementan algunos sistemas de mantenimiento preventivo y seguimiento básico de pérdidas. | La mayoría de las plantas de tamaño mediano |
| 75-85% | Sólido. Programa activo de reducción de pérdidas, CMMS integrado, revisión diaria de KPI. | Cuartil superior en la industria |
| 85%+ | De primera clase. Cultura de mejora continua, tiempo de inactividad no planificado prácticamente nulo, control estricto del ciclo. | Entre el 5% superior del mundo |
La trampa: obsesionarse con alcanzar el 85% desde el primer día. Esto desvía la atención del verdadero logro: encontrar los 5-10 puntos de OEE que la línea de producción deja sin explotar en cada turno. Una planta que pasa del 55% al 68% ha liberado más capacidad que una que pasa del 80% al 83%.
El contexto de la industria también es importante. Las líneas de envasado farmacéutico suelen operar al 85-90% de su capacidad debido al estricto control del tiempo de ciclo.
Las prensas para la industria automotriz pesada se sitúan entre el 55% y el 65% debido a las pérdidas por cambio de formato, que son estructurales. La industria alimentaria y de bebidas se encuentra en un punto intermedio, viéndose muy afectada por los procesos de limpieza y cambio de producto.
Elija el punto de referencia adecuado para su sector, no el promedio mundial.
La Eficiencia General de los Equipos (OEE) mide la brecha. Las Seis Grandes Pérdidas indican dónde se encuentra esa brecha. En cada turno, su línea pierde tiempo debido a estas seis categorías. Saber cuál es la más importante le indica por dónde empezar.
1. Fallo del equipo. Averías imprevistas. Un rodamiento se atasca, un motor se quema, un sensor falla. Son las más visibles, las más fáciles de cuantificar y, a menudo, las más ruidosas. Pero rara vez representan la mayor pérdida oculta.
2. Configuración y ajustes. Cambio de un producto a otro. Cambios de herramientas. Cambios de recetas. Limpieza entre alérgenos alimentarios. Esto representa una pérdida estructural para cualquier planta que procese productos mixtos en una misma línea.
3. Tiempos de inactividad y paradas breves. Paradas de menos de 5 minutos. Un atasco se resuelve en 30 segundos.
Un operario se detiene para cambiar un rollo. Estas situaciones nunca aparecen en un registro manual porque nadie anota un evento de 30 segundos.
Son el enemigo silencioso de la Eficiencia General de los Equipos (OEE).
4. Velocidad reducida. La línea funciona, pero a un ritmo inferior al previsto. Piezas desgastadas, calibración incorrecta, exceso de precaución del operario tras un fallo reciente, recetas conservadoras. El aumento gradual del tiempo de ciclo pasa desapercibido hasta que el informe OEE lo señala.
5. Defectos de proceso. Producto fuera de especificación fabricado durante el funcionamiento en estado estacionario. La causa principal suele ser una desviación en el proceso, no un hecho aislado.
6. Rendimiento reducido. Desperdicio de arranque y desperdicio por cambio de formato. Las primeras 20 unidades después del reinicio se desechan. La línea vuelve a aprender la receta en cada turno.
¿Por dónde empezar? Mida los seis parámetros durante una semana completa en su línea de producción con peor rendimiento. La categoría más importante recibe la atención prioritaria.
En la mayoría de las plantas europeas, el tiempo de inactividad y las paradas o cambios menores son los factores que generan mayor preocupación, no las fallas de los equipos.
Los proyectos OEE fracasan cuando comienzan con una reunión para seleccionar herramientas y terminan seis meses después sin nada en la planta. Invierta el orden.
Las plantas que mejoran su OEE más rápidamente no son las que tienen el software más caro, sino las que empiezan a medir antes de comprar nada.
Si su línea de producción es de alta velocidad y los registros del operador no pueden capturar las microparadas, es entonces cuando la visión artificial resulta útil. Hasta que no se disponga de la línea base manual, no se puede determinar.
Vea cómo Fabrico unifica OEE y mantenimiento en una sola plataforma.
Programar una demo


 Iniciar sesión
 Blog