


 Iniciar sesión
 Blog
¿Qué es un digital shop floor? Significado y primeros pasos

Puntos clave
- Las paradas y los conteos vienen directamente de las máquinas; la razón de la parada la aporta el operario, con un solo toque.
- El núcleo son los datos de la máquina, las razones de parada y el OEE en directo por línea y por turno. Listas de verificación, pases de turno e informes siguen a continuación.
- No es una fábrica de robots, ni un proyecto MES completo desde el primer día.
- 54.4% de los fabricantes pequeños y medianos aún gestionan la producción con bolígrafo y papel o hojas de cálculo, según IoT Analytics.
Por cifras
- Sólo el 8% de las aproximadamente 5 millones de fábricas del mundo usan un MES comercial; muchas más confían en herramientas caseras, complementos ERP, hojas de cálculo o papel. (IoT Analytics, 2025)
- En 2018 solo alrededor del 30% de los fabricantes habían desplegado sus soluciones de fabricación digital a nivel de empresa, el "purgatorio de pilotos" que describió McKinsey. (McKinsey & Company, 2018)
- 29% de los grandes fabricantes estadounidenses usan IA o aprendizaje automático a nivel de planta o de red, y otro 23% lo están pilotando. (Deloitte, 2025)
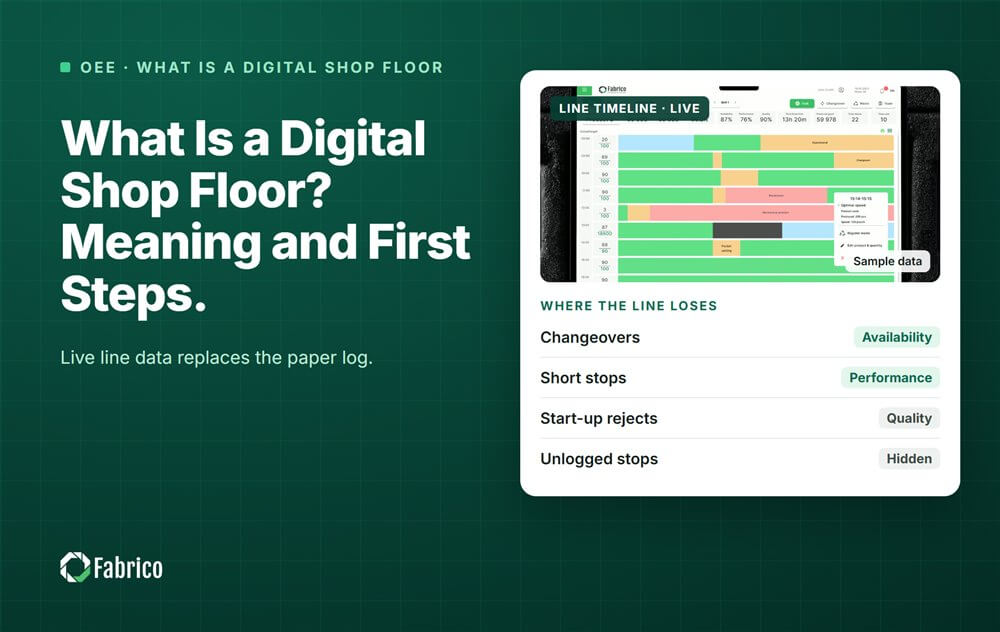
Un digital shop floor es el suelo de la fábrica donde los datos de la línea se capturan en el momento en que ocurren, no se copian del papel al final del turno. Las máquinas informan sus paradas y conteos por sí mismas. Los operarios añaden lo que la máquina no puede saber, como la razón de la parada, en una pantalla en la línea.
Fabrico es un software de OEE y un light MES que registra las paradas automáticamente, valora cada pérdida en dinero y muestra el OEE en directo por línea y por turno. Esta guía se mantiene neutral respecto al proveedor: qué incluye un digital shop floor, qué no es y cómo empezar en una línea.
¿Qué incluye un digital shop floor?
La mayoría de las definiciones comparten cinco bloques constructivos.
- Recogida de datos de máquina. Cada máquina informa si está funcionando o detenida y cuántas unidades ha hecho. La señal viene del PLC (controlador lógico programable), un pequeño sensor o una cámara. Nuestra guía sobre métodos de recogida de datos para OEE compara las opciones.
- Razones de parada. La máquina sabe que se ha detenido, no por qué. El operario selecciona la razón de una lista corta, en segundos.
- OEE en directo por línea y por turno. Disponibilidad, Rendimiento y Calidad se actualizan durante el turno, no después.
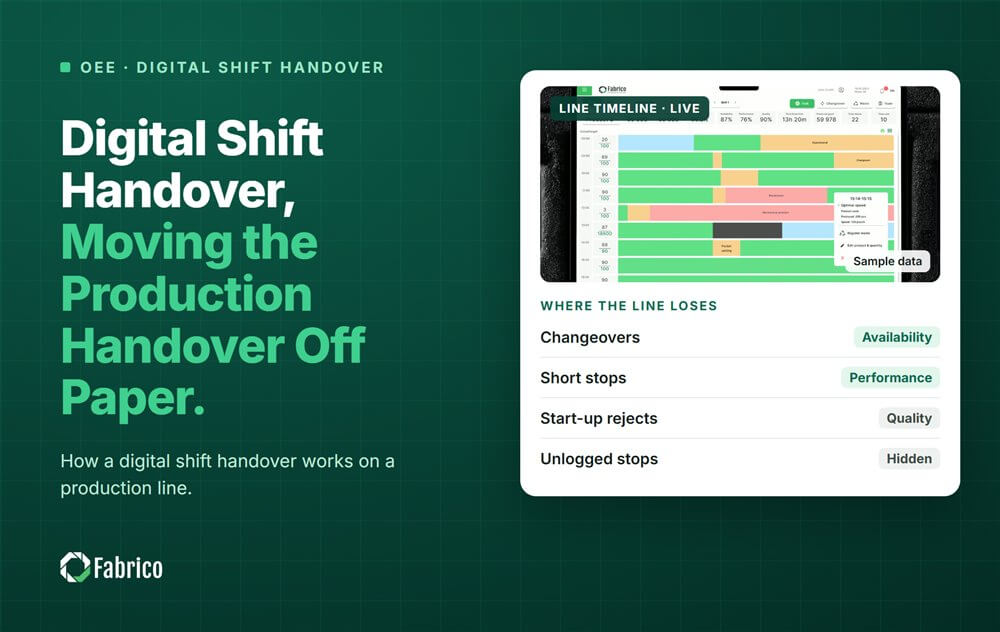
- Listas de verificación digitales y pases de turno. Las comprobaciones y notas de pasar turno se trasladan de la libreta al tablet.
- Informes de turno. El informe se construye automáticamente a partir de los datos. Nadie reescribe una hoja por la noche.
Los tres primeros son el núcleo. Responden a la pregunta que se hace el gerente de planta el lunes: ¿a dónde se fue el tiempo?
Un digital shop floor es también la capa de datos bajo el control del shop floor, el trabajo diario de dirigir órdenes, personas y máquinas.
¿Qué no es un digital shop floor?
El término se estira en el lenguaje comercial. No significa tres cosas.
- No es una fábrica de robots. Las personas siguen gestionando la línea. Lo que cambia es cómo se capturan los datos de la línea, no quién hace el trabajo.
- No es un proyecto MES completo desde el primer día. Un MES completo también puede planificar órdenes, rastrear lotes y mantener registros de calidad. Eso puede llegar más tarde, línea a línea, donde un producto o cliente lo necesite.
- No es una forma de vigilar a las personas. Las cámaras, cuando se usan, vigilan la máquina y el proceso, no a la persona. Una cámara puede sugerir una razón probable de parada, el operario la confirma con un toque, y el clip queda como evidencia.
El alcance natural de inicio es un light MES: la parte de un MES que vigila las máquinas, registra las paradas y muestra el OEE. Nuestra guía sobre lo que cubre un light MES lista lo que incluye y lo que deja fuera.
¿Qué se pierde con el papel? Un ejemplo práctico
Línea de ejemplo (números ilustrativos, no un cliente): una línea de envasado de snacks con 450 minutos de tiempo planificado por turno. Su velocidad ideal es 80 bolsas por minuto. Cada bolsa aporta un margen de contribución de $0.15, o €0.15 en una planta en euros: el precio de venta menos el coste variable de una bolsa.
En el papel, el operario anotó 4 paradas, 38 minutos en total. La señal de la máquina para el mismo turno muestra 27 paradas y 64 minutos. Las 23 paradas adicionales fueron cortas, de uno o dos minutos, 26 minutos en conjunto. Nadie apunta esas.
| Métrica | Hoja en papel | Digital shop floor |
|---|---|---|
| Paradas registradas | 4 | 27 |
| Paradas cortas bajo 5 minutos | 0 | 23 |
| Tiempo de inactividad | 38 minutos | 64 minutos |
| Tiempo de funcionamiento (450 menos inactividad) | 412 minutos | 386 minutos |
| Disponibilidad (tiempo de funcionamiento / 450) | 91.6% | 85.8% |
| Razones de parada codificadas | Al final del turno, de memoria | Durante el turno, con un toque |
Nota metodológica: Línea de ejemplo, números ilustrativos, no un cliente. Cada resultado anterior proviene de las entradas listadas y de la fórmula mostrada con él, así que puede repetir el cálculo con los números de su propia línea.
- Tiempo oculto: 64 menos 38 = 26 minutos por turno.
- Bolsas perdidas: 26 x 80 = 2.080 bolsas.
- Margen perdido: 2.080 x $0.15 = $312 por turno, o €312 en la versión euro.
- En más de 500 turnos al año (2 turnos, 250 días): $156,000 al año, o €156,000.
La hoja de papel acertó en las paradas largas. Fue ciega ante las cortas, que costaron 5.8 puntos de Disponibilidad.
¿Cómo empezar un digital shop floor en una línea?
Seis pasos mantienen el alcance ajustado.
- Elija una línea con un problema conocido, donde las pérdidas duelan y el equipo quiera arreglarlas.
- Conecte las máquinas. Lea estado y conteo desde el PLC, un sensor o una cámara. Empiece por el cuello de botella, la máquina más lenta de la línea.
- Acepte una lista corta de razones de parada, de una pantalla de largo, en palabras de los operarios.
- Escriba la línea base: el OEE actual y las principales pérdidas, antes de que cambie nada.
- Revise las tres pérdidas principales al inicio de cada turno y asigne un responsable a cada una.
- Fije una fecha de decisión. Acorde de antemano qué resultado le mueve a la siguiente línea.
TI preguntará dónde viven los datos. Nuestra guía sobre edge vs cloud para datos del shop floor cubre los trade-offs.
¿Qué software necesita para un digital shop floor?
Busque software de shop floor y obtiene muchos tipos de herramientas. Ordénelos por el trabajo que hacen.
- Software de OEE y tiempos de parada recopila datos de máquina, razones de parada y OEE en directo.
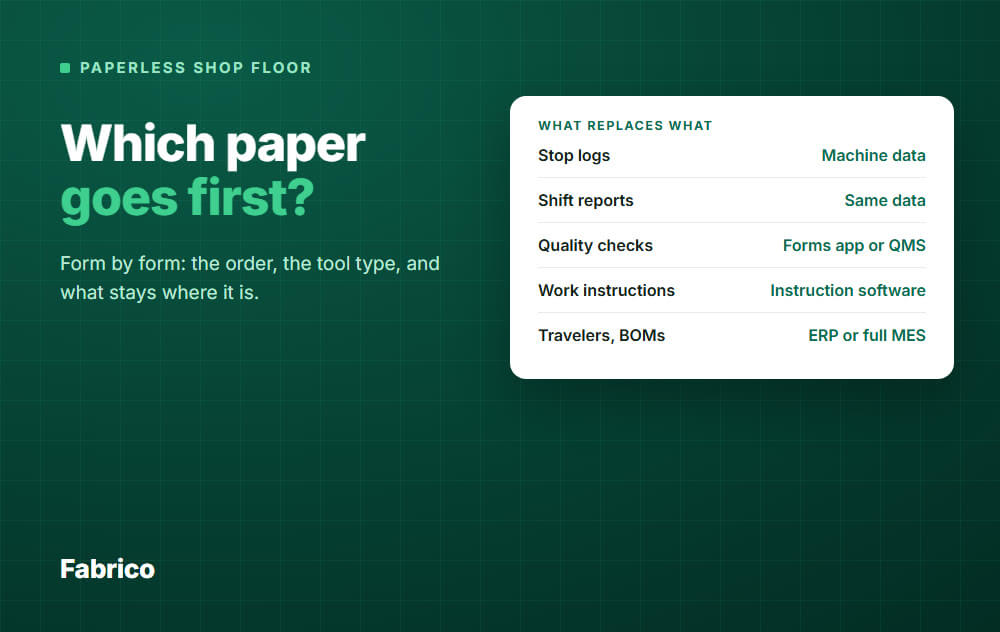
- Herramientas de formularios sin papel y checklists reemplazan las libretas. Nuestra guía sobre paperless manufacturing software las compara.
- Light MES une el núcleo OEE con informes de turno y órdenes de trabajo, y crece línea a línea.
- Full MES añade planificación de órdenes, seguimiento de lotes y registros de calidad. Conviene a plantas reguladas o complejas.
- Pantallas de estado en vivo muestran lo que funciona ahora. Nuestro artículo sobre visibilidad del shop floor en tiempo real da seis pruebas para cualquier afirmación de "tiempo real".
El rival principal suele ser el papel, no otra herramienta. Pase lo que pruebe, haga tres preguntas.
- ¿Captura las paradas sin que nadie tenga que teclear?
- ¿Puede un operario añadir una razón en segundos?
- ¿Ve el supervisor la pérdida durante el turno?
¿Dónde encaja Fabrico?
Fabrico es una Manufacturing Performance Platform con visión por ordenador. OEE y un light MES vienen primero.
- Registro automático de tiempos de inactividad a partir de la señal de máquina, incluidas las paradas cortas.
- El operario confirma la razón con un toque. Una cámara en la máquina puede sugerir una razón probable, y el clip queda como evidencia.
- OEE en directo por línea y turno, más una vista a través de plantas.
- Cada pérdida valorada en dinero y ordenada por coste.
Una máquina se conecta a través de su PLC, un dispositivo Fabrico IoT o una cámara AI, así que la máquina misma no necesita PLC. Los dispositivos se conectan en aproximadamente un mes, y un despliegue completo tarda 3 a 4 meses. Resultado nombrado: ABB, 20% menos de inactividad.
Se comienza con un piloto en una línea, con una línea base y una fecha de decisión acordadas de antemano. No hay plan gratuito ni niveles: cada planta recibe una oferta.
Prueba de una planta nombrada: Ficosota elevó el OEE de planta de 53.1% a 59.6%, con producción buena aumentando 23.2% al mes de junio a septiembre de 2026. Lea el caso Ficosota.
Toyota describe el andon en palabras sencillas: cuando el equipo se para, "se enciende para notificar a los trabajadores la anomalía." (Toyota, Toyota Production System)
Preguntas frecuentes
¿Qué es la gestión digital del shop floor?
Significa ejecutar la línea a partir de datos en directo en lugar de papel. El supervisor ve paradas, razones y OEE durante el turno, y el equipo revisa las principales pérdidas al inicio de cada turno. Las decisiones ocurren en la línea, mientras la pérdida aún puede corregirse.
¿Necesita un digital shop floor máquinas nuevas?
No. Las máquinas antiguas pueden compartir su estado de funcionamiento y conteo a través de su PLC, un pequeño sensor adicional o una cámara apuntando a la máquina. Empiece por las señales que la línea ya tiene y añada un dispositivo donde una máquina no tenga ninguno.
¿Es lo mismo un digital shop floor que un MES?
No exactamente. Un digital shop floor es el resultado: datos de línea capturados en directo. Un MES es un tipo de software que lo entrega. Un light MES cubre el núcleo, mientras que un full MES añade planificación de órdenes, seguimiento de lotes y registros de calidad.
¿Aceptarán los operarios pantallas en la línea?
Lo hacen cuando la pantalla les ahorra trabajo. Mantenga cada entrada en un toque desde una lista corta y nunca les pida que reescriban lo que la máquina sabe. Muestre resultados por línea y turno, no por persona, para que los datos defiendan al operario.
Artículos relacionados


Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.