


 Iniciar sesión
 Blog
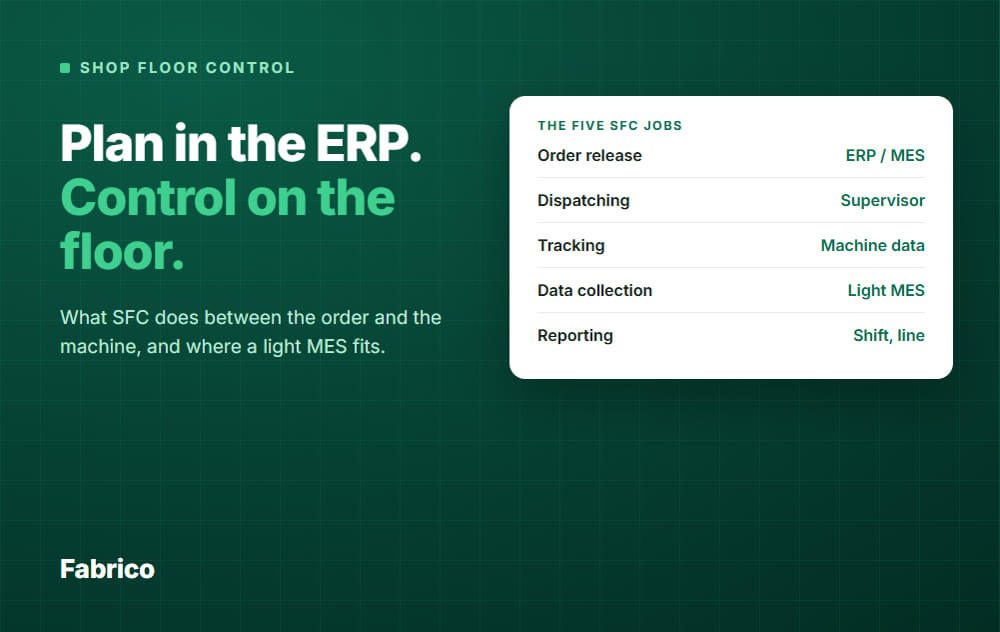
Control de planta: qué es, cómo funciona y qué debe buscar

En resumen: El control de planta (SFC) es la forma en que una fábrica envía órdenes al taller, las sigue mientras se ejecutan y reporta lo que realmente ocurrió.
Se sitúa entre el plan en su ERP y las máquinas que fabrican el producto.
- Tiene cinco funciones principales: liberación de órdenes, despacho, seguimiento, recopilación de datos e informes.
- ERP planea qué fabricar. SFC envía la orden al taller y la sigue. Máquinas y personas hacen el trabajo.
- La mayoría de los MES incluyen funciones de control de planta. Un light MES cubre el seguimiento, la recopilación de datos y los informes, así que compruebe si también realiza la liberación y el despacho.
- Al elegir software, compruebe cómo obtiene datos de las máquinas, lo fácil que es para los operadores y cómo se comunica con el ERP.
¿Qué es el control de planta?
El control de planta es el conjunto de métodos y herramientas que envían órdenes de producción al taller, las siguen mientras se ejecutan y reportan lo que sucedió.
Responde a cuatro preguntas sencillas: qué debe ejecutarse a continuación, qué está ejecutándose ahora, hasta qué punto ha avanzado y qué salió mal.
Los libros de texto y el diccionario APICS lo tratan como parte del Production Activity Control (PAC), el lado de ejecución de la planificación de la producción.
Sus listas de tareas están formuladas de manera distinta a las nuestras. Nombra elementos como prioridades de trabajo, trabajo en proceso, estado de órdenes, datos de entrada y salida para control de capacidad y medición de eficiencia.
La meta es simple. El plan en papel y la realidad en el taller deberían coincidir, y cuando no lo hacen, debería saberse durante el turno, no al final de la semana.
Las cinco funciones principales de un sistema de control de planta
Esta es una agrupación práctica, no un estándar formal. Los proveedores listan las funciones algo diferente, pero estas cinco cubren lo que la mayoría de las plantas entiende por el término.
1. Liberación de órdenes
Una orden de producción sale del sistema de planificación y se convierte en trabajo para una línea o centro de trabajo.
Una buena liberación comprueba que el material, las herramientas y el personal estén listos, para que la línea no empiece y luego espere.
La liberación puede residir en el ERP o en la herramienta SFC. En cualquier caso, es la entrega del plan al taller.
2. Despacho
El despacho decide qué trabajo se ejecuta a continuación en cada línea y lo muestra al operador.
La orden sigue el programa y las reglas de prioridad como la fecha de entrega o la familia de cambio de formato.
La programación, que planifica cuándo debe ejecutarse cada trabajo, es una tarea separada. El despacho utiliza su resultado.
3. Seguimiento
El seguimiento muestra el estado de cada orden y línea: no iniciado, en curso, detenido, hecho.
También muestra el trabajo en proceso, de modo que un planificador puede ver dónde están las órdenes sin recorrer la planta.
4. Recopilación de datos
Esta es la base de todo lo demás. El sistema registra tiempos de inicio y fin, unidades fabricadas, desperdicio, retrabajo, cambios de formato y razones de parada.
Los datos provienen de señales de máquina cuando es posible, y de los operadores cuando no lo es.
5. Informes y retroalimentación
El sistema convierte registros en bruto en números útiles: producción frente objetivo, tiempo de inactividad, OEE, tasa de desperdicio.
También envía resultados de vuelta al ERP, de modo que inventarios y costes reflejen lo que realmente pasó.
Cómo se relaciona el control de planta con MES y ERP
Los tres términos se solapan, por eso la gente los confunde.
Una división simple funciona bien: ERP decide, SFC y MES ejecutan, y la capa de máquina (PLC, SCADA) detecta y controla.
| Capa | Pregunta principal | Salida típica |
|---|---|---|
| ERP | ¿Qué necesitamos fabricar y cuánto cuesta? | Órdenes de producción, inventario, costes |
| Control de planta | ¿Se está ejecutando el pedido según lo planeado? | Estado del pedido, progreso, tiempos y cantidades reales |
| MES | ¿Cómo está rindiendo el taller y por qué? | OEE, tiempo de inactividad, desperdicio, trazabilidad, registros de calidad |
| PLC y SCADA | ¿Qué está haciendo la máquina ahora mismo? | Señales, alarmas, puntos de consigna |
En la práctica, el control de planta se solapa con la capa MES, y la mayoría de los MES incluyen sus funciones. Muchos ERP también incluyen un módulo SFC básico para el seguimiento de órdenes.
La versión ERP suele depender de lo que los operadores introducen, normalmente a posteriori. Un MES puede tomar datos de las máquinas a medida que ocurren.
Si quiere la imagen completa de la capa MES, lea nuestra guía sobre software MES. Si un MES completo le parece demasiado, un light MES es el paso más pequeño.
Un ejemplo trabajado: un turno, una línea
Los números ayudan. Este es un ejemplo con cifras redondas y ficticias.
Datos de ejemplo. Una línea de embalaje opera un turno de 8 horas, que son 480 minutos. Su ritmo ideal es 4 unidades por minuto. La orden liberada para el turno es de 1.200 unidades.
La capa de recopilación de datos registra dónde fue el tiempo.
La línea produjo 1.188 unidades, y 60 de ellas fueron desperdicio, por lo que 1.128 fueron buenas.
| Paso | Cálculo | Resultado |
|---|---|---|
| Tiempo de producción planificado | 480 menos 30 comida | 450 min |
| Tiempo de marcha | 450 menos 40 menos 60 menos 20 | 330 min |
| Disponibilidad | 330 ÷ 450 | 73.33% |
| Rendimiento | 1.188 ÷ (4 × 330) | 90.00% |
| Calidad | 1.128 ÷ 1.188 | 94.95% |
| OEE | 73.33% × 90.00% × 94.95% | 62.7% |
Comprobación: 1.128 unidades buenas ÷ 4 por minuto son 282 minutos de producción perfecta. 282 ÷ 450 también es 62.7%. Para el método completo, vea cálculo del OEE.
Ahora vea qué aporta cada función.
- Seguimiento dice que la orden tiene 1.128 unidades buenas frente a 1.200 (94%). Está atrasada.
- Recopilación de datos dice por qué: 60 minutos de paradas no planificadas y 40 minutos de cambio.
- Informes marca 20 minutos que nadie explicó, que son 4.4% del tiempo planificado.
Solo el seguimiento te dice que la orden está atrasada. La recopilación de datos te dice qué arreglar.
Errores comunes
- Rastrear órdenes pero no pérdidas. Ves que un trabajo llega tarde, pero nunca por qué.
- Depender del papel o de las entradas al final del turno. Los tiempos se redondean y las paradas cortas desaparecen.
- Demasiadas razones de parada. Una lista larga ralentiza a los operadores, por lo que eligen la primera razón o ninguna. Empieza con una lista corta y refínala a partir de los datos.
- Dejar tiempo sin explicar. El tiempo no clasificado oculta tus problemas reales. Hazlo visible y revísalo a diario.
- Tratarlo como un proyecto de TI. Los operadores y supervisores deben usar los datos, o quedarán obsoletos.
- Empezar por todas las líneas. Empieza por la línea cuello de botella, demuestra el valor y luego amplía.
Cómo se ve un buen control de planta
- Cualquiera puede ver el estado en vivo de cada línea sin preguntar.
- Los datos de máquina alimentan el sistema. Los operadores añaden solo lo que la máquina no puede saber, como la razón de una parada.
- Casi no queda tiempo sin clasificar al final de un turno.
- La reunión de turno o diaria parte de los mismos números para todos.
- Producción, desperdicio y tiempos fluyen de vuelta al ERP sin reescribirlos.
- Las principales pérdidas están ordenadas por tiempo y frecuencia, y cada una tiene un responsable.
Qué buscar en software de control de planta
Use esta breve lista de verificación cuando compare opciones.
- Fuente de datos. ¿Puede tomar señales de sus PLC, añadir sensores a máquinas antiguas y manejar una línea sin nada conectado?
- Esfuerzo del operador. ¿Puede un operador registrar una parada rápidamente en una tableta o teléfono, sin escribir?
- Vínculo de órdenes. ¿Puede leer órdenes desde su ERP y enviar resultados de vuelta?
- Alcance. ¿Hace lo que necesita hoy, como liberación de órdenes, despacho o programación, o solo monitoreo? Pregunte directamente.
- Vista en vivo. ¿Hay una pantalla clara de estado para la planta y alertas cuando una línea se detiene?
- Análisis. ¿Puede ordenar paradas, ver OEE por turno y comparar líneas?
- Despliegue. ¿Qué tan pronto puede la primera línea mostrar datos reales? Pida un piloto en una línea antes de comprometerse con toda la planta.
- Seguridad y alojamiento. ¿Dónde se almacenan los datos y quién puede verlos?
Cómo maneja Fabrico el control de planta
Fabrico es un light MES en la nube. Se centra en monitorización, OEE y tiempo de inactividad.
Cubre la parte de recopilación de datos, estado de la línea y reporting del control de planta.
- Datos de máquina. Lee estado de funcionamiento y conteos desde un PLC, un sensor IoT o una cámara. Líneas sin sensores pueden operar en modo manual.
- Entrada del operador. Los operadores añaden la razón de parada, cambio y desperdicio con unos toques en la app web.
- Vista en vivo. Una vista general de la línea, una línea temporal por línea y una pantalla TV muestran qué líneas están funcionando y cuáles están paradas. Las alertas avisan al equipo cuando una línea se cae.
- Análisis. OEE, disponibilidad, rendimiento y calidad, además de las principales paradas por tiempo y frecuencia, por hora, turno, día o semana. Analítica de grupo compara sitios.
Lo que Fabrico no hace hoy: no libera ni despacha órdenes y no tiene programación de producción. Mantenga la liberación, el despacho y la programación en su ERP o herramienta de planificación.
Esto encaja con una planta que ya tiene un sistema de órdenes y carece de una vista en vivo y fiable de lo que las líneas hacen realmente. Vea la visión general de Fabrico MES y OEE, o lea cómo se compara el software de monitorización de producción en tiempo real.
Reserve una demo o Contáctenos para verlo en su propia línea.
Qué preguntan las personas a continuación
¿El control de planta es lo mismo que MES?
No exactamente. El control de planta es una función, y un MES es el sistema que la incluye, junto con análisis de rendimiento, trazabilidad y registros de calidad.
Algunos proveedores usan ambos términos como si fueran idénticos. Lea la lista de funciones, no la etiqueta. Comience con software MES para la visión más amplia.
¿Necesito control de planta si ya tengo ERP?
Si su ERP solo registra lo que las personas teclean, verá números atrasados y redondeados.
El control de planta, o un MES, añade datos de máquina y estado en vivo. Eso da a sus planificadores la verdad sobre el taller.
¿Cuál es la diferencia entre control de planta y gestión de planta?
El control trata sobre órdenes y datos: qué se ejecuta, hasta qué punto, qué dicen los números.
La gestión es más amplia e incluye las rutinas diarias, reuniones y trabajo de mejora que usan esos datos.
¿Qué datos deben introducir los operadores?
Sólo lo que una máquina no puede saber: la razón de una parada, el tipo de cambio, las cantidades de desperdicio y retrabajo.
Todo lo demás debería venir de la máquina. Mantenga la lista de razones corta al principio y luego refínela con los datos.
¿Cómo sé si funciona?
Mire tres cosas: el tiempo no clasificado debería reducirse, sus principales pérdidas deberían estar claras y tener responsables, y el OEE debería calcularse de la misma manera cada día.
La guía gratuita sobre el coste de una hora parada muestra cómo convertir esas pérdidas en dinero.
¿Un light MES es suficiente para control de planta?
Es suficiente cuando su principal brecha es la visibilidad: estado en vivo, razones de tiempo de inactividad y OEE.
Si también necesita liberación de órdenes, despacho o programación dentro de la misma herramienta, compruebe que el producto realmente las ofrece. Fabrico no las ofrece hoy. Nuestra guía sobre light MES explica la compensación.
¿Listo para ver dónde sus líneas pierden tiempo? Reserve una demo o Contáctenos.
Artículos relacionados

Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.