


 Anmeldung
 Blog
Shop Floor Control: Was es ist, wie es funktioniert und worauf Sie achten sollten

Kurz gesagt: Shop Floor Control (SFC) ist die Art, wie ein Werk Aufträge an die Fertigung sendet, sie während der Ausführung verfolgt und berichtet, was tatsächlich passiert ist.
Es steht zwischen dem Plan in Ihrem ERP und den Maschinen, die das Produkt herstellen.
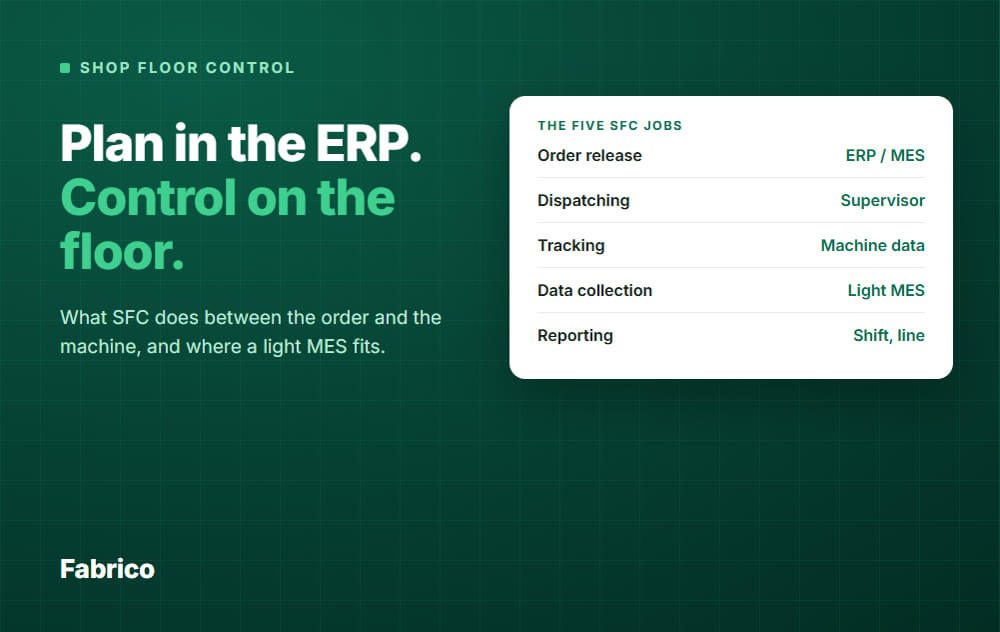
- Es hat fünf Hauptaufgaben: Freigabe von Aufträgen, Disposition, Nachverfolgung, Datenerfassung und Reporting.
- ERP plant, was hergestellt werden soll. SFC sendet den Auftrag an den Fertigungsboden und verfolgt ihn. Maschinen und Menschen erledigen die Arbeit.
- Die meisten MES enthalten Shop-Floor-Control-Funktionen. Ein Light-MES deckt die Nachverfolgungs-, Datenerfassungs- und Reporting-Seite ab; prüfen Sie daher, ob es auch Freigabe und Disposition kann.
- Wenn Sie Software auswählen, prüfen Sie, wie sie Daten von Maschinen bezieht, wie einfach sie für Bediener ist und wie sie mit dem ERP spricht.
Was ist Shop Floor Control?
Shop Floor Control ist die Gesamtheit der Methoden und Werkzeuge, die Produktionsaufträge an den Fertigungsboden senden, sie während ihrer Ausführung verfolgen und berichten, was geschehen ist.
Es beantwortet vier einfache Fragen: Was soll als nächstes laufen, was läuft gerade, wie weit ist es, und was ist schiefgelaufen.
Lehrbücher und das APICS-Wörterbuch behandeln es als Teil der Production Activity Control (PAC), der Ausführungsseite der Produktionsplanung.
Ihre Aufgabenlisten sind anders formuliert als unsere. Sie nennen Dinge wie Jobprioritäten, Work in Process, Auftragsstatus, Ein- und Ausgabendaten für Kapazitätskontrolle und Effizienzmessung.
Das Ziel ist einfach. Der Plan auf dem Papier und die Realität auf dem Boden sollten übereinstimmen, und wenn nicht, sollten Sie das während der Schicht wissen, nicht erst am Ende der Woche.
Die fünf Hauptfunktionen eines Shop-Floor-Control-Systems
Dies ist eine praktische Gruppierung, kein formaler Standard. Anbieter listen die Funktionen etwas anders, aber diese fünf decken ab, was die meisten Werke unter dem Begriff verstehen.
1. Auftragsfreigabe
Ein Produktionsauftrag verlässt das Planungssystem und wird zur Arbeit für eine Linie oder einen Arbeitsplatz.
Gute Freigabe prüft, ob Material, Werkzeuge und Personal bereit sind, damit die Linie nicht startet und dann wartet.
Die Freigabe kann im ERP oder im SFC-Tool stattfinden. So oder so ist es die Übergabe vom Plan an den Boden.
2. Disposition
Disposition entscheidet, welcher Auftrag als nächstes auf jeder Linie läuft, und zeigt ihn dem Bediener an.
Der Auftrag folgt dem Zeitplan und Prioritätsregeln wie Fälligkeitstermin oder Rüstfamilie.
Die Planung, die festlegt, wann jeder Auftrag laufen soll, ist eine separate Aufgabe. Disposition nutzt deren Ergebnis.
3. Nachverfolgung
Nachverfolgung zeigt den Status jedes Auftrags und jeder Linie: nicht gestartet, in Arbeit, gestoppt, fertig.
Sie zeigt auch Work in Progress, sodass ein Planer sehen kann, wo die Aufträge sind, ohne die Anlage abzulaufen.
4. Datenerfassung
Das ist die Grundlage für alles andere. Das System erfasst Start- und Stoppzeiten, produzierte Stückzahlen, Ausschuss, Nacharbeit, Rüstzeiten und Stoppgründe.
Daten kommen möglichst aus Maschinensignalen und dort, wo das nicht möglich ist, von Bedienern.
5. Reporting und Rückmeldung
Das System wandelt Rohdaten in Zahlen um, die nutzbar sind: Output gegenüber Ziel, Ausfallzeit, OEE, Ausschussrate.
Es sendet auch Ergebnisse zurück an das ERP, sodass Bestände und Kosten dem folgen, was tatsächlich passiert ist.
Wie Shop Floor Control zu MES und ERP steht
Die drei Begriffe überschneiden sich, deshalb werden sie oft vermischt.
Eine einfache Aufteilung funktioniert gut: ERP entscheidet, SFC und MES führen aus, und die Maschinenebene (PLC, SCADA) erfasst und steuert.
| Ebene | Wesentliche Frage | Typische Ausgabe |
|---|---|---|
| ERP | Was müssen wir herstellen und was kostet es? | Produktionsaufträge, Bestand, Kostenrechnung |
| Shop Floor Control | Läuft der Auftrag wie geplant? | Auftragsstatus, Fortschritt, tatsächliche Zeiten und Mengen |
| MES | Wie läuft der Betrieb und warum? | OEE, Ausfallzeit, Ausschuss, Rückverfolgbarkeit, Qualitätsaufzeichnungen |
| PLC und SCADA | Was macht die Maschine gerade? | Signale, Alarme, Sollwerte |
In der Praxis überschneidet sich Shop Floor Control mit der MES-Ebene, und die meisten MES beinhalten dessen Funktionen. Viele ERP-Systeme enthalten ebenfalls ein einfaches SFC-Modul zur Auftragsverfolgung.
Die ERP-Variante verlässt sich oft auf das, was Bediener eintippen, in der Regel nachträglich. Ein MES kann Daten direkt von den Maschinen in Echtzeit übernehmen.
Wenn Sie das komplette Bild der MES-Ebene wollen, lesen Sie unseren Leitfaden zu MES-Software. Wenn ein komplettes MES zu viel erscheint, ist ein Light-MES der kleinere Schritt.
Ein durchgerechnetes Beispiel: eine Schicht, eine Linie
Zahlen helfen. Dies ist ein Beispiel mit runden, erfundenen Werten.
Beispieldaten. Eine Verpackungslinie läuft in einer 8-Stunden-Schicht, das sind 480 Minuten. Die ideale Rate ist 4 Einheiten pro Minute. Der für die Schicht freigegebene Auftrag beträgt 1.200 Einheiten.
Die Datenerhebungsschicht zeichnet auf, wohin die Zeit ging.
Die Linie produzierte 1.188 Einheiten, davon waren 60 Ausschuss, also 1.128 gut.
| Schritt | Berechnung | Ergebnis |
|---|---|---|
| Geplante Produktionszeit | 480 minus 30 Mittag | 450 min |
| Laufzeit | 450 minus 40 minus 60 minus 20 | 330 min |
| Verfügbarkeit | 330 ÷ 450 | 73.33% |
| Performance | 1.188 ÷ (4 × 330) | 90.00% |
| Qualität | 1.128 ÷ 1.188 | 94.95% |
| OEE | 73.33% × 90.00% × 94.95% | 62.7% |
Prüfung: 1.128 gute Einheiten ÷ 4 pro Minute sind 282 Minuten perfekter Produktion. 282 ÷ 450 ist ebenfalls 62.7%. Für die vollständige Methode siehe OEE-Berechnung.
Nun sehen Sie, was jede Funktion hinzufügt.
- Nachverfolgung sagt, dass der Auftrag 1.128 gute Einheiten gegenüber 1.200 (94%) hat. Er liegt zurück.
- Datenerfassung sagt warum: 60 Minuten ungeplante Stopps und 40 Minuten Rüsten.
- Reporting markiert 20 Minuten, die niemand erklärt hat, was 4.4% der geplanten Zeit sind.
Allein die Nachverfolgung sagt Ihnen, dass der Auftrag zurückliegt. Die Datenerfassung sagt Ihnen, was zu beheben ist.
Häufige Fehler
- Aufträge nachverfolgen, aber nicht Verluste. Sie sehen, dass ein Auftrag zu spät ist, aber nie warum.
- Verlassen auf Papier oder Einträge am Ende der Schicht. Zeiten werden gerundet, und kurze Stopps verschwinden.
- Zu viele Stoppgründe. Eine lange Liste verlangsamt die Bediener, sodass sie den ersten Grund oder keinen wählen. Beginnen Sie mit einer kurzen Liste und verfeinern Sie sie aus den Daten.
- Zeit unerklärt lassen. Nicht klassifizierte Zeit verbirgt Ihre echten Probleme. Machen Sie sie sichtbar und überprüfen Sie sie täglich.
- Als IT-Projekt behandeln. Bediener und Vorgesetzte müssen die Daten nutzen, sonst werden sie veraltet.
- Mit jeder Linie gleichzeitig beginnen. Beginnen Sie mit der Engpasslinie, beweisen Sie den Wert und erweitern Sie dann.
Wie guter Shop Floor Control aussieht
- Jeder kann den Live-Status jeder Linie sehen, ohne zu fragen.
- Maschinendaten speisen das System. Bediener fügen nur hinzu, was die Maschine nicht wissen kann, z. B. den Grund für einen Stopp.
- Am Ende der Schicht ist fast keine Zeit unklassifiziert.
- Die Schicht- oder Tagesbesprechung beginnt mit denselben Zahlen für alle.
- Output, Ausschuss und Zeiten fließen zurück ins ERP ohne Nachtippen.
- Top-Verluste sind nach Zeit und Häufigkeit gereiht, und jeder hat einen Verantwortlichen.
Worauf Sie bei Shop-Floor-Control-Software achten sollten
Verwenden Sie diese kurze Checkliste, wenn Sie Optionen vergleichen.
- Datenquelle. Kann sie Signale von Ihren PLCs aufnehmen, Sensoren zu alten Maschinen hinzufügen und eine Linie ohne Verbindung handhaben?
- Bedieneraufwand. Kann ein Bediener einen Stopp schnell auf einem Tablet oder Telefon protokollieren, ohne zu tippen?
- Auftragsverknüpfung. Kann sie Aufträge aus Ihrem ERP lesen und Ergebnisse zurücksenden?
- Umfang. Deckt sie ab, was Sie heute brauchen, wie Auftragsfreigabe, Disposition oder Scheduling, oder nur Monitoring? Fragen Sie direkt.
- Live-Ansicht. Gibt es eine klare Statusansicht für die Halle und Alarme, wenn eine Linie stoppt?
- Analyse. Können Sie Stopps nach Rang sehen, OEE nach Schicht anzeigen und Linien vergleichen?
- Rollout. Wie schnell kann die erste Linie echte Daten zeigen? Bitten Sie um einen Pilotversuch an einer Linie, bevor Sie sich für das ganze Werk verpflichten.
- Sicherheit und Hosting. Wo werden die Daten gespeichert und wer kann sie sehen?
Wie Fabrico Shop-Floor-Control handhabt
Fabrico ist ein Light-MES in der Cloud. Es fokussiert auf Monitoring, OEE und Ausfallzeiten.
Es deckt die Datenerfassung, Linienstatus und Reporting-Seite von Shop Floor Control ab.
- Maschinendaten. Es liest Betriebszustand und Zählungen von einem PLC, einem IoT-Sensor oder einer Kamera. Linien ohne Sensoren können im manuellen Modus laufen.
- Bedienereingaben. Bediener fügen Stoppgrund, Rüsten und Ausschuss mit wenigen Taps in der Web-App hinzu.
- Live-Ansicht. Eine Linienübersicht, eine Zeitachse pro Linie und ein TV-Statusbildschirm zeigen, welche Linien laufen und welche gestoppt sind. Alerts informieren das Team, wenn eine Linie ausfällt.
- Analyse. OEE, Verfügbarkeit, Performance und Qualität sowie die Top-Stopps nach Zeit und Häufigkeit, nach Stunde, Schicht, Tag oder Woche. Gruppenanalytik vergleicht Standorte.
Was Fabrico heute nicht tut: Es gibt keine Auftragsfreigabe oder Disposition und kein Produktionsscheduling. Behalten Sie Auftragsfreigabe, Disposition und Scheduling in Ihrem ERP oder Planungstool.
Das passt zu einem Werk, das bereits ein Auftragssystem hat und dem eine live, vertrauenswürdige Sicht darauf fehlt, was die Linien wirklich tun. Sehen Sie die Fabrico MES- und OEE-Übersicht oder lesen Sie, wie Produktionsmonitoring-Software verglichen wird.
Buchen Sie eine Demo oder Kontaktieren Sie uns, um es an Ihrer Linie zu sehen.
Was Leute als Nächstes fragen
Ist Shop Floor Control dasselbe wie MES?
Nicht genau. Shop Floor Control ist eine Funktion, und ein MES ist das System, das sie enthält, zusammen mit Leistungsanalyse, Rückverfolgbarkeit und Qualitätsaufzeichnungen.
Einige Anbieter verwenden die beiden Begriffe, als wären sie gleich. Lesen Sie die Funktionsliste, nicht das Label. Beginnen Sie mit MES-Software für den größeren Überblick.
Brauche ich Shop Floor Control, wenn ich schon ein ERP habe?
Wenn Ihr ERP nur das protokolliert, was Leute eintippen, sehen Sie verspätete und gerundete Zahlen.
Shop Floor Control oder ein MES fügt Maschinendaten und Live-Status hinzu. Das gibt Ihren Planern die Wahrheit über den Fertigungsboden.
Was ist der Unterschied zwischen Shop Floor Control und Shop Floor Management?
Control geht um Aufträge und Daten: was läuft, wie weit es ist, was die Zahlen sagen.
Management ist breiter und umfasst die täglichen Routinen, Besprechungen und Verbesserungsarbeit, die diese Daten nutzen.
Welche Daten sollen Bediener eingeben?
Nur das, was eine Maschine nicht wissen kann: den Grund für einen Stopp, die Art des Rüstens, Ausschuss- und Nacharbeitsmengen.
Alles andere sollte von der Maschine kommen. Halten Sie die Grundliste zunächst kurz und verfeinern Sie sie dann anhand der Daten.
Woran erkenne ich, ob es funktioniert?
Sehen Sie sich drei Dinge an: nicht klassifizierte Zeit sollte schrumpfen, Ihre Top-Verluste sollten klar sein und Owner haben, und OEE sollte jeden Tag gleich berechnet werden.
Der kostenlose Leitfaden zur Bewertung einer gestoppten Stunde zeigt, wie Sie diese Verluste in Geld umwandeln.
Reicht ein Light-MES für Shop Floor Control?
Es reicht, wenn Ihre Hauptlücke Sichtbarkeit ist: Live-Status, Ausfallgründe und OEE.
Wenn Sie auch Auftragsfreigabe, Disposition oder Scheduling im selben Tool brauchen, prüfen Sie, ob das Produkt diese wirklich bietet. Fabrico bietet sie derzeit nicht. Unser Leitfaden zu Light-MES erklärt den Trade-off.
Bereit zu sehen, wo Ihre Linien Zeit verlieren? Buchen Sie eine Demo oder Kontaktieren Sie uns.
Verwandte Artikel

Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.