


 Connexion
 Blog
Contrôle d'atelier : ce que c'est, comment ça fonctionne et quoi vérifier

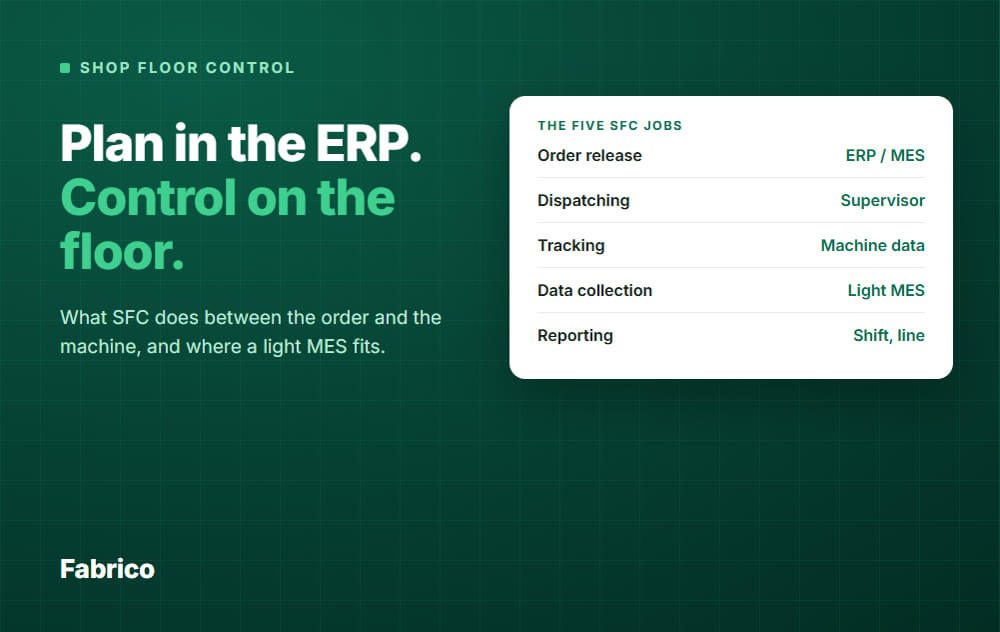
En bref : Le contrôle d'atelier (SFC) est la façon dont une usine envoie les ordres au plancher, les suit pendant leur exécution et rend compte de ce qui s'est réellement passé.
Il se situe entre le plan dans votre ERP et les machines qui fabriquent le produit.
- Il a cinq fonctions principales : libération des ordres, ordonnancement d'exécution, suivi, collecte de données et rapports.
- L'ERP planifie quoi produire. Le SFC envoie l'ordre au plancher et le suit. Les machines et les personnes font le travail.
- La plupart des MES incluent des fonctions de contrôle d'atelier. Un light MES couvre la partie suivi, collecte de données et reporting — vérifiez donc s'il gère aussi la libération et l'ordonnancement d'exécution.
- Quand vous choisissez un logiciel, vérifiez comment il récupère les données des machines, sa facilité d'utilisation pour les opérateurs et comment il communique avec l'ERP.
Qu'est-ce que le contrôle d'atelier ?
Le contrôle d'atelier est l'ensemble des méthodes et outils qui envoient les ordres de production à l'atelier, les suivent pendant l'exécution et rendent compte de ce qui s'est passé.
Il répond à quatre questions simples : qu'est-ce qui doit être lancé ensuite, qu'est-ce qui tourne maintenant, où en est-on, et qu'est-ce qui a posé problème.
Les manuels et le dictionnaire APICS le considèrent comme une partie du Production Activity Control (PAC), le volet exécution de la planification de la production.
Leurs listes de tâches sont formulées différemment des nôtres. Ils citent des éléments comme les priorités de travail, le travail en cours, le statut des ordres, les données d'entrée et de sortie pour le contrôle de capacité, et la mesure de l'efficacité.
L'objectif est simple. Le plan sur papier et la réalité sur le plancher doivent correspondre, et lorsqu'ils ne correspondent pas, vous devez le savoir pendant la période de travail, pas à la fin de la semaine.
Les cinq fonctions principales d'un système de contrôle d'atelier
Il s'agit d'un regroupement pratique, pas d'une norme formelle. Les fournisseurs listent les fonctions un peu différemment, mais ces cinq couvrent ce que la plupart des usines entendent par le terme.
1. Libération des ordres
Un ordre de production quitte le système de planification et devient du travail pour une ligne ou un centre de travail.
Une bonne libération vérifie que les matériaux, les outils et le personnel sont prêts, afin que la ligne ne démarre pas pour ensuite attendre.
La libération peut se faire dans l'ERP ou dans l'outil SFC. Dans tous les cas, c'est la passation du plan au plancher.
2. Ordonnancement d'exécution
L'ordonnancement d'exécution décide quel travail s'exécute ensuite sur chaque ligne et l'affiche à l'opérateur.
L'ordre suit le planning et les règles de priorité comme la date d'échéance ou la famille de changement de série.
La planification, qui détermine quand chaque travail doit s'exécuter, est une tâche distincte. L'ordonnancement d'exécution utilise son résultat.
3. Suivi
Le suivi montre le statut de chaque ordre et de chaque ligne : pas commencé, en cours, arrêté, terminé.
Il montre aussi le travail en cours, de sorte qu'un planificateur peut voir où sont les ordres sans parcourir l'usine.
4. Collecte de données
C'est la base de tout le reste. Le système enregistre les heures de démarrage et d'arrêt, les unités produites, les rebuts, la retouche, les changements de série et les raisons d'arrêt.
Les données proviennent des signaux machine lorsque c'est possible, et des opérateurs lorsque ce n'est pas le cas.
5. Rapports et retour d'information
Le système transforme les enregistrements bruts en chiffres exploitables : production par rapport à l'objectif, temps d'arrêt, OEE, taux de rebut.
Il renvoie aussi les résultats à l'ERP, afin que les stocks et les coûts reflètent ce qui s'est réellement passé.
Comment le contrôle d'atelier se rapporte au MES et à l'ERP
Les trois termes se chevauchent, donc les gens les confondent.
Une séparation simple fonctionne bien : l'ERP décide, SFC et MES exécutent, et la couche machine (PLC, SCADA) capte et contrôle.
| Couche | Question principale | Sortie typique |
|---|---|---|
| ERP | Que devons-nous produire et quel en est le coût ? | Ordres de production, stocks, coûts |
| Contrôle d'atelier | L'ordre est-il exécuté comme prévu ? | Statut de l'ordre, progression, temps et quantités réels |
| MES | Comment fonctionne l'atelier et pourquoi ? | OEE, temps d'arrêt, rebuts, traçabilité, enregistrements qualité |
| PLC et SCADA | Que fait la machine maintenant ? | Signaux, alarmes, consignes |
En pratique, le contrôle d'atelier se recoupe avec la couche MES, et la plupart des MES incluent ses fonctions. Beaucoup de systèmes ERP incluent aussi un module SFC basique pour le suivi des ordres.
La version ERP s'appuie souvent sur ce que les opérateurs saisissent, généralement après coup. Un MES peut prendre les données directement des machines au fur et à mesure.
Si vous voulez la vue complète de la couche MES, lisez notre guide sur le logiciel MES. Si un MES complet semble excessif, un light MES est une étape plus petite.
Exemple chiffré : une équipe, une ligne
Les chiffres aident. Voici un exemple avec des valeurs rondes et fictives.
Données d'exemple. Une ligne d'emballage fonctionne une équipe de 8 heures, soit 480 minutes. Son rythme idéal est de 4 unités par minute. L'ordre libéré pour la garde est de 1 200 unités.
La couche de collecte de données enregistre où le temps a été passé.
La ligne a produit 1 188 unités, dont 60 de rebut, donc 1 128 bonnes unités.
| Étape | Calcul | Résultat |
|---|---|---|
| Temps de production planifié | 480 moins 30 déjeuner | 450 min |
| Temps de fonctionnement | 450 moins 40 moins 60 moins 20 | 330 min |
| Disponibilité | 330 ÷ 450 | 73.33% |
| Performance | 1 188 ÷ (4 × 330) | 90.00% |
| Qualité | 1 128 ÷ 1 188 | 94.95% |
| OEE | 73.33% × 90.00% × 94.95% | 62.7% |
Vérification : 1 128 bonnes unités ÷ 4 par minute = 282 minutes de production parfaite. 282 ÷ 450 = 62.7% également. Pour la méthode complète, voir calcul de l'OEE.
Voyons maintenant ce que chaque fonction apporte.
- Suivi indique que l'ordre a 1 128 bonnes unités sur 1 200 (94%). Il est en retard.
- Collecte de données indique pourquoi : 60 minutes d'arrêts non planifiés et 40 minutes de changement.
- Reporting signale 20 minutes non expliquées, soit 4.4% du temps planifié.
Le suivi seul vous dit que l'ordre est en retard. La collecte de données vous dit quoi corriger.
Erreurs courantes
- Suivre les ordres mais pas les pertes. Vous voyez qu'une tâche est en retard, mais jamais pourquoi.
- Compter sur le papier ou les saisies de fin de poste. Les temps sont arrondis et les arrêts courts disparaissent.
- Trop de raisons d'arrêt. Une longue liste ralentit les opérateurs, qui choisissent alors la première raison ou aucune. Commencez par une liste courte et affinez-la à partir des données.
- Laisser du temps non expliqué. Le temps non classifié cache vos vrais problèmes. Rendez-le visible et révisez-le quotidiennement.
- Le traiter comme un projet IT. Les opérateurs et superviseurs doivent utiliser les données, sinon elles deviennent obsolètes.
- Commencer par toutes les lignes. Commencez par la ligne goulot, prouvez la valeur, puis élargissez.
À quoi ressemble un bon contrôle d'atelier
- Tout le monde peut voir le statut en direct de chaque ligne sans demander.
- Les données machine alimentent le système. Les opérateurs ajoutent seulement ce que la machine ne peut pas savoir, comme la raison d'un arrêt.
- Presque aucun temps n'est non classifié à la fin d'une garde.
- La réunion de garde ou la réunion quotidienne part des mêmes chiffres pour tous.
- La production, le rebut et les temps remontent vers l'ERP sans ressaisie.
- Les principales pertes sont classées par temps et fréquence, et chacune a un responsable.
Que rechercher dans un logiciel de contrôle d'atelier
Utilisez cette courte check-list lorsque vous comparez des options.
- Source de données. Peut-il prendre des signaux de vos PLC, ajouter des capteurs aux vieilles machines et gérer une ligne sans connexion ?
- Effort de l'opérateur. Un opérateur peut-il enregistrer un arrêt rapidement sur une tablette ou un téléphone, sans taper ?
- Lien avec les ordres. Peut-il lire les ordres depuis votre ERP et renvoyer les résultats ?
- Portée. Fait-il ce dont vous avez besoin aujourd'hui, comme la libération des ordres, l'ordonnancement d'exécution ou le scheduling, ou seulement le monitoring ? Demandez directement.
- Vue en direct. Y a-t-il un écran clair de statut pour l'atelier et des alertes quand une ligne s'arrête ?
- Analyse. Pouvez-vous classer les arrêts, voir l'OEE par garde et comparer les lignes ?
- Déploiement. À quelle vitesse la première ligne peut-elle montrer des données réelles ? Demandez un pilote sur une ligne avant de vous engager pour toute l'usine.
- Sécurité et hébergement. Où les données sont-elles stockées et qui peut les voir ?
Comment Fabrico gère le contrôle d'atelier
Fabrico est un light MES dans le cloud. Il se concentre sur le monitoring, l'OEE et les temps d'arrêt.
Il couvre la partie collecte de données, statut des lignes et reporting du contrôle d'atelier.
- Données machine. Il lit l'état de fonctionnement et les comptages depuis un PLC, un capteur IoT ou une caméra. Les lignes sans capteurs peuvent fonctionner en mode manuel.
- Saisie opérateur. Les opérateurs ajoutent la raison d'arrêt, le changement et le rebut en quelques tapotements dans l'application web.
- Vue en direct. Une vue d'ensemble de la ligne, une chronologie par ligne et un écran TV montrent quelles lignes fonctionnent et quelles lignes sont arrêtées. Les alertes préviennent l'équipe lorsqu'une ligne tombe en panne.
- Analyse. OEE, disponibilité, performance et qualité, plus les principaux arrêts par temps et fréquence, par heure, garde, jour ou semaine. L'analytique de groupe compare les sites.
Ce que Fabrico ne fait pas aujourd'hui : il ne libère pas et ne distribue pas les ordres et n'a pas de planification de production. Gardez la libération des ordres, la distribution et la planification dans votre ERP ou outil de planification.
Cela convient à une usine qui a déjà un système d'ordres et à laquelle il manque une vue en direct et fiable de ce que les lignes font réellement. Voyez la vue d'ensemble Fabrico MES et OEE, ou lisez comment le logiciel de surveillance de production se compare.
Réservez une démo ou Contactez-nous pour le voir sur votre ligne.
Que demandent les gens ensuite
Le contrôle d'atelier est-il la même chose que le MES ?
Pas exactement. Le contrôle d'atelier est une fonction, et un MES est le système qui l'inclut, avec l'analyse de performance, la traçabilité et les enregistrements qualité.
Certains fournisseurs utilisent les deux termes comme s'ils étaient identiques. Lisez la liste des fonctionnalités, pas l'étiquette. Commencez par le logiciel MES pour la perspective plus large.
Ai-je besoin du contrôle d'atelier si j'ai déjà un ERP ?
Si votre ERP n'enregistre que ce que les gens tapent, vous verrez des chiffres en retard et arrondis.
Le contrôle d'atelier, ou un MES, ajoute des données machine et un statut en direct. Cela donne à vos planificateurs la vérité sur l'atelier.
Quelle est la différence entre contrôle d'atelier et gestion d'atelier ?
Le contrôle concerne les ordres et les données : ce qui tourne, où en est-on, ce que disent les chiffres.
La gestion est plus large et inclut les routines quotidiennes, les réunions et le travail d'amélioration qui utilisent ces données.
Quelles données les opérateurs doivent-ils saisir ?
Seulement ce qu'une machine ne peut pas savoir : la raison d'un arrêt, le type de changement, les quantités de rebut et de retouche.
Tout le reste devrait venir de la machine. Gardez la liste des raisons courte au début, puis affinez-la à partir des données.
Comment savoir si ça marche ?
Regardez trois choses : le temps non classifié devrait diminuer, vos principales pertes devraient être claires et avoir des responsables, et l'OEE devrait être calculé de la même façon chaque jour.
Le guide gratuit sur le coût d'une heure arrêtée montre comment transformer ces pertes en argent.
Un light MES suffit-il pour le contrôle d'atelier ?
Il suffit lorsque votre principal manque est la visibilité : statut en direct, raisons d'arrêt et OEE.
Si vous avez aussi besoin de libération des ordres, d'ordonnancement d'exécution ou de planification dans le même outil, vérifiez que le produit les propose réellement. Fabrico ne les propose pas aujourd'hui. Notre guide sur le light MES explique le compromis.
Prêt à voir où vos lignes perdent du temps ? Réservez une démo ou Contactez-nous.
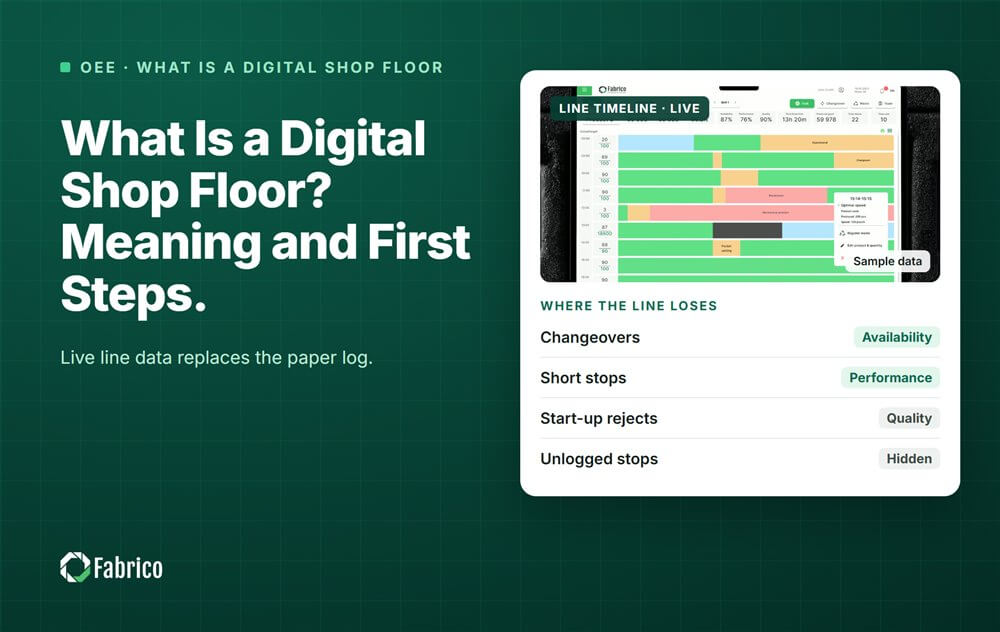
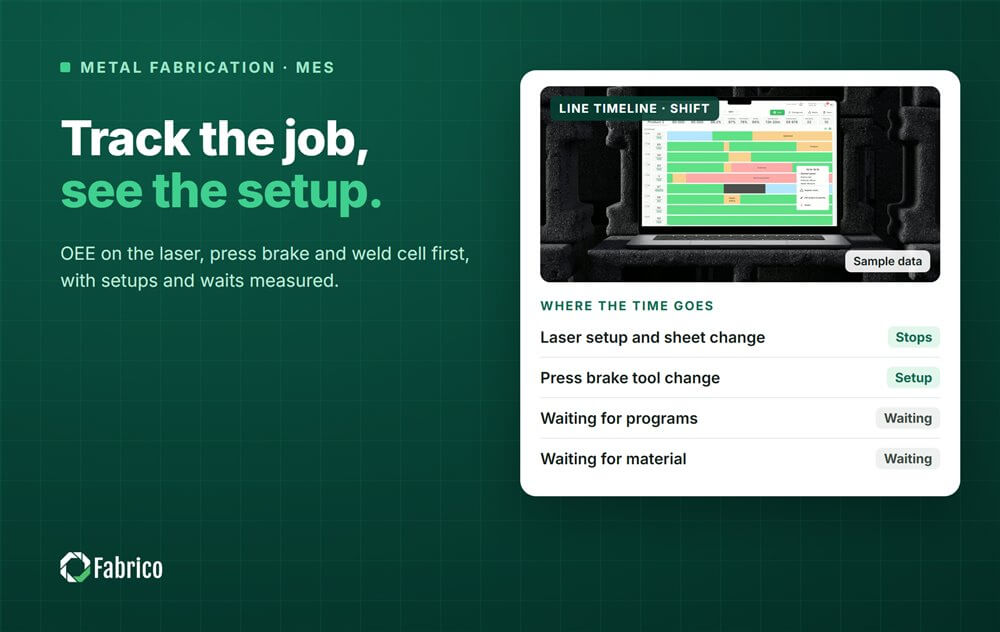









Tuiles Fabrico réelles, données d'exemple.