


 Connexion
 Blog
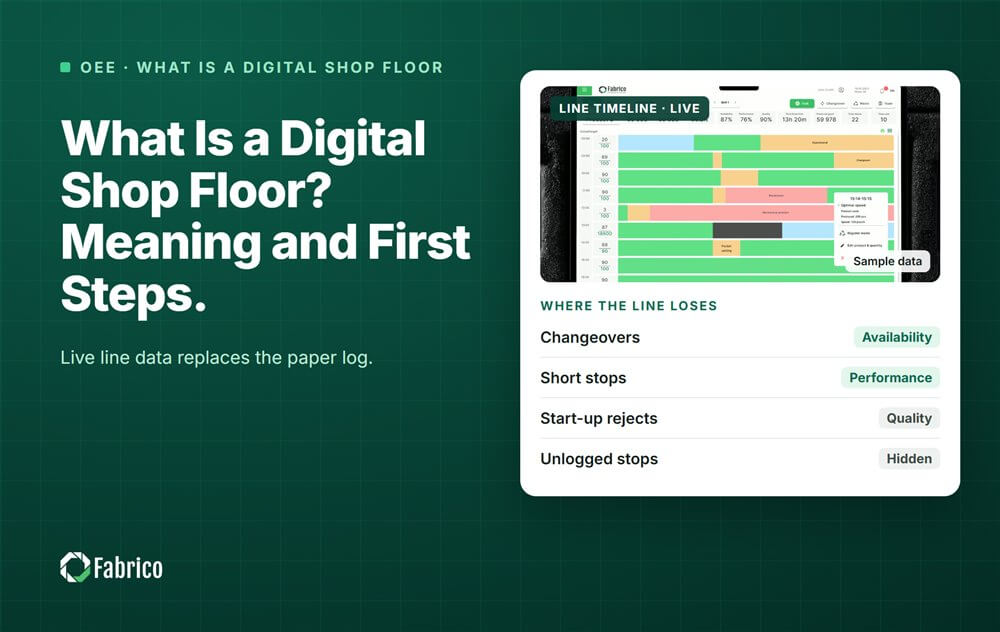
Qu'est-ce qu'un atelier numérique ? Sens et premières étapes

Points clés
- Les arrêts et les comptes viennent directement des machines ; la raison de l'arrêt provient de l'opérateur, en une touche.
- Le cœur sont les données machine, les raisons d'arrêt et l'OEE (efficacité globale des équipements) en direct par ligne et par équipe. Listes de contrôle, transmissions et rapports de poste suivent.
- Ce n'est pas une usine robotisée, et ce n'est pas un projet MES complet dès le premier jour.
- 54.4% des petits et moyens fabricants gèrent encore la production au stylo et papier ou sur des feuilles de calcul, selon IoT Analytics.
Par les chiffres
- Seuls 8% des quelque 5 millions d'usines dans le monde utilisent un MES commercial ; bien d'autres comptent sur des outils maison, des modules ERP, des tableurs ou du papier. (IoT Analytics, 2025)
- En 2018, seulement environ 30% des fabricants avaient déployé leurs solutions de fabrication numériques dans toute l'entreprise, le « pilot purgatory » décrit par McKinsey. (McKinsey & Company, 2018)
- 29% des grands fabricants américains utilisent l'IA ou le machine learning au niveau de l'établissement ou du réseau, et 23% supplémentaires le pilotent. (Deloitte, 2025)
Un digital shop floor est un atelier où les données de la ligne sont captées au moment où elles se produisent, et non recopiées depuis le papier en fin de poste. Les machines rapportent leurs arrêts et leurs comptages d'elles-mêmes. Les opérateurs ajoutent ce que la machine ne peut pas connaître, comme la raison de l'arrêt, sur un écran à la ligne.
Fabrico est un logiciel OEE et un light MES qui enregistre les arrêts automatiquement, valorise chaque perte en argent et affiche l'OEE en direct par ligne et par équipe. Ce guide reste neutre vis-à-vis des fournisseurs : ce qu'inclut un digital shop floor, ce qu'il n'est pas, et comment démarrer sur une ligne.
Que comprend un digital shop floor ?
La plupart des définitions partagent cinq blocs de construction.
- Collecte des données machine. Chaque machine signale si elle tourne ou est à l'arrêt, et combien d'unités elle a produites. Le signal vient du PLC (automate programmable), d'un petit capteur ou d'une caméra. Notre guide des méthodes de collecte des données OEE compare les options.
- Raisons d'arrêt. La machine sait qu'elle s'est arrêtée, pas pourquoi. L'opérateur choisit la raison dans une courte liste, en quelques secondes.
- OEE en direct par ligne et par équipe. Disponibilité, performance et qualité se mettent à jour pendant la poste, pas après.
- Listes de contrôle numériques et transmissions. Les contrôles et notes de transmission passent du clipboard à la tablette.
- Rapports de poste. Le rapport se construit à partir des données. Personne ne retape une feuille la nuit.
Les trois premiers sont le cœur. Ils répondent à la question que se pose un directeur d'usine le lundi : où est passé le temps ?
Un digital shop floor est aussi la couche de données sous le contrôle du shop floor, le travail quotidien de pilotage des ordres, des personnes et des machines.
Ce qu'un digital shop floor n'est pas
Le terme est galvaudé dans le discours commercial. Il ne signifie pas trois choses.
- Ce n'est pas une usine robotisée. Les personnes gèrent toujours la ligne. Ce qui change, c'est la façon dont les données de la ligne sont captées, pas qui fait le travail.
- Ce n'est pas un projet MES complet dès le premier jour. Un MES complet peut aussi planifier les ordres, tracer les lots et conserver les registres qualité. Ceux-ci peuvent arriver plus tard, ligne par ligne, là où un produit ou un client en a besoin.
- Ce n'est pas un moyen d'espionner les personnes. Les caméras, lorsqu'elles sont utilisées, regardent la machine et le processus, pas la personne. Une caméra peut suggérer une raison probable d'arrêt, l'opérateur la confirme d'une touche, et le clip reste comme preuve.
Le périmètre de départ naturel est un light MES : la partie d'un MES qui surveille les machines, enregistre les arrêts et affiche l'OEE. Notre guide sur ce qu'un light MES couvre liste ce qu'il inclut et ce qu'il laisse de côté.
Que manque le papier ? Exemple chiffré
Ligne d'exemple (chiffres illustratifs, pas un client) : une ligne d'ensachage de snacks avec 450 minutes de temps planifié par poste. Sa vitesse idéale est de 80 sachets par minute. Chaque sachet génère une marge contributive de $0.15, ou €0.15 dans une usine en euros : prix de vente moins coût variable d'un sachet.
Sur papier, l'opérateur a noté 4 arrêts, 38 minutes au total. Le signal machine pour la même poste montre 27 arrêts et 64 minutes. Les 23 arrêts supplémentaires étaient courts, d'une minute ou deux, soit 26 minutes au total. Personne ne note ceux-ci.
| Mesure | Feuille papier | Digital shop floor |
|---|---|---|
| Arrêts enregistrés | 4 | 27 |
| Arrêts courts sous 5 minutes | 0 | 23 |
| Temps d'arrêt | 38 minutes | 64 minutes |
| Temps de production (450 moins temps d'arrêt) | 412 minutes | 386 minutes |
| Disponibilité (temps de production / 450) | 91.6% | 85.8% |
| Raisons d'arrêt codées | En fin de poste, de mémoire | Pendant la poste, en une touche |
Note méthodologique : Ligne d'exemple, chiffres illustratifs, pas un client. Chaque résultat ci-dessus découle des entrées listées et de la formule fournie, vous pouvez donc reproduire le calcul avec vos propres chiffres de ligne.
- Temps caché : 64 moins 38 = 26 minutes par poste.
- Sachets perdus : 26 x 80 = 2 080 sachets.
- Marge perdue : 2 080 x $0.15 = $312 par poste, ou €312 dans la version euro.
- Sur plus de 500 postes par an (2 postes, 250 jours) : $156 000 par an, ou €156 000.
La feuille papier avait raison pour les arrêts longs. Elle était aveugle aux arrêts courts, qui ont coûté 5.8 points de Disponibilité.
Comment démarrer un digital shop floor sur une ligne ?
Six étapes maintiennent le périmètre réduit.
- Choisissez une ligne avec un problème connu, où les pertes font mal et où l'équipe veut les corriger.
- Connectez les machines. Lisez l'état et le comptage depuis le PLC, un capteur ou une caméra. Commencez par le goulot d'étranglement, la machine la plus lente de la ligne.
- Convenir d'une courte liste de raisons d'arrêt, d'une longueur d'écran, dans les mots des opérateurs.
- Consignez la ligne de base : l'OEE actuel et les principales pertes, avant tout changement.
- Revoir les trois principales pertes au début de chaque poste et attribuer un responsable pour chacune.
- Fixer une date de décision. Convenez à l'avance du résultat qui vous fera passer à la ligne suivante.
L'IT demandera où vivent les données. Notre guide sur edge vs cloud pour les données du shop floor couvre les compromis.
Quel logiciel faut-il pour un digital shop floor ?
Cherchez un logiciel de shop floor et vous obtenez de nombreux types d'outils. Triez-les par la tâche qu'ils accomplissent.
- Logiciels OEE et de downtime collectent les données machine, les raisons d'arrêt et l'OEE en direct.
- Outils de formulaires sans papier et de checklists remplacent les clipeboards. Notre guide sur paperless manufacturing software les compare.
- Light MES relie le cœur OEE aux rapports de poste et aux ordres de travail, et s'étend ligne par ligne.
- Full MES ajoute la planification des ordres, le suivi des lots et les dossiers qualité. Il convient aux usines réglementées ou complexes.
- Écrans d'état en direct montrent ce qui tourne maintenant. Notre article sur la visibilité du shop floor en temps réel donne six tests pour toute revendication "en temps réel".
Le principal rival est souvent le papier, pas un autre outil. Quoi que vous testiez, posez trois questions.
- Capture-t-il les arrêts sans qu'il faille taper ?
- L'opérateur peut-il ajouter une raison en quelques secondes ?
- Le superviseur voit-il la perte pendant la poste ?
Où se situe Fabrico ?
Fabrico est une Manufacturing Performance Platform dotée de computer vision. L'OEE et le light MES viennent d'abord.
- Journalisation automatique des temps d'arrêt à partir du signal machine, arrêts courts inclus.
- L'opérateur confirme la raison en une touche. Une caméra sur la machine peut suggérer une raison probable, et le clip reste comme preuve.
- OEE en direct par ligne et par poste, plus une vue trans-usines.
- Chaque perte valorisée en argent et classée par valeur monétaire.
Une machine se connecte via son PLC, un appareil Fabrico IoT ou une caméra IA, donc la machine elle-même n'a pas besoin de PLC. Les appareils sont connectés en environ un mois, et un déploiement complet prend 3 à 4 mois. Résultat nommé : ABB, 20% moins de temps d'arrêt.
Vous commencez par un pilote sur une ligne, avec une base et une date de décision convenues à l'avance. Il n'y a pas de plan gratuit et il n'y a pas de paliers : chaque usine reçoit un devis.
Preuve d'une usine nommée : Ficosota a porté l'OEE usine de 53.1% à 59.6%, avec une bonne production en hausse de 23.2% par mois de juin à septembre 2026. Lire le cas Ficosota.
Toyota décrit l'andon en termes simples : lorsque l'équipement s'arrête, il "s'allume pour avertir les travailleurs de l'anomalie." (Toyota, Toyota Production System)
Questions fréquemment posées
Qu'est-ce que la gestion digitale du shop floor ?
Cela signifie piloter la ligne à partir de données en direct plutôt que sur papier. Le superviseur voit les arrêts, les raisons et l'OEE pendant la poste, et l'équipe revoit les principales pertes au début de chaque poste. Les décisions ont lieu à la ligne, tant que la perte peut encore être corrigée.
Un digital shop floor nécessite-t-il de nouvelles machines ?
Non. Les machines plus anciennes peuvent partager leur état de fonctionnement et leur comptage via leur PLC, un petit capteur additionnel ou une caméra pointée sur la machine. Commencez par les signaux que la ligne a déjà et ajoutez un appareil là où une machine n'en a pas.
Un digital shop floor est-il la même chose qu'un MES ?
Pas tout à fait. Un digital shop floor est le résultat : les données de la ligne captées en direct. Un MES est un type de logiciel qui le fournit. Un light MES couvre le cœur, tandis qu'un full MES ajoute la planification des ordres, le suivi des lots et les enregistrements qualité.
Les opérateurs accepteront-ils des écrans à la ligne ?
Ils l'acceptent quand l'écran leur évite du travail. Limitez chaque saisie à une touche depuis une liste courte et ne leur demandez jamais de retaper ce que la machine sait. Affichez les résultats par ligne et par poste, pas par personne, afin que les données protègent l'opérateur.
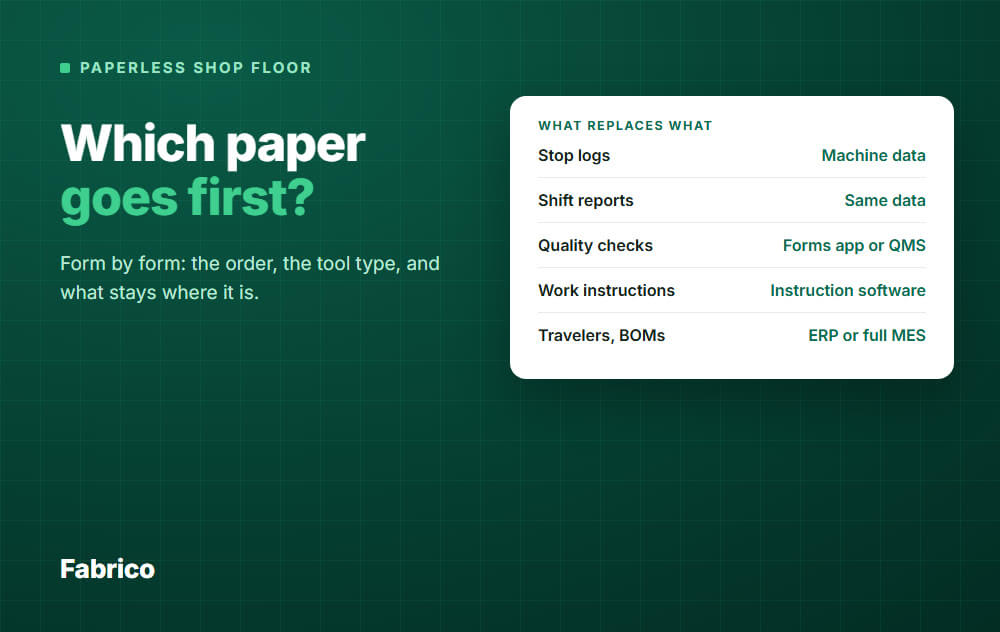
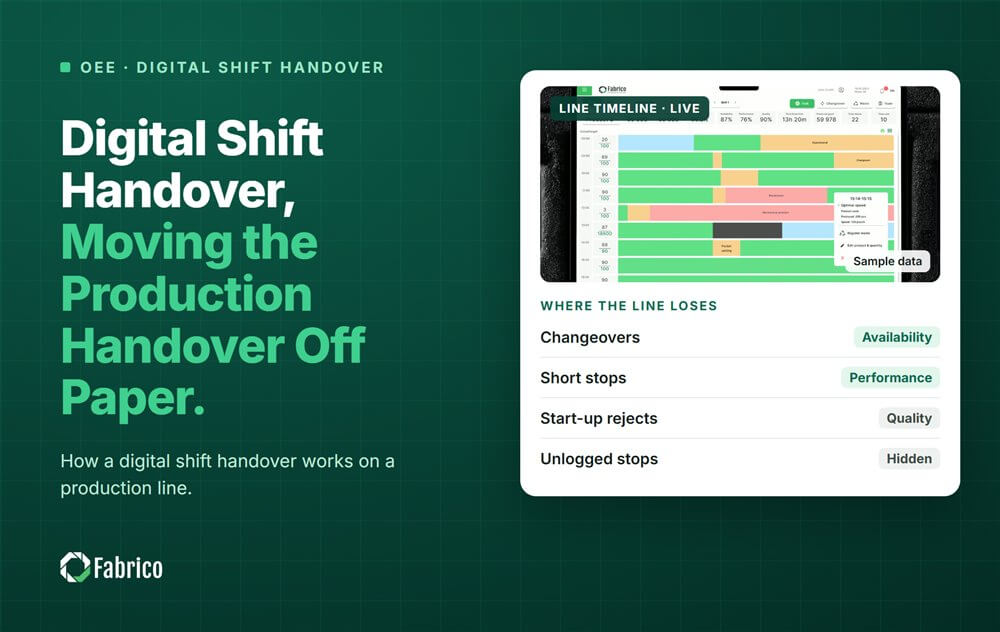










Tuiles Fabrico réelles, données d'exemple.