


 Вход
 Блог
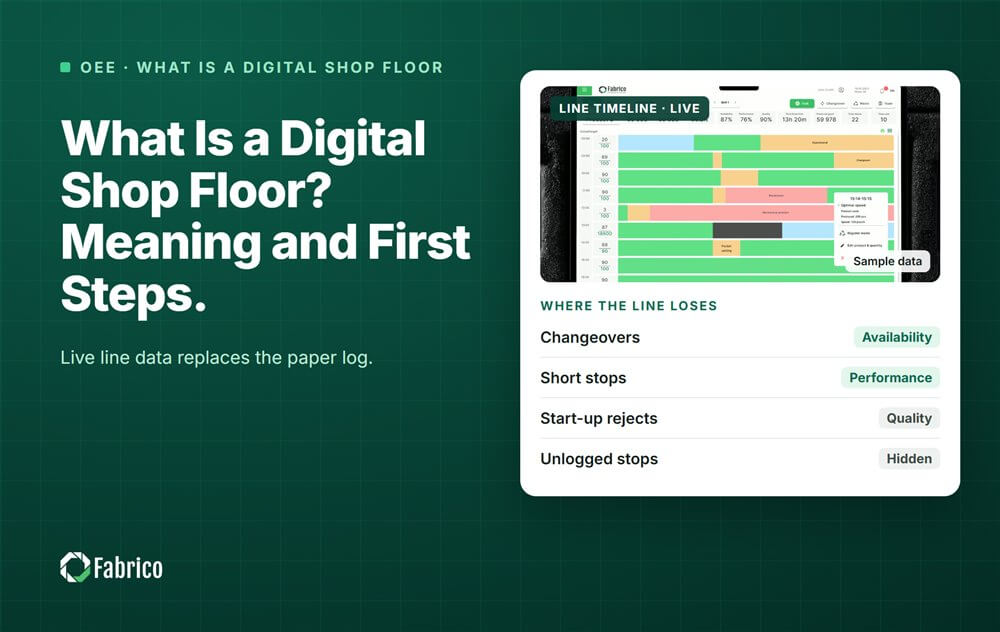
Какво е дигитален цех? Значение и първи стъпки

Основни изводи
- Спирането и броят идват директно от машините; причината за спирането се въвежда от операторa с едно докосване.
- Ядрото са данните от машините, причините за спирания и живо общо оборудване ефективност (OEE) по линия и смяна. Следват контролни списъци, предавания и доклади за смяната.
- Не става дума за роботизирана фабрика и не е пълно MES решение още в първия ден.
- 54.4% от малките и средни производители все още управляват производството с химикал и хартия или електронни таблици, сочи IoT Analytics.
По числа
- Само 8% от приблизително 5 милиона заводи в света използват търговско MES; много повече разчитат на разработени у дома инструменти, ERP добавки, електронни таблици или хартия. (IoT Analytics, 2025)
- През 2018 само около 30% от производителите бяха внедрили дигиталните си производствени решения в цялата компания — "пилотното чистилище", описано от McKinsey. (McKinsey & Company, 2018)
- 29% от големите производители в САЩ използват ИИ или машинно обучение на ниво съоръжение или мрежа, а още 23% го пилотират. (Deloitte, 2025)
Дигиталният цех е производствената площадка, където данните на линията се улавят в момента, в който се случват, а не се копират от хартия в края на смяната. Машините докладват своите спирания и брой единици сами. Операторите добавят това, което машината не може да знае, като причината за спирането, на екран до линията.
Fabrico е софтуер за OEE и лек MES, който регистрира спиранията автоматично, оценява всяка загуба в пари и показва OEE на живо по линия и смяна. Това ръководство остава неутрално към доставчици: какво включва дигиталният цех, какво не е и как да започнете с една линия.
Какво включва дигиталният цех?
Повечето дефиниции споделят пет градивни елемента.
- Събиране на данни от машините. Всяка машина докладва дали работи или е в застой и колко единици е произвела. Сигналът идва от PLC (програмируем логически контролер), малък сензор или камера. Нашето ръководство за методите за събиране на данни за OEE сравнява опциите.
- Причини за спиране. Машината знае, че е спряла, но не и защо. Операторът избира причината от кратък списък за секунди.
- Живо OEE по линия и смяна. Наличност, производителност и качество се обновяват по време на смяната, а не след нея.
- Цифрови контролни списъци и предавания. Проверки и бележки за предаване се преместват от клипборда на таблет.
- Доклади за смяната. Докладът се генерира автоматично от данните. Никой не преписва лист вечер.
Първите три са ядрото. Те отговарят на въпроса, който шефът на завода задава в понеделник: къде отиде времето?
Дигиталният цех е и слойът с данни под управлението на цеха, ежедневната работа по насочване на поръчки, хора и машини.
Какво не е дигиталният цех?
Терминът се разтяга в търговския език. Той не означава три неща.
- Не е роботизирана фабрика. Хората все още управляват линията. Това, което се променя, е как се улавят данните на линията, а не кой върши работата.
- Не е пълен MES проект от първия ден. Пълният MES може също да планира поръчки, да проследява партиди и да води качествени записи. Те могат да дойдат по-късно, линия по линия, където продуктът или клиентът ги изискват.
- Не е начин за наблюдение на хората. Камерите, когато се използват, наблюдават машината и процеса, а не човека. Камера може да предложи вероятна причина за спиране, операторът я потвърждава с едно докосване и клипът остава като доказателство.
Естественият начален обхват е лек MES: частта от MES, която наблюдава машините, регистрира спиранията и показва OEE. Нашето ръководство за какво покрива лек MES изброява какво включва и какво оставя извън обхвата.
Какво пропуска хартията? Пример
Примерна линия (илюстративни числа, не клиент): линия за пакетиране на солети с 450 минути планирано време на смяна. Идеалната й скорост е 80 пакета в минута. Всеки пакет носи приносна печалба от $0.15, или €0.15 в евро завод: продажната цена минус променливата цена на един пакет.
На хартия операторът е записал 4 спирания, общо 38 минути. Сигналът от машината за същата смяна показва 27 спирания и 64 минути. Допълнителните 23 спирания са кратки, по една-две минути, общо 26 минути. Никой не записва тези.
| Мярка | Лист на хартия | Дигитален цех |
|---|---|---|
| Записани спирания | 4 | 27 |
| Кратки спирания под 5 минути | 0 | 23 |
| Престой | 38 минути | 64 минути |
| Работно време (450 минути минус престой) | 412 минути | 386 минути |
| Наличност (работно време / 450) | 91.6% | 85.8% |
| Кодирани причини за спиране | В края на смяната, по спомен | По време на смяната, с едно докосване |
Бележка за методологията: Примерна линия, илюстративни числа, не клиент. Всеки резултат по-горе произлиза от посочените входни данни и формулата, показана с него, така че можете да повторите изчислението с числата на вашата линия.
- Скрити минути: 64 минути минус 38 минути = 26 минути на смяна.
- Изгубени пакети: 26 x 80 = 2,080 пакета.
- Изгубена печалба: 2,080 x $0.15 = $312 на смяна, или €312 в евро версията.
- При над 500 смени годишно (2 смени, 250 дни): $156,000 годишно, или €156,000.
Хартиеният лист беше прав за дългите спирания. Той не виждаше кратките, които струваха 5.8 процентни пункта от Наличността.
Как да стартирате дигитален цех на една линия?
Шест стъпки държат обхвата стегнат.
- Изберете една линия с известен проблем, където загубите болят и екипът иска да ги отстрани.
- Свържете машините. Четете състоянието и броя от PLC, сензор или камера. Започнете от тясното място, най-бавната машина на линията.
- Съгласувайте кратък списък с причини за спиране, дълъг един екран, с думи на операторите.
- Запишете базовото ниво: текущото OEE и основните загуби, преди да се направи каквото и да е.
- Преглеждайте трите най-големи загуби в началото на всяка смяна и дайте на всяка от тях собственик.
- Определете дата за решение. Съгласувайте предварително кой резултат ще ви премести към следващата линия.
IT ще попита къде живеят данните. Нашето ръководство за edge vs cloud за данните на цеха разглежда компромисите.
Какъв софтуер ви е нужен за дигитален цех?
Потърсите ли софтуер за цеха, ще получите много типове инструменти. Сортирайте ги по работата, която вършат.
- Софтуер за OEE и времена на престой събира данни от машините, причини за спиране и живо OEE.
- Инструменти за безхартияни формуляри и контролни списъци заменят клипбордовете. Нашето ръководство за софтуер за безхартияно производство ги сравнява.
- Лек MES свързва OEE ядрото с докладите за смяната и работните поръчки и расте линия по линия.
- Пълен MES добавя планиране на поръчки, проследяване на партиди и записки за качеството. Подходящ е за регулирани или сложни заводи.
- Екрани с жив статус показват какво работи сега. Нашата статия за видимост на цеха в реално време дава шест теста за всяко твърдение за "реално време".
Основният конкурент често е хартията, а не друг инструмент. Каквото и да тествате, задайте три въпроса.
- Улавя ли спиранията без никой да въвежда ръчно?
- Може ли операторът да добави причина за секунди?
- Вижда ли супервайзорът загубата по време на смяната?
Къде се вписва Fabrico?
Fabrico е платформа за производствена ефективност с компютърно зрение. OEE и лек MES идват първи.
- Автоматично регистриране на престои от сигнал на машината, включително кратките спирания.
- Операторът потвърждава причината с едно докосване. Камера на машината може да предложи вероятна причина, а клипът остава като доказателство.
- OEE на живо по линия и смяна, плюс един изглед за всички заводи.
- Всяка загуба оценена в пари и подредена по стойност.
Машина се свързва през нейния PLC, устройствo Fabrico IoT или AI камера, така че самата машина не се нуждае от PLC. Устройствата се свързват за около един месец, а пълното внедряване отнема 3 до 4 месеца. Име на резултат: ABB, 20% по-малко престои.
Започвате с пилот на една линия, с база и дата за решение съгласувани предварително. Няма безплатен план и няма нива: всеки завод получава оферта.
Доказателство от именован завод: Ficosota увеличи заводското OEE от 53.1% на 59.6%, с добро производство нагоре с 23.2% на месец от юни до септември 2026. Прочетете случая Ficosota.
Toyota описва andon с прости думи: когато оборудването спре, той "светва, за да уведоми работниците за аномалията." (Toyota, Toyota Production System)
Често задавани въпроси
Какво е дигитално управление на цеха?
Означава управление на линията от живи данни вместо от хартия. Супервайзорът вижда спирания, причини и OEE по време на смяната, а екипът преглежда основните загуби в началото на всяка смяна. Решенията се вземат на линията, докато загубата все още може да бъде поправена.
Нуждае ли се дигиталният цех от нови машини?
Не. По-старите машини могат да споделят своето работно състояние и брой чрез своя PLC, малък допълнителен сензор или камера, насочена към машината. Започнете със сигналите, които линията вече има, и добавете устройство, където на машината липсва такъв.
Същото ли е дигиталният цех и MES?
Не съвсем. Дигиталният цех е резултатът: данните на линията се улавят на живо. MES е един от софтуерите, които го доставят. Лек MES покрива ядрото, докато пълен MES добавя планиране на поръчки, проследяване на партиди и записи за качеството.
Ще приемат ли операторите екрани на линията?
Приемат ги, когато екранът им спести работа. Дръжте всяко въвеждане до едно докосване от кратък списък и никога не ги карайте да преписват това, което машината знае. Показвайте резултатите по линия и смяна, не по човек, така че данните да защитават оператора.
Свързани статии
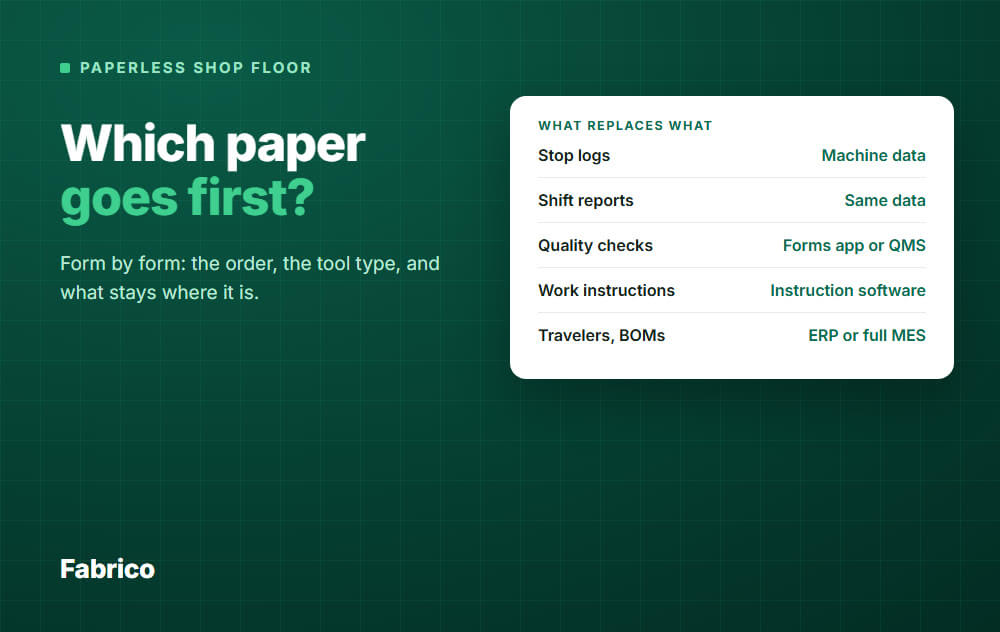
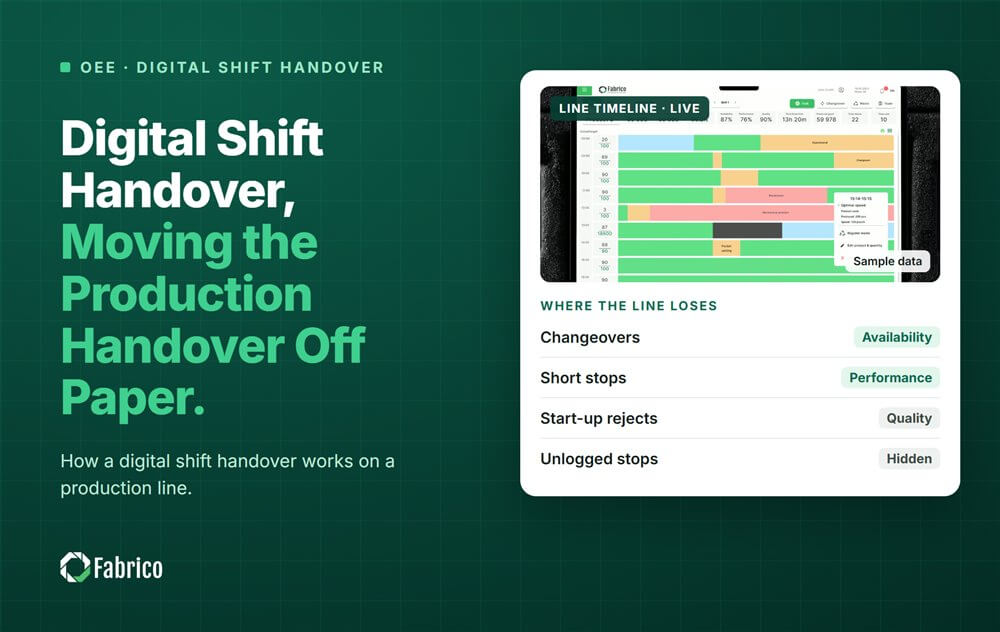










Реални плочки на Fabrico, примерни данни.