


 Вход
 Блог
Контрол на производствената площадка: какво е, как работи и какво да проверите

Накратко: Контролът на производствената площадка (SFC) е начинът, по който фабриката изпраща поръчките към производството, следи ги по време на изпълнение и отчита какво всъщност се е случило.
Той стои между плана в ERP и машините, които произвеждат продукта.
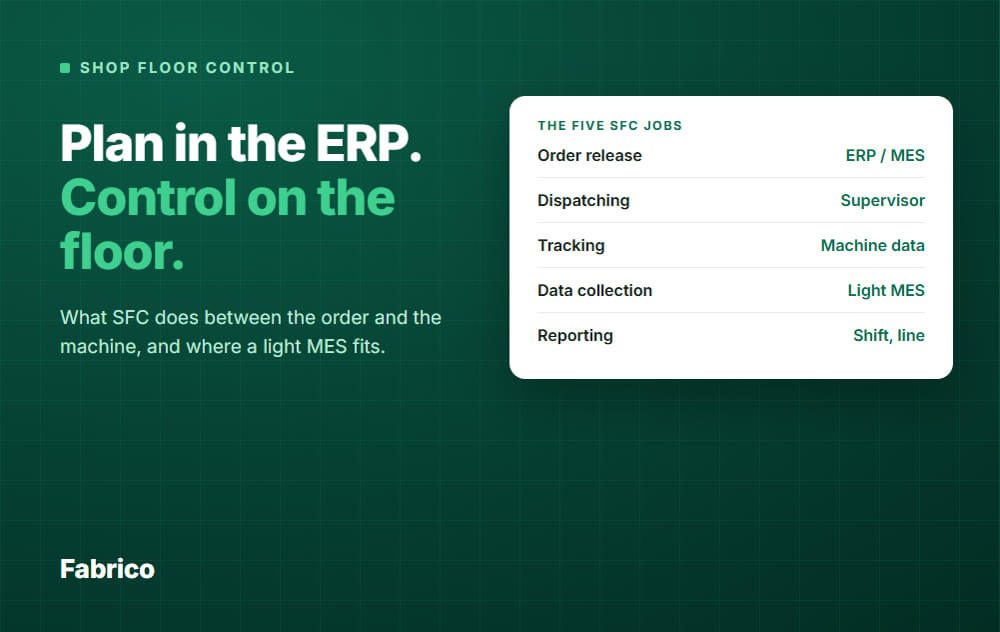
- Има пет основни задачи: пускане на поръчки, изпращане за изпълнение, проследяване, събиране на данни и отчети.
- ERP планира какво да се произвежда. SFC изпраща поръчката към пода и я следи. Машините и хората вършат работата.
- Повечето MES включват функции за контрол на производствената площадка. Лек MES покрива проследяването, събирането на данни и отчети, затова проверете дали също така обработва пускането и разпределението.
- Когато избирате софтуер, проверете как получава данни от машините, колко лесен е за операторите и как комуникира с ERP.
Какво е контрол на производствената площадка?
Контролът на производствената площадка е набор от методи и инструменти, които изпращат производствени поръчки към цеха, следят ги по време на изпълнение и отчитат какво се е случило.
Той отговаря на четири прости въпроса: какво трябва да се пусне след това, какво върви в момента, докъде е стигнало и какво се обърка.
Учебниците и речникът на APICS го разглеждат като част от управлението на производствената дейност (PAC), изпълнителната страна на производственото планиране.
Техните списъци със задачи са формулирани по различен начин от нашите. Те назовават неща като приоритети на работата, незавършено производство, статус на поръчките, входни и изходни данни за контрол на капацитета и измерване на ефективността.
Целта е проста. Планът на хартия и реалността на пода трябва да съвпадат, а когато не съвпадат, трябва да знаете това по време на смяната, а не в края на седмицата.
Петте основни функции на система за контрол на производствената площадка
Това е практично групиране, не формален стандарт. Доставчиците описват функциите малко по друг начин, но тези пет покриват това, което повечето заводи имат предвид под този термин.
1. Пускане на поръчки
Производствената поръчка напуска системата за планиране и става работа за линия или работен център.
Доброто пускане проверява дали материалът, инструментите и персоналът са готови, така че линията да не започне и после да чака.
Пускането може да се извършва в ERP или в SFC инструмента. Във всеки случай това е предаването от плана към пода.
2. Разпределение
Разпределението решава кое задание да се изпълни следващо на всяка линия и го показва на оператора.
Поръчката следва графика и правилата за приоритети като крайния срок или семейство при смяна на настройките.
Планирането, което определя кога всяко задание трябва да се изпълни, е отделна задача. Разпределението използва резултата от него.
3. Проследяване
Проследяването показва статуса на всяка поръчка и линия: не започнато, в процес, спряло, завършено.
Също така показва незавършеното производство, така че планировчикът да вижда къде са заданията без да обикаля завода.
4. Събиране на данни
Това е основата на всичко останало. Системата записва времена на започване и спиране, произведени бройки, брак, претрудяване, смени на настройките и причини за спиране.
Данните идват от сигналите на машините, когато е възможно, и от операторите, когато не е.
5. Отчети и обратна връзка
Системата превръща суровите записи в числа, които хората могат да използват: производство спрямо целта, престой, OEE, процент брак.
Тя също така изпраща резултатите обратно в ERP, така че инвентарът и разходите да отразяват това, което наистина се е случило.
Как контролът на производствената площадка се свързва с MES и ERP
Тези три термина се припокриват, затова хората ги бъркат.
Простото разделение работи добре: ERP решава, SFC и MES изпълняват, а машинния слой (PLC, SCADA) усеща и контролира.
| Ниво | Основен въпрос | Типичен изход |
|---|---|---|
| ERP | Какво трябва да произведем и колко струва? | Производствени поръчки, инвентар, себестойност |
| Контрол на производствената площадка | Изпълнява ли се поръчката според плана? | Статус на поръчката, напредък, реални времена и количества |
| MES | Как се представя производството и защо? | OEE, престой, брак, проследимост, записи за качество |
| PLC и SCADA | Какво прави машината в момента? | Сигнали, аларми, зададени стойности |
На практика контролът на производствената площадка се припокрива със слоя MES и повечето MES включват неговите функции. Много ERP системи също включват базов модул за SFC за проследяване на поръчки.
ERP версията често разчита на това, което операторите въвеждат на ръка, обикновено след факта. MES може да взема данни от машините в реално време.
Ако искате пълната картина на слоя MES, прочетете нашето ръководство за MES софтуер. Ако пълен MES ви се струва прекалено, лек MES е по-малката стъпка.
Пример: една смяна, една линия
Числата помагат. Това е пример с кръгли, измислени стойности.
Примерни данни. Опаковъчна линия работи 8-часова смяна, което е 480 минути. Идеалната скорост е 4 единици в минута. Поръчката, освободена за смяната, е 1 200 единици.
Слоят за събиране на данни записва къде отиде времето.
Линията произведе 1 188 единици, от които 60 бяха брак, така че 1 128 са добри.
| Стъпка | Изчисление | Резултат |
|---|---|---|
| Планирано производствено време | 480 минути минус 30 обяд | 450 мин |
| Работно време | 450 мин минус 40 мин минус 60 мин минус 20 мин | 330 мин |
| Наличност | 330 ÷ 450 | 73.33% |
| Производителност | 1 188 ÷ (4 × 330) | 90.00% |
| Качество | 1 128 ÷ 1 188 | 94.95% |
| OEE | 73.33% × 90.00% × 94.95% | 62.7% |
Проверка: 1 128 добри единици ÷ 4 на минута е 282 минути перфектно производство. 282 ÷ 450 също е 62.7%. За пълния метод вижте изчисление на OEE.
Сега вижте какво добавя всяка функция.
- Проследяване казва, че поръчката има 1 128 добри единици срещу 1 200 (94%). Тя изостава.
- Събиране на данни казва защо: 60 минути непланирани спирания и 40 минути смяна на настройките.
- Отчитане сигнализира за 20 минути, които никой не е обяснил, което е 4.4% от планираното време.
Само проследяването ви казва, че поръчката изостава. Събирането на данни ви казва какво да поправите.
Чести грешки
- Проследяване на поръчки, но не и загуби. Виждате, че задачата е закъсняла, но никога не виждате защо.
- Разчитане на хартия или записване в края на смяната. Времето се закръгля и кратките спирания изчезват.
- Твърде много причини за спиране. Дълъг списък забавя операторите, така че те избират първата причина или никоя. Започнете с кратък списък и го прецизирайте по данните.
- Оставяне на време необяснено. Некласифицираното време крие вашите истински проблеми. Направете го видимо и го преглеждайте всеки ден.
- Третиране като ИТ проект. Операторите и надзорниците трябва да използват данните, иначе те ще остареят.
- Започване от всички линии наведнъж. Започнете с тясната линия, докажете стойността и след това разширете.
Как изглежда добър контрол на производствената площадка
- Всеки може да види статуса на всяка линия в реално време без да пита.
- Машинните данни захранват системата. Операторите добавят само това, което машината не може да знае, като причината за спиране.
- Почти няма време, което в края на смяната да е некласифицирано.
- Срещата за смяната или дневната среща започва от едни и същи числа за всички.
- Производството, бракът и времената се връщат в ERP без повторно въвеждане.
- Основните загуби са класирани по време и честота и всяка има собственик.
Какво да търсите в софтуер за контрол на производствената площадка
Използвайте този кратък контролен списък, когато сравнявате опции.
- Източник на данни. Може ли да приема сигнали от вашите PLC, да добавя сензори към стари машини и да работи с линия без връзка?
- Усилие от оператора. Може ли оператор да регистрира спиране бързо на таблет или телефон, без да пише?
- Връзка с поръчките. Може ли да чете поръчки от вашия ERP и да изпраща резултати обратно?
- Обхват. Прави ли това, от което се нуждаете днес, като пускане на поръчки, разпределение или планиране, или само мониторинг? Попитайте директно.
- Живо виждане. Има ли ясен екран със статус за данните и известия при спиране на линия?
- Анализ. Можете ли да подреждате причините за спиране, да виждате OEE по смяна и да сравнявате линии?
- Разгръщане. Колко скоро може първата линия да покаже реални данни? Искайте пилот на една линия преди да се ангажирате с целия завод.
- Сигурност и хостинг. Къде се съхраняват данните и кой може да ги вижда?
Как Fabrico обработва контрола на производствената площадка
Fabrico е лек MES в облака. Фокусира се върху мониторинг, OEE и престои.
Той покрива страната на контрола свързана със събиране на данни, статус на линиите и отчети.
- Машинни данни. Чете състояние и броя от PLC, IoT сензор или камера. Линиите без сензори могат да работят в ръчен режим.
- Въвеждане от операторите. Операторите добавят причината за спиране, смяната на настройките и брак с няколко натискания в уеб приложението.
- Живо виждане. Преглед на линия, времева линия за всяка линия и статусен екран за телевизор показват кои линии работят и кои са спрели. Известията информират екипа при спиране на линия.
- Анализ. OEE, наличност, производителност и качество, плюс основните причини за спиране по време и честота, по час, смяна, ден или седмица. Груповата аналитика сравнява обекти.
Какво Fabrico не прави днес: не пуска или разпределя поръчки и няма производствено планиране. Пазете пускането на поръчки, разпределението и планирането в ERP или в инструмент за планиране.
Това пасва на завод, който вече има система за поръчки и му липсва жив, доверен изглед към това, което наистина правят линиите. Вижте обзор на Fabrico MES и OEE или прочетете как софтуерът за мониторинг на производството се сравнява.
Запазете демонстрация или Свържете се с нас, за да го видите на ваша линия.
Какво хората питат след това
Дали контролът на производствената площадка е същото като MES?
Не точно. Контролът на производствената площадка е функция, а MES е системата, която я включва заедно с анализ на производителността, проследимост и записи за качество.
Някои доставчици използват двата термина сякаш са едно и също. Четете списъка с функции, а не етикета. Започнете с MES софтуер за по-широка перспектива.
Трябва ли ми контрол на производствената площадка, ако вече имам ERP?
Ако вашият ERP записва само това, което хората въвеждат, ще виждате закъснели и закръглени числа.
Контролът на производствената площадка или MES добавя машинни данни и жив статус. Това дава на планировчиците истината за пода.
Каква е разликата между контрол на производствената площадка и управление на работния под?
Контролът е за поръчките и данните: какво върви, докъде е стигнало, какво казват числата.
Управлението е по-широко и включва ежедневните ритуали, срещи и подобрителни дейности, които използват тези данни.
Какви данни трябва да въвеждат операторите?
Само това, което машина не може да знае: причината за спиране, типът смяна на настройките, количества брак и претрудяване.
Всичко останало трябва да идва от машината. Започнете със списък с причини кратък и после го прецизирайте от данните.
Как да разбера дали работи?
Погледнете три неща: некласифицираното време трябва да намалява, основните ви загуби трябва да са ясни и да имат собственици, и OEE трябва да се изчислява по един и същи начин всеки ден.
Безплатното ръководство за цената на спрян час показва как да превърнете тези загуби в пари.
Дали лек MES е достатъчен за контрол на производствената площадка?
Той е достатъчен, когато основната ви липса е видимост: жив статус, причини за престой и OEE.
Ако също така имате нужда от пускане на поръчки, разпределение или планиране в същия инструмент, проверете дали продуктът наистина ги предлага. Fabrico не ги предлага днес. Нашето ръководство за лек MES обяснява компромисите.
Готови ли сте да видите къде линиите ви губят време? Запазете демонстрация или Свържете се с нас.
Свързани статии
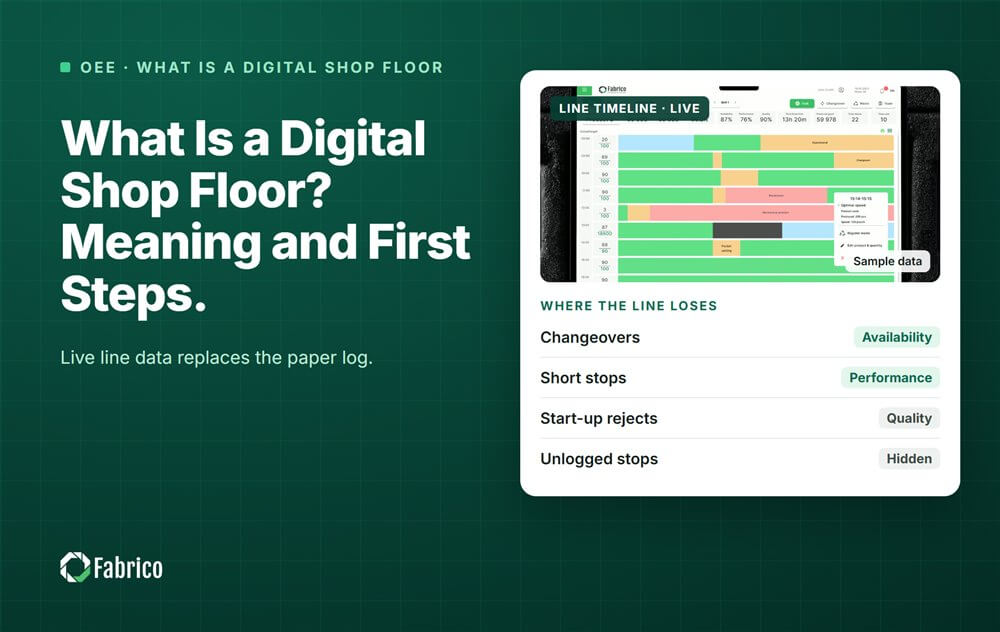
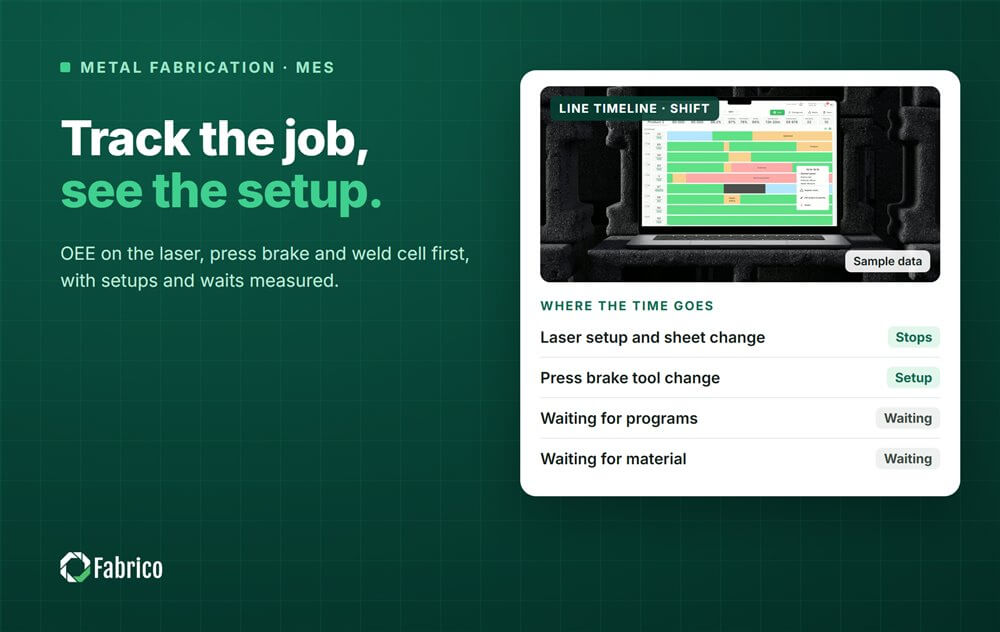









Реални плочки на Fabrico, примерни данни.