


 Zaloguj
 Blog
Kontrola hali produkcyjnej: co to jest, jak działa i na co zwrócić uwagę

W skrócie: Kontrola hali produkcyjnej (SFC) to sposób, w jaki zakład wysyła zlecenia na halę, śledzi je podczas realizacji i raportuje, co faktycznie się wydarzyło.
Znajduje się między planem w ERP a maszynami, które wytwarzają produkt.
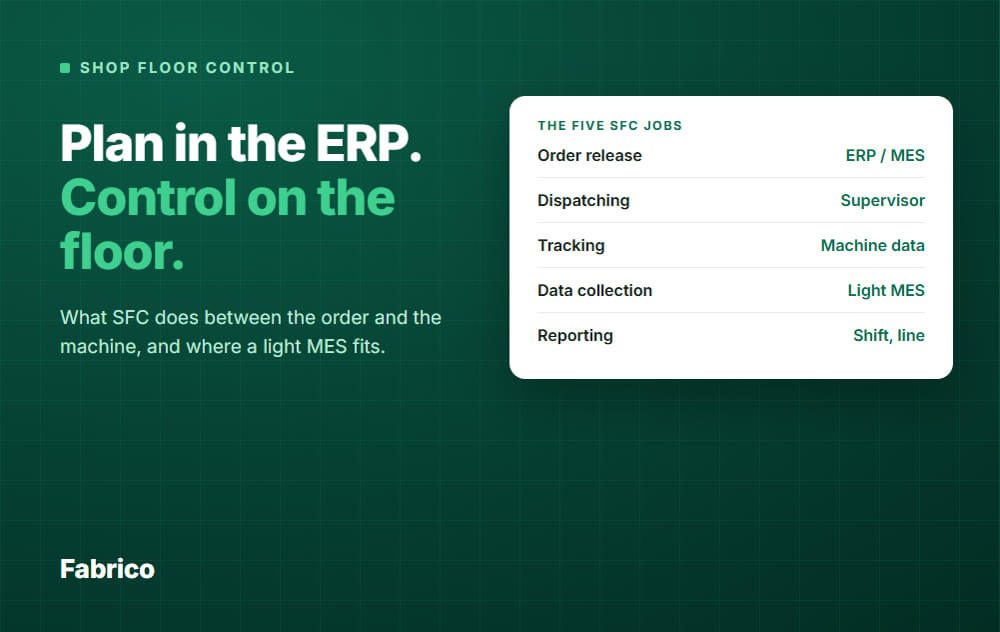
- Ma pięć głównych zadań: zwolnienie zlecenia, dyspozycja, śledzenie, zbieranie danych i raportowanie.
- ERP planuje, co produkować. SFC wysyła zlecenie na halę i je śledzi. Maszyny i ludzie wykonują pracę.
- Większość MES zawiera funkcje kontroli hali. Light MES obejmuje część dotyczącą śledzenia, zbierania danych i raportowania, więc sprawdź, czy obsługuje też zwolnienie i dyspozycję.
- Przy wyborze oprogramowania sprawdź, jak pobiera dane z maszyn, jak jest łatwy dla operatorów i jak rozmawia z ERP.
Czym jest kontrola hali produkcyjnej?
Kontrola hali produkcyjnej to zestaw metod i narzędzi, które wysyłają zlecenia produkcyjne na halę, śledzą je podczas realizacji i raportują, co się stało.
Odpowiada na cztery proste pytania: co powinno być uruchomione następne, co działa teraz, jak daleko jest realizacja i co poszło nie tak.
Podręczniki i słownik APICS traktują to jako część Production Activity Control (PAC), strony wykonawczej planowania produkcji.
Ich listy zadań są sformułowane inaczej niż nasze. Wymieniają takie elementy jak priorytety zadań, produkcja w toku, status zleceń, dane wejściowe i wyjściowe dla kontroli zdolności oraz pomiar wydajności.
Cele są proste. Plan na papierze i rzeczywistość na hali powinny się zgadzać, a gdy się nie zgadzają, powinieneś o tym wiedzieć w trakcie zmiany, nie na koniec tygodnia.
Pięć głównych funkcji systemu kontroli hali
To praktyczne pogrupowanie, nie formalny standard. Dostawcy wymieniają funkcje nieco inaczej, ale te pięć obejmuje to, co większość zakładów ma na myśli używając tego terminu.
1. Zwolnienie zlecenia
Zlecenie produkcyjne opuszcza system planowania i staje się pracą dla linii lub stanowiska.
Poprawne zwolnienie sprawdza, czy materiał, narzędzia i ludzie są gotowi, aby linia nie wystartowała i potem nie czekała.
Zwolnienie może odbywać się w ERP lub w narzędziu SFC. Tak czy inaczej jest to przekazanie planu na halę.
2. Dyspozycja
Dyspozycja decyduje, które zadanie będzie następne na każdej linii i pokazuje to operatorowi.
Zlecenie podąża za harmonogramem i regułami priorytetów, jak termin wykonania czy grupa przy przezbrojeniach.
Harmonogramowanie, które planuje, kiedy każde zadanie ma być wykonane, to osobne zadanie. Dyspozycja korzysta z jego wyniku.
3. Śledzenie
Śledzenie pokazuje status każdego zlecenia i linii: nie rozpoczęte, w toku, zatrzymane, ukończone.
Pokaże też produkcję w toku, dzięki czemu planer może zobaczyć, gdzie są zlecenia, bez chodzenia po zakładzie.
4. Zbieranie danych
To fundament wszystkiego. System zapisuje czasy startu i stopu, wyprodukowane jednostki, odpad, przeróbki, przezbrojenia i powody przestojów.
Dane pochodzą, gdy to możliwe, z sygnałów maszynowych, a tam gdzie nie, od operatorów.
5. Raportowanie i feedback
System zamienia surowe zapisy na liczby przydatne użytkownikom: produkcja względem celu, przestoje, OEE, wskaźnik odpadów.
Wysyła też wyniki z powrotem do ERP, aby zapasy i koszty odzwierciedlały to, co naprawdę się wydarzyło.
Jak kontrola hali wiąże się z MES i ERP
Te trzy terminy się nakładają, więc ludzie je mylą.
Prosty podział działa dobrze: ERP decyduje, SFC i MES wykonują, a warstwa maszynowa (PLC, SCADA) wykrywa i kontroluje.
| Warstwa | Główne pytanie | Typowe wyjście |
|---|---|---|
| ERP | Co musimy wyprodukować i ile to kosztuje? | Zlecenia produkcyjne, zapasy, koszty |
| Kontrola hali | Czy zlecenie przebiega zgodnie z planem? | Status zlecenia, postęp, rzeczywiste czasy i ilości |
| MES | Jak działa hala i dlaczego? | OEE, przestoje, odpady, śledzenie, zapisy jakości |
| PLC i SCADA | Co aktualnie robi maszyna? | Sygnały, alarmy, wartości zadane |
W praktyce kontrola hali nakłada się na warstwę MES i większość MES zawiera jej funkcje. Wiele systemów ERP również zawiera podstawowy moduł SFC do śledzenia zleceń.
Wersja ERP często polega na tym, co operatorzy wpisują ręcznie, zwykle po fakcie. MES może pobierać dane z maszyn na bieżąco.
Jeśli chcesz pełny obraz warstwy MES, przeczytaj nasz przewodnik po oprogramowaniu MES. Jeśli pełny MES wydaje się zbyt dużym rozwiązaniem, light MES jest mniejszym krokiem.
Przykład: jedna zmiana, jedna linia
Liczby pomagają. To przykład z zaokrąglonymi, wymyślonymi wartościami.
Dane przykładowe. Linia pakująca pracuje na 8-godzinną zmianę, czyli 480 minut. Jej idealna wydajność to 4 sztuki na minutę. Zlecenie zwolnione na zmianę to 1 200 sztuk.
Warstwa zbierania danych rejestruje, gdzie poszło czas.
Linia wyprodukowała 1 188 sztuk, z czego 60 było odpadem, więc 1 128 było dobrych.
| Krok | Obliczenie | Wynik |
|---|---|---|
| Planowany czas produkcji | 480 minus 30 lunch | 450 min |
| Czas pracy | 450 minus 40 minus 60 minus 20 | 330 min |
| Dostępność | 330 ÷ 450 | 73.33% |
| Wydajność | 1 188 ÷ (4 × 330) | 90.00% |
| Jakość | 1 128 ÷ 1 188 | 94.95% |
| OEE | 73.33% × 90.00% × 94.95% | 62.7% |
Kontrola: 1 128 dobrych sztuk ÷ 4 na minutę to 282 minuty perfekcyjnej produkcji. 282 ÷ 450 to też 62.7%. Dla pełnej metody zobacz obliczanie OEE.
Teraz zobacz, co dodaje każda funkcja.
- Śledzenie mówi, że zlecenie ma 1 128 dobrych sztuk wobec 1 200 (94%). Jest opóźnione.
- Zbieranie danych mówi dlaczego: 60 minut nieplanowanych postojów i 40 minut przezbrojenia.
- Raportowanie sygnalizuje 20 minut bez wyjaśnienia, co stanowi 4.4% planowanego czasu.
Same śledzenie mówi, że zlecenie jest opóźnione. Zbieranie danych mówi, co naprawić.
Typowe błędy
- Śledzenie zleceń, ale nie strat. Widzisz, że zadanie jest spóźnione, ale nigdy nie wiesz dlaczego.
- Poleganie na papierze lub wpisach pod koniec zmiany. Czasy są zaokrąglane, a krótkie postoje znikają.
- Zbyt wiele powodów przestoju. Długa lista spowalnia operatorów, więc wybierają pierwszy powód lub żaden. Zacznij od krótkiej listy i udoskonalaj ją na podstawie danych.
- Pozostawianie czasu bez wyjaśnienia. Nieklasyfikowany czas ukrywa Twoje realne problemy. Uczyń go widocznym i przeglądaj codziennie.
- Traktowanie tego jako projektu IT. Operatorzy i nadzorcy muszą korzystać z danych, inaczej zestarzeją się.
- Rozpoczynanie od wszystkich linii naraz. Zacznij od linii wąskiego gardła, udowodnij wartość, potem rozszerzaj.
Jak wygląda dobry kontrola hali
- Każdy może zobaczyć żywy status każdej linii bez pytania.
- Dane maszynowe zasilają system. Operatorzy dodają tylko to, czego maszyna nie może wiedzieć — np. powód postoju.
- Na koniec zmiany prawie nie ma czasu nieklasyfikowanego.
- Spotkanie zmianowe lub dzienne zaczyna się od tych samych liczb dla wszystkich.
- Wyniki, odpady i czasy wracają do ERP bez ponownego przepisywania.
- Największe straty są uporządkowane według czasu i częstotliwości, a każda ma właściciela.
Na co zwrócić uwagę przy wyborze oprogramowania do kontroli hali
Użyj tej krótkiej listy kontrolnej, kiedy porównujesz opcje.
- Źródło danych. Czy może pobierać sygnały z Twoich PLC, dodać czujniki do starych maszyn i obsłużyć linię bez połączenia?
- Wysiłek operatora. Czy operator może szybko zarejestrować postój na tablecie lub telefonie, bez pisania?
- Powiązanie z zamówieniami. Czy może czytać zlecenia z Twojego ERP i wysyłać wyniki z powrotem?
- Zakres. Czy robi to, czego potrzebujesz dziś, np. zwolnienie zleceń, dyspozycja lub harmonogramowanie, czy tylko monitorowanie? Zapytaj bezpośrednio.
- Widok na żywo. Czy istnieje czytelny ekran statusu hali i alerty, gdy linia się zatrzyma?
- Analiza. Czy możesz uporządkować przestoje, zobaczyć OEE według zmiany i porównać linie?
- Wdrożenie. Jak szybko pierwsza linia może pokazać rzeczywiste dane? Poproś o pilotaż na jednej linii przed zobowiązaniem się do całego zakładu.
- Bezpieczeństwo i hosting. Gdzie przechowywane są dane i kto może je zobaczyć?
Jak Fabrico radzi sobie z kontrolą hali
Fabrico to light MES w chmurze. Koncentruje się na monitoringu, OEE i przestojach.
Pokrywa stronę kontroli hali związaną ze zbieraniem danych, statusem linii i raportami.
- Dane maszynowe. Odczytuje stan pracy i zliczenia z PLC, czujnika IoT lub kamery. Linie bez czujników mogą działać w trybie ręcznym.
- Wkład operatora. Operatorzy dodają powód postoju, przezbrojenie i odpady kilkoma stuknięciami w aplikacji webowej.
- Widok na żywo. Przegląd linii, oś czasu dla każdej linii i ekran statusu TV pokazują, które linie działają, a które są zatrzymane. Alerty informują zespół, gdy linia przestaje.
- Analiza. OEE, dostępność, wydajność i jakość oraz top przyczyny postojów według czasu i częstotliwości, po godzinie, zmianie, dniu lub tygodniu. Analizy grupowe porównują zakłady.
Czego Fabrico dziś nie robi: nie zwalnia i nie dyspozycjonuje zleceń oraz nie ma planowania produkcji. Zachowaj zwolnienie zleceń, dyspozycję i harmonogramowanie w ERP lub narzędziu planistycznym.
To pasuje do zakładu, który ma już system zleceń, a brakuje mu żywego, zaufanego widoku tego, co naprawdę robią linie. Zobacz przegląd Fabrico MES i OEE lub przeczytaj, jak oprogramowanie do monitorowania produkcji w czasie rzeczywistym się porównuje.
Umów demo lub Skontaktuj się z nami, aby zobaczyć je na swojej linii.
O co ludzie pytają dalej
Czy kontrola hali to to samo co MES?
Nie do końca. Kontrola hali to funkcja, a MES to system, który ją zawiera, wraz z analizą wydajności, śledzeniem i zapisami jakości.
Niektórzy dostawcy używają obu terminów jakby były tym samym. Czytaj listę funkcji, nie etykietę. Zacznij od oprogramowania MES dla szerszego obrazu.
Czy potrzebuję kontroli hali, jeśli mam ERP?
Jeśli Twój ERP zapisuje tylko to, co ludzie wpisują, zobaczysz spóźnione i zaokrąglone liczby.
Kontrola hali lub MES dodaje dane z maszyn i status na żywo. To daje planistom prawdę o hali.
Jaka jest różnica między kontrolą hali a zarządzaniem halą?
Kontrola dotyczy zleceń i danych: co działa, jak daleko jest, co mówią liczby.
Zarządzanie jest szersze i obejmuje rutyny dzienne, spotkania i pracę nad usprawnieniami, które wykorzystują te dane.
Jakie dane powinni wpisywać operatorzy?
Tylko to, czego maszyna nie może wiedzieć: powód postoju, typ przezbrojenia, ilości odpadów i przeróbek.
Wszystko inne powinno pochodzić z maszyny. Na początku utrzymuj krótką listę powodów, potem dopracuj ją na podstawie danych.
Jak rozpoznać, że to działa?
Spójrz na trzy rzeczy: czas nieklasyfikowany powinien maleć, Twoje główne straty powinny być jasne i mieć właścicieli, a OEE powinno być liczone tak samo każdego dnia.
Bezpłatny przewodnik o wycenie zatrzymanej godziny pokazuje, jak zamienić te straty na pieniądze.
Czy light MES wystarczy do kontroli hali?
Wystarczy, gdy Twoją główną luką jest widoczność: status na żywo, powody przestojów i OEE.
Jeśli potrzebujesz też zwolnienia zleceń, dyspozycji lub harmonogramowania w tym samym narzędziu, sprawdź, czy produkt je faktycznie oferuje. Fabrico ich dziś nie oferuje. Nasz przewodnik po light MES wyjaśnia kompromis.
Gotowy zobaczyć, gdzie Twoje linie tracą czas? Umów demo lub Skontaktuj się z nami.
Powiązane artykuły

Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.