


 Iniciar sesión
 Blog
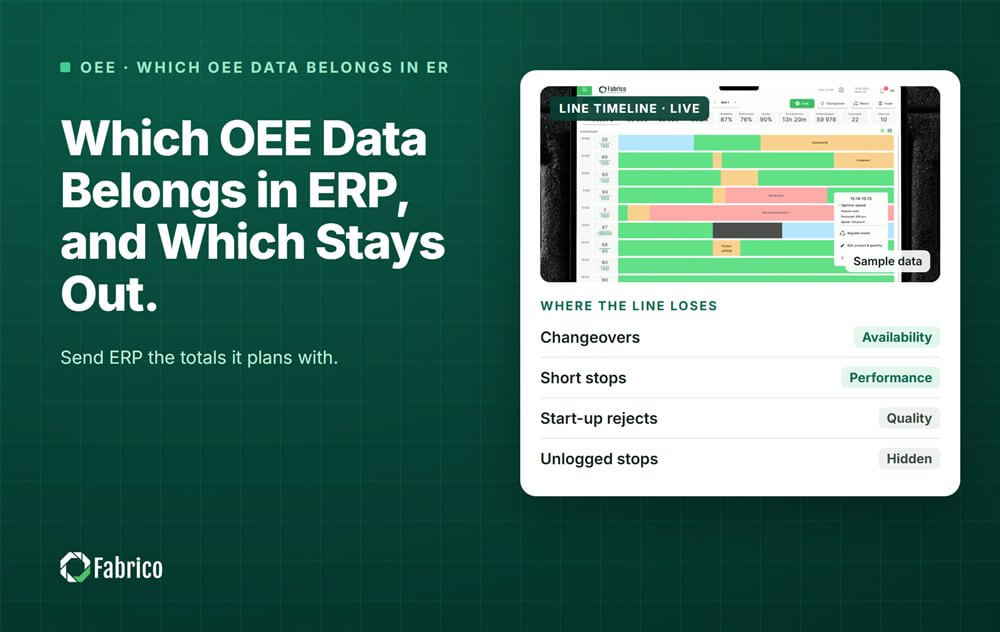
Qué datos OEE pertenecen al ERP y cuáles se quedan fuera

Puntos clave
- El ERP recibe totales por orden y por turno, no paradas individuales.
- La orden y el SKU vienen desde el ERP; las cantidades y las horas suben de vuelta.
- Pónganse de acuerdo en un maestro por cada campo antes de conectar nada.
- Publique en un momento fijo, y contabilice las correcciones como nuevos asientos.
- Mantenga microparadas, motivos y clips en la capa OEE.
El ERP planifica en días y semanas, mientras que el OEE trabaja en minutos y segundos. Por eso el ERP debe recibir los totales con los que planifica y calcula costes. El detalle parada a parada debería quedarse en la capa OEE o MES, donde la gente actúa sobre él.
Fabrico, software OEE y light MES con cámaras IA, opera en el espacio Level 2 a Level 3 del modelo ISA-95. En sus propias palabras, "is not an ERP and does not replace Level 4". Esta guía cubre la separación neutral respecto al proveedor. Cómo funciona una conexión para su planta es una pregunta para el equipo técnico de Fabrico.
¿Por qué el ERP no debería recibir el detalle de paradas?
Porque los dos sistemas funcionan con relojes distintos. ISA-95, el estándar para enlazar sistemas de planta con sistemas de negocio, los sitúa en niveles diferentes:
- Nivel 2, control: el PLC responde en fracciones de segundo.
- Nivel 3, MES y OEE: trabaja en días, turnos, horas, minutos y segundos.
- Nivel 4, ERP: trabaja en meses, semanas y días.
Un planificador no necesita un atasco de 40 segundos en la capsuladora. Un responsable de línea sí. Envíe cada parada individual al ERP y lo llenará de detalle que nadie allí usará. Las anotaciones se vuelven lentas y difíciles de corregir. Nuestra guía sobre ISA-95 explica los niveles con más detalle.
¿Qué debe ir del OEE al ERP?
Envíe los números que el ERP necesita para cerrar órdenes, valorar stock y planificar capacidad.
| Datos | Granularidad | Para qué lo usa el ERP |
|---|---|---|
| Cantidad buena | Por orden, por turno | Confirmación de orden y stock |
| Cantidad de scrap, por grupo de scrap | Por orden | Rendimiento y coste de material |
| Horas de funcionamiento de la máquina | Por orden o por turno | Coste real y capacidad |
| Minutos de parada por grupo de pérdida | Por turno | Planificación de capacidad y coste |
| Hora de inicio y fin de la orden | Por orden | Estado de la orden y lead time |
Mantenga los grupos toscos. Avería, cambio, material y calidad son suficientes para un planificador. Los códigos de razón finos permanecen donde el equipo de línea los usa.
¿Qué debe quedarse en la capa OEE o MES?
- Cada parada individual, con su inicio, fin, estado de máquina y motivo.
- Microparadas y pérdida de velocidad, que sólo tienen sentido en una línea de tiempo.
- Clips de cámara que muestran lo que pasó durante una parada.
- Estados de máquina en vivo para la pantalla en la línea.
- Confirmaciones y ediciones por el turno, cada una con su hora.
Estos son los datos que impulsan la reunión diaria y la siguiente mejora. Cambian cada minuto, que es justamente la razón por la que el ERP no debería retenerlos.
¿Qué debe bajar desde el ERP?
La capa OEE necesita saber qué está fabricando la línea. Desde el ERP normalmente toma el número de orden, el SKU, la cantidad planificada y la fecha de entrega.
El tiempo de ciclo ideal por SKU y línea necesita un propietario. Algunas plantas lo mantienen en las rutas del ERP, otras en el MES. Elija un maestro o los dos divergirán y el OEE se calculará con la velocidad equivocada.
Ejemplo trabajado: una orden, un turno
Línea de ejemplo (números ilustrativos, no un cliente). La línea 4 ejecuta la orden 5512 para botellas de 1 litro en el turno B. El tiempo de producción planificado es 480 minutos. La tasa ideal es 100 botellas por minuto.
Durante el turno la línea funcionó 420 minutos. Contó 39.500 botellas, de las cuales 39.100 fueron buenas y 400 scrap. La capa OEE registró 37 eventos de parada, 60 minutos en total, más las microparadas entre ellos.
- Disponibilidad = 420 / 480 = 87.5%
- Rendimiento = 39.500 / (420 x 100) = 94.0%
- Calidad = 39.100 / 39.500 = 99.0%
- OEE = 39.100 x 0.01 minutes / 480 = 81.5%
| Va al ERP (una imputación) | Permanece en la capa OEE |
|---|---|
| Cantidad buena: 39.100 | 37 eventos de parada con inicio, fin y motivo |
| Scrap: 400 (nivel de llenado 250, etiqueta 150) | Cada microparada y su temporización |
| Horas de funcionamiento: 7.0 de 8.0 planificadas | Clips de cámara de las paradas más largas |
| Tiempo de inactividad: avería 22, cambio 18, material 12, otro 8 minutos | Quién confirmó cada razón, y cuándo |
El ERP recibe una imputación con un puñado de números. Las 37 paradas permanecen donde el equipo de línea puede ordenarlas por coste y arreglar la principal.
¿En qué deben ponerse de acuerdo TI y operaciones antes de conectar los dos sistemas?
Conectar los datos de planta al ERP es una preocupación principal para los compradores. En una encuesta a 1.560 responsables de decisiones en la fabricación en 17 países, la integración fue el primer requisito de compra para un MES, nombrado por el 44%. Sólo el 23% tenía sistemas totalmente integrados. La mayor parte de los problemas proviene de decisiones que nadie documentó.
- Un maestro por campo. Órdenes y SKUs desde el ERP; recuentos, paradas y tiempo de funcionamiento desde la línea.
- Una unidad. Botellas, cajas o palets, convertidos una vez, en un solo lugar.
- El momento de la publicación. Al final de la orden, al final del turno, o ambos.
- Correcciones. Un conteo tardío de scrap es una nueva publicación, nunca una edición silenciosa de una antigua.
- Caídas de enlace. Cuando el enlace está caído, las publicaciones esperan y salen después, en orden.
- El tiempo de ciclo ideal. Un propietario, un valor por SKU y línea.
Para la comparación más amplia de los dos sistemas, lea OEE vs ERP y ERP vs MES. Si su equipo de TI es pequeño, nuestra guía sobre conectar datos OEE al ERP sin gran trabajo de TI cubre las opciones simples.
¿Dónde encaja Fabrico?
Fabrico es una Manufacturing Performance Platform habilitada por visión por ordenador. Es la capa de OEE y downtime: un light MES que se sitúa bajo su ERP, no en su lugar.
- Registro automático de downtime, parada por parada, desde la señal de la máquina.
- OEE en vivo por línea y turno, usando el mismo modelo temporal en cada línea.
- Cada pérdida valorada en dinero y ordenada, de modo que los totales del turno tengan un coste.
- Una vista única a través de plantas para grupos con varios sitios.
Fabrico no es un ERP. Las preguntas sobre su conexión a su ERP se responden planta por planta por el equipo técnico de Fabrico. Empieza con un piloto en una línea. No hay plan gratuito ni niveles: cada planta recibe una cotización.
Preguntas frecuentes
¿Debe calcularse el OEE en el ERP?
Normalmente no. El ERP no ve cuándo para una máquina, cuánto tiempo o por qué, por lo que no puede calcular Disponibilidad o Rendimiento a partir de sus propios datos. Calcule el OEE en la capa OEE o MES a partir de la señal de la máquina. El ERP puede luego mostrar el resultado del turno junto a la orden.
¿Qué datos OEE deberían ir a SAP u otro ERP?
Los mismos totales que para cualquier ERP. Eso significa cantidad buena y scrap por orden, horas de funcionamiento de la máquina, minutos de parada por grupo de pérdida por turno, y la hora de inicio y fin de la orden. Qué interfaz los transporta depende de su ERP y su proveedor. Pregunte a ambos antes de diseñar el flujo.
¿Con qué frecuencia se deberían publicar los datos de producción al ERP?
La mayoría de plantas publican al final de cada orden, al final de cada turno, o ambos. Publicar paradas individuales añade carga sin aportar valor. Registre correcciones tardías, como un recuento de scrap encontrado a la mañana siguiente, como nuevas publicaciones para que el historial permanezca claro.
¿Quién debería poseer el tiempo de ciclo ideal, ERP o MES?
Uno u otro puede, pero sólo uno debe. Si las rutas del ERP y el MES contienen velocidades diferentes para el mismo SKU, el OEE usará la ideal equivocada. Los planificadores entonces planifican con otro número. Elija un maestro y copie el valor al otro sistema.
¿Cuál es la diferencia entre datos MES y datos ERP?
Los datos MES son lo que ocurrió en la línea, minuto a minuto: paradas, recuentos, estados y razones. Los datos ERP son la vista de negocio: órdenes, stock, costes y planes en días y semanas. Se encuentran en la orden: el ERP dice qué fabricar, y el MES informa qué se ha fabricado.
Vea el detalle de la línea detrás de sus totales ERP
Traiga una orden de la semana pasada. Mostraremos las paradas detrás de sus totales y cuánto costó cada una.
Artículos relacionados
Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.