


 Connexion
 Blog
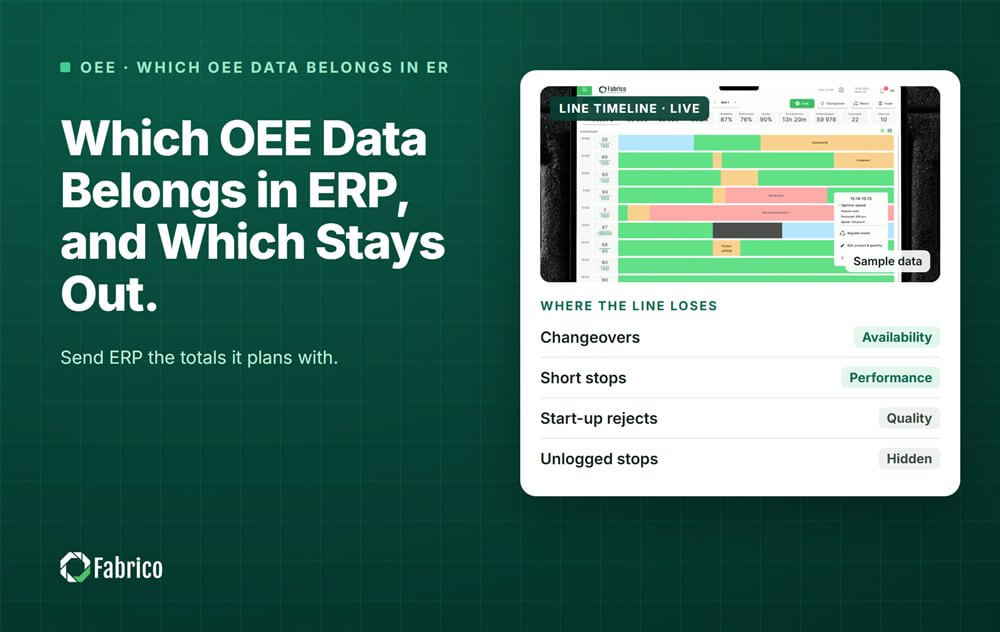
Quelles données OEE vont dans l'ERP et lesquelles restent en dehors

Principaux enseignements
- L'ERP reçoit les totaux par ordre et par poste, pas les arrêts individuels.
- L'ordre et le SKU descendent depuis l'ERP ; les quantités et les heures remontent.
- Mettez d'accord un maître pour chaque champ avant toute connexion.
- Publiez à un moment fixe, et enregistrez les corrections comme de nouvelles écritures.
- Conservez les micro-arrêts, les raisons et les clips dans la couche OEE.
L'ERP planifie en jours et semaines, tandis que l'OEE fonctionne en minutes et secondes. L'ERP doit donc recevoir les totaux avec lesquels il planifie et calcule les coûts. Le détail arrêt par arrêt doit rester dans la couche OEE ou MES, où les gens interviennent.
Fabrico, logiciel OEE et light MES avec caméras IA, opère dans l'espace Niveau 2 à Niveau 3 du modèle ISA-95. Pour reprendre ses termes, "is not an ERP and does not replace Level 4". Ce guide couvre la séparation neutre vis-à-vis des fournisseurs. La façon dont une connexion fonctionne pour votre usine est une question pour l'équipe technique de Fabrico.
Pourquoi l'ERP ne devrait-il pas recevoir le détail des arrêts ?
Parce que les deux systèmes fonctionnent sur des cadences différentes. ISA-95, la norme pour relier les systèmes d'usine aux systèmes métiers, les place sur des niveaux distincts :
- Niveau 2, contrôle : l'automate répond en sous-secondes.
- Niveau 3, MES et OEE : travaille en jours, postes, heures, minutes et secondes.
- Niveau 4, ERP : travaille en mois, semaines et jours.
Un planificateur n'a pas besoin d'un bouchon de 40 secondes sur le capsuleur. Un chef de ligne en a besoin. Envoyer chaque arrêt individuel à l'ERP le remplira de détails que personne là-bas n'utilisera. Les écritures deviennent lentes et difficiles à corriger. Notre guide sur ISA-95 explique les niveaux plus en détail.
Que doit-on envoyer de l'OEE à l'ERP ?
Envoyez les chiffres dont l'ERP a besoin pour clôturer les ordres, valoriser les stocks et planifier la capacité.
| Données | Granularité | À quoi l'ERP les utilise |
|---|---|---|
| Quantité bonne | Par ordre, par poste | Confirmation d'ordre et stock |
| Quantité de rebut, par groupe de rebut | Par ordre | Rendement et coût matière |
| Heures de fonctionnement machine | Par ordre ou par poste | Coût réel et capacité |
| Minutes d'arrêt par groupe de perte | Par poste | Planification de capacité et coût |
| Heure de début et de fin de l'ordre | Par ordre | Statut de l'ordre et lead time |
Gardez les groupes grossiers. Panne, changement, matière et qualité suffisent pour un planificateur. Les codes raison fins restent là où l'équipe de ligne les utilise.
Que doit rester dans la couche OEE ou MES ?
- Chaque arrêt individuel, avec son début, sa fin, l'état de la machine et la raison.
- Micro-arrêts et perte de vitesse, qui n'ont de sens que sur une chronologie.
- Clips caméra montrant ce qui s'est passé pendant un arrêt.
- États machines en direct pour l'écran de la ligne.
- Confirmations et modifications par la poste, chacune datée.
Ce sont les données qui pilotent la réunion quotidienne et la prochaine action corrective. Elles changent à la minute, ce qui est précisément la raison pour laquelle l'ERP ne devrait pas les conserver.
Que doit-on descendre depuis l'ERP ?
La couche OEE doit savoir ce que la ligne fabrique. De l'ERP elle prend généralement le numéro d'ordre, le SKU, la quantité prévue et la date d'échéance.
Le temps de cycle idéal par SKU et par ligne doit avoir un propriétaire. Certaines usines le gardent dans les gammes ERP, d'autres dans le MES. Choisissez un maître, sinon les deux divergeront et l'OEE sera calculée sur la mauvaise vitesse.
Exemple pratique : un ordre, un poste
Ligne d'exemple (chiffres illustratifs, pas un client). La ligne 4 exécute l'ordre 5512 pour des bouteilles de 1 litre en poste B. Le temps de production prévu est de 480 minutes. Le débit idéal est de 100 bouteilles par minute.
Pendant la poste, la ligne a tourné 420 minutes. Elle a compté 39 500 bouteilles, dont 39 100 bonnes et 400 en rebut. La couche OEE a enregistré 37 événements d'arrêt, 60 minutes au total, plus les micro-arrêts entre eux.
- Disponibilité = 420 / 480 = 87.5%
- Performance = 39 500 / (420 x 100) = 94.0%
- Qualité = 39 100 / 39 500 = 99.0%
- OEE = 39 100 x 0.01 minutes / 480 = 81.5%
| Va à l'ERP (une écriture) | Reste dans la couche OEE |
|---|---|
| Quantité bonne : 39 100 | 37 événements d'arrêt avec début, fin et raison |
| Rebut : 400 (niveau de remplissage 250, étiquette 150) | Chaque micro-arrêt et son timing |
| Heures de fonctionnement : 7.0 sur 8.0 prévues | Clips caméra des arrêts les plus longs |
| Temps d'arrêt : panne 22, changement 18, matière 12, autre 8 minutes | Qui a confirmé chaque raison, et quand |
L'ERP reçoit une écriture avec une poignée de chiffres. Les 37 arrêts restent là où l'équipe de ligne peut les trier par coût et corriger le principal.
Sur quoi l'IT et l'exploitation doivent-ils se mettre d'accord avant la connexion ?
La connexion des données d'usine à l'ERP est une priorité pour les acheteurs. Dans une enquête auprès de 1 560 décideurs industriels dans 17 pays, l'intégration était le premier critère d'achat pour un MES, cité par 44%. Seuls 23% disposaient de systèmes entièrement intégrés. La plupart des problèmes viennent de décisions que personne n'a consignées par écrit.
- Un maître par champ. Ordres et SKUs depuis l'ERP ; comptages, arrêts et temps de fonctionnement depuis la ligne.
- Une unité. Bouteilles, caisses ou palettes, converties une fois, en un seul endroit.
- Le moment de la publication. À la fin de l'ordre, à la fin du poste, ou les deux.
- Corrections. Un comptage tardif de rebut est une nouvelle écriture, jamais une modification silencieuse d'une ancienne.
- Pannes de lien. Quand la liaison est coupée, les écritures attendent et partent plus tard, dans l'ordre.
- Le temps de cycle idéal. Un propriétaire, une valeur par SKU et par ligne.
Pour la comparaison plus large des deux systèmes, lisez OEE vs ERP et ERP vs MES. Si votre équipe IT est petite, notre guide sur la connexion des données OEE à l'ERP sans lourds travaux IT couvre les options simples.
Où se positionne Fabrico ?
Fabrico est une Manufacturing Performance Platform avec vision par ordinateur. C'est la couche OEE et downtime : un light MES qui se situe sous votre ERP, pas à sa place.
- Journalisation automatique des temps d'arrêt, arrêt par arrêt, depuis le signal machine.
- OEE en direct par ligne et poste, en utilisant le même modèle temporel sur chaque ligne.
- Chaque perte chiffrée en argent et classée, de sorte que les totaux par poste aient un coût.
- Une vue unique à travers les usines pour les groupes ayant plusieurs sites.
Fabrico n'est pas un ERP. Les questions sur son raccordement à votre ERP sont traitées usine par usine par l'équipe technique de Fabrico. Vous commencez par un pilote sur une ligne. Il n'y a pas de plan gratuit et il n'y a pas de paliers - chaque usine reçoit un devis.
Questions fréquentes
L'OEE doit-elle être calculée dans l'ERP ?
Généralement non. L'ERP ne voit pas quand une machine s'arrête, combien de temps ou pourquoi, il ne peut donc pas calculer la Disponibilité ou la Performance à partir de ses propres données. Calculez l'OEE dans la couche OEE ou MES à partir du signal machine. L'ERP peut ensuite afficher le résultat du poste à côté de l'ordre.
Quelles données OEE doivent aller vers SAP ou un autre ERP ?
Les mêmes totaux que pour tout ERP. Cela signifie quantité bonne et rebut par ordre, heures de fonctionnement machine, minutes d'arrêt par groupe de perte par poste, et heure de début et de fin de l'ordre. L'interface qui les transporte dépend de votre ERP et de votre fournisseur. Demandez aux deux avant de concevoir le flux.
À quelle fréquence les données de production doivent-elles être postées dans l'ERP ?
La plupart des usines publient à la fin de chaque ordre, à la fin de chaque poste, ou les deux. Publier les arrêts individuels alourdit sans valeur ajoutée. Enregistrez les corrections tardives, comme un comptage de rebut trouvé le lendemain matin, comme de nouvelles écritures pour que l'historique reste clair.
Qui doit détenir le temps de cycle idéal, ERP ou MES ?
L'un ou l'autre peut le faire, mais une seule entité doit en être propriétaire. Si les routings ERP et le MES contiennent des vitesses différentes pour le même SKU, l'OEE utilisera la mauvaise valeur idéale. Les planificateurs planifieront alors avec un autre nombre. Choisissez un maître et copiez la valeur dans l'autre système.
Quelle est la différence entre les données MES et les données ERP ?
Les données MES sont ce qui s'est passé sur la ligne, minute par minute : arrêts, comptages, états et raisons. Les données ERP sont la vue métier : ordres, stock, coûts et plans sur des jours et des semaines. Elles se rejoignent sur l'ordre : l'ERP dit quoi produire, et le MES rapporte ce qui a été produit.
Voyez le détail de la ligne derrière vos totaux ERP
Apportez un ordre de la semaine dernière. Nous montrerons les arrêts derrière ses totaux et ce que chacun a coûté.
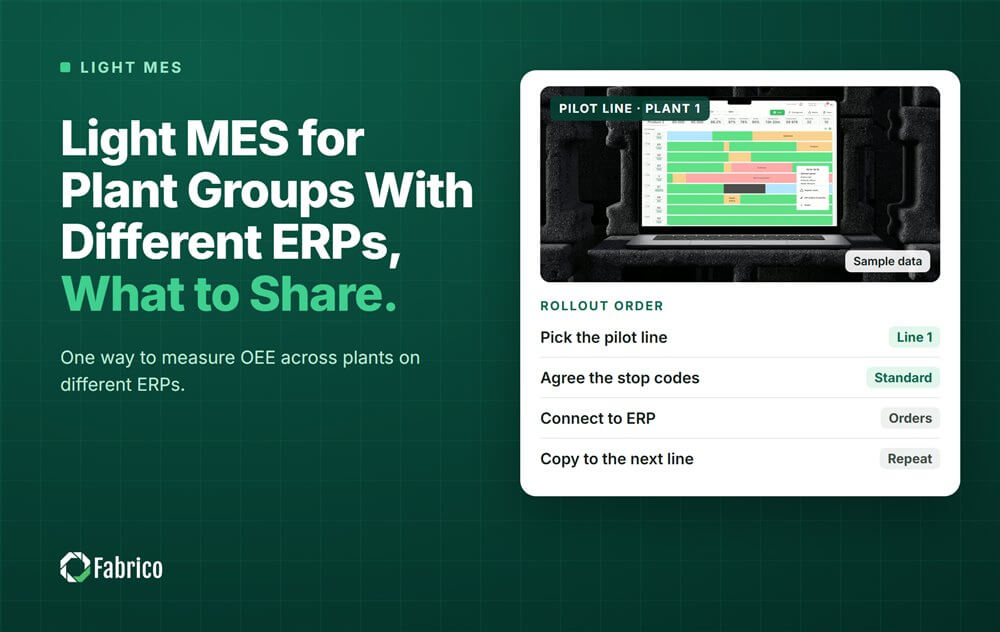








Tuiles Fabrico réelles, données d'exemple.