


 Connexion
 Blog
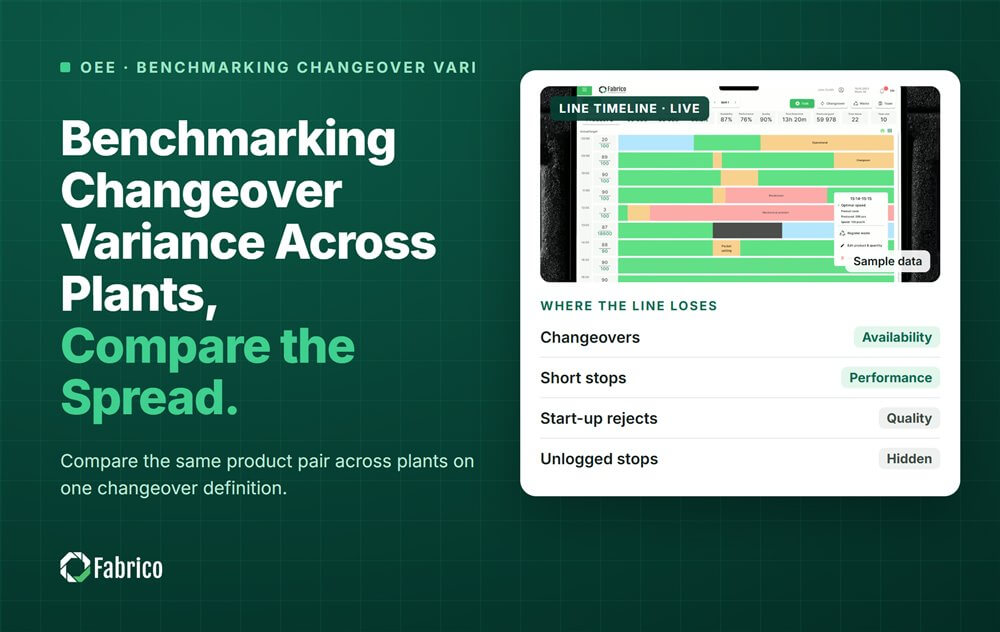
Évaluation comparative de la variance des changements entre usines - Comparez la dispersion

Points clés
- Pour benchmarker la variance des changements entre usines, chronométrez la même paire de produits avec une définition unique partout et comparez la dispersion, pas seulement la moyenne.
- Une définition : depuis la dernière bonne unité de l'ancien produit jusqu'à la première bonne unité du nouveau à vitesse nominale.
- La dispersion montre la répétabilité de la méthode. Une large dispersion force les planificateurs à ajouter une marge pour chaque changement.
- Copiez la méthode de l'usine ayant la dispersion la plus faible, puis appliquez-lui le SMED (single-minute exchange of die).
- Mesurez le processus, jamais la personne : comparez usines et équipes, pas des noms.
Pour benchmarker la variance des changements entre usines, chronométrez la même paire de produits sur chaque site avec une définition unique. Le chronomètre court depuis la dernière bonne unité de l'ancien produit jusqu'à la première bonne unité du nouveau à vitesse nominale. Comparez ensuite la dispersion, pas seulement la moyenne. La dispersion la plus serrée indique la méthode à copier.
Trois usines de produits d'entretien font la même mutation citron-vers-lavande sur leurs remplisseuses de savon liquide pour les mains. Une usine atteint près de son standard à chaque fois. Une autre varie du très rapide au très lent selon la nuit, pourtant les deux affichent à peu près la même moyenne.
Ce guide s'adresse aux responsables OpEx (excellence opérationnelle) de groupe et CI (amélioration continue), et aux responsables d'usine dans les groupes FMCG (biens de grande consommation). Il couvre la définition, la dispersion, la comparaison des paires et la copie de la meilleure méthode. Il provient de Fabrico, une plateforme pour l'OEE (overall equipment effectiveness) et un MES léger avec vision par ordinateur pour les arrêts.
Qu'est-ce qui compte comme un changement quand vous comparez des usines ?
Utilisez une définition sur chaque site. Le chronomètre commence à la dernière bonne unité de l'ancien produit. Il s'arrête à la première bonne unité du nouveau à vitesse nominale. Tout le reste compare des chronomètres, pas des changements.
- Dans le chronomètre : nettoyage ou rinçage, pièces de format, réglages, rebut de démarrage et retour à la vitesse nominale.
- Codé séparément : attente de matière, de personnel ou d'une libération qualité à l'intérieur du chronomètre, afin que méthode et attente puissent être comparées séparément.
- La même paire : citron vers lavande n'est pas lavande vers citron si une direction nécessite un rinçage plus long.
- Les nettoyages validés restent validés : ne raccourcissez jamais un nettoyage allergènes ou une étape CIP (clean in place) pour gagner au benchmark.
Certaines équipes maintiennent l'intégralité du changement dans le temps planifié ; choisissez une règle, écrivez-la et utilisez-la dans chaque usine.
Pourquoi comparer la dispersion et pas seulement la moyenne ?
La moyenne masque la répétabilité d'un changement. Une usine à large dispersion dépend de qui est en poste et de ce qui tourne mal, donc le plan doit prévoir une marge pour chaque changement.
- Moyenne : le total des temps de changement divisé par leur nombre.
- Dispersion (l'étendue) : le temps le plus lent moins le plus rapide. Un cas isolé peut l'élargir, alors lisez-la à côté du neuvième plus lent sur dix.
- Le lent 1 sur 10 : triez dix changements du plus rapide au plus lent et prenez le neuvième. Les planificateurs protègent le plan autour de ce temps.
Deux usines ayant la même moyenne peuvent nécessiter des plans très différents. Celle à dispersion serrée peut garantir son temps de changement ; l'autre ne peut que l'espérer.
Notre guide sur les standards de changement sur les lignes FMCG montre comment définir le temps standard par paire.
Comment comparer la même paire de produits entre usines ?
Choisissez des paires que chaque usine exécute, collectez leurs changements sur les mêmes mois et alignez les temps côte à côte. Repérez ensuite l'usine dont les temps sont les plus resserrés.
- Choisissez deux ou trois paires de produits que chaque usine exécute fréquemment.
- Collectez chaque changement de ces paires sur les mêmes mois, à partir du signal machine, pas de la feuille de poste.
- Vérifiez la définition : même début, même fin, même vitesse nominale pour le nouveau produit.
- Calculez la moyenne, la dispersion et le lent 1 sur 10 par usine.
- Séparez aussi par équipes. Une large dispersion uniquement la nuit pointe vers le support de nuit, pas l'équipe.
- Marquez l'usine avec la dispersion la plus serrée à moyenne équitable. Cette méthode est celle à étudier.
Les benchmarks OEE par industrie publiés ne disent rien de votre changement citron-vers-lavande. Notre page sur ce qu'est un bon score OEE explique pourquoi un score unique peut induire en erreur.
Comment copier la méthode de l'usine la plus serrée ?
Allez la voir, observez-la, notez-la et testez-la sur les autres sites avec la même paire. Les équipes de l'usine la plus serrée exécutent généralement les mêmes étapes dans le même ordre avec le même équipement.
- Envoyez les personnes qui effectuent le changement dans les autres usines pour observer deux changements dans l'usine la plus serrée.
- Rédigez la séquence, la liste d'équipement et les réglages comme un standard pour le groupe.
- Exécutez les dix prochains changements sur chaque site selon le nouveau standard, puis comparez à nouveau la dispersion.
Puis réduisez le temps lui-même. Le SMED, de Shigeo Shingo (1985), sépare les étapes internes, faites machine arrêtée, des étapes externes faites pendant que la machine tourne. Notre guide sur comment réduire le temps de changement et la page méthode SMED couvrent ces étapes.
Que vous faut-il pour exécuter le benchmark ?
Des changements chronométrés par la machine selon une définition, étiquetés avec la paire de produits, de chaque usine. Un tableur peut contenir un mois ; garder l'honnêteté entre sites pendant une année est plus difficile.
- Début et fin de chaque changement depuis le signal machine, sur une seule horloge.
- Les codes des produits ancien et nouveau, pour faire correspondre les paires.
- Une raison pour chaque minute de dépassement, confirmée par l'opérateur.
- Une vue unique entre les usines, pour que personne ne reconstitue la comparaison manuellement chaque mois.
Exemple chiffré : un changement de savon pour les mains dans trois usines
Ligne exemple (chiffres illustratifs, pas client) : trois usines effectuent le même changement de remplisseuse, citron vers lavande pour savon pour les mains en flacons pompe de 250 ml. Un rinçage entre les parfums en fait partie. Chaque usine a enregistré dix de ces changements dans le trimestre, chronométrés jusqu'à la première bonne bouteille à vitesse nominale.
| Usine | Dix changements, minutes, du plus rapide au plus lent | Moyenne | Dispersion | Le lent 1 sur 10 |
|---|---|---|---|---|
| North | 38, 39, 40, 41, 42, 42, 43, 44, 46, 49 | 42.4 | 11 | 46 |
| South | 26, 28, 30, 32, 35, 38, 44, 55, 68, 78 | 43.4 | 52 | 68 |
| East | 44, 46, 47, 48, 49, 50, 51, 52, 55, 62 | 50.4 | 18 | 55 |
- Moyennes : North 424 / 10 = 42.4 minutes, South 434 / 10 = 43.4, East 504 / 10 = 50.4.
- Rien qu'avec les moyennes, North et South semblent semblables.
- Dispersion : North 49 moins 38 = 11 minutes, South 78 moins 26 = 52, East 62 moins 44 = 18.
- Le lent 1 sur 10, le neuvième temps après tri : North 46, South 68, East 55.
- Les planificateurs protègent le plan à ce moment-là, donc South réserve 68 minutes par changement et North 46.
- South exécute cette paire 24 fois par mois : 24 x (68 moins 46) = 528 minutes par mois de plus que la méthode de North ne réserverait.
- Cela fait 528 / 60 = 8.8 heures de remplissage par mois que South ne peut pas promettre.
- À 1 500 $ de contribution par heure de remplissage, cela fait 8.8 x 1 500 $ = 13 200 $ par mois si les heures pouvaient être vendues.
- Dans une usine en euro à 1 500 € de l'heure, cela fait 13 200 €.
North a la méthode à copier : une dispersion serrée avec une bonne moyenne. Les deux changements les plus rapides de South, à 26 et 28 minutes, valent d'être étudiés, mais ce ne sont pas une méthode tant qu'ils ne se répètent pas. East est régulier mais lent, il a donc besoin du SMED plus que d'une nouvelle séquence.
Erreurs commises par les usines lors du benchmarking des changements
- Chaque usine démarre et arrête le chrono à un point différent.
- Seules les moyennes, ainsi une usine très variable semble aussi bonne qu'une usine régulière.
- Les changements enregistrés comme temps planifié, de sorte que les minutes de dépassement disparaissent.
- Des noms à côté des temps lents. Comparez usines et équipes, jamais des personnes.
- Un nettoyage validé raccourci pour paraître bon dans le benchmark.
Où se situe Fabrico
Fabrico est une plateforme de performance manufacturière alimentée par la vision par ordinateur. L'OEE et un MES léger viennent en premier, et les changements sont l'une des pertes qu'elle chronomètre depuis la machine dans chaque usine.
- Enregistrement automatique des arrêts, de sorte que chaque changement commence et se termine sur le signal machine, de la même façon sur chaque site.
- L'opérateur confirme la raison en une touche, de sorte que les minutes de dépassement ont une cause.
- Une vue unique entre les usines, de sorte que la même paire peut être comparée sans tableur.
- Pertes classées par valeur monétaire, de sorte que les changements qui coûtent le plus au groupe viennent en premier.
Vous commencez sur une ligne, avec une base et une date de décision convenue à l'avance. Il n'y a pas de plan gratuit et pas de niveaux : chaque usine reçoit un devis. Réservez une démo pour comparer les changements entre vos usines.
Questions fréquentes
Quel est le meilleur outil pour benchmarker les usines sur la variance des changements ?
Tout outil qui chronomètre les changements depuis le signal machine avec une définition unique, tague chacun avec sa paire de produits et affiche toutes les usines dans une seule vue. Un tableur peut fonctionner pour une paire et un mois. Sur plusieurs usines et une année complète, une plateforme OEE avec une vue inter-sites maintient les données honnêtes avec beaucoup moins d'effort.
Combien de changements faut-il avant de comparer les usines ?
Assez pour voir la dispersion. Dix ou plus du même pair dans chaque usine est un bon début ; avec moins, un cas isolé peut décider du résultat. Collectez-les sur les mêmes mois, afin que saisons, effectifs et lots de matière affectent chaque site de la même façon, et continuez d'en ajouter à mesure que le standard change.
Pourquoi la variance du temps de changement importe-t-elle plus que la moyenne ?
Parce que le plan doit protéger les changements lents, pas les moyens. Une usine avec une large dispersion réserve des minutes supplémentaires sur chaque changement pour rester sûre, et ce temps est de la capacité perdue. Une dispersion serrée signifie que la méthode se répète, donc l'usine peut garantir son temps de changement et planifier des runs plus courts.
Le temps de changement doit-il compter comme temps d'arrêt planifié ou non planifié ?
La plupart des usines fixent un temps standard par paire de produits. La portion standard est planifiée, et chaque minute au-delà est non planifiée avec un code raison. Cela garde l'OEE honnête et montre quand même les dépassements. Notre guide sur définitions des arrêts planifiés et non planifiés qui gardent l'OEE honnête explique la règle.
Comparez les changements de vos usines dans une démo
Apportez une paire de produits que plusieurs usines exécutent. Nous montrerons comment les temps de changement s'alignent quand chaque site utilise la même horloge.
Articles connexes










Tuiles Fabrico réelles, données d'exemple.