


 Anmeldung
 Blog
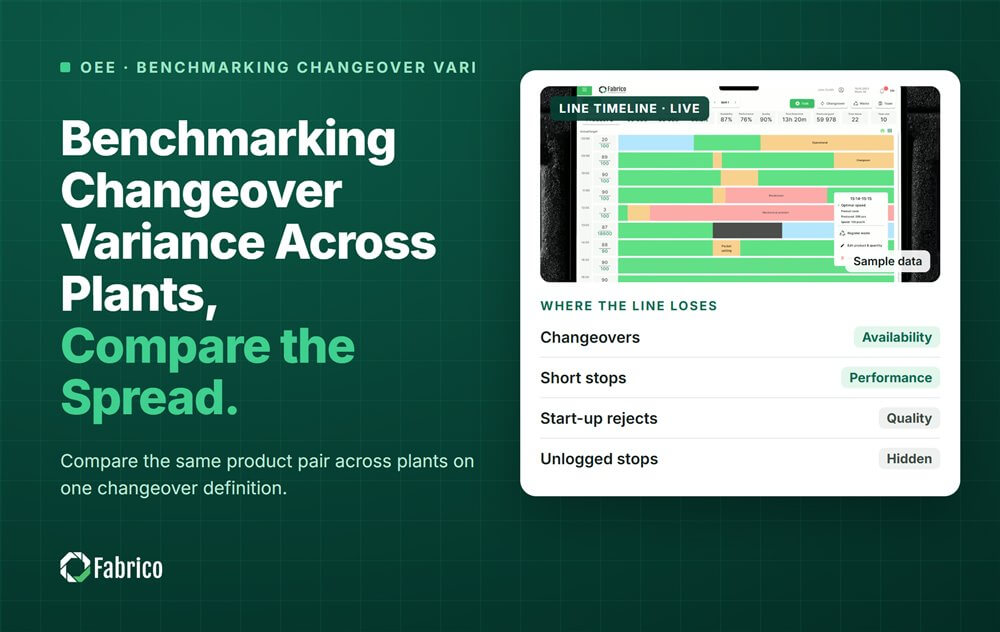
Benchmarking der Variabilität von Rüstzeiten über Werke - Vergleichen Sie die Streuung

Wichtige Erkenntnisse
- Um die Varianz von Rüstzeiten über Werke zu benchmarken, messen Sie dasselbe Produktpaar mit einer einheitlichen Definition überall und vergleichen Sie die Streuung, nicht nur den Durchschnitt.
- Eine Definition: vom letzten guten Stück des alten Produkts bis zum ersten guten Stück des neuen Produkts bei Nennleistung.
- Die Streuung zeigt, wie reproduzierbar die Methode ist. Eine breite Streuung zwingt die Planer, jede Umrüstung zu puffern.
- Kopieren Sie die Methode des Werks mit der geringsten Streuung und wenden Sie dann SMED (single-minute exchange of die) darauf an.
- Messen Sie den Prozess, nie die Person: Vergleichen Sie Werke und Schichten, nicht Namen.
Um die Varianz von Rüstzeiten über Werke zu benchmarken, messen Sie dasselbe Produktpaar an jedem Standort mit einer einheitlichen Definition. Die Uhr läuft vom letzten guten Stück des alten Produkts bis zum ersten guten Stück des neuen Produkts bei Nennleistung. Vergleichen Sie dann die Streuung, nicht nur den Durchschnitt. Die engste Streuung zeigt die Methode, die es zu kopieren gilt.
Drei Werke für Haushaltsprodukte führen denselben Wechsel von Zitrone zu Lavendel an ihren Seifenabfüllern durch. Ein Werk trifft sein Standard jedes Mal ziemlich genau. Ein anderes schwankt je nach Nachtschicht von sehr schnell bis sehr langsam, obwohl beide etwa denselben Durchschnitt melden.
Dieser Leitfaden richtet sich an Gruppen-OpEx- und CI-Verantwortliche sowie Werksleiter in FMCG-Gruppen. Er behandelt die Definition, die Streuung, den Vergleich von Paaren und das Kopieren der besten Methode. Er stammt von Fabrico, einer Plattform für OEE (overall equipment effectiveness) und leichtes MES mit Computer Vision bei Stillständen.
Was zählt als Umrüstung, wenn Sie Werke vergleichen?
Verwenden Sie eine Definition an jedem Standort. Die Uhr beginnt beim letzten guten Stück des alten Produkts und endet beim ersten guten Stück des neuen Produkts bei Nennleistung. Alles andere vergleicht Uhren, nicht Umrüstungen.
- Innerhalb der Uhr: Reinigung oder Spülung, Formatteile, Einstellungen, Anlauffehler und das Hochfahren auf Nennleistung.
- Getrennt codiert: Warten auf Material, Personal oder eine Qualitätsfreigabe innerhalb der Uhr, sodass Methode und Wartezeit separat verglichen werden können.
- Dasselbe Paar: Zitrone zu Lavendel ist nicht Lavendel zu Zitrone, wenn eine Richtung eine längere Spülung benötigt.
- Validierte Reinigungen bleiben validiert: Verkürzen Sie nie eine Allergenreinigung oder einen CIP-Schritt (clean in place), um im Benchmark besser dazustehen.
Einige Gruppen halten die gesamte Umrüstung innerhalb der geplanten Zeit; wählen Sie eine Regel, schreiben Sie sie auf und verwenden Sie sie in jedem Werk.
Warum die Streuung vergleichen und nicht nur den Durchschnitt?
Der Durchschnitt verschleiert, wie reproduzierbar eine Umrüstung ist. Ein Werk mit großer Streuung hängt davon ab, wer in der Schicht ist und was schiefgeht, daher muss der Plan jede Umrüstung abpuffern.
- Durchschnitt: die Summe der Umrüstzeiten geteilt durch deren Anzahl.
- Streuung (Range): die langsamste Zeit minus die schnellste. Ein Ausreißer kann sie erweitern, daher betrachten Sie sie neben dem neunt-schnellsten von zehn.
- Der langsame 1 von 10: Sortieren Sie zehn Umrüstungen von schnell nach langsam und nehmen Sie die neunte. Planer schützen den Plan ungefähr zu diesem Zeitpunkt.
Zwei Werke mit demselben Durchschnitt können sehr unterschiedliche Pläne benötigen. Das mit der engen Streuung kann seine Umrüstzeit zusagen; das andere kann es nur hoffen.
Unser Leitfaden zu Umrüststandards auf FMCG-Linien zeigt, wie man die Standardzeit pro Paar festlegt.
Wie vergleicht man dasselbe Produktpaar über Werke?
Wählen Sie Paare, die jedes Werk fährt, sammeln Sie deren Umrüstungen über dieselben Monate und legen Sie die Zeiten nebeneinander. Suchen Sie dann das Werk, dessen Zeiten am engsten klustern.
- Wählen Sie zwei oder drei Produktpaare, die jedes Werk häufig fährt.
- Sammeln Sie jede Umrüstung dieser Paare über dieselben Monate aus dem Maschinensignal, nicht aus dem Schichtblatt.
- Überprüfen Sie die Definition: gleicher Start, gleiches Ende, gleiche Nennleistung für das neue Produkt.
- Ermitteln Sie Durchschnitt, Streuung und den langsamen 1 von 10 pro Werk.
- Teilen Sie auch nach Schichten auf. Eine breite Streuung nur nachts deutet auf Support in der Nacht hin, nicht auf die Crew.
- Markieren Sie das Werk mit der engsten Streuung bei fairem Durchschnitt. Diese Methode ist die zu untersuchende.
Veröffentlichte OEE-Benchmarks nach Branche sagen nichts über Ihren Wechsel Zitrone zu Lavendel aus. Unsere Seite zu was ein guter OEE-Wert ist erklärt, warum eine einzelne Kennzahl in die Irre führen kann.
Wie kopiert man die Methode des Werks mit der engsten Streuung?
Gehen Sie hin und beobachten Sie es, schreiben Sie es nieder und testen Sie es an den anderen Standorten mit demselben Paar. Die Crews des engen Werks führen in der Regel dieselben Schritte in derselben Reihenfolge mit demselben Equipment aus.
- Schicken Sie die Personen, die die Umrüstung in den anderen Werken durchführen, um zwei Umrüstungen im engen Werk zu beobachten.
- Schreiben Sie die Sequenz, die Ausrüstungsliste und die Einstellungen als einen Standard für die Gruppe nieder.
- Führen Sie die nächsten zehn Umrüstungen an jedem Standort nach dem neuen Standard durch und vergleichen Sie dann erneut die Streuung.
Dann reduzieren Sie die Zeit selbst. SMED, von Shigeo Shingo (1985), trennt interne Schritte, die bei gestoppter Maschine erledigt werden, von externen Schritten, die während des laufenden Betriebs ausgeführt werden. Unser Leitfaden zu wie man Umrüstzeit reduziert und die SMED-Methodenseite behandeln diese Schritte.
Was brauchen Sie, um das Benchmark durchzuführen?
Maschinengemessene Umrüstungen nach einer Definition, mit der Produktpaar-Markierung, aus jedem Werk. Eine Tabelle kann einen Monat aufnehmen; die Ehrlichkeit über Standorte hinweg für ein Jahr zu wahren ist schwieriger.
- Start und Ende jeder Umrüstung vom Maschinensignal, auf einer Uhr.
- Alte und neue Produktcodes, damit Paare abgeglichen werden können.
- Ein Grund für jede Überziehungsminute, vom Bediener bestätigt.
- Eine Ansicht über alle Werke, damit niemand den Vergleich jeden Monat manuell neu erstellt.
Ein durchgerechnetes Beispiel: eine Seifenumrüstung in drei Werken
Beispiellinie (illustrierende Zahlen, kein Kunde): drei Werke führen dieselbe Füllerumrüstung durch, Zitrone zu Lavendel Handseife in 250-ml-Pumpflaschen. Eine Spülung zwischen den Düften gehört dazu. Jedes Werk protokollierte zehn dieser Umrüstungen im Quartal, gemessen bis zur ersten guten Flasche bei Nennleistung.
| Werk | Zehn Umrüstungen, Minuten, schnell bis langsam | Durchschnitt | Streuung | Der langsame 1 von 10 |
|---|---|---|---|---|
| North | 38, 39, 40, 41, 42, 42, 43, 44, 46, 49 | 42.4 | 11 | 46 |
| South | 26, 28, 30, 32, 35, 38, 44, 55, 68, 78 | 43.4 | 52 | 68 |
| East | 44, 46, 47, 48, 49, 50, 51, 52, 55, 62 | 50.4 | 18 | 55 |
- Durchschnitte: North 424 / 10 = 42.4 Minuten, South 434 / 10 = 43.4, East 504 / 10 = 50.4.
- Allein nach Durchschnitten wirken North und South gleich.
- Streuung: North 49 minus 38 = 11 Minuten, South 78 minus 26 = 52, East 62 minus 44 = 18.
- Der langsame 1 von 10, die neunte Zeit nach dem Sortieren: North 46, South 68, East 55.
- Planer schützen den Plan zu dieser Zeit, daher bucht South 68 Minuten pro Umrüstung und North 46.
- South führt dieses Paar 24-mal im Monat aus: 24 x (68 minus 46) = 528 Minuten pro Monat mehr, als die Methode von North buchen würde.
- Das sind 528 / 60 = 8.8 Füllstunden pro Monat, die South nicht versprechen kann.
- Bei $1,500 Beitrag pro Füllstunde sind das 8.8 x $1,500 = $13,200 pro Monat, wenn die Stunden verkauft werden könnten.
- In einem Euro-Werk bei €1,500 pro Stunde sind das €13,200.
North hat die Methode zum Kopieren: enge Streuung bei guter Durchschnittszeit. Die zwei schnellsten Umrüstungen von South, bei 26 und 28 Minuten, sind es wert, untersucht zu werden, aber sie sind noch keine Methode, bis sie sich wiederholen. East ist beständig, aber langsam, daher braucht es SMED mehr als eine neue Sequenz.
Fehler, die Werke beim Benchmarking von Umrüstungen machen
- Jedes Werk startet und stoppt die Uhr an einem anderen Punkt.
- Nur Durchschnitte, sodass ein Werk, das stark schwankt, genauso gut aussieht wie ein stabiles.
- Umrüstungen als geplante Zeit gebucht, sodass Überziehungsminuten verschwinden.
- Namen neben den langsamen Zeiten. Vergleichen Sie Werke und Schichten, niemals Personen.
- Eine validierte Reinigung verkürzt, um im Benchmark besser dazustehen.
Wo Fabrico passt
Fabrico ist eine Manufacturing Performance Plattform mit Computer Vision. OEE und leichtes MES stehen an erster Stelle, und Umrüstungen sind einer der Verluste, die sie von der Maschine in jedem Werk misst.
- Automatische Stillstandserfassung, sodass jede Umrüstung auf dem Maschinensignal beginnt und endet, immer gleich an jedem Standort.
- Der Bediener bestätigt den Grund mit einem Tipp, sodass Überziehungsminuten eine Ursache haben.
- Eine Ansicht über alle Werke, sodass dasselbe Paar ohne Tabelle verglichen werden kann.
- Verluste nach Geldwert sortiert, sodass die Umrüstungen, die der Gruppe am meisten kosten, zuerst kommen.
Sie starten an einer Linie, mit einer Basislinie und einem vorab vereinbarten Entscheidungsdatum. Es gibt keinen kostenlosen Plan und keine Stufen: Jedes Werk erhält ein Angebot. Buchen Sie eine Demo, um Umrüstungen zwischen Ihren Werken zu vergleichen.
Häufig gestellte Fragen
Welches ist das beste Werkzeug, um Werke nach Varianz der Umrüstzeiten zu benchmarken?
Jedes Werkzeug, das Umrüstungen vom Maschinensignal mit einer einheitlichen Definition misst, jede mit ihrem Produktpaar taggt und alle Werke in einer Ansicht zeigt. Eine Tabelle kann für ein Paar und einen Monat funktionieren. Für mehrere Werke und ein ganzes Jahr hält eine OEE-Plattform mit einer Ansicht über Werke hinweg die Daten ehrlicher bei deutlich weniger Aufwand.
Wie viele Umrüstungen braucht man, bevor man Werke vergleicht?
Genug, um die Streuung zu sehen. Zehn oder mehr desselben Paares pro Werk sind ein fairer Anfang; mit weniger kann ein Ausreißer das Ergebnis bestimmen. Sammeln Sie sie über dieselben Monate, damit Saisons, Personalbesetzung und Materialchargen jeden Standort ähnlich treffen, und fügen Sie weiter hinzu, wenn sich der Standard ändert.
Warum ist die Varianz der Umrüstzeit wichtiger als der Durchschnitt?
Weil der Plan die langsamen Umrüstungen schützen muss, nicht die durchschnittlichen. Ein Werk mit großer Streuung bucht zusätzliche Minuten für jede Umrüstung, um sicher zu sein, und diese Zeit ist verlorene Kapazität. Eine enge Streuung bedeutet, dass sich der Methode wiederholt, sodass das Werk seine Umrüstzeit zusagen und kürzere Losgrößen planen kann.
Sollte Umrüstzeit als geplante oder ungeplante Stillstandszeit gezählt werden?
Die meisten Werke setzen eine Standardzeit pro Produktpaar fest. Der Standardanteil ist geplant, und jede Minute darüber ist ungeplant mit einem Fehlercode. Das hält OEE ehrlich und zeigt trotzdem die Überziehungen. Unser Leitfaden zu geplanten und ungeplanten Stillstandsdefinitionen, die OEE ehrlich halten erklärt die Regel.
Vergleichen Sie die Umrüstungen Ihrer Werke in einer Demo
Bringen Sie ein Produktpaar mit, das mehrere Werke fahren. Wir zeigen, wie sich die Umrüstzeiten ausrichten, wenn jeder Standort dieselbe Uhr verwendet.
Verwandte Artikel


Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.