
Principaux enseignements
Un logiciel de gestion d'atelier aide les fabricants à voir et à contrôler ce qui se passe en production, en temps réel.
Vous le verrez aussi appelé logiciel de contrôle d'atelier ou logiciel de suivi du plancher. L'idée centrale est la même : remplacer le papier, les tableaux blancs et les estimations de fin d'équipe par des données en direct.
Si votre ERP gère déjà bien les ordres de fabrication et que ce qui vous manque, c'est le côté machine (état en direct, chaque arrêt avec sa cause, OEE par ligne et par équipe), cette partie a un nom : un MES léger. C'est souvent le point de départ le plus rapide.
| Capacité | Ce que cela fait |
|---|---|
| Suivi de la production | Compte la production et montre ce que fait chaque machine ou chaque ligne |
| OEE et temps d'arrêt | Mesure la disponibilité, la performance et la qualité, et enregistre pourquoi les machines s'arrêtent |
| Instructions de travail | Guide les opérateurs à chaque étape sur un écran |
| Contrôles qualité | Capture les inspections et les mesures en cours de process |
| Ordonnancement et répartition | Décide quel lot tourne où et quand |
| Maintenance | Gère les bons de travail, la maintenance préventive et les pièces détachées |
| Intégration | Connecte les machines (automates programmables - PLC, capteurs) et les systèmes métier (ERP) |
Les outils diffèrent selon les lignes sur lesquelles ils se concentrent. C'est pourquoi la catégorie de l'outil importe autant que sa liste de fonctionnalités.
Si vous hésitez encore entre ces approches, notre comparaison de MES vs OEE vs GMAO explique les compromis.
Ce tableau résume comment chaque fournisseur décrit son propre produit. Vérifiez les détails par rapport à vos exigences et à la documentation actuelle du fournisseur.
| Outil | Ce que dit chaque fournisseur |
|---|---|
| Fabrico | Catégorie : MES léger : collecte des données machine, surveillance de la production, temps d'arrêt et OEE Idéal pour : usines dont les plus grandes pertes sont les arrêts, le fonctionnement lent et les rebuts, avec des ordres de fabrication déjà gérés dans l'ERP Maintenance : bons de travail ouverts depuis un arrêt, sur la même fiche machine (GMAO intégrée) |
| MachineMetrics | Catégorie : système d'exploitation manufacturier (MaximaOS) Idéal pour : fabricants de pièces discrètes à fort mix et tolérances serrées Maintenance : alertes basées sur l'état qui créent des bons de travail dans votre GMAO |
| Plex Smart Manufacturing Platform | Catégorie : MES cloud et suite ERP Idéal pour : fabricants discrets, hybrides et réglementés Maintenance : maintenance préventive et demandes de maintenance |
| Redzone | Catégorie : plateforme pour la main-d'œuvre connectée Idéal pour : fabricants d'entreprise avec de nombreux sites Maintenance : Redzone Reliability, décrit comme un logiciel de GMAO |
| Tulip | Catégorie : plateforme d'opérations de première ligne Idéal pour : fabricants qui veulent des applications opérateur composables et configurables Maintenance : une suite d'apps GMAO dans la bibliothèque Tulip |
Fabrico est listé en premier car c'est notre produit. Les autres outils sont listés par ordre alphabétique, sans classement.
Divulgation : Fabrico est notre produit.
Qu'est-ce que c'est : un MES léger, la couche de surveillance et d'OEE d'un MES. Il collecte les données machine, montre ce que fait chaque ligne en ce moment, enregistre chaque arrêt avec sa cause et le transforme en OEE par ligne et par équipe. La répartition des ordres, les nomenclatures, les gammes et la généalogie restent dans votre ERP.
Les usines dont les plus grandes pertes sont les arrêts, les changements de série, les arrêts courts et le fonctionnement lent, et dont l'ERP gère déjà assez bien les ordres de fabrication.
Vous pouvez commencer par une ligne pilote et le tester sur vos propres machines avant une décision pour toute l'usine.
Qu'est-ce que c'est : MachineMetrics appelle sa plateforme, MaximaOS, "le système d'exploitation alimenté par l'IA pour la production discrète".
MachineMetrics indique qu'elle est conçue pour la production discrète, avec un focus sur les travaux à fort mix et tolérances serrées.
Qu'est-ce que c'est : Plex décrit son MES comme "une plateforme de gestion de la production basée sur le cloud qui donne aux fabricants une visibilité complète sur le plancher et un contrôle en temps réel du cycle de vie de la production".
Plex indique que sa plateforme est adaptée aux industries discrètes, hybrides et réglementées, avec des pages industrie pour l'automobile, l'aérospatial, l'alimentation et boissons, l'électronique et plus.
Qu'est-ce que c'est : Redzone se décrit comme "une plateforme pour la main-d'œuvre connectée destinée aux fabricants qui aide les équipes production, qualité et maintenance à travailler ensemble en temps réel".
Redzone indique qu'il est conçu pour des fabricants d'entreprise opérant sur plusieurs sites et régions, dans des industries comme l'alimentation et les boissons, les biens de consommation emballés et la chimie.
Qu'est-ce que c'est : Tulip se présente comme une plateforme d'opérations de première ligne et décrit une plateforme composable qui donne "à chaque site, équipe et système un seul endroit pour construire, connecter et améliorer".
Tulip cite parmi ses industries la pharmacie, l'aérospatial et la défense, la fabrication industrielle et les dispositifs médicaux.
Tulip propose aussi des suites d'apps prêtes à l'emploi dans sa Bibliothèque.
Voici des entrées plus courtes, listées par ordre alphabétique. Le format plus court n'est pas un classement.
Epicor indique qu'Advanced MES "collecte des données directement depuis les équipements et les opérateurs sur le plancher en temps réel".
Epicor commercialise aussi l'ordonnancement dynamique de la production, le SPC et un module de maintenance préventive, et indique qu'Advanced MES automatise la surveillance de la production pour améliorer l'OEE.
Un produit séparé, Epicor Data Analytics for Advanced MES, est destiné aux équipes qui veulent améliorer l'OEE.
ECI décrit JobBOSS² comme un ERP pour ateliers destiné aux devis, au calcul des coûts, à l'ordonnancement du plancher et à la gestion des stocks, ciblant les fabricants de petite et moyenne taille.
L'OEE et la collecte automatique des données machine sont commercialisées via l'intégration ECI MES avec JobBOSS².
Vorne décrit XL comme "un appareil autonome qui inclut des E/S pour communiquer avec votre process, un tableau d'affichage pour vos opérateurs, et des rapports intégrés pour vos managers".
Il capture des compteurs, des cycles et des temps d'arrêt à partir des capteurs de ligne, avec des rapports intégrés tels que OEE, TEEP et principales pertes. Vorne indique qu'il fonctionne sur tout process de production discrète, et la partie cloud, XL Enterprise, est optionnelle.
La plupart des acheteurs qui cherchent un système de gestion d'atelier choisissent entre plusieurs choses différentes, souvent sans le savoir. Partez du problème que vous avez aujourd'hui, pas de la liste des fonctionnalités.
| Votre situation | Regardez d'abord | Pourquoi |
|---|---|---|
| Personne ne peut dire où est passé le temps lors de la dernière équipe, et les causes d'arrêt restent sur papier | Un MES léger ou une plateforme OEE | Il enregistre la marche, les arrêts et les comptages depuis les machines et classe les pertes par cause |
| Les ordres se perdent entre les postes, et personne ne sait où en est un ordre de fabrication | Le contrôle d'atelier de votre ERP, ou un ERP pour ateliers | Le problème est le flux des ordres, pas les données machine |
| Les autorités de réglementation ou les clients exigent la généalogie ou des dossiers de lot électroniques | Un MES complet | Tracer chaque unité est au cœur d'un MES complet |
| Les opérateurs travaillent avec des instructions et des check-lists papier | Une plateforme d'opérations de première ligne | Des instructions de travail et des formulaires numériques au poste de travail |
| De nombreux sites ont besoin des mêmes indicateurs et des mêmes rapports | Une plateforme conçue pour les groupes multi-sites | Des définitions et des modèles communs comptent plus que n'importe quelle fonctionnalité isolée |
Les lignes du tableau peuvent se recouper. Beaucoup d'usines utilisent un MES léger pour les données machine et les pertes, à côté d'un ERP qui gère les ordres de fabrication. Ce qui échoue généralement, c'est d'acheter un MES complet pour répondre à une question de temps d'arrêt, ou un outil de temps d'arrêt pour corriger le flux des ordres.
Répondez à ces huit questions avant de planifier des démos. Elles éliminent la plupart des mauvaises options rapidement.
| Critère | Poids suggéré | Ce qu'il faut rechercher |
|---|---|---|
| Données machine et précision de l'OEE | 25% | Capture automatique, détection des courts arrêts, définitions claires |
| Action sur les pertes | 20% | Chaque arrêt avec une cause et un responsable, et le travail de suivi, maintenance comprise, dans l'outil ou intégré |
| Ergonomie pour les opérateurs | 15% | Saisie rapide, écrans clairs, accès mobile |
| Adéquation à l'ordonnancement | 15% | Autant que nécessaire pour votre processus |
| Intégrations | 15% | ERP, automates (PLC), API, export de données |
| Sécurité et support | 10% | Certifications, hébergement, temps de réponse |
Adaptez les poids à votre usine. Un atelier à la commande pondérera davantage l'ordonnancement, et une ligne à grande vitesse pondérera davantage la détection des courts arrêts.
Quel que soit votre choix, changez une ligne à la fois. Un pilote sur une ligne représentative vous en apprend plus que n'importe quelle démo, et il vous donne un chiffre pour défendre le déploiement.
Gardez le registre papier ou le tableau blanc en parallèle du pilote pendant les premières semaines, pour que l'équipe voie que les nouveaux chiffres correspondent à ce qu'elle sait déjà. Notre guide des critères de réussite d'un pilote vous aide à décider ce que signifie "fonctionner" avant de commencer.
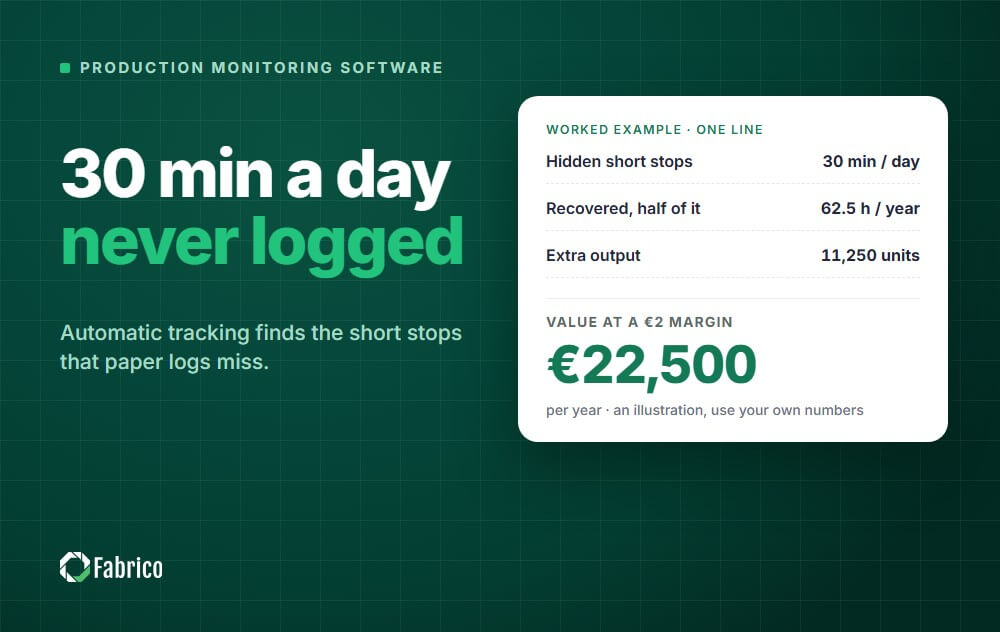
Si les arrêts, le fonctionnement lent et les rebuts vous coûtent le plus, Fabrico les affiche en direct, par ligne et par équipe, avec la cause de chaque arrêt. L'installation et la connexion des appareils sur vos machines prennent environ un mois, et le déploiement complet est terminé en 3 à 4 mois.
Réservez une démo et apportez la machine en laquelle vous avez le moins confiance, ou lisez ce que Fabrico couvre en tant que MES léger. Pour des outils connexes, voyez notre guide des meilleurs systèmes de surveillance de la production.
Sources : sites publics de chaque fournisseur, vérifiés le 16 septembre 2026, et notre propre page produit pour Fabrico, vérifiée le 21 octobre 2026. Les noms de produits sont des marques commerciales de leurs propriétaires.
Les fonctionnalités évoluent souvent, confirmez les détails auprès de chaque fournisseur.
C'est un logiciel qui suit et guide la production sur le plancher de l'usine, y compris l'état des machines, la production, les temps d'arrêt, les contrôles qualité et les instructions de travail.
Certains outils couvrent aussi l'ordonnancement et la maintenance.
Les termes se recouvrent. Le contrôle d'atelier désigne généralement le suivi et le pilotage du travail en cours sur le plancher.
Un MES est typiquement un système plus large qui couvre aussi des domaines tels que l'ordonnancement, la qualité, la traçabilité et la généalogie. Voir OEE software vs MES.
Non. De nombreux outils peuvent aussi utiliser des capteurs retrofit, des caméras ou la saisie opérateur.
Les données PLC sont généralement la source la plus détaillée lorsqu'elles sont disponibles.
Les modèles de tarification varient selon les fournisseurs. Les approches communes sont par site, par machine ou par utilisateur, souvent avec du matériel et de l'implémentation en sus.
Demandez à chaque fournisseur un devis basé sur le même périmètre pour comparer équitablement.
Non. Une GMAO gère le travail de maintenance, tandis que le logiciel d'atelier gère la production.
Certaines plateformes gardent les deux sur la même fiche machine. Dans Fabrico, un MES léger, un technicien peut ouvrir un bon de travail directement depuis un arrêt enregistré.
Suivez l'OEE, les minutes de temps d'arrêt et le nombre de pertes transformées en actions complétées.
Comparez-les avec la base que vous avez collectée avant le déploiement.
C'est la même catégorie sous un autre nom : un logiciel, souvent avec des capteurs ou des caméras, qui enregistre ce que fait chaque machine et chaque ligne, pourquoi elle s'arrête et combien elle produit, et qui le montre aux personnes qui pilotent l'équipe.
Qu'un fournisseur parle de logiciel ou de système, posez la même question à chaque démo : qu'est-ce qu'il enregistre sans que personne n'ait à le saisir ?
Un MES léger est la partie du logiciel d'atelier la plus proche de la machine : données machine, état en direct, temps d'arrêt avec leurs causes et OEE. Il laisse l'ordonnancement, la répartition et la généalogie à l'ERP ou à un MES complet.
Notre guide sur le MES léger propose un test en cinq questions pour savoir s'il suffit pour votre usine.
Voyez où vos lignes perdent du temps, en direct, sur une ligne pilote.
Planifier une démonstration








 Connexion
 Blog