


 Anmeldung
 Blog
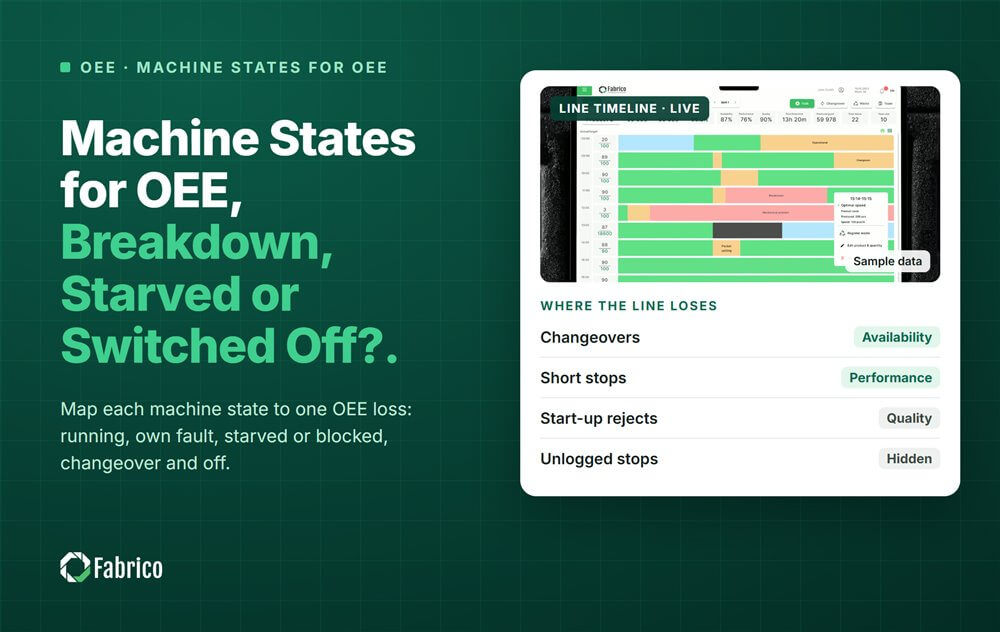
Maschinenzustände für OEE: Ausfall, materialleer oder ausgeschaltet?

Wichtigste Erkenntnisse
\n- \n
- Sechs praktische Zustände: läuft, läuft langsam, Eigenfehler, wartet, Rüsten und aus. \n
- Die Maschine liefert den Zustand. Grund und Planungskennzeichen kommen von Menschen und Schichtplan. \n
- OPC UA for Machinery: OutOfService ist ein Ausfall, NotExecuting ist Warten. \n
- PackML: Held ist ein Problem innerhalb der Maschine, Suspended ist ein Problem außerhalb. \n
- Setzen Sie eine Mindestdauer für jeden Zustand, damit ein Rüsten nicht zwischen Laufen und Leerlauf flackert. \n
Eine Maschine kann nur in wenigen Zuständen sein, und jeder hat seinen Platz im OEE-Zeitmodell. Laufen ist Laufzeit. Ein Ausfall und ein Rüsten kosten Verfugbarkeit. Leerlauf durch Materialmangel oder Blockade sind Verluste, die woanders in der Linie verursacht werden.
\nFabrico, OEE und leichtes MES mit KI-Kameras liest den Zustand aus der SPS, einem Fabrico-IoT-Gerät oder einer Kamera. Es protokolliert jeden Stopp automatisch und bittet den Bediener, den Grund mit einem Tipp zu bestätigen. Dieser Leitfaden ordnet die gängigen Zustandsmodelle den OEE-Verlusten zu.
\nWelche Maschinenzustände braucht OEE?
\nWie immer die Maschine sie nennt, sechs Zustände decken fast jede Minute einer Schicht ab.
\n| Zustand | Was er bedeutet | Wo er in OEE landet |
|---|---|---|
| Läuft mit Rate | Produziert mit oder nahe der Idealgeschwindigkeit | Laufzeit |
| Läuft langsam | Langsame Zyklen und Stopps unterhalb des Werksschwellenwerts | Leistungsverlust |
| Eigenfehler | Ein Ausfall oder Stau innerhalb der Maschine | Verfügbarkeitsverlust, der der Maschine selbst zuzuschreiben ist |
| Warten | Materialmangel, Blockade oder keine Bestellung | Verfügbarkeitsverlust, der der Ursache zugeschrieben wird |
| Rüsten | Format- oder Produktwechsel | Verfügbarkeitsverlust |
| Aus | Ausgeschaltet | Außerhalb der geplanten Zeit, wenn geplant; sonst ein Verlust |
Eine starved-Maschine hat einen leeren Zulauf, weil etwas stromaufwärts ausgefallen oder langsam ist. Eine blockierte Maschine hat einen vollen Auslauf, weil etwas stromabwärts ausgefallen oder langsam ist. In beiden Fällen ist die Maschine selbst in Ordnung.
\nWie mappt OPC UA Maschinenzustände auf OEE?
\nOPC UA for Machinery ist ein Standard der OPC Foundation zusammen mit dem Maschinenbauerverband VDMA. MachineryItemState hat vier Werte:
\n- \n
- NotAvailable: ausgeschaltet oder im Energiesparmodus. Mappen Sie es auf Aus. \n
- OutOfService: verfügbar, aber nicht arbeitsfähig, z. B. wegen eines Fehlers innerhalb der Maschine. Mappen Sie es auf Eigenfehler. \n
- NotExecuting: verfügbar, wartet aber aus einem externen Grund, wie Materialmangel, Rüsten oder keine Bestellung. Mappen Sie es auf Warten oder Rüsten. \n
- Executing: aktiv arbeitend. Mappen Sie es auf Laufen. \n
Ein OutOfService-Stopp ist eine Wartungsfrage. Ein NotExecuting-Stopp ist eine Planungs- oder Linienfrage. Diese Aufteilung allein schickt die Hälfte der Stopps an das richtige Team.
\nEine Grenze ist wichtig. Eine Studie aus 2024 der Universität Stuttgart und des Fraunhofer IAO untersuchte das. OPC UA-Daten allein konnten Rüstzeit nicht zuverlässig von Produktionszeit trennen. Menschen oder das MES entscheiden diese Trennung. Unser Leitfaden zu OPC UA for OEE deckt den Rest des Datenmodells ab.
\nWie mappt PackML auf OEE?
\nPackML ist das Zustandsmodell für Verpackungsmaschinen, veröffentlicht als ANSI/ISA-TR88.00.02 in 2008, 2015 und 2022. Sein Tag-Set, PackTags, wurde mit Blick auf OEE entworfen. Es definiert Modi wie Production, Maintenance und Manual, mit bis zu 17 Zuständen pro Modus.
\n- \n
- Execute: läuft. \n
- Held: ein Zustand innerhalb der Maschine. Mappen Sie ihn auf Eigenfehler. \n
- Suspended: ein Zustand außerhalb der Maschine, z. B. materialleer oder blockiert. Mappen Sie ihn auf Warten. \n
- Stopped, Idle, Complete: Warten oder Aus, abhängig vom Schichtplan und der Bestellung. \n
- Aborted: ein Fehler. Mappen Sie ihn auf Eigenfehler. \n
Zeit im Maintenance- oder Manual-Modus ist keine Produktionszeit. Entscheiden Sie einmal, wie sie gezählt wird. Unser PackML state model-Leitfaden listet jeden Zustand auf.
\nWas, wenn die Maschine überhaupt kein Zustandsmodell hat?
\nViele ältere Maschinen haben keines. Sie können dennoch einen Zustand auslesen:
\n- \n
- Signal- oder Turmleuchte: grün für Laufen, rot für Fehler, gelb für Warten. \n
- Stromzange: Laufen oder Leerlauf, aus dem Motorstrom. \n
- Kamera: ob die Station arbeitet, und ein Clip von jedem Stopp. \n
Diese geben Ihnen den Zustand. Die Ursache kommt weiterhin vom Bediener, in einem Tipp.
\nWarum wechselt eine Maschine während eines Rüstens zwischen Laufen und Leerlauf?
\nWeil die Mannschaft die Maschine joggt und Testzyklen fährt. Jeder kurze Lauf setzt das Lauf-Signal, und jede Pause löscht es. Das Protokoll füllt sich mit falschen Stopps und falscher Laufzeit.
\n- \n
- Setzen Sie eine Mindestdauer für jeden Zustand, bevor er zählt. \n
- Verwenden Sie einen Rüstzustand, gestartet vom Bediener oder durch den Auftragswechsel, der bis zum ersten guten Teil in Rate hält. \n
- Bewerten Sie Laufen nach Stückzahl. Bei zyklusbasierten Maschinen zählen Sie es als Laufen nur, wenn ein Zyklus innerhalb von 1.5 bis 2 Mal des idealen Zyklus abgeschlossen wurde. \n
Unser Leitfaden zu Mikro-Stopps erklärt, wie man diesen Schwellenwert setzt.
\nBeispielrechnung: eine Schicht Maschinenzustände
\nBeispiellinie (illustrative Zahlen, kein Kunde). Ein Filler hat 480 geplante Produktionsminuten. Pausen sind bereits außerhalb der geplanten Zeit.
\n| Zustand | Minuten | OEE-Effekt | Wessen Verlust |
|---|---|---|---|
| Laufen | 413 | Laufzeit | |
| Eigenfehler | 22 | Verfügbarkeit | Filler |
| Materialleer | 14 | Verfügbarkeit | Vormaschine |
| Blockiert | 6 | Verfügbarkeit | Nachfolge-Maschine |
| Rüsten | 25 | Verfügbarkeit | Filler |
Verfügbarkeit, alle Ursachen = 413 / 480 = 86.0%. Die eigenen Ursachen des Fillers sind 22 + 25 = 47 Minuten, also eigene Verfügbarkeit = (480 minus 47) / 480 = 90.2%. Die 20 Minuten materialleer und blockiert gehen auf die Listen der Nachbarn.
\nNun der klassische Fehler: das Rüsten als geplante Zeit verbuchen. Die geplante Zeit schrumpft auf 455 Minuten und die Verfügbarkeit liest 413 / 455 = 90.8%. Die Linie ist nicht besser geworden. Die Zahl hat den Verlust nur aus den Augen verschoben.
\nWo passt Fabrico hin?
\nFabrico ist eine Manufacturing Performance Platform mit Computer Vision. OEE und leichtes MES stehen an erster Stelle. Es verwandelt Maschinenzustände in ein Stopp-Log, mit dem die Linie arbeiten kann.
\n- \n
- Automatische Stillstandsaufzeichnung aus SPS-Zuständen, IoT-Geräten oder Kameras. \n
- Der Bediener bestätigt den Grund mit einem Tipp, sodass aus einem Zustand eine Ursache wird. \n
- Ein Kameraclip als Beweis für einen Stopp, wenn eine Kamera überwacht. \n
- Ein Arbeitsauftrag an den richtigen Techniker, mit seinen Kosten, wenn der Zustand ein Ausfall ist. \n
Sehen Sie es auf der Computer Vision OEE-Seite und wie die Minuten sich im OEE-Zeitmodell aufsummieren. Es gibt keinen kostenlosen Plan und keine Stufen: jede Anlage erhält ein Angebot.
\nHäufig gestellte Fragen
\nWas sind die Maschinenzustände für OEE?
\nSechs decken die meiste Zeit einer Schicht ab: Laufen mit Rate, läuft langsam, ausgefallen durch eigenen Fehler, Warten (materialleer, blockiert oder keine Bestellung), Rüsten und Aus. Laufen ist Laufzeit, läuft langsam ist Leistungsverlust, und Fehler-, Warten- und Rüstzustände sind Verfügbarkeitsverluste.
\nWas ist der Unterschied zwischen materialleer und blockiert?
\nEine materialleere Maschine hat nichts am Einlauf, weil eine vorgelagerte Maschine ausgefallen oder langsam ist. Eine blockierte Maschine kann ihre Ausgabe nicht abgeben, weil eine nachgelagerte Maschine ausgefallen oder langsam ist. Beide sind an sich in Ordnung, also schreiben Sie die Minuten der Maschine zu, die zuerst stehen geblieben ist.
\nIst Rüsten geplante Stillstandszeit in OEE?
\nIn OEE zählt Rüsten als Verfügbarkeitsverlust, selbst wenn es im Plan steht. Es als geplante Zeit zu verbuchen entfernt es aus der Berechnung und lässt OEE besser aussehen, als die Linie ist. Das ist eine der bekanntesten Methoden, OEE zu manipulieren.
\nWas ist der Unterschied zwischen Held und Suspended in PackML?
\nHeld bedeutet, dass die Maschine wegen eines Zustands in ihr gestoppt hat, z. B. einem Stau oder Fehler. Suspended bedeutet, dass sie wegen etwas außerhalb gestoppt hat, z. B. leerer Einlauf oder voller Auslauf. Für OEE ist Held der eigene Verlust der Maschine und Suspended ist Warten.
\nWie erkennen Sie den Maschinenzustand ohne SPS?
\nTippen Sie auf die Signalleuchte, die bereits Laufen, Fehler und Warten zeigt. Oder klemmen Sie einen Stromsensor an den Motor, um Laufen von Leerlauf zu unterscheiden, oder richten Sie eine Kamera auf die Station. Jeder liefert den Zustand. Der Bediener bestätigt dann den Grund für jeden Stopp mit einem Tipp.
\nSehen Sie die Zustände Ihrer Maschinen in einer Demo
\nBringen Sie die Maschinenliste einer Linie mit. Wir zeigen die Schicht als Zustände und was jede verlorene Minute gekostet hat.
\nVerwandte Artikel


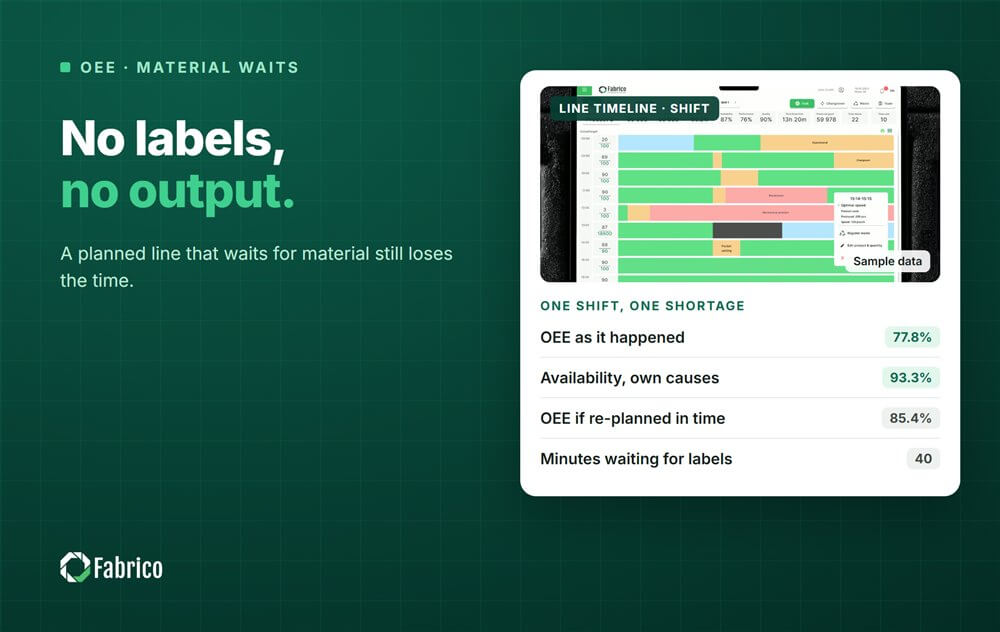
Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.