


 Iniciar sesión
 Blog
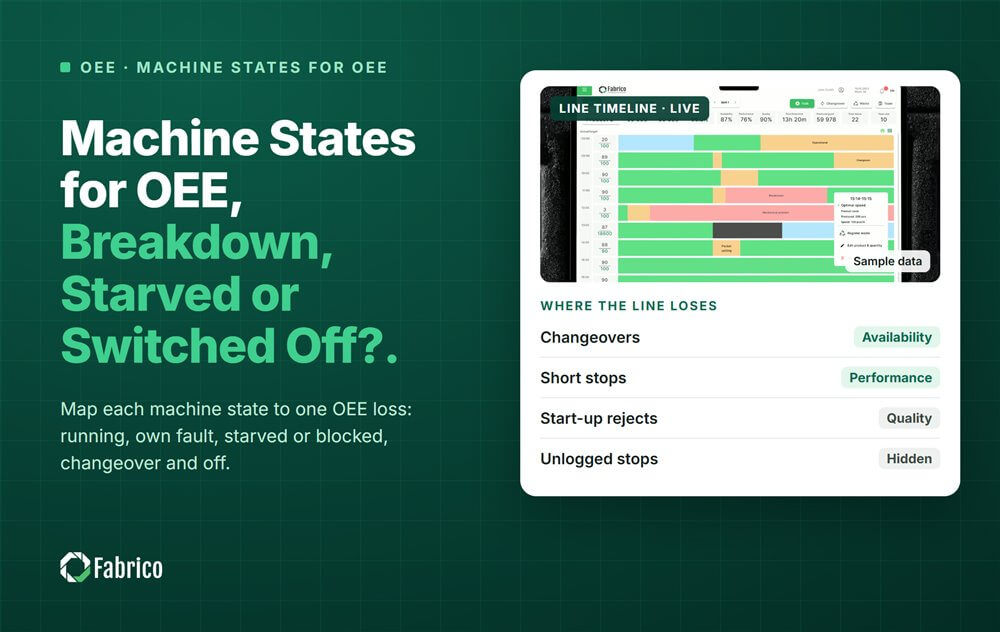
Estados de la máquina para OEE: ¿Avería, sin suministro o apagada?

Puntos clave
\n- \n
- Seis estados prácticos: funcionando, funcionando lento, fallo propio, esperando, cambio y apagado. \n
- La máquina da el estado. La razón y la marca de planificación vienen de las personas y del plan de turno. \n
- OPC UA for Machinery: OutOfService es una avería, NotExecuting es esperando. \n
- PackML: Held es un problema dentro de la máquina, Suspended es un problema fuera de ella. \n
- Establezca una duración mínima para cada estado, para que un cambio no parpadee entre funcionando y inactivo. \n
Una máquina solo puede estar en unos pocos estados, y cada uno tiene un lugar en el modelo temporal de OEE. Funcionando es tiempo de producción. Una avería y un cambio cuestan Disponibilidad. Starved y blocked son pérdidas causadas en otra parte de la línea.
\nFabrico, OEE y un MES ligero con cámaras IA leen el estado desde el PLC, un dispositivo IoT de Fabrico o una cámara. Registra cada parada automáticamente y pide al operador que confirme la razón con un toque. Esta guía mapea los modelos de estado comunes a las pérdidas de OEE.
\n¿Qué estados de máquina necesita OEE?
\nComo los llame la máquina, seis estados cubren casi cada minuto de un turno.
\n| Estado | Qué significa | Dónde cae en OEE |
|---|---|---|
| Funcionando a ritmo | Produciendo a la velocidad ideal o cercana | Tiempo de funcionamiento |
| Funcionando lento | Ciclos lentos y paradas por debajo del umbral de la planta | Pérdida de rendimiento |
| Fallo propio | Una avería o atasco dentro de la máquina | Pérdida de Disponibilidad, propia de la máquina |
| Esperando | Sin material, bloqueada o sin orden | Pérdida de Disponibilidad, cargada al causante |
| Cambio | Un cambio de formato o producto | Pérdida de Disponibilidad |
| Apagada | Apagada | Fuera del tiempo planificado si está planificado; pérdida si no |
Una máquina starved tiene la entrada vacía porque algo corriente arriba está parado o lento. Una máquina blocked tiene la salida llena porque algo corriente abajo lo está. En ambos casos la máquina en sí está bien.
\n¿Cómo se mapean los estados OPC UA a OEE?
\nOPC UA for Machinery es un estándar publicado por la OPC Foundation con la asociación de constructores de máquinas VDMA. MachineryItemState tiene cuatro valores:
\n- \n
- NotAvailable: apagada o en modo ahorro de energía. Mapéela a apagada. \n
- OutOfService: disponible pero incapaz de trabajar, por ejemplo por un error dentro de la máquina. Mapéela a fallo propio. \n
- NotExecuting: disponible, pero esperando por una razón externa, como starved, un cambio o sin orden. Mapéela a esperando o cambio. \n
- Executing: trabajando activamente. Mapéela a funcionando. \n
Una parada OutOfService es una cuestión de mantenimiento. Una parada NotExecuting es una cuestión de planificación o de línea. Esa división por sí sola envía la mitad de las paradas al equipo correcto.
\nUn límite importa. Un estudio de 2024 de la Universidad de Stuttgart y Fraunhofer IAO probó esto. Los datos OPC UA por sí solos no pudieron separar de forma fiable el tiempo de setup del tiempo de producción. Las personas o el MES deciden esa separación. Nuestra guía sobre OPC UA for OEE cubre el resto del modelo de datos.
\n¿Cómo se mapean los estados PackML a OEE?
\nPackML es el modelo de estados para máquinas de envasado, publicado como ANSI/ISA-TR88.00.02 en 2008, 2015 y 2022. Su conjunto de etiquetas, PackTags, fue diseñado con OEE en mente. Define modos como Production, Maintenance y Manual, con hasta 17 estados en cada modo.
\n- \n
- Execute: funcionando. \n
- Held: una condición dentro de la máquina. Mapéela a fallo propio. \n
- Suspended: una condición fuera de la máquina, como starved o blocked. Mapéela a esperando. \n
- Stopped, Idle, Complete: esperando o apagada, dependiendo del plan de turno y la orden. \n
- Aborted: una falla. Mapéela a fallo propio. \n
El tiempo en modo Maintenance o Manual no es tiempo de producción. Decidan una vez cómo se contabiliza. Nuestra guía PackML state model lista cada estado.
\n¿Y si la máquina no tiene ningún modelo de estados?
\nMuchas máquinas antiguas no lo tienen. Aun así puede leer un estado:
\n- \n
- Torre de señalización: verde para funcionando, rojo para fallo, ámbar para esperando. \n
- Pinza de corriente: funcionando o inactivo, por la corriente del motor. \n
- Cámara: si la estación está operando, y un clip de cada parada. \n
Estos le dan el estado. La razón sigue viniendo del operador, en un toque.
\n¿Por qué una máquina cambia entre funcionando e inactivo durante un cambio?
\nPorque la tripulación mueve la máquina en modo jog y realiza ciclos de prueba. Cada breve arranque activa la señal de funcionamiento, y cada pausa la apaga. El registro se llena de falsas paradas y falso tiempo de funcionamiento.
\n- \n
- Establezca una duración mínima para cada estado antes de que cuente. \n
- Use un estado de cambio, iniciado por el operador o por el cambio de orden, que se mantiene hasta la primera buena unidad a ritmo. \n
- Juzgue funcionamiento por conteos. Para máquinas basadas en ciclos, cuéntelo como funcionando solo si un ciclo terminó dentro de 1.5 a 2 veces el ciclo ideal. \n
Nuestra guía sobre microparadas explica cómo fijar ese corte.
\nEjemplo trabajado: un turno de estados de máquina
\nLínea de muestra (números ilustrativos, no un cliente). Un llenador tiene 480 minutos de producción planificada. Los descansos ya están fuera del tiempo planificado.
\n| Estado | Minutos | Efecto en OEE | De quién es la pérdida |
|---|---|---|---|
| Funcionando | 413 | Tiempo de funcionamiento | |
| Fallo propio | 22 | Disponibilidad | Filler |
| Starved | 14 | Disponibilidad | Máquina aguas arriba |
| Blocked | 6 | Disponibilidad | Máquina aguas abajo |
| Cambio | 25 | Disponibilidad | Filler |
Disponibilidad, todas las causas = 413 / 480 = 86.0%. Las causas propias del filler son 22 + 25 = 47 minutos, así que su propia Disponibilidad = (480 menos 47) / 480 = 90.2%. Los 20 minutos starved y blocked van a las listas de los vecinos.
\nAhora el error clásico: contabilizar el cambio como tiempo planificado. El tiempo planificado se reduce a 455 minutos y la Disponibilidad lee 413 / 455 = 90.8%. La línea no mejoró. El número solo desplazó la pérdida fuera de la vista.
\n¿Dónde encaja Fabrico?
\nFabrico es una Manufacturing Performance Platform con visión por computador. OEE y un MES ligero son lo primero. Convierte los estados de máquina en un registro de paradas sobre el que la línea puede actuar.
\n- \n
- Registro automático de tiempo de inactividad desde estados PLC, dispositivos IoT o cámaras. \n
- El operador confirma la razón con un toque, así un estado se convierte en causa. \n
- Un clip de cámara como evidencia de una parada, donde una cámara vigila. \n
- Una orden de trabajo al técnico correcto, con su coste, cuando el estado es una avería. \n
Véalo en la página de computer vision OEE, y cómo se suman los minutos en el modelo temporal OEE. No hay plan gratuito ni niveles: cada planta recibe un presupuesto.
\nPreguntas frecuentes
\n¿Cuáles son los estados de máquina para OEE?
\nSeis cubren la mayor parte de un turno: funcionando a ritmo, funcionando lento, parado por fallo propio, esperando (starved, blocked o sin orden), cambio y apagado. Funcionando es tiempo de producción, funcionando lento es una pérdida de rendimiento, y los estados fallo, esperando y cambio son pérdidas de disponibilidad.
\n¿Cuál es la diferencia entre starved y blocked?
\nUna máquina starved no tiene nada en su entrada porque una máquina corriente arriba está parada o lenta. Una máquina blocked no puede liberar su salida porque una máquina corriente abajo está parada o lenta. Ambas están bien por sí mismas, así que cargue los minutos a la máquina que se paró primero.
\n¿Es un cambio downtime planificado en OEE?
\nEn OEE un cambio cuenta como pérdida de disponibilidad, incluso cuando está en el calendario. Registrarlo como tiempo planificado lo elimina del cálculo y hace que la OEE parezca mejor de lo que es la línea. Esa es una de las formas más conocidas en que se manipula la OEE.
\n¿Cuál es la diferencia entre Held y Suspended en PackML?
\nHeld significa que la máquina se detuvo por una condición dentro de ella, como un atasco o una falla. Suspended significa que se detuvo por algo fuera de ella, como una entrada vacía o una salida llena. Para OEE, Held es la pérdida propia de la máquina y Suspended es esperando.
\n¿Cómo detecta el estado de la máquina sin PLC?
\nToque la torre de señalización, que ya muestra funcionando, fallo y esperando. O coloque una pinza de corriente en el motor para distinguir funcionando de inactivo, o apunte una cámara a la estación. Cada uno da el estado. El operador entonces confirma la razón de cada parada con un toque.
\nVea los estados de sus máquinas en una demo
\nTraiga la lista de máquinas de una línea. Mostraremos su turno como estados y cuánto costó cada minuto perdido.
\nArtículos relacionados


Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.