


 Zaloguj
 Blog
Stany maszyny dla OEE: awaria, brak materiału czy wyłączona?

Kluczowe wnioski
\n- \n
- Sześć praktycznych stanów: pracuje, pracuje wolno, awaria własna, oczekiwanie, przezbrojenie i wyłączona. \n
- Maszyna podaje stan. Powód i flaga planowania pochodzą od ludzi i planu zmiany. \n
- OPC UA for Machinery: OutOfService to awaria, NotExecuting to oczekiwanie. \n
- PackML: Held to problem wewnątrz maszyny, Suspended to problem na zewnątrz. \n
- Ustaw minimalny czas trwania dla każdego stanu, aby przezbrojenie nie migało między pracą a bezczynnością. \n
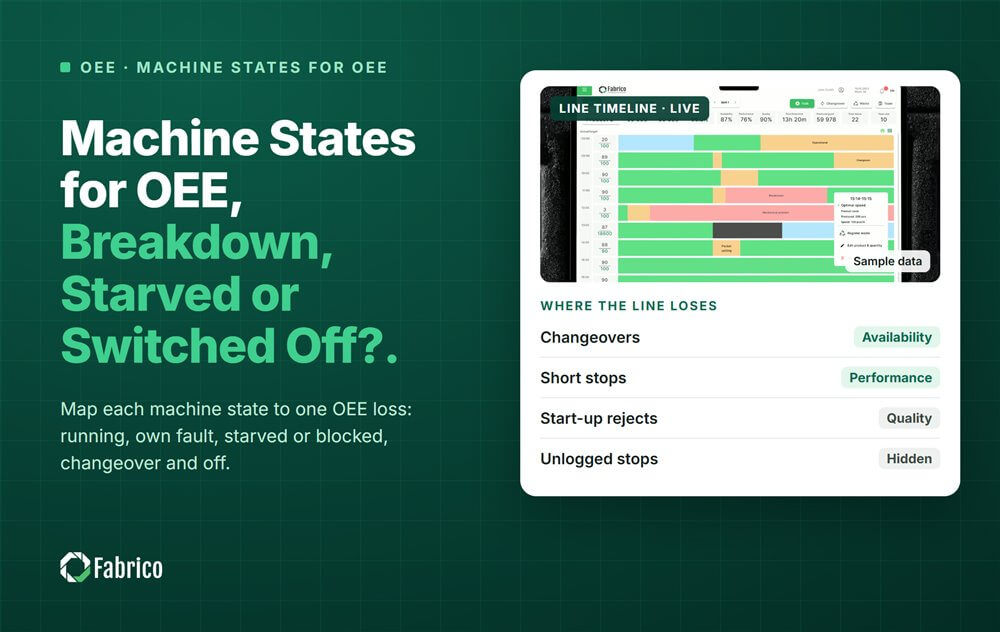
Maszyna może być tylko w kilku stanach, a każdy z nich ma swoje miejsce w modelu czasowym OEE. Praca to czas pracy. Awaria i przezbrojenie kosztują Dostępność. Starved i blocked to straty spowodowane gdzie indziej na linii.
\nFabrico, OEE i lekki MES z kamerami AI odczytują stan z PLC, urządzenia IoT Fabrico lub kamery. Loguje każde zatrzymanie automatycznie i prosi operatora o potwierdzenie powodu jednym stuknięciem. Ten przewodnik mapuje typowe modele stanów na straty OEE.
\nJakie stany maszyny potrzebuje OEE?
\n| Stan | Co to znaczy | Gdzie trafia w OEE |
|---|---|---|
| Pracuje z wydajnością | Produkcja z prędkością idealną lub bliską | Czas pracy |
| Pracuje wolno | Wolne cykle i przestoje poniżej progu zakładu | Utrata wydajności |
| Awaria własna | Awaria lub zator wewnątrz maszyny | Utrata dostępności przypisana maszynie |
| Oczekiwanie | Brak materiału, zablokowana lub brak zlecenia | Utrata dostępności, przypisana do przyczyny |
| Przezbrojenie | Zmiana formatu lub produktu | Utrata dostępności |
| Wyłączona | Wyłączona | Poz poza czasem planowanym, jeśli była planowana; strata jeśli nie |
Maszyna "starved" ma pusty dopływ, ponieważ coś powyżej linii jest wyłączone lub wolne. Maszyna zablokowana ma pełny wylot, bo coś poniżej linii takie jest. W obu przypadkach sama maszyna działa poprawnie.
\nJak stany OPC UA mapują się na OEE?
\nOPC UA for Machinery to standard opublikowany przez OPC Foundation we współpracy ze stowarzyszeniem producentów maszyn VDMA. MachineryItemState ma cztery wartości:
\n- \n
- NotAvailable: wyłączona lub w trybie oszczędzania energii. Mapuj jako wyłączona. \n
- OutOfService: dostępna, ale niezdolna do pracy, np. z powodu błędu wewnątrz maszyny. Mapuj jako awaria własna. \n
- NotExecuting: dostępna, ale oczekuje na zewnętrzną przyczynę, taką jak brak materiału, przezbrojenie lub brak zlecenia. Mapuj jako oczekiwanie lub przezbrojenie. \n
- Executing: aktywnie pracuje. Mapuj jako pracuje. \n
Zatrzymanie OutOfService to sprawa utrzymania ruchu. Zatrzymanie NotExecuting to kwestia planowania lub linii. To rozdzielenie samo w sobie kieruje połowę zatrzymań do właściwego zespołu.
\nJeden limit ma znaczenie. Badanie z 2024 roku Uniwersytetu w Stuttgarcie i Fraunhofer IAO to potwierdziło. Same dane OPC UA nie potrafiły wiarygodnie rozdzielić czasu ustawienia od czasu produkcji. Ten podział decydują ludzie lub MES. Nasz przewodnik po OPC UA for OEE wyjaśnia resztę modelu danych.
\nJak PackML mapuje się na OEE?
\nPackML to model stanów dla maszyn pakujących, opublikowany jako ANSI/ISA-TR88.00.02 w 2008, 2015 i 2022. Zestaw znaczników PackTags został zaprojektowany z myślą o OEE. Definiuje tryby takie jak Production, Maintenance i Manual, z nawet 17 stanami w każdym trybie.
\n- \n
- Execute: pracuje. \n
- Held: warunek wewnątrz maszyny. Mapuj jako awaria własna. \n
- Suspended: warunek poza maszyną, jak brak materiału lub blokada. Mapuj jako oczekiwanie. \n
- Stopped, Idle, Complete: oczekiwanie lub wyłączona, w zależności od planu zmiany i zlecenia. \n
- Aborted: błąd. Mapuj jako awaria własna. \n
Czas w trybie Maintenance lub Manual nie jest czasem produkcyjnym. Zdecyduj raz, jak jest liczony. Nasz przewodnik PackML state model wymienia każdy stan.
\nA co jeśli maszyna w ogóle nie ma modelu stanów?
\nWiele starszych maszyn go nie ma. Nadal można odczytać stan:
\n- \n
- Wieża sygnalizacyjna: zielony = pracuje, czerwony = awaria, bursztynowy = oczekiwanie. \n
- Szczypce prądowe: pracuje lub bezczynny, na podstawie prądu silnika. \n
- Kamera: czy stanowisko pracuje, i klip z każdego zatrzymania. \n
To daje stan. Powód nadal pochodzi od operatora, jednym stuknięciem.
\nDlaczego maszyna przeskakuje między pracą a bezczynnością podczas przezbrojenia?
\nPonieważ załoga porusza maszyną w trybie jog i wykonuje cykle testowe. Każde krótkie uruchomienie ustawia sygnał pracy, a każda pauza go zeruje. Log wypełnia się fałszywymi zatrzymaniami i fałszywym czasem pracy.
\n- \n
- Ustaw minimalny czas trwania dla każdego stanu, zanim będzie liczony. \n
- Użyj stanu przezbrojenie, uruchamianego przez operatora lub przez zmianę zlecenia, który trwa do pierwszego dobrego wyrobu przy normie. \n
- Oceniamy pracę po liczbach. Dla maszyn cyklicznych licz ją jako pracę tylko jeśli cykl zakończył się w ciągu 1.5 do 2 razy idealnego cyklu. \n
Nasz przewodnik po mikroprzestojach wyjaśnia, jak ustawić ten próg.
\nPrzykład: jedna zmiana stanów maszyny
\nPrzykładowa linia (liczby poglądowe, nie klient). Napełniacz ma 480 zaplanowanych minut produkcji. Przerwy są już poza czasem planowanym.
\n| Stan | Minuty | Wpływ na OEE | Czyja strata |
|---|---|---|---|
| Praca | 413 | Czas pracy | |
| Awaria własna | 22 | Dostępność | Napełniacz |
| Starved | 14 | Dostępność | Maszyna przed |
| Blocked | 6 | Dostępność | Maszyna za |
| Przezbrojenie | 25 | Dostępność | Napełniacz |
Dostępność, wszystkie przyczyny = 413 / 480 = 86.0%. Własne przyczyny napełniacza to 22 + 25 = 47 minut, więc jego własna Dostępność = (480 minus 47) / 480 = 90.2%. 20 minut starved i blocked zostaje przypisane sąsiadom.
\nA teraz klasyczny błąd: zaksięgować przezbrojenie jako czas planowany. Czas planowany zmniejsza się do 455 minut, a Dostępność pokazuje 413 / 455 = 90.8%. Linia nie stała się lepsza. Liczba tylko przeniosła stratę poza widok.
\nGdzie pasuje Fabrico?
\nFabrico to Manufacturing Performance Platform z computer vision. OEE i lekki MES są priorytetem. Przekształca stany maszyn w dziennik zatrzymań, nad którym linia może pracować.
\n- \n
- Automatyczne logowanie przestojów z stanów PLC, urządzeń IoT lub kamer. \n
- Operator potwierdza przyczynę jednym stuknięciem, dzięki czemu stan staje się przyczyną. \n
- Klip z kamery jako dowód zatrzymania tam, gdzie kamera obserwuje. \n
- Zlecenie naprawy do właściwego technika, z kosztem, gdy stan to awaria. \n
Zobacz to na stronie computer vision OEE i jak minuty sumują się w modelu czasowym OEE. Nie ma darmowego planu ani poziomów: każda fabryka otrzymuje ofertę.
\nNajczęściej zadawane pytania
\nJakie są stany maszyny dla OEE?
\nSześć pokrywa większość zmiany: pracuje z wydajnością, pracuje wolno, zatrzymana z własnej awarii, oczekiwanie (starved, blocked lub brak zlecenia), przezbrojenie i wyłączona. Praca to czas pracy, praca wolna to utrata wydajności, a stany awaria, oczekiwanie i przezbrojenie to straty dostępności.
\nJaka jest różnica między starved a blocked?
\nMaszyna starved nie ma nic na wlocie, bo maszyna wcześniej w linii jest wyłączona lub wolna. Maszyna blocked nie może przekazać wyjścia, bo maszyna dalej w linii jest wyłączona lub wolna. Obie same w sobie działają, więc przypisz minuty maszynie, która zatrzymała się pierwsza.
\nCzy przezbrojenie to zaplanowany downtime w OEE?
\nW OEE przezbrojenie liczy się jako utrata dostępności, nawet gdy jest w harmonogramie. Zaksięgowanie go jako czasu planowanego usuwa je z obliczeń i sprawia, że OEE wygląda lepiej niż linia w rzeczywistości. To jedna z najlepiej znanych metod manipulacji OEE.
\nJaka jest różnica między Held a Suspended w PackML?
\nHeld oznacza, że maszyna zatrzymała się z powodu stanu wewnątrz niej, np. zatoru lub błędu. Suspended oznacza, że zatrzymała się z powodu czegoś na zewnątrz, np. pustego wlotu lub pełnego wylotu. Dla OEE Held to strata własna maszyny, a Suspended to oczekiwanie.
\nJak wykryć stan maszyny bez PLC?
\nNaciśnij wieżę sygnalizacyjną, która już pokazuje pracę, błąd i oczekiwanie. Albo zamocuj czujnik prądu na silniku, by rozróżnić pracę od bezczynności, albo skieruj kamerę na stanowisko. Każde z tych źródeł daje stan. Operator potem potwierdza przyczynę każdego zatrzymania jednym stuknięciem.
\nZobacz stany swoich maszyn w demo
\nPrzynieś listę maszyn z jednej linii. Pokażemy zmianę jako stany i ile kosztowała każda utracona minuta.
\nPowiązane artykuły


Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.