


 Connexion
 Blog
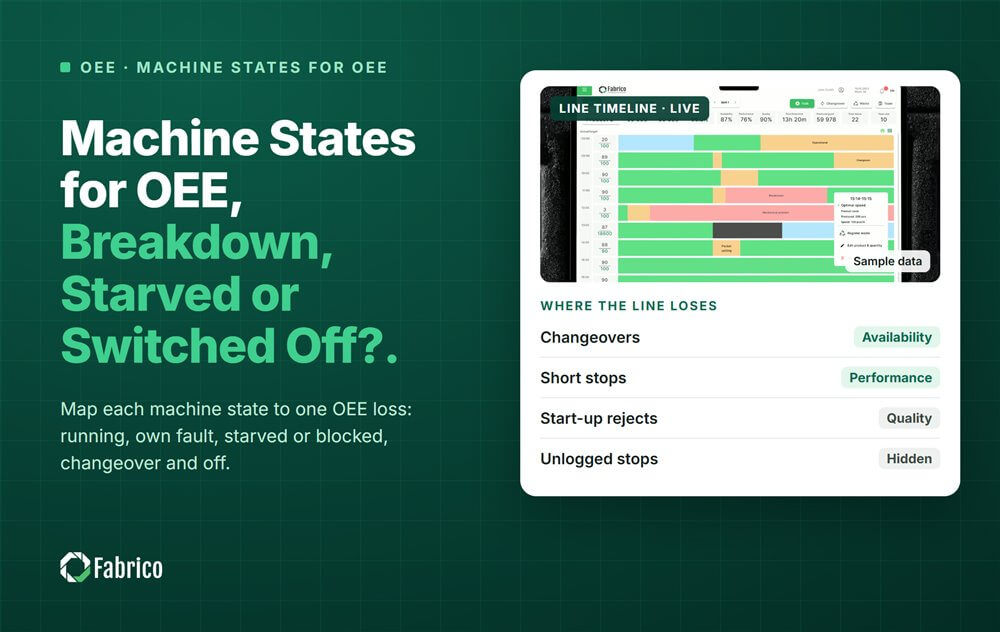
États de la machine pour l'OEE : panne, à court d'alimentation ou éteinte ?

Points clés
\n- \n
- Six états pratiques : en marche, en marche lente, défaut interne, en attente, changement et éteint. \n
- La machine fournit l'état. La raison et le drapeau planifié viennent des personnes et du planning de poste. \n
- OPC UA for Machinery : OutOfService est une panne, NotExecuting est en attente. \n
- PackML : Held est un problème à l'intérieur de la machine, Suspended est un problème à l'extérieur. \n
- Définissez une durée minimale pour chaque état, afin qu'un changement ne bascule pas entre marche et arrêt. \n
Une machine ne peut être que dans quelques états, et chacun a sa place dans le modèle temporel OEE. Marche = temps de production. Une panne et un changement coûtent sur la Disponibilité. À court d'alimentation et bloquée sont des pertes causées ailleurs sur la ligne.
\nFabrico, OEE et un MES léger avec caméras IA lisent l'état depuis l'automate, un appareil IoT Fabrico ou une caméra. Il journalise chaque arrêt automatiquement et demande à l'opérateur de confirmer la raison en une touche. Ce guide mappe les modèles d'état courants aux pertes OEE.
\nQuels états machine l'OEE nécessite-t-elle ?
\nQuel que soit le nom utilisé par la machine, six états couvrent presque chaque minute d'une équipe.
\n| État | Ce que cela signifie | Où il entre dans l'OEE |
|---|---|---|
| En marche au débit | Production à la vitesse idéale ou proche | Temps de production |
| En marche lente | Cycles lents et arrêts sous le seuil de l'usine | Perte de performance |
| Défaut interne | Panne ou bourrage à l'intérieur de la machine | Perte de disponibilité, imputable à la machine |
| En attente | À court d'alimentation, bloquée ou pas d'ordre | Perte de disponibilité, imputée à la cause |
| Changement | Changement de format ou de produit | Perte de disponibilité |
| Éteinte | Éteinte | Hors temps planifié si planifié ; perte sinon |
Une machine en manque d'alimentation a une entrée vide parce que quelque chose en amont est arrêté ou lent. Une machine bloquée a une sortie pleine parce que quelque chose en aval l'est. Dans les deux cas, la machine elle‑même va bien.
\nComment les états OPC UA se mappent-ils à l'OEE ?
\nOPC UA for Machinery est une norme publiée par l'OPC Foundation avec l'association des constructeurs VDMA. MachineryItemState a quatre valeurs :
\n- \n
- NotAvailable : éteint ou en mode économie d'énergie. Mapper sur éteint. \n
- OutOfService : disponible mais incapable de travailler, par exemple à cause d'une erreur interne. Mapper sur défaut interne. \n
- NotExecuting : disponible mais en attente d'une cause externe, comme une rupture d'approvisionnement, un changement ou pas d'ordre. Mapper sur en attente ou changement. \n
- Executing : en train de travailler activement. Mapper sur en marche. \n
Un arrêt OutOfService relève de la maintenance. Un arrêt NotExecuting relève de la planification ou de la ligne. Cette séparation envoie déjà la moitié des arrêts à la bonne équipe.
\nUne limite compte. Une étude 2024 de l'Université de Stuttgart et du Fraunhofer IAO l'a testé. Les données OPC UA seules ne pouvaient pas séparer de façon fiable le temps de réglage du temps de production. Les personnes ou le MES décident cette séparation. Notre guide sur OPC UA for OEE couvre le reste du modèle de données.
\nComment PackML se mappe-t-il à l'OEE ?
\nPackML est le modèle d'état pour les machines d'emballage, publié sous ANSI/ISA-TR88.00.02 en 2008, 2015 et 2022. Son jeu de tags, PackTags, a été conçu avec l'OEE en tête. Il définit des modes tels que Production, Maintenance et Manual, avec jusqu'à 17 états par mode.
\n- \n
- Execute : en marche. \n
- Held : condition à l'intérieur de la machine. Mapper sur défaut interne. \n
- Suspended : condition extérieure à la machine, comme manque d'alimentation ou blocage. Mapper sur en attente. \n
- Stopped, Idle, Complete : en attente ou éteint, selon le planning et l'ordre. \n
- Aborted : une erreur. Mapper sur défaut interne. \n
Le temps en mode Maintenance ou Manual n'est pas du temps de production. Décidez une fois comment il est compté. Notre guide PackML state model liste chaque état.
\nEt si la machine n'a aucun modèle d'état ?
\nBeaucoup de machines plus anciennes n'en ont pas. Vous pouvez quand même lire un état :
\n- \n
- La tour de signalisation : vert pour marche, rouge pour défaut, orange pour attente. \n
- Une pince ampèremétrique : marche ou arrêt, d'après le courant moteur. \n
- Une caméra : si la station fonctionne, et un clip pour chaque arrêt. \n
Ces sources vous donnent l'état. La raison vient toujours de l'opérateur, en une touche.
\nPourquoi une machine bascule-t-elle entre marche et arrêt pendant un changement ?
\nParce que l'équipe fait des manœuvres de jogging et des cycles de test. Chaque court démarrage active le signal de marche, et chaque pause le désactive. Le journal se remplit de faux arrêts et de faux temps de marche.
\n- \n
- Définissez une durée minimale pour chaque état avant qu'il ne compte. \n
- Utilisez un état changement, démarré par l'opérateur ou par le changement d'ordre, qui reste jusqu'à la première bonne pièce au débit. \n
- Jugez la marche par les comptages. Pour les machines basées sur des cycles, comptez comme marche seulement si un cycle s'est terminé en 1.5 à 2 fois le cycle idéal. \n
Notre guide sur les micro-arrêts explique comment définir ce seuil.
\nExemple travaillé : une équipe d'états machine
\nLigne d'exemple (chiffres indicatifs, pas un client). Un remplisseur a 480 minutes de production planifiées. Les pauses sont déjà hors temps planifié.
\n| État | Minutes | Effet OEE | Perte de qui |
|---|---|---|---|
| En marche | 413 | Temps de production | |
| Défaut interne | 22 | Disponibilité | Remplisseur |
| À court d'alimentation | 14 | Disponibilité | Machine en amont |
| Bloquée | 6 | Disponibilité | Machine en aval |
| Changement | 25 | Disponibilité | Remplisseur |
Disponibilité, toutes causes = 413 / 480 = 86.0%. Les causes propres du remplisseur sont 22 + 25 = 47 minutes, donc sa disponibilité propre = (480 moins 47) / 480 = 90.2%. Les 20 minutes à court d'alimentation et bloquées vont sur les listes des voisins.
\nVoici maintenant l'erreur classique : enregistrer le changement comme temps planifié. Le temps planifié passe à 455 minutes et la disponibilité lit 413 / 455 = 90.8%. La ligne ne s'est pas améliorée. Le chiffre a juste déplacé la perte hors vue.
\nOù se situe Fabrico ?
\nFabrico est une Manufacturing Performance Platform avec vision par ordinateur. L'OEE et un MES léger viennent en premier. Il transforme les états machine en un journal d'arrêts sur lequel la ligne peut agir.
\n- \n
- Journalisation automatique des arrêts depuis les états PLC, les appareils IoT ou les caméras. \n
- L'opérateur confirme la raison en une touche, de sorte qu'un état devienne une cause. \n
- Un clip caméra comme preuve pour un arrêt, là où une caméra filme. \n
- Un ordre de travail vers le bon technicien, avec son coût, lorsque l'état est une panne. \n
Voir sur la page computer vision OEE, et comment les minutes s'additionnent dans le modèle temporel OEE. Il n'y a pas de plan gratuit et pas de paliers : chaque usine reçoit un devis.
\nQuestions fréquemment posées
\nQuels sont les états machine pour l'OEE ?
\nSix couvrent la plupart d'une équipe : en marche au débit, en marche lente, arrêt pour défaut interne, en attente (à court d'alimentation, bloquée ou pas d'ordre), changement, et éteint. Marche = temps de production, marche lente = perte de performance, et les états défaut, attente et changement sont des pertes de disponibilité.
\nQuelle est la différence entre à court d'alimentation et bloquée ?
\nUne machine à court d'alimentation n'a rien à son entrée parce qu'une machine en amont est en panne ou lente. Une machine bloquée ne peut pas libérer sa sortie car une machine en aval est en panne ou lente. Les deux fonctionnent elles‑mêmes, donc imputez les minutes à la machine qui s'est arrêtée en premier.
\nLe changement est-il un temps d'arrêt planifié dans l'OEE ?
\nDans l'OEE, un changement compte comme une perte de disponibilité, même s'il est planifié. L'enregistrer comme temps planifié le retire du calcul et fait paraître l'OEE meilleure que la ligne ne l'est. C'est l'une des méthodes les plus connues pour falsifier l'OEE.
\nQuelle est la différence entre Held et Suspended dans PackML ?
\nHeld signifie que la machine s'est arrêtée à cause d'une condition interne, comme un bourrage ou une panne. Suspended signifie qu'elle s'est arrêtée à cause de quelque chose d'extérieur, par exemple un entrée vide ou une sortie pleine. Pour l'OEE, Held est la perte propre à la machine et Suspended est en attente.
\nComment détecter l'état machine sans automate ?
\nTouchez la tour de signalisation qui montre déjà marche, défaut et attente. Ou pincez un capteur de courant sur le moteur pour distinguer marche et arrêt, ou pointez une caméra vers la station. Chacun donne l'état. L'opérateur confirme ensuite la raison de chaque arrêt en une touche.
\nVoyez les états de vos machines dans une démo
\nApportez la liste des machines d'une ligne. Nous montrerons l'équipe comme états et combien chaque minute perdue a coûté.
\n
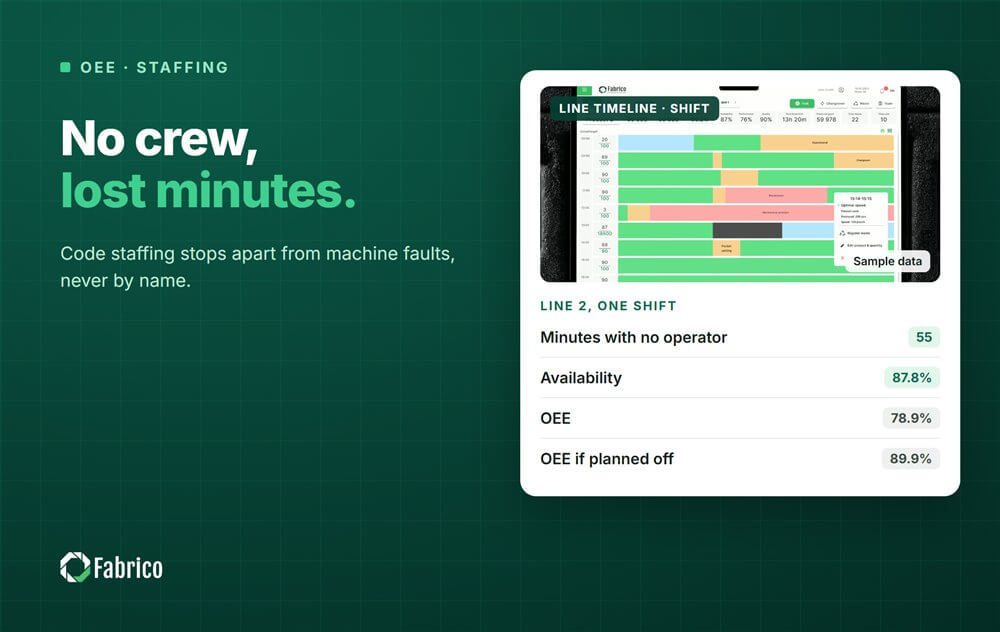









Tuiles Fabrico réelles, données d'exemple.