TL;DR
Die Gesamtanlageneffektivität (OEE) ist eine einzige Prozentzahl, die misst, wie produktiv eine Fertigungslinie wirklich ist: Verfügbarkeit × Leistung × Qualität. Weltklasse liegt bei 85 %, der Branchendurchschnitt bei 60 %. Die OEE bündelt Stillstände, langsame Takte und Ausschuss in einer Zahl, mit der Sie arbeiten können.
Die meisten Hersteller fallen in die Scoreboard-Falle: Sie kaufen passive Software, die einen niedrigen Wert anzeigt, aber keinen Techniker zur Reparatur entsenden kann. Echte operative Exzellenz erfordert ein System, das direkt mit dem Maschinennetzwerk verbunden ist und genaue Leistungsdaten in Echtzeit erfasst.
OEE (Overall Equipment Effectiveness) ist der Goldstandard in der Fertigung. Es misst den Prozentsatz der geplanten Produktionszeit, der wirklich produktiv ist.
Ein OEE-Wert von 100% bedeutet: Sie produzieren nur gute Teile, in maximaler Geschwindigkeit, ohne Stillstand. In der Praxis erreicht das niemand. Weltklasse ist 85%. Durchschnitt liegt bei etwa 60%.
OEE steht für Gesamtanlageneffektivität. Es bedeutet: wie viel der geplanten Laufzeit einer Maschine damit verbracht wurde, gute Teile mit voller Geschwindigkeit herzustellen.
| Begriff | Bedeutung im OEE-Kontext |
|---|---|
| Overall | Es fasst alle drei Verlustarten in einer Zahl zusammen |
| Equipment | Es wird an einer Maschine, einer Linie oder einer Arbeitszelle gemessen |
| Effectiveness | Es misst, wie viel gute Produktion die Anlage geliefert hat im Vergleich zu dem, was sie hätte liefern können |
Man sieht es manchmal als overall equipment efficiency geschrieben. Der akzeptierte Begriff ist effectiveness, weil OEE Stopps und Ausschuss ebenso wie die Geschwindigkeit berücksichtigt.
OEE (Gesamtanlageneffektivität) ist eine Fertigungskennzahl, die zeigt, wie effektiv eine Maschine oder Linie die Zeit nutzt, in der sie zur Produktion eingeplant war.
Sie fasst drei Arten von Verlusten in einer einzigen Prozentzahl zusammen: Stillstände, reduzierte Geschwindigkeit und Ausschuss.
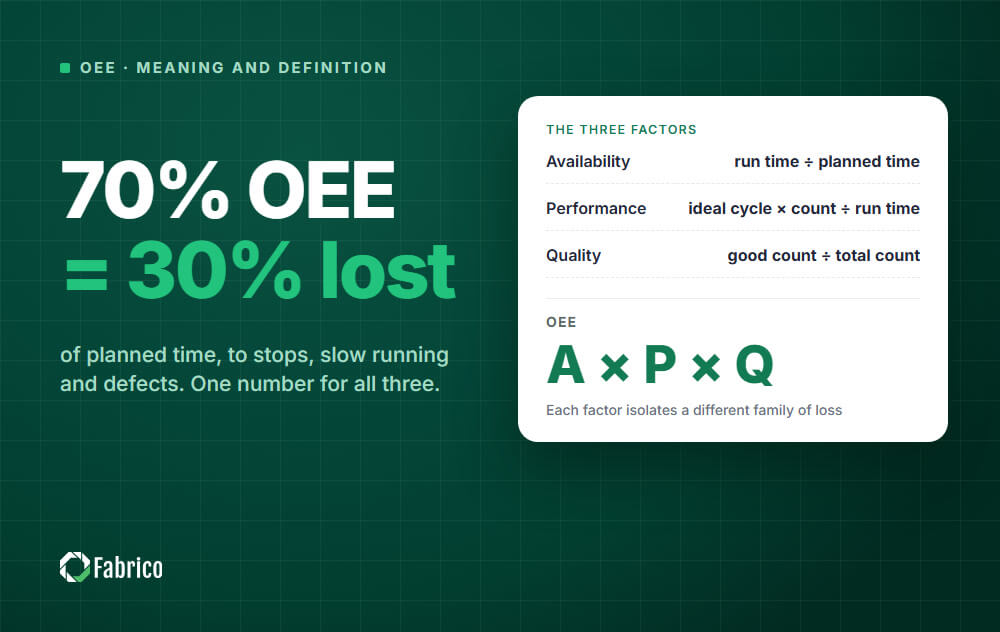
Ein OEE von 70% bedeutet, dass 70% der geplanten Produktionszeit voll produktiv waren. Die übrigen 30% gingen irgendwo verloren.
Stellen Sie sich vor, eine Maschine ist für eine Stunde zur Produktion eingeplant. OEE stellt drei einfache Fragen zu dieser Stunde.
Multiplizieren Sie die drei Antworten und Sie erhalten die OEE.
Gesamtanlageneffektivität (OEE) misst, wie viel der Zeit, in der eine Maschine geplant war zu laufen, tatsächlich gute Produktion mit idealer Geschwindigkeit erzeugt hat.
OEE = Verfügbarkeit × Leistung × Qualität
OEE ist eine Maschinen- und Prozesskennzahl, kein Bewertungsmaß für Personen.
OEE wird oft mit anderen Kennzahlen verwechselt. So unterscheiden sie sich.
| Kennzahl | Wie sie sich von OEE unterscheidet |
|---|---|
| Effizienz | Vergleicht üblicherweise die Produktion mit einer Normrate, ohne Stopps oder Ausschuss zu berücksichtigen |
| Auslastung | Zeigt, wie viel der verfügbaren Zeit genutzt wurde, nicht wie gut sie genutzt wurde |
| Produktivität | Vergleicht die Produktion mit einem Input wie Arbeitsstunden oder Kosten |
| Betriebszeit | Deckt nur Stopps ab, ähnlich der Verfügbarkeit, ignoriert aber Geschwindigkeit und Qualität |
OEE ist außerdem keine Kennzahl für Personen. Sie zur Bewertung von Bedienern zu verwenden, führt eher zu besser aussehenden Zahlen als zu besseren Maschinen.
Für einen tieferen Vergleich lesen Sie Production Efficiency und OEE vs Utilization.
| Begriff | Bedeutung |
|---|---|
| Geplante Produktionszeit | Die Zeit, in der eine Maschine zur Produktion eingeplant ist, nachdem Pausen und andere Zeiten ohne geplante Produktion herausgerechnet wurden |
| Laufzeit | Geplante Produktionszeit minus Ausfälle, Rüsten und andere längere Stillstände |
| Ideale Zykluszeit | Die schnellste Zeit, in der die Maschine unter optimalen Bedingungen ein Teil fertigen kann |
| Verfügbarkeit | Laufzeit ÷ geplante Produktionszeit |
| Performance | Tatsächliche Produktion verglichen mit der Produktion bei idealer Zykluszeit |
| Qualität | Gute Teile ÷ Gesamtteile |
| Kurzstopp | Ein sehr kurzer Stillstand, der üblicherweise als Performance-Verlust gezählt wird |
| Sechs große Verluste | Ausfälle, Rüsten, kleine Stopps, reduzierte Geschwindigkeit, Anlauffehler, Produktionsausschuss |
| TEEP | OEE gemessen gegen die gesamte Kalenderzeit statt gegen die geplante Zeit |
OEE stammt aus dem Total Productive Maintenance (TPM), dem Verbesserungsansatz, der mit Seiichi Nakajima und dem japanischen Institut für Anlagenwartung verbunden ist.
Im TPM ist OEE das Maß dafür, wie gut Anlagen genutzt werden, und die sechs großen Verluste erklären, wohin die verbleibende Zeit geht.
OEE ist außerdem eine der Fertigungs-KPIs, die in der internationalen Norm ISO 22400 beschrieben werden.
Für ein Instandhaltungsteam zeigt OEE, wie viel Ausrüstungsprobleme den Produktionsplan kosten.
Deshalb funktionieren OEE und Zuverlässigkeitskennzahlen wie MTBF und MTTR am besten zusammen.
OEE zeigt die Größe des Verlusts. MTBF und MTTR zeigen, ob das Problem die Häufigkeit von Ausfällen oder die Dauer der Reparaturen ist.
OEE-Monitoring bedeutet, OEE kontinuierlich zu messen, üblicherweise aus Maschinendaten, statt sie nach der Schicht manuell zu berechnen.
Daten können aus der SPS der Maschine, aus nachgerüsteten Sensoren oder aus Kameras stammen. Das Team kann dann während der Schicht reagieren, solange der Verlust noch auftritt.
Unser Leitfaden zum OEE-Monitoring erklärt, wie das funktioniert.
Wenn Sie Produktionsverluste mit Excel-Tabellen am Schichtende verfolgen, sind Ihre Daten bereits veraltet. Manuelle Berechnungen basieren auf menschlichem Gedächtnis und führen zu massiver Prozessvarianz.
Sie können keine Zuverlässigkeit konstruieren, wenn Ihre Basismetriken auf Schätzungen beruhen.
Der Softwaremarkt ist gespalten. Eine Seite verkauft passive Dashboards, die nur Zahlen melden. Die andere verkauft generische Wartungs-Apps, die ohne Maschinendaten blind arbeiten.
Das wahre Gewinnermodell ist OEE und CMMS auf einer Plattform. Wenn OEE an einer kritischen Stelle fällt, generiert das System automatisch einen priorisierten Arbeitsauftrag. Das ist der Unterschied zwischen „Ich sehe das Problem“ und „Ich löse es“.
Klein anfangen. Eine Woche lang eine Linie messen. Mit Benchmarks vergleichen. Von Diagnose zu Aktion übergehen.
Die erste Frage, die jeder Werkleiter stellt: Was sollte unser OEE sein?
Die Antwort hängt von Branche, Linientyp und Startpunkt ab. Nutzen Sie diese Referenzpunkte nicht als Ziele, sondern als Gefühl, wo Sie stehen.
| OEE-Band | Was es bedeutet | Typisches Umfeld |
| 40-60% | Der ehrliche Startpunkt für die meisten Werke bei der ersten Messung. Viel versteckter Stillstand, keine formale Erfassung. | Ältere Linien, gemischte Flotten, ohne Automatisierung |
| 60-75% | Durchschnitt für europäische diskrete Fertigung. Etwas PM vorhanden, grundlegende Verlustverfolgung. | Die meisten mittelgroßen Werke |
| 75-85% | Stark. Aktives Verlustreduzierungsprogramm, integriertes CMMS, tägliche KPI-Bewertung. | Oberes Quartil der Branche |
| 85%+ | Weltklasse. Kontinuierliche Verbesserungskultur, nahezu kein ungeplanter Stillstand, enge Zykluskontrolle. | Top 5% weltweit |
Die Falle: die 85%-Zahl vom ersten Tag an zu jagen. Das lenkt vom echten Gewinn ab: die 5-10 Punkte OEE zu finden, die Ihre Linie jede Schicht auf dem Boden lässt. Ein Werk, das von 55% auf 68% wächst, hat mehr Kapazität freigesetzt als eines, das von 80% auf 83% geht.
Der Branchenkontext ist auch wichtig. Pharma-Verpackungslinien laufen oft bei 85-90%, weil die Zykluszeit eng kontrolliert ist.
Schwere Automobilpressen sitzen bei 55-65%, weil die Umrüstverluste strukturell sind. Lebensmittel und Getränke fallen in die Mitte, stark getroffen von Washdown und Produktwechsel.
Wählen Sie den richtigen Benchmark für Ihre Branche, nicht den globalen Durchschnitt.
OEE misst die Lücke. Die sechs großen Verluste sagen Ihnen, wo die Lücke ist. Jede Schicht verliert Ihre Linie Zeit an diese sechs Kategorien. Zu wissen, welche die größte ist, sagt Ihnen, wo Sie anfangen sollen.
1. Anlagenausfall. Ungeplante Ausfälle. Ein Lager frisst sich fest, ein Motor brennt durch, ein Sensor fällt aus. Höchste Sichtbarkeit, am leichtesten zu zählen, oft der lauteste im Raum. Aber selten der größte versteckte Verlust.
2. Rüsten und Einstellen. Umrüsten von einem Produkt auf ein anderes. Werkzeugwechsel. Rezeptwechsel. Reinigung zwischen Lebensmittelallergenen. Das ist struktureller Verlust für jedes Werk mit gemischten Produkten auf einer Linie.
3. Leerlauf und Kurzstillstände. Stillstände unter 5 Minuten. Eine Verstopfung löst sich in 30 Sekunden. Ein Bediener pausiert, um eine Rolle zu wechseln. Diese erscheinen nie auf einem manuellen Protokoll, weil niemand ein 30-Sekunden-Ereignis aufschreibt. Sie sind der stille Killer von OEE.
4. Reduzierte Geschwindigkeit. Die Linie läuft, aber unter Designrate. Verschlissene Teile, Fehlkalibrierung, vorsichtiger Bediener nach kürzlichem Ausfall, konservative Rezepte. Der schleichende Anstieg der Zykluszeit, den niemand bemerkt, bis der OEE-Bericht ihn markiert.
5. Prozessfehler. Außerhalb der Spezifikation hergestelltes Produkt während stabilem Betrieb. Die Grundursache ist meist Prozessdrift, nicht ein Einzelereignis.
6. Reduzierte Ausbeute. Startup-Verschwendung und Umrüst-Verschwendung. Die ersten 20 Einheiten nach Neustart, die in den Ausschuss gehen. Die Linie lernt das Rezept jede Schicht neu.
Wo anfangen: messen Sie alle sechs eine volle Woche auf Ihrer schwächsten Linie. Die größte Kategorie bekommt die erste Aufmerksamkeit. Für die meisten europäischen Werke sind Leerlauf und Kurzstillstände oder Umrüstung die Überraschungsgewinner, nicht Anlagenausfall.
OEE-Projekte scheitern, wenn sie mit einem Tool-Auswahl-Meeting beginnen und sechs Monate später ohne etwas auf dem Boden enden. Drehen Sie die Reihenfolge um.
Die Werke, die OEE am schnellsten bewegen, sind nicht die mit der teuersten Software. Es sind die, die mit dem Messen anfangen, bevor sie irgendetwas kaufen.
Wenn Ihre Linie schnell läuft und Bedienerprotokolle Mikro-Stopps nicht erfassen können, ist das der Moment, in dem Computer Vision sich auszahlt. Bis Sie die manuelle Basis haben, können Sie es nicht sagen.
Sehen Sie, wie Fabrico OEE und Instandhaltung in einer Plattform vereint.
Vereinbaren Sie eine Demo






 Anmeldung
 Blog