TL;DR
Le TRS (taux de rendement synthétique), appelé OEE en anglais, est un pourcentage unique qui mesure la productivité réelle d'une ligne de production : Disponibilité × Performance × Qualité. Le niveau de classe mondiale est de 85 %, la moyenne industrielle de 60 %. Il regroupe arrêts, cadences lentes et défauts en un seul chiffre exploitable.
La plupart des fabricants tombent dans le piège du tableau de bord en achetant un logiciel passif qui rapporte un faible score mais ne peut pas dépêcher un technicien pour le corriger. La vraie excellence opérationnelle exige un système connecté directement au réseau machine pour capturer des données précises en temps réel.
Le TRS (Taux de Rendement Synthétique, ou OEE en anglais) est l’étalon-or de la fabrication. Il mesure le pourcentage du temps de production planifié qui est vraiment productif.
Un TRS de 100% signifie: vous fabriquez uniquement de bonnes pièces, à vitesse maximale, sans arrêt. En pratique, personne n’atteint 100%. Niveau mondial: 85%. Moyenne: environ 60%.
OEE signifie overall equipment effectiveness. Cela veut dire : combien du temps pendant lequel une machine était prévue pour fonctionner a été consacré à fabriquer des pièces conformes à pleine vitesse.
| Mot | Signification dans l'OEE |
|---|---|
| Overall | Il combine les trois types de perte en un seul chiffre |
| Equipment | Il est mesuré sur une machine, une ligne ou une cellule de travail |
| Effectiveness | Il mesure combien de bonne production l'équipement a délivrée par rapport à ce qu'il aurait pu délivrer |
On le voit parfois écrit overall equipment efficiency. Le terme accepté est effectiveness, car l'OEE prend en compte les arrêts et les défauts ainsi que la vitesse.
L'OEE (overall equipment effectiveness) est une métrique de production qui montre à quel point une machine ou une ligne utilise efficacement le temps pendant lequel elle était prévue pour produire.
Il combine trois types de pertes en un seul pourcentage : arrêts, ralentissements et défauts.
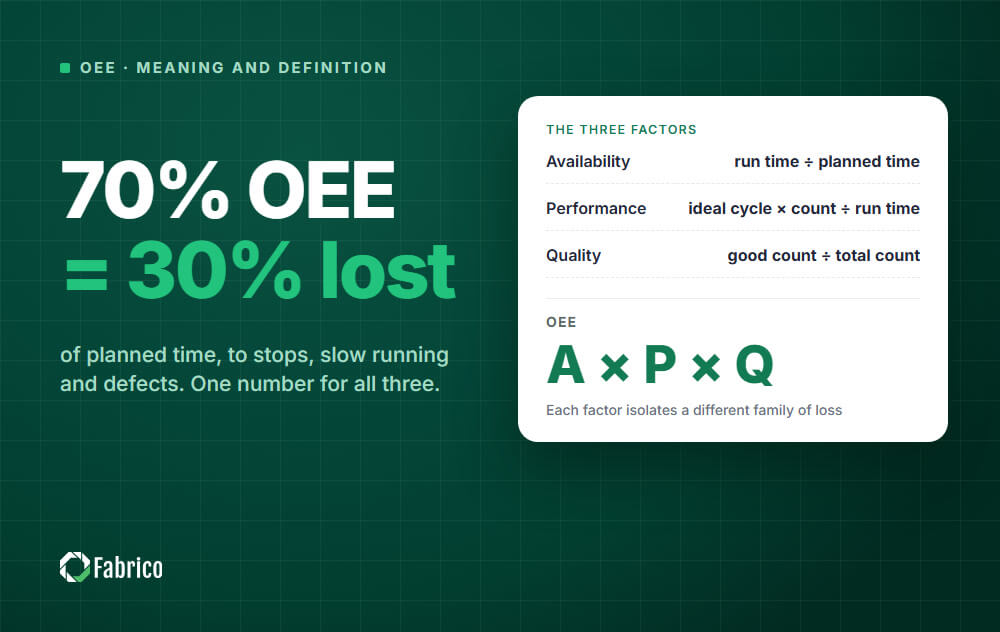
Un OEE de 70% signifie que 70% du temps de production prévu a été pleinement productif. Les 30% restants ont été perdus quelque part.
Imaginez qu'une machine est prévue pour produire pendant une heure. L'OEE pose trois questions simples sur cette heure.
Multipliez les trois réponses et vous obtenez l'OEE.
L'efficacité globale des équipements (OEE) mesure combien du temps pendant lequel une machine était prévue pour fonctionner a effectivement produit des pièces conformes à sa vitesse idéale.
TRS = Disponibilité × Performance × Qualité
L'OEE est une métrique machine et processus, pas une note pour les personnes.
L'OEE est souvent confondu avec d'autres métriques. Voici comment les différencier.
| Metric | En quoi cela diffère de l'OEE |
|---|---|
| Efficiency | Compare généralement la production à un rythme standard, sans compter les arrêts ni les défauts |
| Utilization | Montre quelle part du temps disponible a été utilisée, pas la qualité de cette utilisation |
| Productivity | Compare la production à une entrée comme les heures de travail ou le coût |
| Uptime | Couvre uniquement les arrêts, comme la disponibilité, mais ignore la vitesse et la qualité |
L'OEE n'est pas non plus une métrique pour les personnes. L'utiliser pour noter les opérateurs a tendance à produire des chiffres plus flatteurs, pas de meilleures machines.
Pour une comparaison plus approfondie, lisez production efficiency et OEE vs utilization.
| Termes | Signification |
|---|---|
| Planned production time | Le temps pendant lequel une machine est prévue pour produire, après avoir retiré les pauses et autres périodes sans production prévue |
| Run time | Temps de production prévu moins les pannes, les réglages et autres arrêts longs |
| Ideal cycle time | Le temps le plus rapide pour fabriquer une pièce dans des conditions optimales |
| Availability (Disponibilité) | Temps de fonctionnement ÷ temps de production prévu |
| Performance | Production réelle comparée à la production au temps de cycle idéal |
| Quality (Qualité) | Pièces conformes ÷ total des pièces |
| Micro stop | Un arrêt très court, généralement compté comme une perte de performance |
| Six big losses | Pannes, réglages, arrêts mineurs, réduction de vitesse, rejets au démarrage, rejets de production |
| TEEP | OEE mesuré par rapport à tout le temps calendaire au lieu du temps prévu |
L'OEE vient du Total Productive Maintenance (TPM), le système d'amélioration associé à Seiichi Nakajima et au Japan Institute of Plant Maintenance.
Dans le TPM, l'OEE mesure la bonne utilisation des équipements, et les six grandes pertes expliquent où passe le reste du temps.
L'OEE est aussi l'un des KPIs des opérations de production décrits dans la norme internationale ISO 22400.
Pour une équipe de maintenance, l'OEE montre combien les problèmes d'équipement coûtent au planning de production.
C'est pourquoi l'OEE et les métriques de fiabilité comme MTBF et MTTR fonctionnent mieux ensemble.
L'OEE montre l'ampleur de la perte. Le MTBF et le MTTR indiquent si le problème vient de la fréquence des pannes ou de la durée des réparations.
La surveillance de l'OEE signifie mesurer l'OEE en continu, généralement à partir des données machine, au lieu de le calculer manuellement après le poste.
Les données peuvent provenir de l'automate PLC, de capteurs IoT ou de caméras. L'équipe peut alors réagir pendant le poste, tant que la perte est encore en cours.
Notre guide sur la surveillance de l'OEE explique comment cela fonctionne.
Si vous suivez les pertes avec des tableurs en fin de poste, vos données sont déjà obsolètes. Les calculs manuels reposent sur la mémoire humaine et introduisent une grande variance. Vous ne pouvez pas concevoir de la fiabilité si vos métriques de base sont construites sur des suppositions.
Le marché du logiciel est divisé. Un côté vend des tableaux de bord passifs qui rapportent juste des chiffres. L’autre vend des apps de maintenance génériques qui fonctionnent à l’aveugle sans données machine.
Le vrai modèle gagnant est TRS + GMAO sur une seule plateforme. Quand le TRS chute sur un point critique, le système génère automatiquement un ordre de travail prioritaire. C’est la différence entre « je vois le problème » et « je le résous ».
Commencez petit. Mesurez une ligne pendant une semaine. Comparez aux benchmarks. Passez du diagnostic à l’action.
La première question que pose tout chef d’usine: quel devrait être notre TRS?
La réponse dépend de l’industrie, du type de ligne et du point de départ. Utilisez ces repères non comme cibles, mais comme sens de où vous êtes.
| Bande TRS | Ce que cela signifie | Contexte typique |
| 40-60% | Le point de départ honnête pour la plupart des usines à la première mesure. Beaucoup d’arrêts cachés, aucun suivi formel. | Lignes anciennes, parcs mixtes, sans automatisation |
| 60-75% | Moyenne pour la production discrète européenne. Maintenance préventive de base, suivi de pertes basique. | La plupart des usines moyennes |
| 75-85% | Solide. Programme actif de réduction des pertes, GMAO intégrée, revue KPI quotidienne. | Quartile supérieur de l’industrie |
| 85%+ | Niveau mondial. Culture d’amélioration continue, près de zéro arrêt non planifié, contrôle de cycle strict. | Top 5% mondial |
Le piège: viser les 85% dès le premier jour. Cela distrait du vrai gain: trouver les 5-10 points de TRS que votre ligne laisse au sol chaque poste. Une usine qui passe de 55% à 68% débloque plus de capacité qu’une qui passe de 80% à 83%.
Le contexte industriel compte aussi. Les lignes d’emballage pharma tournent souvent à 85-90% car le temps de cycle est strictement contrôlé. Les presses automobiles lourdes restent à 55-65% car les pertes au changement sont structurelles.
L’agroalimentaire est entre les deux, durement touché par lavage et changement de produit.
Choisissez le bon repère pour votre industrie, pas la moyenne mondiale.
Le TRS mesure l’écart. Les Six Grandes Pertes vous disent où est l’écart. Chaque poste, votre ligne perd du temps sur ces six catégories. Savoir laquelle est la plus grande vous dit où commencer.
1. Panne équipement. Pannes non planifiées. Un roulement grippe, un moteur grille, un capteur tombe. Visibilité maximale, plus facile à compter, souvent le plus bruyant. Mais rarement la plus grosse perte cachée.
2. Réglage et ajustements. Changement d’un produit à un autre. Changement d’outil. Changement de recette. Nettoyage entre allergènes alimentaires. C’est une perte structurelle pour toute usine avec plusieurs produits sur une ligne.
3. Ralentis et micro-arrêts. Arrêts sous 5 minutes. Un bourrage se dégage en 30 secondes. Un opérateur fait une pause pour changer une bobine. Ces événements n’apparaissent jamais dans un journal manuel parce que personne n’écrit un événement de 30 secondes. Ce sont les tueurs silencieux du TRS.
4. Vitesse réduite. La ligne tourne mais sous la cadence de conception. Pièces usées, mauvaise calibration, opérateur prudent après une panne récente, recettes conservatrices. La dérive du temps de cycle que personne ne remarque jusqu’à ce que le rapport TRS la signale.
5. Défauts processus. Produit hors spec fabriqué pendant le fonctionnement stable. La cause racine est généralement une dérive de processus, pas un événement isolé.
6. Rendement réduit. Déchets de démarrage et déchets de changement. Les 20 premières unités après redémarrage qui vont au rebut. La ligne réapprend la recette à chaque poste.
Où commencer: mesurez les six pendant une semaine complète sur votre ligne la moins performante. La plus grosse catégorie reçoit l’attention en premier. Pour la plupart des usines européennes, les ralentis et micro-arrêts ou les changements sont les gagnants surprise, pas la panne équipement.
Les projets TRS échouent quand ils commencent par une réunion de sélection d’outil et finissent six mois plus tard sans rien sur le terrain. Inversez l’ordre.
Les usines qui font bouger le TRS le plus vite ne sont pas celles avec le logiciel le plus cher. Ce sont celles qui commencent à mesurer avant d’acheter quoi que ce soit.
Si votre ligne est à haute vitesse et les journaux opérateur ne peuvent pas capturer les micro-arrêts, c’est là que la Vision par Ordinateur paye. Tant que vous n’avez pas la base manuelle, vous ne pouvez pas le dire.
Voyez comment Fabrico réunit TRS et maintenance sur une seule plateforme.
Planifier une démonstration






 Connexion
 Blog