


 Iniciar sesión
 Blog
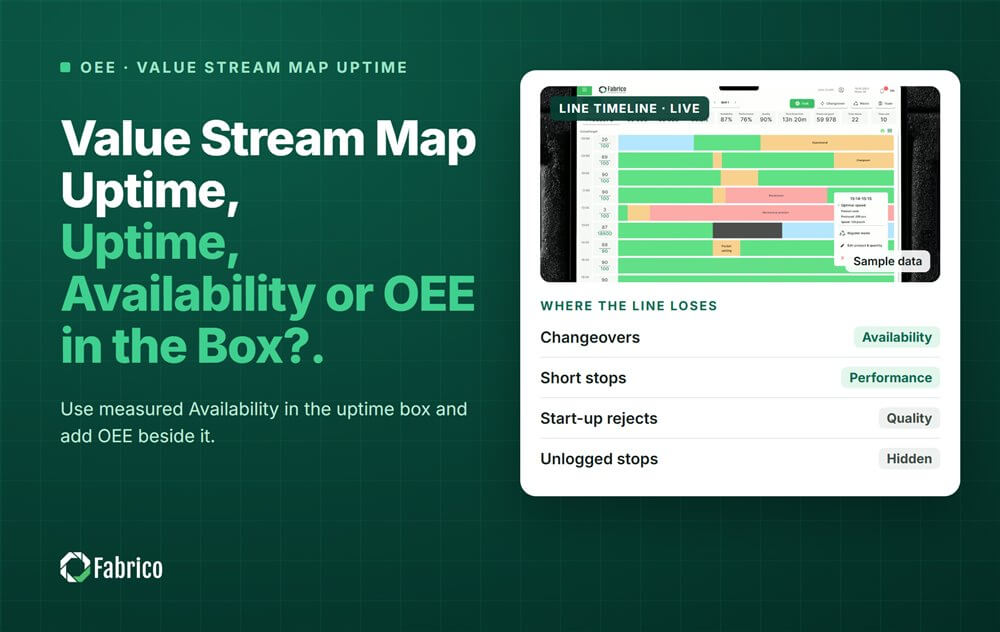
Tiempo en marcha en el Value Stream Map: ¿Uptime, Availability o OEE en la casilla?

Conclusiones clave
- Ponga la Availability medida en la casilla de uptime: tiempo de funcionamiento dividido por tiempo de producción planificado, sobre turnos reales.
- Añada la OEE a la caja de datos y úsela para la comprobación de capacidad frente al takt time.
- El uptime por sí solo oculta la marcha lenta, las paradas cortas y los rechazos, por lo que el mapa muestra capacidad que la línea no tiene.
- En el ejemplo trabajado, el uptime recordado mostraba que el llenador estaba 20% por encima de la demanda. La OEE mostró que faltaban 2.160 botellas por turno.
- La elección puede mover el cuello de botella y con ello cada kaizen burst en el mapa del estado futuro.
Escriba la Availability medida en la casilla de uptime de un value stream map y añada la OEE a su lado. Después compruebe cada proceso frente al takt time con OEE, no con uptime. El uptime por sí solo deja fuera la marcha lenta y los rechazos, así que el mapa puede situar el cuello de botella en el lugar equivocado.
Esta guía es de Fabrico, la plataforma de OEE y light MES. Compara los tres números en una línea de envasado y muestra cómo cada uno cambia el mapa. Para el método en sí, vea nuestra guía de value stream mapping.
¿Qué significa la casilla de uptime en un value stream map?
Cada proceso en un value stream map tiene una caja de datos debajo, con cycle time, tiempo de cambio, uptime, operadores, tamaño de lote y turnos. El formato proviene de Learning to See, el cuaderno de trabajo de 1998 de Mike Rother y John Shook, publicado por el Lean Enterprise Institute.
El uptime debe decir cuánto del tiempo planificado el proceso puede realmente funcionar. En la práctica suele ser un número de memoria, de una buena semana o la hoja del proveedor de la máquina. Ahí es donde un mapa empieza a desviarse del taller.
Uptime, Availability o OEE: ¿cuál es la diferencia?
| Número | Cómo se calcula | Qué deja fuera |
|---|---|---|
| Uptime | Tiempo de funcionamiento sobre una base temporal que varía: el turno, el día o todas las horas | Una base temporal fija, además de marcha lenta, paradas cortas y rechazos |
| Availability | Run time / tiempo de producción planificado | Marcha lenta, paradas cortas por debajo de su umbral y rechazos |
| OEE | Availability x Performance x Quality, o recuento bueno x cycle time ideal / tiempo de producción planificado | Sólo el tiempo fuera del plan |
Uptime y Availability están cerca, pero uptime no tiene una definición fija. Nuestra guía sobre availability vs uptime cubre la brecha. La OEE añade las dos pérdidas que una caja de datos nunca muestra: velocidad y calidad. Nuestra guía OEE vs availability explica por qué ambas pueden estar muy separadas.
¿Qué número debe ir en la casilla de uptime?
Use la Availability medida, para que la casilla mantenga su significado habitual. Luego añada una línea para la OEE y use la OEE para la comprobación de capacidad, porque el cliente sólo acepta unidades buenas.
- Casilla de uptime: Availability, con la ventana al lado, por ejemplo "80.0%, 15 shifts".
- Nueva línea OEE: OEE en la misma ventana, al menos para el cuello de botella.
- Casilla de cycle time: el cycle time ideal, no la velocidad de un buen día.
- Comprobación de capacidad: cycle time efectivo = cycle time ideal / OEE. Compárelo con el takt time.
Christoph Roser de AllAboutLean enumera tomar la velocidad de un buen día como lo ideal entre las tres maneras comunes en que se manipula la OEE. La misma manipulación hace que una caja de datos parezca mejor que el taller.
¿Cómo cambia el mapa la elección?
El cuello de botella es el proceso con el cycle time efectivo más largo. Cambie el número en la casilla y el cuello de botella puede moverse. Cuando se mueve, también cambia el mapa del estado futuro:
- Los kaizen bursts van al proceso que realmente limita la salida.
- Los buffers se sitúan delante del verdadero cuello de botella, no delante del proceso con el uptime más bajo.
- La pregunta de capacidad cambia de "¿necesitamos una nueva línea?" a "¿qué pérdida eliminamos primero?".
Nuestra guía de análisis de cuellos de botella muestra cómo confirmar la restricción en el taller.
Ejemplo de uptime en el value stream map: una línea de envasado, tres números
Línea de ejemplo (números ilustrativos, no de un cliente): un value stream de envasado de salsa con un llenador, un etiquetador y un empaquetador. Un turno tiene 450 minutos de tiempo de producción planificado. El cliente necesita 33.750 botellas por turno, así que el takt time es 27.000 segundos / 33.750 = 0.80 segundos por botella. Cada botella genera una contribución de $0.10, o €0.10 en una planta en euros.
El mapa antiguo usaba uptime de memoria. El equipo midió entonces cada proceso durante 15 turnos:
| Proceso | Cycle time ideal | Uptime, mapa antiguo | Availability, medida | OEE, medida | Cycle time efectivo |
|---|---|---|---|---|---|
| Filler | 0.60 s | 90% | 80.0% | 70.2% | 0.85 s |
| Labeller | 0.50 s | 88% | 78.0% | 74.5% | 0.67 s |
| Case packer | 0.48 s | 90% | 86.0% | 79.8% | 0.60 s |
- Vista uptime. El llenador, a 100 botellas por minuto, puede hacer 45.000 x 90% = 40.500 botellas por turno: 20% por encima de la demanda. Cada proceso supera el takt. El etiquetador tiene el uptime más bajo, así que el kaizen burst va allí.
- Vista Availability. El llenador hace 45.000 x 80.0% = 36.000, sólo 2.250 por encima de la demanda. El etiquetador sigue pareciendo el peor, con 78.0%.
- Vista OEE. El llenador además corre al 90.0% de Performance y 97.5% de Quality, por lo que la OEE es 80.0% x 90.0% x 97.5% = 70.2%. Eso son 45.000 x 70.2% = 31.590 botellas buenas, 2.160 por debajo de la demanda. Su cycle time efectivo, 0.60 / 0.702 = 0.85 segundos, está por encima del takt.
- El etiquetador está bien. Su OEE es 78.0% x 96.0% x 99.5% = 74.5%, unas 40.200 botellas buenas por turno de 54.000 posibles.
Lo que cuesta. A $0.10 por botella, la brecha del llenador es $216 por turno (€216), o $162.000 (€162.000) en 750 turnos al año. Hoy la planta lo compensa con horas extra. El mapa antiguo envió al equipo al etiquetador, que nunca fue la limitación.
La nueva caja de datos del llenador dice: cycle time 0.60 s, cambio 25 minutos, uptime (Availability) 80.0% sobre 15 shifts, OEE 70.2% sobre 15 shifts.
¿Cómo medir el uptime para un value stream map?
- Use el mismo modelo temporal que su OEE. El tiempo de producción planificado es la base, y los cambios cuentan como tiempo perdido, como en las seis grandes pérdidas.
- Mida por máquina, no por línea. Un número de línea oculta qué caja es el límite.
- Tome suficientes turnos: 15 o más, cubriendo su mezcla normal de SKU.
- Indique su umbral de paro corto. No hay un estándar que lo establezca, así que anote el suyo y manténgalo fijo.
- Use datos de la máquina, no de la memoria. Los registros en papel pierden las paradas cortas, y IoT Analytics encuentra que el 54.4% de los pequeños y medianos fabricantes aún funcionan con bolígrafo y papel o hojas de cálculo.
Luego compare cada cycle time efectivo con el takt time y vuelva a dibujar la línea de tiempo.
¿Qué errores hacen que un value stream map mienta sobre el uptime?
- Escribir el uptime de memoria, o de la mejor semana del año.
- Usar la velocidad nominal de la máquina como cycle time mientras realmente funciona más despacio.
- Mezclar bases temporales: una caja en tiempo de turno, la siguiente en todas las horas.
- Poner el uptime de la línea en cada caja.
- Dejar fuera los rechazos, aunque el cliente sólo toma unidades buenas.
- Dibujar sólo el flujo de material. El mapa de Rother y Shook también muestra el flujo de información, la parte que muchos mapas omiten.
Dónde encaja Fabrico
Fabrico es una Manufacturing Performance Platform habilitada por visión por ordenador. OEE y light MES vienen primero: las paradas se registran automáticamente y la OEE es en vivo por línea y por turno. Para un value stream map, eso significa cajas de datos medidas.
- Availability, Performance, Quality y OEE por máquina, sobre los turnos que usted elija.
- Pérdidas valoradas en dinero y ordenadas, para que los kaizen bursts vayan a la pérdida más costosa en el cuello de botella.
- El operario confirma la razón con un solo toque, así los cambios y las averías se contabilizan aparte.
- Un clip de cámara como evidencia de una parada, donde una cámara vigila la máquina.
Fabrico mide las cajas. Su equipo dibuja el mapa y decide el estado futuro. No hay plan gratuito y no hay niveles: cada planta recibe una cotización. Vea cómo un light MES completa el flujo de información del mapa.
Preguntas frecuentes
¿Qué es el uptime en un value stream map?
El uptime es la proporción del tiempo planificado que un proceso puede realmente funcionar, escrito en la caja de datos bajo cada proceso. Debe medirse, no memorizarse. La elección más clara es Availability: tiempo de funcionamiento dividido por tiempo de producción planificado, sobre un número indicado de turnos.
¿Es el uptime lo mismo que la OEE?
No. El uptime, como la Availability, cuenta solo el tiempo en el que la máquina está parada. La OEE también cuenta la marcha lenta, las paradas cortas y los rechazos. En el ejemplo el llenador tiene 80.0% de Availability pero 70.2% de OEE, y sólo la OEE te dice cuántas unidades buenas produce.
¿Cómo se calcula el uptime para un value stream map?
Tome el tiempo de producción planificado de cada proceso durante al menos 15 turnos. Reste el tiempo de paro, incluidos los cambios, para obtener el tiempo de funcionamiento. Divida el tiempo de funcionamiento por el tiempo de producción planificado y escriba el resultado en la casilla de uptime con el número de turnos.
¿Debería un value stream map usar OEE en lugar de uptime?
Use ambos. Mantenga Availability en la casilla de uptime para que el mapa se lea de la manera habitual, y añada una línea de OEE. Use la OEE para la comprobación de capacidad frente al takt time, porque muestra las unidades buenas que cada proceso realmente hace por turno.
¿Cuál es un buen uptime en un value stream map?
No hay un único número bueno. Lo que importa es si cada proceso, con su OEE medido, produce lo que el cliente necesita en un turno. Un proceso rápido con bajo uptime puede estar bien, y un proceso con alto uptime puede seguir siendo el cuello de botella.
Vea sus cajas de datos en una demo
Traiga una línea y algunos turnos recientes. Mostraremos Availability, Performance, Quality y OEE por máquina, listo para su value stream map.
Artículos relacionados
Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.