


 Anmeldung
 Blog
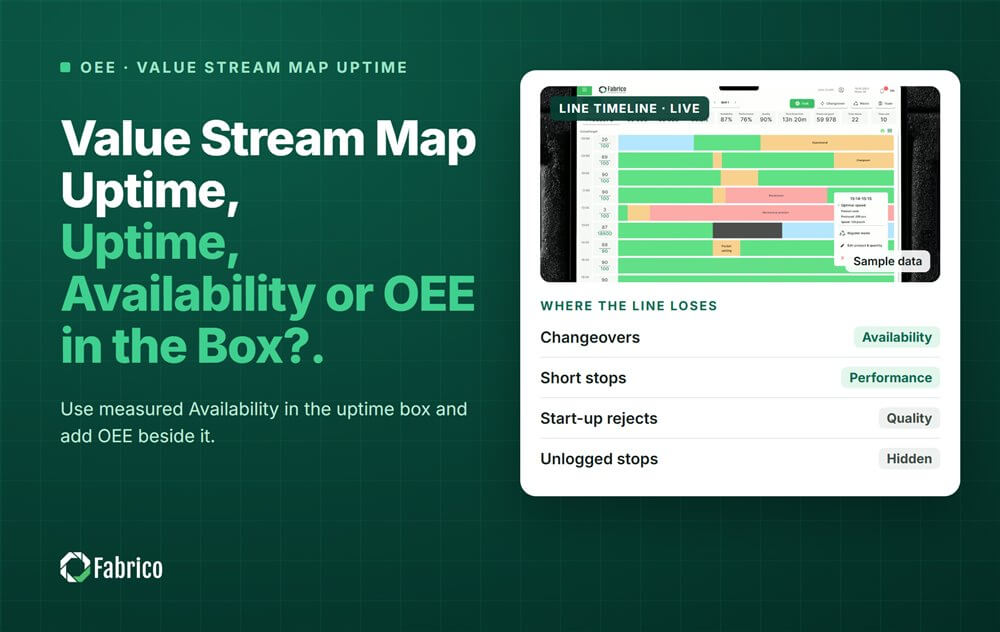
Value-Stream-Map-Uptime: Uptime, Availability oder OEE im Feld?

Wichtigste Erkenntnisse
- Tragen Sie die gemessene Availability in das Uptime-Feld ein: Laufzeit geteilt durch geplante Produktionszeit, über reale Schichten.
- Fügen Sie OEE in die Datenbox hinzu und verwenden Sie diese für die Kapazitätsprüfung gegenüber der Taktzeit.
- Allein Uptime verdeckt langsame Leistung, kurze Stopps und Ausschuss, sodass die Karte Kapazität anzeigt, die die Linie nicht hat.
- Im Beispiel zeigte das erinnerte Uptime, dass der Füller 20% über der Nachfrage lag. OEE zeigte, dass ihm 2.160 Flaschen pro Schicht fehlen.
- Die Wahl kann den Engpass verschieben und damit jeden Kaizen-Burst auf der Future-State-Map.
Schreiben Sie die gemessene Availability in das Uptime-Feld einer Value-Stream-Map und fügen Sie OEE daneben ein. Prüfen Sie dann jeden Prozess gegenüber der Taktzeit mit OEE, nicht mit Uptime. Allein Uptime lässt langsame Leistung und Ausschuss weg, daher kann die Karte den Engpass an der falschen Stelle platzieren.
Dieser Leitfaden stammt von Fabrico, der OEE- und Light-MES-Plattform. Er vergleicht die drei Zahlen auf einer Abfülllinie und zeigt, wie jede einzelne die Karte verändert. Für die Methode selbst siehe unseren Value Stream Mapping Guide.
Was bedeutet das Uptime-Feld auf einer Value-Stream-Map?
Jeder Prozess auf einer Value-Stream-Map hat darunter eine Datenbox mit Cycle Time, Rüstzeit, Uptime, Bedienern, Losgröße und Schichten. Das Format stammt aus Learning to See, dem Workbook von Mike Rother und John Shook aus 1998, veröffentlicht vom Lean Enterprise Institute.
Uptime sollte angeben, wie viel von der geplanten Zeit der Prozess tatsächlich laufen kann. In der Praxis ist es oft eine Zahl aus dem Gedächtnis, eine gute Woche oder das Blatt des Maschinenauslieferers. Hier beginnt die Karte, sich vom Shopfloor zu entfernen.
Uptime, Availability oder OEE: worin liegt der Unterschied?
| Zahl | Wie sie berechnet wird | Was sie auslässt |
|---|---|---|
| Uptime | Laufzeit über eine Zeitbasis, die variiert: die Schicht, der Tag oder alle Stunden | Eine feste Zeitbasis, plus langsame Leistung, kurze Stopps und Ausschuss |
| Availability | Run time / geplante Produktionszeit | Langsame Leistung, kurze Stopps unter Ihrem Cutoff und Ausschuss |
| OEE | Availability x Performance x Quality, oder gute Stückzahl x idealer Cycle Time / geplante Produktionszeit | Nur Zeit außerhalb des Plans |
Uptime und Availability liegen nahe beieinander, aber Uptime hat keine feste Definition. Unser Leitfaden zu Availability vs Uptime behandelt die Lücke. OEE fügt die beiden Verluste hinzu, die eine Datenbox nie zeigt: Geschwindigkeit und Qualität. Unser OEE vs Availability-Leitfaden erklärt, warum die beiden weit auseinanderliegen können.
Welche Zahl gehört ins Uptime-Feld?
Verwenden Sie gemessene Availability, damit das Feld seine übliche Bedeutung behält. Fügen Sie dann eine Zeile für OEE hinzu und verwenden Sie OEE für die Kapazitätsprüfung, weil der Kunde nur gute Einheiten nimmt.
- Uptime-Box: Availability, mit dem Fenster daneben, z. B. "80.0%, 15 shifts".
- Neue OEE-Zeile: OEE über dasselbe Fenster, mindestens für den Engpass.
- Cycle-Time-Box: die ideale Cycle Time, nicht die Geschwindigkeit eines guten Tages.
- Kapazitätsprüfung: effektive Cycle Time = ideale Cycle Time / OEE. Vergleichen Sie sie mit der Taktzeit.
Christoph Roser von AllAboutLean listet die Übernahme der Geschwindigkeit eines guten Tages als die ideale Methode unter den drei üblichen Wegen auf, wie OEE geschönt wird. Derselbe Trick lässt eine Datenbox besser aussehen als der Shopfloor.
Wie verändert die Wahl die Karte?
Der Engpass ist der Prozess mit der längsten effektiven Cycle Time. Ändern Sie die Zahl in der Box, kann sich der Engpass verschieben. Wenn er sich verschiebt, verändert sich auch die Future-State-Map:
- Kaizen-Bursts gehen an den Prozess, der die Ausgabe wirklich begrenzt.
- Puffer stehen vor dem tatsächlichen Engpass, nicht vor dem Prozess mit der niedrigsten Uptime.
- Die Kapazitätsfrage verändert sich von "brauchen wir eine neue Linie?" zu "welchen Verlust entfernen wir zuerst?".
Unser Bottleneck-Analysis-Leitfaden zeigt, wie man die Beschränkung auf dem Shopfloor bestätigt.
Value-Stream-Map-Uptime-Beispiel: eine Abfülllinie, drei Zahlen
Beispiellinie (illustrierende Zahlen, kein Kunde): ein Saucen-Abfüll-Value-Stream mit einem Füller, einem Etikettierer und einem Kartonierer. Eine Schicht hat 450 Minuten geplante Produktionszeit. Der Kunde benötigt 33.750 Flaschen pro Schicht, sodass die Taktzeit 27.000 Sekunden / 33.750 = 0,80 Sekunden pro Flasche beträgt. Jede Flasche bringt einen Beitrag von $0.10, bzw. €0.10 in einem Euro-Werk.
Die alte Karte nutzte Uptime aus dem Gedächtnis. Das Team maß dann jeden Prozess über 15 Schichten:
| Prozess | Ideale Cycle Time | Uptime, alte Karte | Availability, gemessen | OEE, gemessen | Effektive Cycle Time |
|---|---|---|---|---|---|
| Filler | 0.60 s | 90% | 80.0% | 70.2% | 0.85 s |
| Labeller | 0.50 s | 88% | 78.0% | 74.5% | 0.67 s |
| Case packer | 0.48 s | 90% | 86.0% | 79.8% | 0.60 s |
- Uptime-Ansicht. Der Filler, bei 100 Flaschen pro Minute, kann 45.000 x 90% = 40.500 Flaschen pro Schicht produzieren: 20% über der Nachfrage. Jeder Prozess übertrifft die Taktzeit. Der Etikettierer hat das niedrigste Uptime, daher geht der Kaizen-Burst dorthin.
- Availability-Ansicht. Der Filler produziert 45.000 x 80.0% = 36.000, nur 2.250 über der Nachfrage. Der Etikettierer wirkt weiterhin am schlechtesten mit 78.0%.
- OEE-Ansicht. Der Filler läuft zudem mit 90.0% Performance und 97.5% Quality, sodass die OEE 80.0% x 90.0% x 97.5% = 70.2% beträgt. Das sind 45.000 x 70.2% = 31.590 gute Flaschen, 2.160 weniger als benötigt. Seine effektive Cycle Time, 0.60 / 0.702 = 0.85 Sekunden, liegt über der Taktzeit.
- Der Etikettierer ist in Ordnung. Seine OEE beträgt 78.0% x 96.0% x 99.5% = 74.5%, etwa 40.200 gute Flaschen pro Schicht von 54.000 möglichen.
Was es kostet. Bei $0.10 pro Flasche beträgt die Lücke des Fillers $216 pro Schicht (€216), oder $162.000 (€162.000) über 750 Schichten im Jahr. Heute gleicht das Werk das mit Überstunden aus. Die alte Karte schickte das Team zum Etikettierer, der nie die Begrenzung war.
Die neue Filler-Datenbox lautet: Cycle Time 0.60 s, Rüstzeit 25 Minuten, Uptime (Availability) 80.0% über 15 Schichten, OEE 70.2% über 15 Schichten.
Wie misst man Uptime für eine Value-Stream-Map?
- Verwenden Sie dasselbe Zeitmodell wie für Ihr OEE. Geplante Produktionszeit ist die Basis, und Rüstzeiten zählen als verlorene Zeit, wie bei den sechs großen Verlusten.
- Messen Sie pro Maschine, nicht pro Linie. Eine Linienzahl verschleiert, welcher Kasten die Grenze ist.
- Nehmen Sie ausreichend Schichten: 15 oder mehr, deckend Ihre normale SKU-Mischung.
- Geben Sie Ihren Cutoff für Kurzstopp an. Es gibt keinen Standard, also notieren Sie Ihren und halten Sie ihn fest.
- Verwenden Sie Maschinendaten, nicht Erinnerung. Papierprotokolle verlieren Kurzstopps, und IoT Analytics findet, dass 54.4% der kleinen und mittleren Hersteller immer noch mit Stift und Papier oder Tabellen arbeiten.
Vergleichen Sie dann jede effektive Cycle Time mit der Taktzeit und zeichnen Sie die Timeline neu.
Welche Fehler lassen eine Value-Stream-Map beim Uptime lügen?
- Uptime aus dem Gedächtnis schreiben oder aus der besten Woche des Jahres.
- Die Nennleistung der Maschine als Cycle Time verwenden, während sie tatsächlich langsamer läuft.
- Zeitbasen mischen: eine Box auf Schichtzeit, die nächste auf alle Stunden.
- Die Uptime der Linie in jede Box schreiben.
- Ausschuss weglassen, obwohl der Kunde nur gute Einheiten nimmt.
- Nur Materialfluss zeichnen. Rother und Shooks Karte zeigt auch den Informationsfluss, den viele Karten auslassen.
Wo passt Fabrico hinein
Fabrico ist eine Manufacturing Performance Platform mit Computer Vision. OEE und Light MES kommen zuerst: Stopps werden automatisch protokolliert und OEE ist live pro Linie und Schicht. Für eine Value-Stream-Map bedeutet das gemessene Datenboxen.
- Availability, Performance, Quality und OEE pro Maschine, über die Schichten, die Sie wählen.
- Verluste mit Geldwerten und sortiert, sodass Kaizen-Bursts zum teuersten Verlust am Engpass gehen.
- Der Bediener bestätigt den Grund mit einem Tap, sodass Rüstzeiten und Ausfälle getrennt gezählt werden.
- Ein Kameraclip als Beleg für einen Stopp, wenn eine Kamera die Maschine überwacht.
Fabrico misst die Boxen. Ihr Team zeichnet die Karte und entscheidet den Future State. Es gibt keinen kostenlosen Plan und keine Stufen: Jedes Werk erhält ein Angebot. Sehen Sie, wie ein Light MES den Informationsfluss der Karte auffüllt.
Häufig gestellte Fragen
Was ist Uptime auf einer Value-Stream-Map?
Uptime ist der Anteil der geplanten Zeit, den ein Prozess tatsächlich laufen kann, geschrieben in der Datenbox unter jedem Prozess. Es sollte gemessen, nicht erinnert werden. Die klarste Wahl ist Availability: Laufzeit geteilt durch geplante Produktionszeit, über eine angegebene Anzahl Schichten.
Ist Uptime dasselbe wie OEE?
Nein. Uptime, wie Availability, zählt nur die Zeit, in der die Maschine gestoppt ist. OEE zählt außerdem langsame Leistung, kurze Stopps und Ausschuss. Im Beispiel hat der Filler 80.0% Availability, aber 70.2% OEE, und nur OEE sagt Ihnen, wie viele gute Einheiten er produziert.
Wie berechnet man Uptime für eine Value-Stream-Map?
Nehmen Sie die geplante Produktionszeit jedes Prozesses über mindestens 15 Schichten. Ziehen Sie die Stillstandszeit ab, einschließlich Rüstzeiten, um die Laufzeit zu erhalten. Teilen Sie die Laufzeit durch die geplante Produktionszeit und schreiben Sie das Ergebnis in das Uptime-Feld mit der Anzahl der Schichten.
Sollte eine Value-Stream-Map OEE statt Uptime verwenden?
Beide verwenden. Behalten Sie Availability in der Uptime-Box, damit die Karte wie gewohnt gelesen wird, und fügen Sie eine OEE-Zeile hinzu. Verwenden Sie OEE für die Kapazitätsprüfung gegen die Taktzeit, weil es die guten Einheiten zeigt, die jeder Prozess tatsächlich pro Schicht produziert.
Was ist ein gutes Uptime auf einer Value-Stream-Map?
Es gibt keine einzelne gute Zahl. Wichtig ist, ob jeder Prozess bei seinem gemessenen OEE das produziert, was der Kunde pro Schicht benötigt. Ein schneller Prozess mit niedrigem Uptime kann in Ordnung sein, und ein Prozess mit hohem Uptime kann dennoch der Engpass sein.
Sehen Sie Ihre Datenboxen in einer Demo
Bringen Sie eine Linie und einige aktuelle Schichten mit. Wir zeigen Availability, Performance, Quality und OEE pro Maschine, bereit für Ihre Value-Stream-Map.
Verwandte Artikel
Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.