


 Zaloguj
 Blog
Uptime na mapie strumienia wartości: Uptime, Availability czy OEE w polu?

Kluczowe wnioski
- Wpisz zmierzoną Availability w pole uptime: czas pracy podzielony przez zaplanowany czas produkcji, za rzeczywiste zmiany.
- Dodaj OEE do pola danych i użyj go do sprawdzenia zdolności produkcyjnej względem takt time.
- Samo uptime ukrywa wolne działanie, krótkie postoje i odrzuty, więc mapa pokazuje zdolność, której linia nie ma.
- W przykładzie uptime z pamięci pokazał, że napełniarka jest 20% powyżej popytu. OEE pokazało, że brakuje jej 2 160 butelek na zmianę.
- Wybór może przenieść wąskie gardło, a wraz z nim każdy kaizen burst na mapie przyszłego stanu.
Zanotuj zmierzoną Availability w polu uptime na value stream map i dodaj OEE obok. Następnie sprawdź każdy proces względem takt time używając OEE, a nie uptime. Samo uptime pomija wolne działanie i odrzuty, więc mapa może umieścić wąskie gardło w złym miejscu.
Ten przewodnik pochodzi od Fabrico, platformy OEE i light MES. Porównuje trzy liczby na jednej linii rozlewniczej i pokazuje, jak każda z nich zmienia mapę. Dla samej metody zobacz nasz przewodnik po value stream mapping.
Co oznacza pole uptime na value stream map?
Każdy proces na value stream map ma pod sobą pole danych z cycle time, czasem przezbrajania, uptime, operatorami, wielkością partii i zmianami. Format pochodzi z Learning to See, workbooka z 1998 roku autorstwa Mike'a Rothera i Johna Shooka, wydanego przez Lean Enterprise Institute.
Uptime powinno mówić, ile ze zaplanowanego czasu proces naprawdę może pracować. W praktyce często jest to liczba z pamięci, z dobrego tygodnia lub arkusza dostawcy maszyny. W tym miejscu mapa zaczyna odbiegać od stanu na podłodze produkcyjnej.
Uptime, Availability czy OEE: jaka jest różnica?
| Liczba | Jak jest obliczana | Co pomija |
|---|---|---|
| Uptime | Czas pracy względem bazy czasowej, która się zmienia: zmiana, dzień lub wszystkie godziny | Stała baza czasowa, plus wolne działanie, krótkie postoje i odrzuty |
| Availability | Run time / zaplanowany czas produkcji | Wolne działanie, krótkie postoje poniżej Twojego progu i odrzuty |
| OEE | Availability x Performance x Quality, lub dobre sztuki x idealny cycle time / zaplanowany czas produkcji | Tylko czas poza planem |
Uptime i Availability są bliskie, ale uptime nie ma stałej definicji. Nasz przewodnik po availability vs uptime omawia tę różnicę. OEE dodaje dwie straty, których pole danych nigdy nie pokaże: prędkość i jakość. Nasz przewodnik OEE vs availability tłumaczy, dlaczego te dwie wartości mogą znacznie się różnić.
Która liczba powinna znaleźć się w polu uptime?
Użyj zmierzonej Availability, aby pole zachowało swoje zwykłe znaczenie. Dodaj jeden wiersz dla OEE i używaj OEE do sprawdzenia zdolności produkcyjnej, ponieważ klient bierze tylko dobre jednostki.
- Pole uptime: Availability, z oknem obok, na przykład "80.0%, 15 shifts".
- Nowy wiersz OEE: OEE dla tego samego okna, przynajmniej dla wąskiego gardła.
- Pole cycle time: idealny cycle time, nie prędkość dobrego dnia.
- Sprawdzenie zdolności: efektywny cycle time = idealny cycle time / OEE. Porównaj go z takt time.
Christoph Roser z AllAboutLean wymienia przyjęcie prędkości z dobrego dnia jako idealny sposób spośród trzech powszechnych sposobów, w jaki OEE jest zafałszowywane. Ten sam zabieg sprawia, że pole danych wygląda lepiej niż rzeczywistość na podłodze.
Jak wybór zmienia mapę?
Wąskie gardło to proces z najdłuższym efektywnym cycle time. Zmień liczbę w polu, a wąskie gardło może się przesunąć. Gdy się przesuwa, zmienia się mapa przyszłego stanu:
- Kaizen bursts trafiają do procesu, który naprawdę ogranicza wydajność.
- Bufory stoją przed prawdziwym wąskim gardłem, nie przed procesem z najniższym uptime.
- Pytanie o zdolność zmienia się z "czy potrzebujemy nowej linii?" na "który strata usuwamy najpierw?".
Nasz przewodnik po analizie wąskich gardeł pokazuje, jak potwierdzić ograniczenie na podłodze produkcyjnej.
Przykład uptime na value stream map: jedna linia rozlewnicza, trzy liczby
Linia przykładowa (liczby poglądowe, nie od klienta): value stream rozlewni sosu z fillerem, etykieciarką i pakowaczem. Zmiana ma 450 minut zaplanowanego czasu produkcji. Klient potrzebuje 33 750 butelek na zmianę, więc takt time to 27 000 sekund / 33 750 = 0.80 sekundy na butelkę. Każda butelka przynosi marżę $0.10, lub €0.10 w zakładzie w euro.
Stara mapa używała uptime z pamięci. Zespół zmierzył wtedy każdy proces przez 15 zmian:
| Proces | Idealny cycle time | Uptime, stara mapa | Availability, zmierzona | OEE, zmierzone | Efektywny cycle time |
|---|---|---|---|---|---|
| Filler | 0.60 s | 90% | 80.0% | 70.2% | 0.85 s |
| Labeller | 0.50 s | 88% | 78.0% | 74.5% | 0.67 s |
| Case packer | 0.48 s | 90% | 86.0% | 79.8% | 0.60 s |
- Widok uptime. Filler, przy 100 butelkach na minutę, może zrobić 45 000 x 90% = 40 500 butelek na zmianę: 20% ponad popyt. Każdy proces bije takt. Labeller ma najniższe uptime, więc kaizen burst idzie tam.
- Widok Availability. Filler robi 45 000 x 80.0% = 36 000, tylko 2 250 ponad popyt. Labeller wciąż wygląda najgorzej, przy 78.0%.
- Widok OEE. Filler pracuje też z 90.0% Performance i 97.5% Quality, więc OEE to 80.0% x 90.0% x 97.5% = 70.2%. To 45 000 x 70.2% = 31 590 dobrych butelek, 2 160 poniżej popytu. Jego efektywny cycle time, 0.60 / 0.702 = 0.85 sekundy, jest powyżej takt.
- Labeller jest w porządku. Jego OEE to 78.0% x 96.0% x 99.5% = 74.5%, około 40 200 dobrych butelek na zmianę z 54 000 możliwych.
Ile to kosztuje. Przy cenie $0.10 za butelkę, luka fillera to $216 na zmianę (€216), czyli $162 000 (€162 000) przez 750 zmian w roku. Dziś zakład nadrabia to nadgodzinami. Stara mapa wysłała zespół do labellera, który nigdy nie był ograniczeniem.
Nowa skrzynka danych fillera brzmi: cycle time 0.60 s, przezbrajanie 25 minut, uptime (Availability) 80.0% przez 15 shifts, OEE 70.2% przez 15 shifts.
Jak zmierzyć uptime dla value stream map?
- Użyj tego samego modelu czasu co dla OEE. Zaplanowany czas produkcji to podstawa, a przezbrajania liczą się jako czas stracony, tak jak w sześciu dużych stratach.
- Mierz na maszynę, nie na linię. Liczba dla linii ukrywa, które pole jest ograniczeniem.
- Zbierz wystarczająco dużo zmian: 15 lub więcej, obejmujących Twój normalny mix SKU.
- Określ swój próg krótkich postojów. Nie ma standardu, więc zapisz swój i trzymaj go stałym.
- Używaj danych z maszyny, nie pamięci. Papierowe zapisy tracą krótkie postoje, a IoT Analytics stwierdza, że 54.4% małych i średnich producentów nadal pracuje na papierze lub arkuszach kalkulacyjnych.
Następnie porównaj każdy efektywny cycle time z takt time i przerysuj linię czasu.
Jakie błędy powodują, że value stream map kłamie o uptime?
- Wpisywanie uptime z pamięci, lub z najlepszego tygodnia w roku.
- Używanie prędkości nominalnej maszyny jako cycle time, podczas gdy ona działa wolniej.
- Mieszanie baz czasowych: jedno pole na czas zmiany, następne na wszystkie godziny.
- Wkładanie uptime całej linii w każde pole.
- Pominięcie odrzutów, choć klient bierze tylko dobre jednostki.
- Rysowanie tylko przepływu materiału. Mapa Rothera i Shooka pokazuje też przepływ informacji, część, którą wiele map pomija.
Gdzie pasuje Fabrico
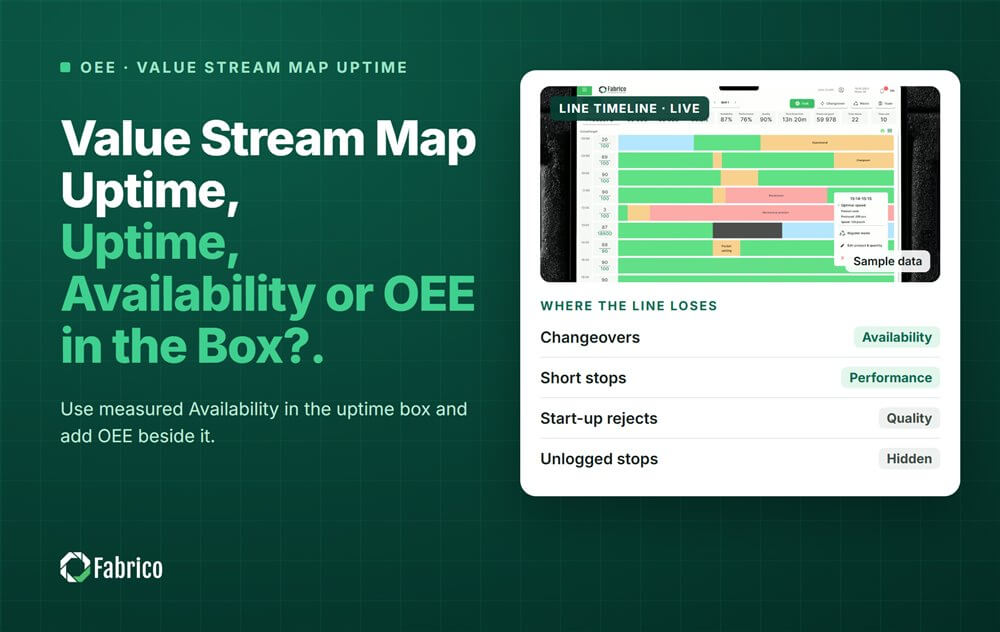
Fabrico to Manufacturing Performance Platform z computer vision. OEE i light MES idą w pierwszej kolejności: postoje są rejestrowane automatycznie, a OEE jest na żywo po linii i po zmianie. Dla value stream map oznacza to zmierzone pola danych.
- Availability, Performance, Quality i OEE po maszynie, za zmiany, które wybierzesz.
- Straty wycenione w pieniądzu i posortowane, aby kaizen bursts trafiały do najkosztowniejszej straty przy wąskim gardle.
- Operator potwierdza powód jednym stuknięciem, więc przezbrajania i awarie są liczone oddzielnie.
- Klip z kamery jako dowód na postój, gdy kamera obserwuje maszynę.
Fabrico mierzy pola. Twój zespół rysuje mapę i decyduje o stanie przyszłym. Nie ma darmowego planu i nie ma poziomów: każdy zakład otrzymuje wycenę. Zobacz, jak light MES wypełnia przepływ informacji na mapie.
Najczęściej zadawane pytania
Co to jest uptime na value stream map?
Uptime to udział zaplanowanego czasu, w którym proces rzeczywiście może pracować, zapisany w polu danych pod każdym procesem. Powinien być mierzony, nie pamiętany. Najbardziej przejrzysty wybór to Availability: run time podzielone przez zaplanowany czas produkcji, za określoną liczbę zmian.
Czy uptime to to samo co OEE?
Nie. Uptime, podobnie jak Availability, liczy tylko czas, gdy maszyna jest zatrzymana. OEE liczy też wolne działanie, krótkie postoje i odrzuty. W przykładzie filler ma 80.0% Availability, ale 70.2% OEE, i tylko OEE mówi, ile dobrych jednostek produkuje.
Jak obliczyć uptime dla value stream map?
Weź zaplanowany czas produkcji każdego procesu za co najmniej 15 zmian. Odejmij czas postoju, wliczając przezbrajania, aby uzyskać czas pracy. Podziel czas pracy przez zaplanowany czas produkcji i zapisz wynik w polu uptime z liczbą zmian.
Czy value stream map powinna używać OEE zamiast uptime?
Używaj obu. Zachowaj Availability w polu uptime, aby mapa czytała się w zwykły sposób, i dodaj wiersz OEE. Używaj OEE do sprawdzenia zdolności względem takt time, ponieważ pokazuje dobre jednostki, które każdy proces naprawdę produkuje na zmianę.
Jaki jest dobry uptime na value stream map?
Nie ma jednej uniwersalnej dobrej liczby. Ważne jest, czy każdy proces przy swoim zmierzonym OEE produkuje to, czego klient potrzebuje na zmianę. Szybki proces z niskim uptime może być w porządku, a proces z wysokim uptime wciąż może być wąskim gardłem.
Zobacz swoje pola danych w demo
Przynieś jedną linię i kilka ostatnich zmian. Pokażemy Availability, Performance, Quality i OEE po maszynie, gotowe do Twojej value stream map.
Powiązane artykuły
Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.