


 Zaloguj
 Blog
OEE a dostępność: dlaczego wysoka dostępność może nadal oznaczać niskie OEE

OEE a dostępność: dlaczego wysoka dostępność może nadal oznaczać niski OEE Kluczowe wnioski - Dostępność jest JEDNYM z trzech współczynników OEE (Dostępność x Wydajność x Jakość), a nie samym OEE. - Linia może mieć 95% dostępności, a mimo to 60% OEE, jeśli pracuje wolniej lub produkuje odpady.
- Zakłady raportujące tylko dostępność są ślepe na straty wydajności (wolne cykle, mikroprzestoje) i straty jakości (odpady, przeróbki). - Wydajność i Jakość często są niedostatecznie monitorowane. - Zawsze raportuj wszystkie trzy.
Raportowanie tylko dostępności tworzy fałszywe poczucie, jak dobrze działa linia. Krótka odpowiedź: Dostępność mierzy, czy maszyna pracowała w zaplanowanym czasie produkcji. OEE to iloczyn Dostępności, Wydajności i Jakości. Linia może mieć doskonałą dostępność, a mimo to mierne OEE, ponieważ wolne cykle i odpady są niewidoczne dla samej dostępności.
Raportowanie tylko dostępności jest jednym z najczęstszych sposobów, w jaki producenci zaniżają rzeczywiste straty produkcyjne. Zobacz także OEE vs Utilization vs Availability. Co mierzy dostępność Dostępność to stosunek rzeczywistego czasu pracy do zaplanowanego czasu produkcji.
Dostępność = Czas pracy / Zaplanowany czas produkcji Jeśli zmiana miała 8 godzin zaplanowanego czasu produkcji, a maszyna pracowała 7,2 godziny, dostępność = 90%. Utracone 0,8 godziny to nieplanowany przestój, awarie, brak materiałów, przekroczenie czasu przezbrojenia. Dlaczego sama dostępność nie wystarcza Maszyna może pracować przy 100% dostępności i nadal tracić jedną trzecią potencjalnej wydajności.
Dwa przykłady: - Wolne cykle. Maszyna jest włączona, ale każda część zajmuje 45 sekund zamiast projektowych 30. Dostępność pokazuje 100%; Wydajność 67%. OEE spada do 0,67 z idealnego 1,0. - Odpady. Maszyna jest włączona, pracuje pełną prędkością, ale 8% części nie przechodzi kontroli jakości. Dostępność i Wydajność mówią 100% i 100%; Jakość to 92%.
OEE spada do 0,92. Rzeczywiste OEE to iloczyn wszystkich trzech. Optymalizacja samej dostępności bez obserwacji Wydajności i Jakości jedynie przesuwa straty tam, gdzie ich nie widać. Pułapka dostępności Dostępność jest najłatwiejszym z trzech współczynników do zmierzenia. Większość systemów CMMS i SCADA potrafi dostarczyć dokładne dane o przestojach.
Wydajność wymaga idealnego czasu cyklu i rzeczywistego czasu cyklu. Jakość wymaga zliczeń części i danych o odpadach. Dlatego zakłady najpierw mierzą dostępność, często raportują tylko ją i nazywają to OEE. Efektem jest liczba wyglądająca pewnie, która ukrywa większość strat.
Zakład raportujący 90% dostępności i nazywający to 90% OEE może w rzeczywistości mieć prawdziwe OEE na poziomie 60%, tracąc 30 punktów zdolności produkcyjnej z powodu problemów z Wydajnością i Jakością, których nikt nie mierzy. Jak wygląda dobre pomiarowanie Prawdziwe OEE wymaga: - Dostępności, rzeczywisty czas pracy vs zaplanowany czas produkcji, z udokumentowanymi przyczynami przestojów.
- Wydajności, rzeczywisty czas cyklu vs idealny czas cyklu, najlepiej na SKU lub recepturę. - Jakości, dobre części vs wszystkie wyprodukowane części, z rozróżnieniem odpadów i przeróbek. Jeśli nie możesz obliczyć wszystkich trzech, nie masz OEE. Masz niepełny wynik.
Gdzie zwykle ukrywa się strata wydajności - Mikroprzestoje poniżej progu, które większość systemów nie rejestruje jako przestój, pauzy trwające kilka sekund, które się kumulują. - Czas bezczynności, gdy operatorzy usuwają zatory lub czekają na materiał. - Obniżona prędkość z powodu zużycia narzędzi lub starych receptur, których nikt nie zaktualizował.
Te straty zwykle objawiają się jako wynik Wydajności znacznie poniżej 100% na liniach raportujących >90% dostępności. Gdzie zwykle ukrywa się strata jakości - Straty w wyniku pierwszego przejścia (first-pass yield), części wymagające przeróbki, które ostatecznie przechodzą kontrolę i nie są liczono jako odpady.
- Odpady przy rozruchu partii, które są uznawane za planowane straty zamiast strat jakości. - Reklamacje klientów nieodbijające się jako dane jakościowe linii. Jak platforma OEE mierzy wszystkie trzy Prawdziwa platforma OEE łączy się z sygnałami PLC lub maszyn, aby mierzyć Dostępność (stan praca/przestój), Wydajność (liczba cykli i czas) oraz Jakość (liczba dobrych/złych części).
Oblicza wszystkie trzy w czasie rzeczywistym, pokazuje rozkład strat i wskazuje dominującą przyczynę, aby podjąć właściwe działania. Moduł OEE Fabrico mierzy wszystkie trzy czynniki w rytmie linii i uwidacznia, który z nich jest dominującą stratą dla danego urządzenia, dzięki temu zespół pracuje nad właściwym problemem, a nie nad najprostszym.
Zobacz, jak Fabrico rejestruje to automatycznie, poznaj OEE dla produkcji lub umów się na demo. Powiązana lektura - OEE vs Utilization vs Availability - OEE vs Utilization - OEE i ISO 22400 - OEE dla produkcji wsadowej Najczęściej zadawane pytania Czy dostępność to to samo co wykorzystanie? Są bliskie.
Wykorzystanie zwykle mierzy się względem czasu zaplanowanego; Dostępność w ramach OEE mierzy się względem zaplanowanego czasu produkcji, wyłączając zaplanowane przerwy. Dlaczego moja dostępność jest wysoka, a OEE niskie? Ponieważ linia pracuje wolno (strata Wydajności) lub produkuje odpady (strata Jakości). Spójrz na rozbicie, dominującą stratą jest ten czynnik, który jest najdalej od 100%.
Czy mogę raportować dostępność jako moje OEE? Tylko jeśli potwierdzisz, że Wydajność i Jakość są obie na poziomie 100%. To rzadkie. W przeciwnym razie liczba dostępności zawyża OEE. Jaki jest dobry cel dla dostępności? Światowej klasy poziom to około 90%. Światowy benchmark OEE na poziomie 85% zakłada Dostępność ~90%, Wydajność ~95%, Jakość ~99%.
Jak konkretnie poprawić dostępność? Ogranicz nieplanowane przestoje: utrzymanie zapobiegawcze, szybsze przezbrojenia (SMED), lepszy przepływ materiałów, szybszy średni czas naprawy. Czas dostępny to w dużej mierze problem utrzymania ruchu i zaopatrzenia materiałowego.
Zobacz, jak Fabrico łączy OEE i utrzymanie ruchu w jednej platformie.
Zaplanuj demoPowiązane artykuły

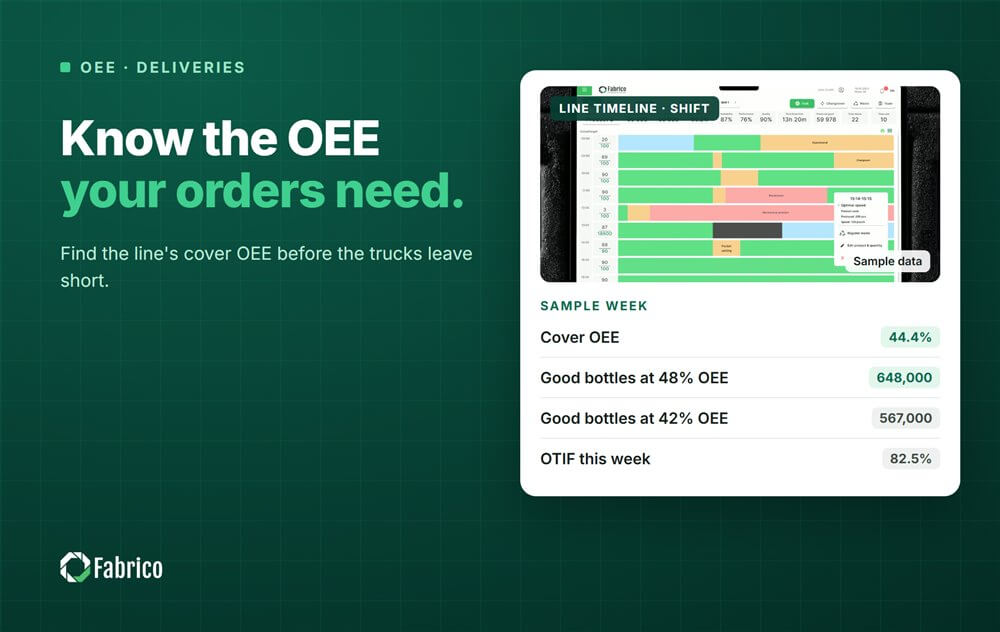
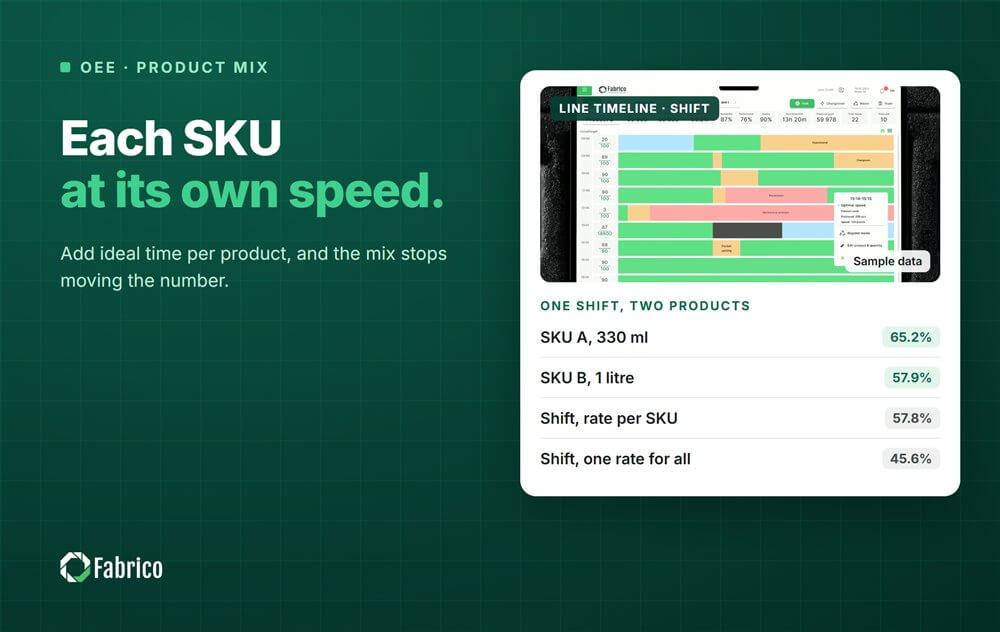



Prawdziwe kafelki Fabrico, dane przykładowe.