


 Вход
 Блог
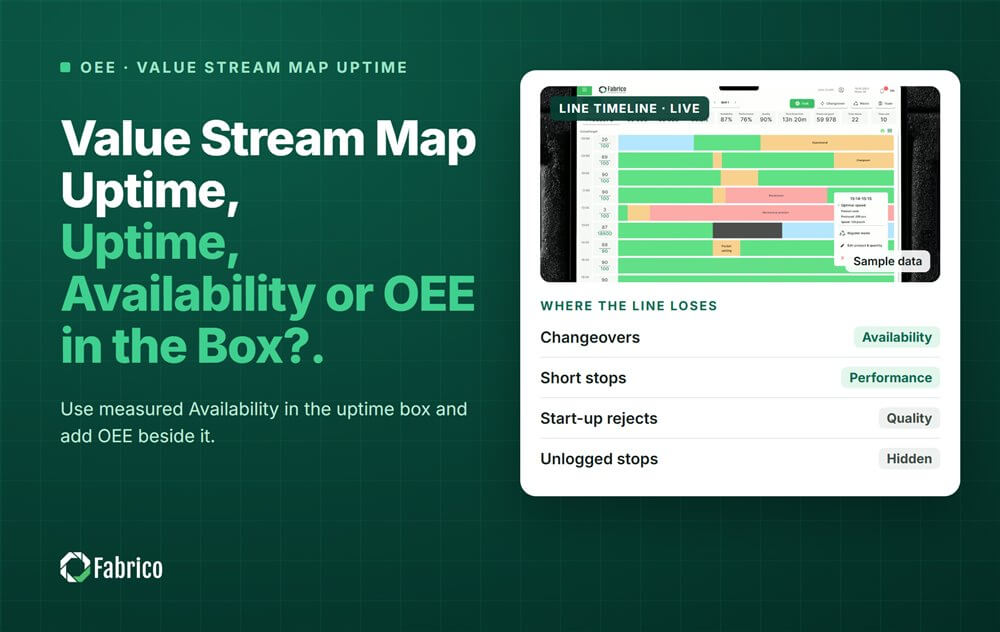
Надеждност в карта на поток на стойността: Uptime, Availability или OEE в полето?

Ключови изводи
- Напишете измерената Availability в полето за uptime: работно време разделено на планирано производствено време, за реални смени.
- Добавете OEE в полето с данни и го използвайте за проверката на капацитета спрямо takt time.
- Само uptime прикрива бавното производство, кратките спирания и брака, така че картата показва капацитет, който линията няма.
- В изчисления пример запомненото uptime показа, че фасовачката е 20% над търсенето. OEE показа, че й липсват 2,160 бутилки на смяна.
- Изборът може да премести тясното място, и с него всеки kaizen burst върху картата на бъдещото състояние.
Запишете измерената Availability в полето за uptime на карта на поток на стойността и добавете OEE до него. След това проверете всеки процес спрямо takt time с OEE, а не с uptime. Само uptime пропуска бавното производство и брака, така че картата може да постави тясното място на грешно място.
Това ръководство е от Fabrico, платформата за OEE и лек MES. То сравнява трите числа на една линия за бутилиране и показва как всяко от тях променя картата. За самия метод вижте нашето ръководство за value stream mapping.
Какво означава полето за uptime на карта на поток на стойността?
Всеки процес на карта на поток на стойността има под себе си поле с данни, с cycle time, време за смяна, uptime, оператори, размер на партидата и смени. Форматът идва от Learning to See, учебната тетрадка от 1998 г. на Майк Ротър и Джон Шуук, публикувана от Lean Enterprise Institute.
Uptime трябва да показва колко от планираното време процесът всъщност може да работи. На практика често е число от паметта, от добра седмица или от листа на доставчика на машината. Оттам картата започва да се разминава с реалното на пода.
Uptime, Availability или OEE: каква е разликата?
| Число | Как се изчислява | Какво остава извън него |
|---|---|---|
| Uptime | Работно време върху времева база, която варира: смяната, деня или всички часове | Фиксирана времева база, плюс бавно производство, кратки спирания и брак |
| Availability | Run time / планирано производствено време | Бавно производство, кратки спирания под вашия праг и брак |
| OEE | Availability x Performance x Quality, или добри бройки x идеално cycle time / планирано производствено време | Само времето извън плана |
Uptime и Availability са близки, но uptime няма фиксирано определение. Нашето ръководство за availability vs uptime покрива разликата. OEE добавя двата загуби, които едно поле с данни никога не показва: скорост и качество. Нашето OEE vs availability ръководство обяснява защо двете могат да се различават значително.
Кое число трябва да стои в полето за uptime?
Използвайте измерената Availability, така че полето да запази обичайното си значение. След това добавете един ред за OEE и използвайте OEE за проверката на капацитета, защото клиентът приема само годните единици.
- Uptime box: Availability, с прозореца до него, например "80.0%, 15 shifts".
- New OEE line: OEE за същия прозорец, поне за тясното място.
- Cycle time box: идеалното cycle time, не скоростта на добър ден.
- Capacity check: ефективно cycle time = идеално cycle time / OEE. Сравнете го с takt time.
Christoph Roser от AllAboutLean изброява взимането на скоростта от добър ден като идеал сред трите често срещани начина, по които OEE се фалшифицира. Същата фалшификация прави едно поле с данни да изглежда по-добре от реалността на пода.
Как изборът променя картата?
Тясното място е процесът с най-дълго ефективно cycle time. Променете числото в полето и тясното място може да се премести. Когато се премести, така се променя и картата на бъдещото състояние:
- Kaizen bursts отиват при процеса, който наистина ограничава продукцията.
- Буферите стоят пред истинското тясно място, а не пред процеса с най-ниското uptime.
- Въпросът за капацитета се променя от "дали имаме нужда от нова линия?" в "коя загуба премахваме първо?".
Нашето ръководство за анализ на тесните места показва как да потвърдите ограниченията на пода.
Пример за uptime на value stream map: една линия за бутилиране, три числа
Примерна линия (илюстративни числа, не от клиент): стойностен поток за бутилиране на сос с фасовачка, етикетираща и опаковчик. Смяна има 450 минути планирано производствено време. Клиентът иска 33,750 бутилки на смяна, така че takt time е 27,000 секунди / 33,750 = 0.80 секунди на бутилка. Всяка бутилка носи марж от $0.10, или €0.10 в евро завод.
Старата карта използва uptime от паметта. Екипът тогава измери всеки процес за 15 смени:
| Процес | Идеално cycle time | Uptime, стара карта | Availability, измерена | OEE, измерена | Ефективно cycle time |
|---|---|---|---|---|---|
| Filler | 0.60 s | 90% | 80.0% | 70.2% | 0.85 s |
| Labeller | 0.50 s | 88% | 78.0% | 74.5% | 0.67 s |
| Case packer | 0.48 s | 90% | 86.0% | 79.8% | 0.60 s |
- Uptime view. Filler-ът, при 100 бутилки в минута, може да направи 45,000 x 90% = 40,500 бутилки на смяна: 20% над търсенето. Всеки процес надвишава takt. Labeller-ът има най-ниско uptime, така че kaizen burst отива там.
- Availability view. Filler-ът прави 45,000 x 80.0% = 36,000, само 2,250 над търсенето. Labeller-ът все още изглежда най-зле, при 78.0%.
- OEE view. Filler-ът работи и при 90.0% Performance и 97.5% Quality, така че OEE е 80.0% x 90.0% x 97.5% = 70.2%. Това е 45,000 x 70.2% = 31,590 годни бутилки, 2,160 под търсенето. Неговото ефективно cycle time, 0.60 / 0.702 = 0.85 секунди, е над takt-а.
- Labeller-ът е наред. Неговото OEE е 78.0% x 96.0% x 99.5% = 74.5%, около 40,200 годни бутилки на смяна от възможни 54,000.
Какво струва това. При цена $0.10 на бутилка, разликата на filler-а е $216 на смяна (€216), или $162,000 (€162,000) за 750 смени годишно. Днес заводът компенсира с извънреден труд. Старата карта прати екипа при labeller-а, който никога не е бил ограничението.
Новото поле с данни за filler гласи: cycle time 0.60 s, смяна 25 минути, uptime (Availability) 80.0% за 15 смени, OEE 70.2% за 15 смени.
Как да измерите uptime за карта на поток на стойността?
- Използвайте същия времеви модел като за вашето OEE. Планираното производствено време е базата, а смяната се брои като загубено време, както при шестте големи загуби.
- Мерете по машина, не по линия. Номер за линия прикрива коя кутия е ограничението.
- Вземете достатъчно смени: 15 или повече, покриващи вашия нормален SKU микс.
- Запишете вашия праг за кратко спиране. Няма стандарт, който да го задава, затова го запишете и го пазете фиксиран.
- Използвайте данни от машината, а не паметта. Хартиените регистри губят кратките спирания, а IoT Analytics открива, че 54.4% от малките и средни производители все още работят с химикал и хартия или електронни таблици.
След това сравнете всяко ефективно cycle time с takt time и прередактирайте времевата линия.
Кои грешки карат карта на поток на стойността да лъже за uptime?
- Записване на uptime от паметта, или от най-добрата седмица в годината.
- Използване на номиналната скорост на машината като cycle time, докато тя всъщност работи по-бавно.
- Смесване на времеви бази: едно поле по време на смяна, следващото по всички часове.
- Поставяне на uptime на линията в всяко поле.
- Изключване на брака, въпреки че клиентът приема само годните единици.
- Чертане само на материалния поток. Картата на Rother и Shook също показва информационния поток, частта, която много карти пропускат.
Къде се вписва Fabrico
Fabrico е платформа за производителност, базирана на компютърно зрение. OEE и лек MES идват първи: спиранията се записват автоматично и OEE е в реално време по линия и смяна. За карта на поток на стойността това означава измерени полета с данни.
- Availability, Performance, Quality и OEE по машина, за смените, които изберете.
- Загубите оценени в пари и подредени, така че kaizen bursts да отиват към най-скъпата загуба в тесното място.
- Операторът потвърждава причината с едно натискане, така че смяните и повредите се броят отделно.
- Клип от камера като доказателство за спиране, когато камера наблюдава машината.
Fabrico измерва полетата. Вашият екип чертае картата и решава бъдещото състояние. Няма безплатен план и няма нива: всеки завод получава оферта. Вижте как лек MES запълва информационния поток на картата.
Често задавани въпроси
Какво е uptime на карта на поток на стойността?
Uptime е дялът от планираното време, през който процесът всъщност може да работи, написан в полето с данни под всеки процес. Трябва да се измерва, не да се помни. Най-ясният избор е Availability: run time разделено на планирано производствено време, за заявен брой смени.
Дали uptime е същото като OEE?
Не. Uptime, както Availability, брои само времето, когато машината е спряна. OEE също брои бавното производство, кратките спирания и брака. В работения пример filler-ът има 80.0% Availability, но 70.2% OEE, и само OEE ви казва колко годни единици произвежда.
Как да изчислите uptime за карта на поток на стойността?
Вземете планираното производствено време на всеки процес за поне 15 смени. Извадете времето на спирания, включително смяните, за да получите работно време. Разделете работното време на планираното производствено време и запишете резултата в полето за uptime с броя смени.
Трябва ли карта на поток на стойността да използва OEE вместо uptime?
Използвайте и двете. Запазете Availability в полето за uptime, за да се чете картата по обичайния начин, и добавете ред за OEE. Използвайте OEE за проверката на капацитета спрямо takt time, защото показва годните единици, които всеки процес действително прави на смяна.
Какво е добро uptime на карта на поток на стойността?
Няма единно добро число. Важното е дали всеки процес, при своя измерен OEE, произвежда това, което клиентът иска на смяна. Бърз процес с ниско uptime може да е наред, а процес с високо uptime все още да е тесното място.
Вижте вашите полета с данни в демо
Донесете една линия и няколко скорошни смени. Ние ще покажем Availability, Performance, Quality и OEE по машина, готово за вашата карта на поток на стойността.
Свързани статии
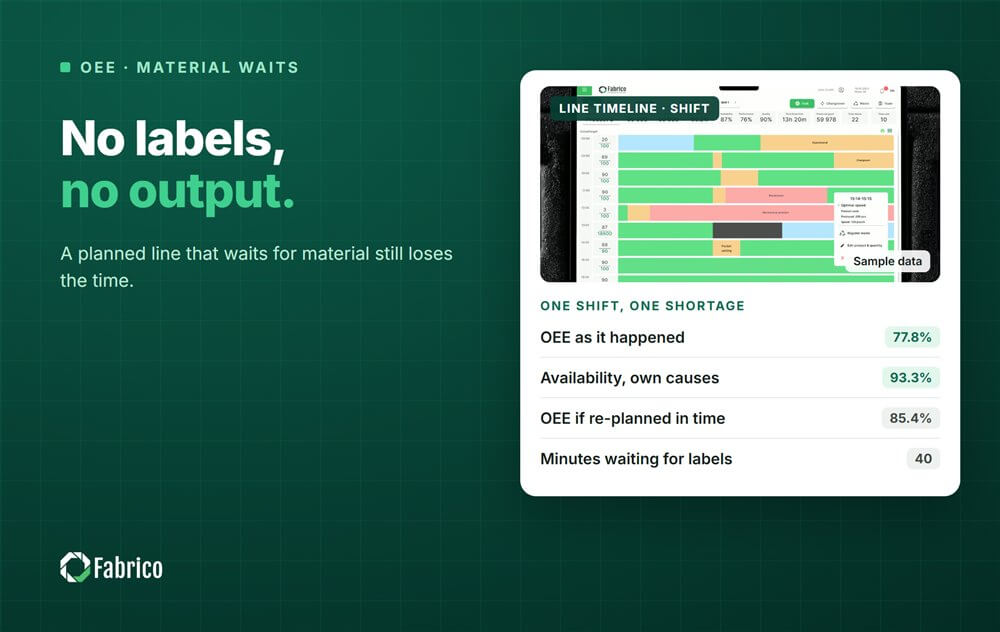








Реални плочки на Fabrico, примерни данни.