


 Connexion
 Blog
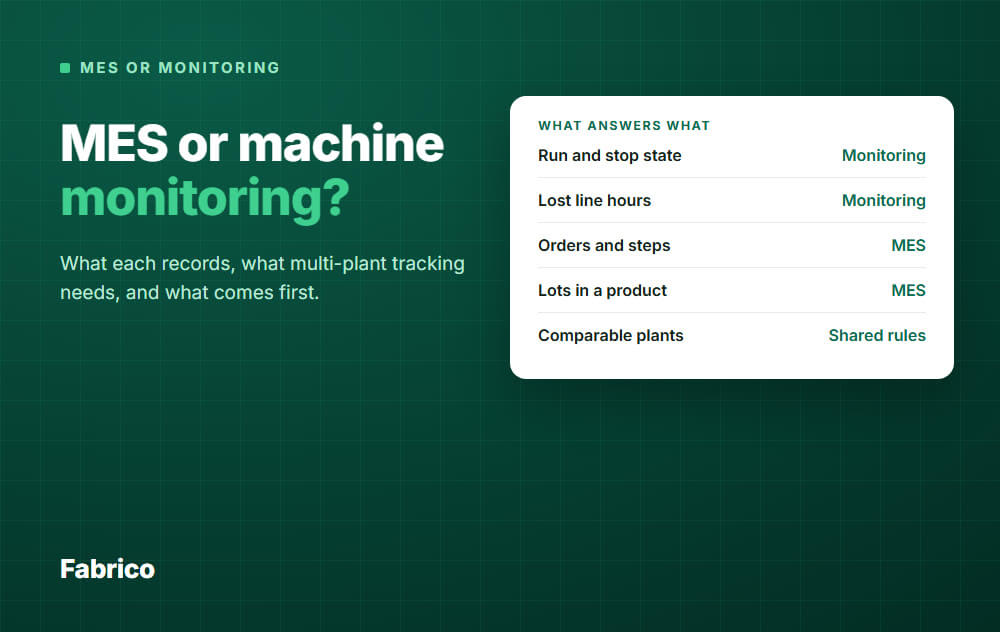
MES vs supervision des machines : lequel pour plusieurs lignes ou usines ?

En bref : La supervision des machines enregistre ce que les machines ont fait. Un MES dirige et consigne comment les ordres de production sont exécutés. Pour suivre plusieurs lignes ou usines, commencez par des règles communes et du monitoring, puis ajoutez un MES dans les usines qui ont un problème d'ordre ou de lot.
- Le monitoring répond : où sont passées les heures, par ligne et par usine ?
- Un MES répond : cet ordre a-t-il été fait correctement et qu'y a-t-il été utilisé ?
- Aucun système ne rend les usines comparables. Ce sont des définitions partagées qui le font.
- Exception : si un client ou un régulateur exige des enregistrements de lot maintenant, mettez d'abord un MES dans cette usine.
- Vous n'avez pas besoin de la même réponse dans chaque usine.
Vous exploitez plusieurs lignes, peut‑être plusieurs usines. Chacune rapporte ses chiffres à sa façon et vous ne pouvez pas dire quelles valeurs sont fiables.
Quelqu'un propose du monitoring machine, quelqu'un d'autre dit que le groupe a besoin d'un MES. Ce guide vous aide à trancher, usine par usine.
Une précision : nous vendons un logiciel MES léger pour l'OEE et les arrêts, lisez donc ceci avec ce contexte. Nous disons aussi clairement ce qu'il ne fait pas.
La différence en une ligne chacune
Le monitoring machine est, selon une définition claire d'un éditeur, la capture automatisée de l'état d'une machine : en marche, en arrêt, en défaut, en réglage. Il surveille l'équipement.
Un MES est un système pour suivre et documenter comment les matières premières deviennent des produits finis. Il suit l'ordre, les étapes et les matières.
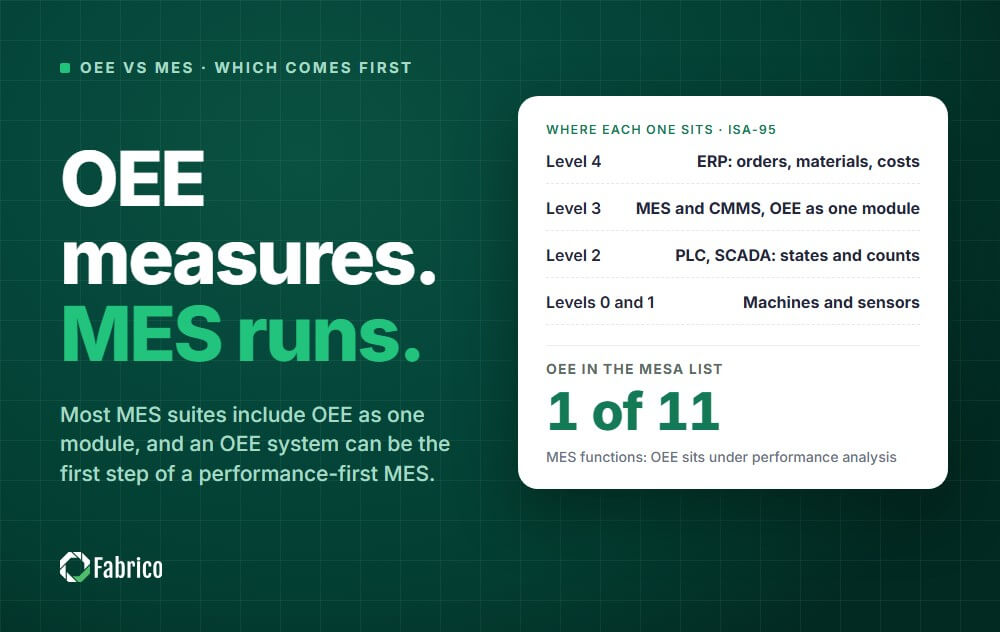
Dans le modèle ISA-95, la surveillance et le contrôle du processus physique sont au niveau 2, le workflow de type MES au niveau 3, et l'ERP au niveau 4.
Le logiciel de monitoring lit ses signaux depuis le niveau 2 et ses rapports couvrent une partie du travail de niveau 3. Ce sont donc des couches qui se chevauchent, pas des rivaux.
Pour l'image complète du premier niveau, lisez qu'est‑ce qu'un système de monitoring machine. Pour le second, lisez notre guide sur le logiciel MES.
Ce que chacune enregistre
| Donnée | Monitoring machine | MES complet |
|---|---|---|
| État marche/arrêt, avec temps | Oui, depuis le signal machine | Souvent, si les machines sont connectées |
| Temps de cycle et comptage de pièces | Oui | Souvent, si les machines sont connectées |
| Pourquoi un arrêt est survenu | Généralement un tag opérateur | Généralement un tag opérateur |
| Ordre de production et ses étapes | Généralement non, ou seulement comme étiquette | Oui |
| Recettes et nomenclatures utilisées | Généralement non | Oui |
| Quelles lots sont entrés dans quel produit | Généralement non | Oui |
| Instructions envoyées aux postes de travail | Généralement non | Oui |
Considérez le tableau comme typique, pas universel. Les étiquettes produits sur ce marché sont lâches : certains outils de monitoring ajoutent des données de commande, et certains produits vendus comme MES sont surtout des tableaux de bord.
Ainsi, ignorez l'étiquette dans une démo et demandez l'enregistrement stocké d'un arrêt et d'une commande terminée. Ce qu'ils peuvent vous montrer est ce que le produit est.
Triez vos questions avant de trier vos systèmes
Notez les questions que votre revue de groupe hebdomadaire ou mensuelle pose. Ensuite voyez quelle couche peut répondre à chacune.
| Question | Qui y répond |
|---|---|
| Quelle usine a perdu le plus d'heures de ligne la semaine dernière ? | Monitoring |
| Quelles sont les principales raisons d'arrêt sur le même type de ligne dans chaque usine ? | Monitoring, plus des tags opérateur |
| La correction dans une usine a‑t‑elle tenu, et a‑t‑elle fonctionné lorsqu'une autre usine l'a copiée ? | Monitoring |
| Une usine tourne‑t‑elle plus lentement qu'une autre sur le même produit ? | Monitoring, avec un libellé produit et une règle d'ideal cycle time |
| Quelles lots ont fini dans ce lot expédié ? | MES, ou ERP avec enregistrements de lots |
| Cette commande a‑t‑elle été construite avec la bonne recette et les bonnes étapes ? | MES |
| Où est cette commande en ce moment, et à quelle étape ? | MES |
| Puis‑je faire confiance à ces chiffres d'usine pour signifier la même chose ? | Aucun des deux. Seulement des règles partagées. |
Si la plupart de vos questions figurent dans les quatre premières lignes, vous avez un problème de mesure. Si elles figurent dans les trois suivantes, vous avez un problème d'exécution.
Une longue liste dans les deux cas est normale pour un grand groupe. Elle vous indique néanmoins quoi faire en premier dans chaque usine.
Ce que le suivi multi‑usine nécessite vraiment
Voici la partie qu'aucun bon de commande ne couvre. Acheter le même système pour chaque usine ne vous donne pas des chiffres comparables.
Un système calcule ce que vous configurez. Qu'il s'appelle monitoring ou MES, ces décisions sont à vous :
- Règles temporelles. Ce qui compte dans le temps de production planifié : changements, maintenance planifiée, pauses, absence de commandes.
- Raisons d'arrêt. Le même niveau supérieur partout, avec du détail local autorisé dessous.
- Temps de cycle idéal. Une règle pour le définir par produit, par exemple la puissance nominale de la machine ou la meilleure cadence prouvée.
- Rebut et retouches. Où chaque usine les compte et quand.
- Noms. La même structure usine, ligne et machine, afin qu'une ligne dans une usine corresponde à sa jumelle dans une autre.
- Calendriers. Modèles de shifts, et à quelle date appartient un shift de nuit.
- Un propriétaire. Une personne nommée qui approuve toute modification des règles.
Nous expliquons pourquoi c'est important dans single-plant vs multi-site OEE, et comment reporter le résultat dans rolling up OEE across sites.
Un exemple : trois usines, un mauvais indicateur principal
Tous les chiffres ici sont des exemples. L'usine A exclut ses 40 heures de changements du temps planifié, les deux autres usines les comptent.
| Usine | Heures pleinement productives | Heures planifiées | OEE |
|---|---|---|---|
| A, tel que rapporté | 288 | 360 | 80% |
| A, règle partagée | 288 | 400 | 72% |
| B | 720 | 1 200 | 60% |
| C | 304 | 400 | 76% |
Tel que rapporté, l'usine A est en tête et la moyenne simple des trois est de 72%.
Avec la règle partagée, l'usine C est en tête et la moyenne simple tombe à environ 69%. Pondérée par les heures planifiées, le groupe est à 1 312 des 2 000 heures, soit environ 66%.
Les machines n'ont pas changé. La règle a déplacé le classement et environ 3 points de l'indicateur principal, et la pondération par heures a déplacé le reste.
Monitoring ou MES, les deux systèmes auraient rapporté le mauvais chiffre sans se plaindre.
Qu'est‑ce qui vient en premier
Décidez usine par usine, pas une fois pour tout le groupe. Cet ordre fonctionne quand votre question principale est les heures perdues :
- Rédigez les règles partagées. Une page, un propriétaire, avant toute installation.
- Connectez la ligne goulot d'étranglement dans une usine. Faites‑la fonctionner quelques semaines et testez les règles sur des arrêts réels.
- Connectez une ligne dans une seconde usine avec d'autres machines. Cela montre où les règles cassent, tant qu'il reste peu coûteux de les changer.
- Déployez ligne par ligne. Ajoutez des usines dès que chacune peut agir sur ses principales pertes.
- Revisitez la question du MES par usine. Regardez ce qui reste sans réponse : ordres, lots, étapes.
Quand un MES doit venir d'abord
- Une usine fabrique des aliments, boissons ou produits pharma, où un enregistrement as‑built a souvent le plus d'importance et le papier ne suffit plus.
- Un client ou un auditeur demande la généalogie des lots que vous ne pouvez pas produire aujourd'hui.
- Des routings complexes se passent mal sur le plancher et des étapes erronées vous coûtent plus que des arrêts.
Dans ces usines, ne retardez pas le MES au profit d'un déploiement de monitoring. Appliquez également les règles partagées, afin que l'usine s'intègre à la vue du groupe.
Si une usine a déjà un MES
Une fusion ou un ancien projet peut vous laisser ce mélange. Vous n'avez pas à remplacer quoi que ce soit pour obtenir une vue de groupe.
- Conservez le MES pour ce qu'il fait : ordres, étapes et enregistrements.
- Vérifiez d'où proviennent ses données d'arrêt. Les arrêts saisis à la main ont tendance à manquer les courts, donc ils ne sont pas comparables aux usines avec signal machine.
- Si les données sont manuelles, ajoutez un signal machine sous‑jacent pour l'arrêt et le comptage des cycles.
- Convertissez ses chiffres selon les règles partagées avant qu'ils n'atteignent le rapport de groupe.
Erreurs fréquentes
- Acheter une suite identique pour toutes les usines parce que c'est propre. Une usine avec un problème d'arrêts attend alors un projet centré sur les ordres.
- Déployer avant que les règles n'existent. Vous payez ensuite pour refaire les codes de raison et l'historique.
- Classer les usines sur un seul chiffre. Comparez des lignes semblables et conservez toujours le drill‑down jusqu'à la raison d'arrêt.
- Faire la moyenne de l'OEE des usines. Une petite usine compte alors autant qu'une grande. Pesez par heures planifiées, comme dans l'exemple plus haut.
- Imposer une liste de raisons unique à toutes les usines. Partagez le niveau supérieur et laissez le détail local à ceux qui l'utilisent.
- Considérer un écran comme l'objectif. Chaque usine a besoin d'un propriétaire nommé pour ses principales pertes et d'une réunion régulière pour agir.
À quoi ça ressemble quand c'est bien
Vous êtes en bonne position quand la revue de groupe peut faire ces choses :
- Afficher les usines côte à côte, avec un ensemble écrit de règles derrière les chiffres.
- Cliquer d'une valeur groupe jusqu'à une usine, une ligne et ses principales raisons d'arrêt.
- Montrer combien de temps d'arrêt n'a pas encore de raison, usine par usine.
- Nommer qui possède les principales pertes dans chaque usine et ce qui a changé depuis la dernière revue.
- Répondre aux questions d'ordre et de lot depuis le système qui les détient, sans chasse aux tableurs.
Comment Fabrico s'insère
Fabrico est un MES léger : logiciel cloud pour les données machines, le monitoring de production, l'OEE et les arrêts, avec intégration ERP. Il se situe entre le monitoring simple et un MES complet.
- Les données machines viennent des automates PLC, d'appareils IoT avec capteurs sur les machines plus anciennes, et de caméras IA là où il n'y a pas de signal machine. Une usine peut les mélanger.
- Les arrêts sont enregistrés là où l'un de ces signaux existe. Les opérateurs taguent la cause sur une tablette ou un téléphone, depuis votre propre liste de raisons.
- L'OEE est calculé pour chaque ligne et chaque équipe, réparti en disponibilité, performance et qualité.
- Une vue multi‑usine montre vos usines côte à côte, avec des rapports qui les comparent. Des contrôles d'accès basés sur les rôles déterminent qui voit quoi.
- L'interface fonctionne en anglais, français, allemand, polonais et bulgare, ce qui aide quand les usines traversent des pays.
- Il se connecte à SAP S/4HANA et à d'autres systèmes via une intégration personnalisée, une API REST ou des webhooks. Un module maintenance est dans le même système si vous le souhaitez.
Prévoyez environ 1 mois pour installer et connecter les dispositifs, et 3 à 4 mois pour un déploiement complet.
Ce qu'il ne fait pas est important ici. L'affectation des tâches, les nomenclatures (BOM), les routings et la généalogie restent dans votre ERP, et la planification et l'ordonnancement de la production ne font pas partie de Fabrico.
Donc si une usine a besoin de généalogie des lots ou de contrôle d'ordre à l'atelier, Fabrico ne résout pas cela. Il peut toutefois fournir la couche de performance pour cette usine.
Les règles partagées restent à écrire par vous : le logiciel les applique, il ne les décide pas.
Voir le Fabrico MES and OEE overview pour les détails. Demandez une démo ou Contactez‑nous pour discuter de vos usines.
Ce que les gens demandent ensuite
La supervision machine fait‑elle partie d'un MES ?
Ça peut l'être. La collecte de données et l'analyse de performance sont souvent listées parmi les fonctions MES.
La question ouverte est le niveau de détail de ces données. Demandez si elles proviennent du signal machine ou d'une saisie manuelle, et si les courts arrêts apparaissent.
Le monitoring machine peut‑il évoluer plus tard en MES ?
Les connexions machines et les données peuvent souvent être réutilisées, si le système ultérieur peut les lire. La logique d'ordre, de recette et de lot est un travail nouveau, donc prévoyez‑la comme un nouveau projet.
Avant d'acheter, demandez comment les données peuvent être exportées ou transmises à un système ultérieur.
Toutes les usines ont‑elles besoin du même logiciel ?
Une couche de mesure rend le reporting de groupe bien plus simple. Ce n'est pas indispensable, tant que chaque usine alimente le rapport de groupe avec les mêmes règles.
Les systèmes d'exécution peuvent différer par usine, car les besoins varient.
Puis‑je suivre plusieurs usines avec seulement un ERP ?
L'ERP est utile pour les ordres et les stocks. Une confirmation d'ordre typique enregistre quantités, dates et heures, pas les arrêts entre ces enregistrements.
Il peut donc vous dire qu'une usine a manqué son output. Il dit rarement quels arrêts ont causé cela.
Quelle usine commencer en premier ?
Choisissez l'usine avec le goulot le plus coûteux et un manager qui veut les données. Une équipe motivée trouvera les problèmes de vos règles plus vite.
Évitez de commencer par votre pire usine simplement parce qu'elle est la pire, si personne là‑bas n'a le temps d'agir.
Le monitoring remplacera‑t‑il les rapports mensuels usine ?
Le comptage des heures et de la production, oui, partout où un signal machine existe. Les machines sans signal nécessitent encore une saisie manuelle, tout comme le rebut là où aucun capteur ne le compte.
Vous voudrez toujours un court commentaire d'usine, car un chiffre n'explique jamais le contexte seul.
Prêt à voir comment vos usines se compareraient ? Demandez une démo ou Contactez‑nous.


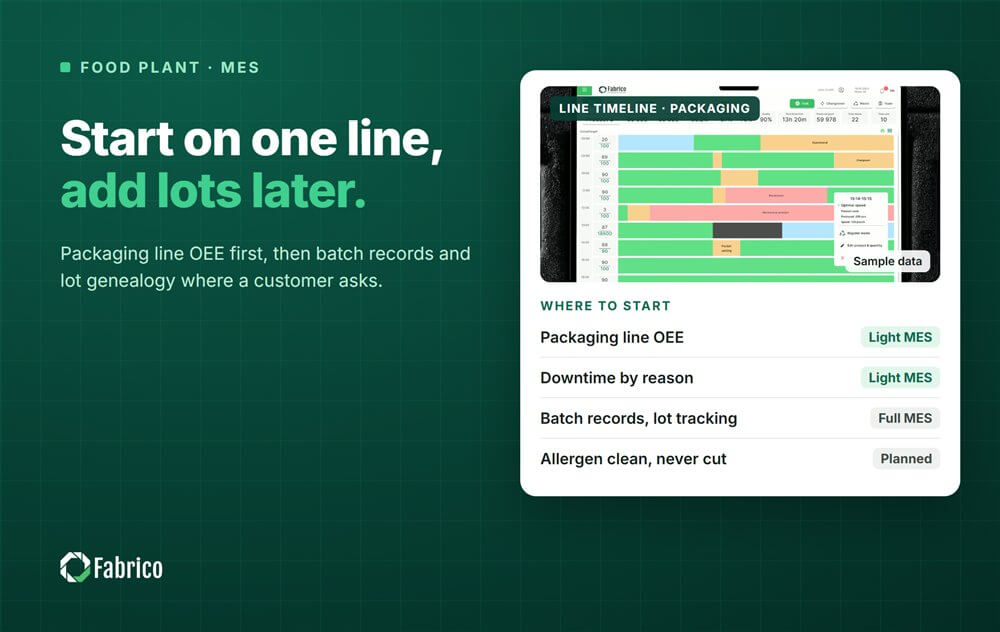


Tuiles Fabrico réelles, données d'exemple.