


 Anmeldung
 Blog
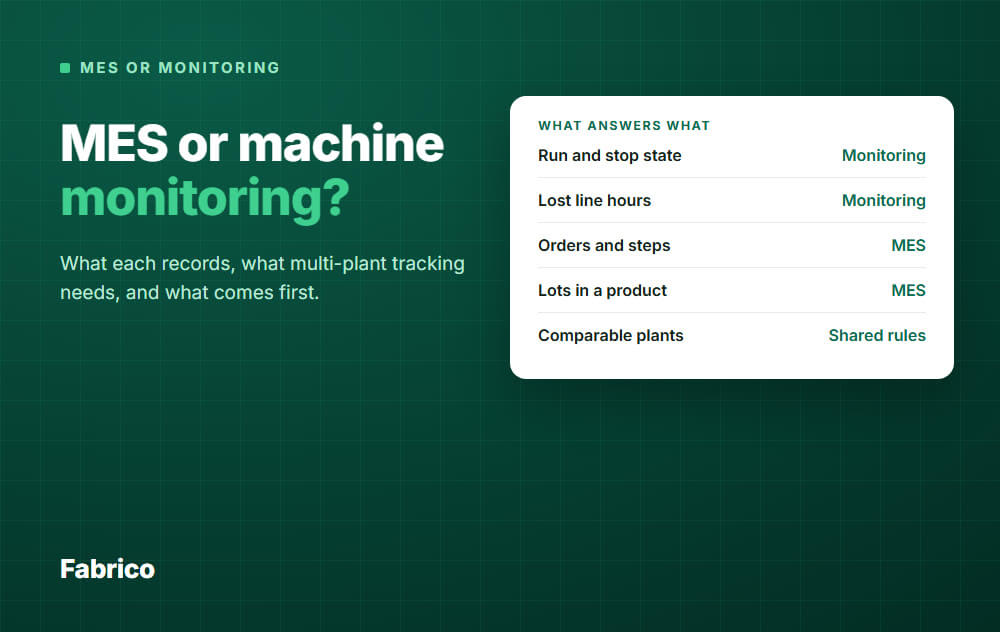
MES vs. Maschinenüberwachung: Welche Lösung für mehrere Linien oder Werke?

Kurz gesagt: Maschinenüberwachung zeichnet auf, was die Maschinen getan haben. Ein MES steuert und dokumentiert, wie Produktionsaufträge ausgeführt werden. Um mehrere Linien oder Werke zu verfolgen, beginnen Sie mit gemeinsamen Regeln und Monitoring, und fügen dann an den Werken, die Probleme mit Aufträgen oder Chargen haben, ein MES hinzu.
- Monitoring beantwortet: wo sind die Stunden geblieben, nach Linie und nach Werk?
- Ein MES beantwortet: wurde dieser Auftrag richtig hergestellt und was ist hineingegangen?
- Kein System macht Werke vergleichbar. Gemeinsame Definitionen tun das.
- Ausnahme: Wenn ein Kunde oder Regulator jetzt Chargenaufzeichnungen verlangt, setzen Sie zuerst ein MES in diesem Werk ein.
- Sie müssen nicht in jedem Werk dieselbe Antwort haben.
Sie betreiben mehrere Linien, vielleicht mehrere Werke. Jedes meldet seine Zahlen auf seine Weise, und Sie können nicht sagen, welchen Zahlen zu trauen ist.
Jemand schlägt Maschinenüberwachung vor, jemand anderes sagt, die Gruppe braucht ein MES. Dieser Leitfaden hilft Ihnen, werkweise zu entscheiden.
Ein Hinweis: Wir verkaufen leichte MES-Software für OEE und Ausfallzeiten, lesen Sie das also mit diesem Hintergrund. Wir sagen auch offen, was sie nicht leistet.
Der Unterschied in je einem Satz
Maschinenüberwachung ist, in einer klaren Definition eines Softwareanbieters, die automatisierte Erfassung des Zustands einer Maschine: laufen, stillstand, Störung, Rüsten. Sie beobachtet die Ausrüstung.
Ein MES ist ein System, um nachzuverfolgen und zu dokumentieren, wie Rohstoffe zu Fertigwaren werden. Es folgt dem Auftrag, den Schritten und den Materialien.
Im ISA-95-Modell liegen die Überwachung und Steuerung des physischen Prozesses auf Ebene 2, MES-artige Workflows auf Ebene 3 und ERP auf Ebene 4.
Monitoring-Software liest ihre Signale von Ebene 2, und ihre Berichte decken einen Teil der Ebene-3-Aufgaben ab. Das sind also überlappende Schichten, keine Rivalen.
Für das vollständige Bild der ersten Schicht lesen Sie was ein Machine-Monitoring-System ist. Für die zweite Schicht lesen Sie unseren Leitfaden zu MES-Software.
Was jede Lösung aufzeichnet
| Daten | Maschinenüberwachung | Vollständiges MES |
|---|---|---|
| Betriebs- und Stillstandsstatus mit Zeiten | Ja, vom Maschinensignal | Oft, wenn Maschinen angeschlossen sind |
| Zykluszeiten und Stückzahlen | Ja | Oft, wenn Maschinen angeschlossen sind |
| Warum ein Stillstand passiert ist | Gewöhnlich ein Operator-Tag | Gewöhnlich ein Operator-Tag |
| Produktionsauftrag und seine Schritte | Gewöhnlich nicht, oder nur als Label | Ja |
| Rezepte und verwendete Stücklisten | Gewöhnlich nicht | Ja |
| Welche Chargen in welches Produkt gegangen sind | Gewöhnlich nicht | Ja |
| Anweisungen an Arbeitsplätze | Gewöhnlich nicht | Ja |
Behandeln Sie die Tabelle als typisch, nicht universell. Produktlabels auf diesem Markt sind locker: Einige Monitoring-Tools fügen Auftragsdaten hinzu, und einige als MES verkaufte Produkte sind hauptsächlich Dashboards.
Ignorieren Sie also das Label in einer Demo und fragen Sie nach dem gespeicherten Datensatz eines einzelnen Stillstands und eines einzelnen abgeschlossenen Auftrags. Was sie Ihnen zeigen können, ist das Produkt.
Sortieren Sie Ihre Fragen, bevor Sie Ihre Systeme sortieren
Schreiben Sie die Fragen auf, die Ihre wöchentliche oder monatliche Gruppenreview stellt. Sehen Sie dann, welche Ebene jede Frage beantworten kann.
| Frage | Was sie beantwortet |
|---|---|
| Welches Werk hat letzte Woche die meisten Linienstunden verloren? | Monitoring |
| Was sind die Hauptstillstandsgründe bei demselben Linentyp in jedem Werk? | Monitoring plus Operator-Reason-Tags |
| Hat die Maßnahme in einem Werk gehalten, und hat sie funktioniert, als ein anderes Werk sie kopierte? | Monitoring |
| Läuft ein Werk langsamer als ein anderes beim selben Produkt? | Monitoring, mit Produktlabel und einer Regel für ideale Zykluszeit |
| Welche Chargen landeten in dieser verschickten Charge? | MES oder ERP mit Chargenaufzeichnungen |
| Wurde dieser Auftrag mit dem richtigen Rezept und den richtigen Schritten gebaut? | MES |
| Wo befindet sich dieser Auftrag gerade und in welchem Schritt? | MES |
| Kann ich darauf vertrauen, dass diese Werkzahlen dasselbe bedeuten? | Keines von beidem. Nur gemeinsame Regeln. |
Wenn die meisten Ihrer Fragen in den ersten vier Zeilen sitzen, haben Sie ein Messproblem. Wenn sie in den nächsten drei sitzen, haben Sie ein Ausführungsproblem.
Eine lange Liste in beiden Bereichen ist bei großen Gruppen normal. Sie sagt Ihnen dennoch, welches zuerst in jedem Werk zu tun ist.
Was Multi-Werk-Tracking wirklich braucht
Das ist der Teil, den kein Bestellauftrag abdeckt. Das gleiche System für jedes Werk zu kaufen, liefert Ihnen keine vergleichbaren Zahlen.
Ein System berechnet das, was Sie konfigurieren. Ob es Monitoring oder MES genannt wird, diese Entscheidungen liegen bei Ihnen:
- Zeitregeln. Was innerhalb der geplanten Produktionszeit zählt: Rüstzeiten, geplante Wartung, Pausen, keine Aufträge.
- Stillstandsgründe. Dasselbe Top-Level überall, mit lokal erlaubten Details darunter.
- Ideale Zykluszeit. Eine Regel zur Festlegung pro Produkt, z. B. Maschinenrating oder die beste nachgewiesene Rate.
- Ausschuss und Nacharbeit. Wo jedes Werk sie zählt und wann.
- Namen. Dieselbe Werk-, Linien- und Maschinenstruktur, so dass eine Linie in einem Werk ihrem Zwilling in einem anderen zugeordnet werden kann.
- Kalender. Schichtmuster und zu welchem Datum eine Nachtschicht gehört.
- Ein Eigentümer. Eine namentlich benannte Person, die jede Regeländerung genehmigt.
Wir erklären, warum das wichtig ist, in single-plant vs multi-site OEE und wie man das Ergebnis in rolling up OEE across sites berichtet.
Ein Beispiel: drei Werke, eine falsche Überschrift
Alle Zahlen hier sind Beispielwerte. Werk A lässt seine 40 Rüststunden aus der geplanten Zeit heraus, die anderen beiden Werke zählen sie.
| Werk | Voll produktive Stunden | Geplante Stunden | OEE |
|---|---|---|---|
| A, wie berichtet | 288 | 360 | 80% |
| A, gemeinschaftliche Regel | 288 | 400 | 72% |
| B | 720 | 1.200 | 60% |
| C | 304 | 400 | 76% |
Wie berichtet führt Werk A und der einfache Durchschnitt der drei liegt bei 72%.
Bei der gemeinsamen Regel führt Werk C und der einfache Durchschnitt fällt auf etwa 69%. Gewichtet nach geplanten Stunden liegt die Gruppe bei 1.312 von 2.000 Stunden, also etwa 66%.
Die Maschinen haben sich nicht verändert. Die Regel veränderte die Rangfolge und etwa 3 Punkte der Überschrift, und die Gewichtung nach Stunden verschob den Rest.
Monitoring oder MES — beide Systeme hätten ohne Klage die falsche Zahl berichtet.
Was zuerst kommt
Entscheiden Sie werkweise, nicht einmal für die ganze Gruppe. Diese Reihenfolge funktioniert, wenn Ihre Hauptfrage verlorene Stunden sind:
- Schreiben Sie die gemeinsamen Regeln. Eine Seite, ein Eigentümer, vor jeder Installation.
- Verbinden Sie die Engpass-Linie in einem Werk. Lassen Sie sie einige Wochen laufen und testen Sie die Regeln an realen Stillständen.
- Verbinden Sie eine Linie in einem zweiten Werk mit anderen Maschinen. Das zeigt, wo die Regeln brechen, solange Änderungen noch kostengünstig sind.
- Rollen Sie Linie für Linie aus. Fügen Sie Werke hinzu, sobald jedes auf seine Top-Verluste reagieren kann.
- Überprüfen Sie die MES-Frage pro Werk erneut. Sehen Sie, was noch unbeantwortet ist: Aufträge, Chargen, Schritte.
Wann ein MES zuerst kommen sollte
- Ein Werk produziert Lebensmittel, Getränke oder Pharma, wo ein as-built-Record besonders wichtig ist und Papieraufzeichnungen nicht mehr ausreichen.
- Ein Kunde oder Auditor verlangt Chargenverfolgung, die Sie heute nicht liefern können.
- Komplexe Routings gehen auf der Fläche schief und falsche Schritte kosten mehr als Ausfälle.
In diesen Werken verzögern Sie das MES nicht zugunsten eines Monitoring-Rollouts. Wenden Sie dort auch die gemeinsamen Regeln an, damit das Werk in die Gruppenansicht passt.
Wenn ein Werk bereits ein MES hat
Eine Fusion oder ein altes Projekt kann Ihnen dieses Gemisch hinterlassen. Sie müssen nichts ersetzen, um eine Gruppenansicht zu erhalten.
- Behalten Sie das MES für das, was es tut: Aufträge, Schritte und Aufzeichnungen.
- Prüfen Sie, woher seine Stillstandsdaten stammen. Manuell getippte Stillstände übersehen oft kurze Ereignisse, daher sind sie nicht vergleichbar mit signalbasierten Werken.
- Wenn die Daten manuell sind, fügen Sie ein Maschinensignal darunter hinzu für Stillstand und Zykluszählung.
- Konvertieren Sie seine Zahlen nach den gemeinsamen Regeln, bevor sie in den Gruppenbericht gelangen.
Häufige Fehler
- Ein Suite für alle Werke kaufen, weil es ordentlich wirkt. Ein Werk mit Stillstandsproblemen wartet dann auf ein um Aufträge zentriertes Projekt.
- Ausrollen bevor Regeln existieren. Sie zahlen später dafür, Reason-Codes und Historie neu aufzusetzen.
- Werke nach einer Zahl ranken. Vergleichen Sie gleiche Linien und behalten Sie immer den Drilldown zur Stillstandsursache.
- Werks-OEE mitteln. Ein kleines Werk zählt dann genauso viel wie ein großes. Gewichten Sie nach geplanten Stunden, wie im obigen Beispiel.
- Eine Reason-Liste allen Werken aufzwingen. Teilen Sie das Top-Level und lassen Sie lokale Details den Nutzern vor Ort.
- Den Bildschirm zum Ziel machen. Jedes Werk braucht einen benannten Eigentümer für seine Top-Verluste und ein regelmäßiges Meeting, um darauf zu reagieren.
Wie es gut aussieht
Sie sind in guter Verfassung, wenn die Gruppenreview diese Dinge kann:
- Werke nebeneinander anzeigen, mit einem schriftlichen Satz Regeln hinter den Zahlen.
- Vom Gruppenwert auf Werk, Linie und deren Top-Stillstandsgründe klicken.
- Zeigen, wie viel Stillstandszeit noch keine Begründung hat, Werk für Werk.
- Benennen, wer die Top-Verluste in jedem Werk besitzt und was sich seit der letzten Review geändert hat.
- Auftrags- und Chargenfragen aus dem System beantworten können, das sie hält, ohne Excel-Suche.
Wie Fabrico passt
Fabrico ist ein Light-MES: Cloud-Software für Maschinendaten, Produktionsmonitoring, OEE und Ausfallzeiten, mit ERP-Integration. Es sitzt zwischen einfachem Monitoring und einem vollständigen MES.
- Maschinendaten kommen von PLCs, IoT-Geräten mit Sensoren an älteren Maschinen und KI-Kameras, wo kein Maschinensignal vorliegt. Ein Werk kann sie mischen.
- Stillstände werden dort aufgezeichnet, wo eines dieser Signale vorhanden ist. Operatoren taggen die Ursache auf Tablet oder Telefon aus Ihrer eigenen Reason-Liste.
- OEE wird für jede Linie und Schicht berechnet, aufgeteilt in Verfügbarkeit, Performance und Qualität.
- Eine Multi-Plant-Ansicht zeigt Ihre Werke nebeneinander, mit Berichten, die sie vergleichen. Role-basierte Zugriffe steuern, wer was sieht.
- Die Oberfläche läuft in Englisch, Französisch, Deutsch, Polnisch und Bulgarisch, was hilft, wenn Werke Länder überschreiten.
- Es verbindet sich mit SAP S/4HANA und mit anderen Systemen über kundenspezifische Integrationen, eine REST-API oder Webhooks. Ein Instandhaltungsmodul ist im selben System, falls gewünscht.
Planen Sie etwa 1 Monat für Installation und Gerätekonnektivität und 3 bis 4 Monate für ein vollständiges Rollout.
Wichtig ist, was es nicht tut. Auftragsdisposition, BOMs, Routings und Genealogie bleiben im ERP, und Produktionsplanung und Scheduling sind kein Teil von Fabrico.
Wenn ein Werk also Chargengenealogie oder Auftragssteuerung am Boden braucht, löst Fabrico das nicht. Es kann dennoch die Performanceschicht für dieses Werk bereitstellen.
Die gemeinsamen Regeln müssen Sie weiterhin schreiben: Software wendet sie an, sie entscheidet sie nicht.
Siehe die Fabrico MES and OEE overview für Details. Fordern Sie eine Demo an oder Kontaktieren Sie uns, um Ihre Werke zu besprechen.
Was die Leute als Nächstes fragen
Ist Maschinenmonitoring Teil eines MES?
Es kann sein. Datenerfassung und Performance-Analyse werden häufig zu den MES-Funktionen gezählt.
Die offene Frage ist, wie fein diese Daten sind. Fragen Sie, ob sie vom Maschinensignal oder aus manueller Eingabe kommen und ob kurze Stillstände sichtbar sind.
Kann Maschinenmonitoring später zu einem MES ausgebaut werden?
Die Maschinenverbindungen und Daten können oft übernommen werden, wenn das spätere System sie lesen kann. Die Logik für Auftrag, Rezept und Chargen ist neue Arbeit, planen Sie sie als neues Projekt.
Fragen Sie vor dem Kauf, wie die Daten exportiert oder an ein späteres System übergeben werden können.
Brauchen alle Werke dieselbe Software?
Eine Messschicht macht Gruppenberichte deutlich einfacher. Sie ist kein Muss, solange jedes Werk die gleichen Regeln in den Gruppenbericht einspeist.
Ausführungssysteme können zwischen Werken variieren, weil die Bedürfnisse unterschiedlich sind.
Kann ich mehrere Werke nur mit ERP verfolgen?
ERP ist gut für Aufträge und Bestände. Eine typische Auftragsbestätigung bucht Mengen, Daten und Zeiten, nicht die Stillstände zwischen diesen Buchungen.
Also kann es Ihnen sagen, dass ein Werk seine Produktion verpasst hat. Es sagt selten, welche Stillstände das verursacht haben.
Welches Werk sollte zuerst gehen?
Wählen Sie das Werk mit dem kostspieligsten Engpass und einem Manager, der die Daten will. Ein engagiertes Team findet Probleme mit Ihren Regeln schneller.
Vermeiden Sie es, beim schlechtesten Werk zu starten, nur weil es das schlechteste ist, wenn dort niemand Zeit hat zu handeln.
Wird Monitoring die monatlichen Werksberichte ersetzen?
Das Zählen von Stunden und Output — ja, überall, wo ein Maschinensignal existiert. Maschinen ohne Signal benötigen weiterhin manuelle Eingabe, ebenso Ausschuss dort, wo kein Sensor zählt.
Sie werden weiterhin einen kurzen Werkskommentar wollen, weil eine Zahl allein niemals Kontext erklärt.
Bereit zu sehen, wie Ihre Werke sich vergleichen? Fordern Sie eine Demo an oder Kontaktieren Sie uns.
Verwandte Artikel




Echte Fabrico-Kacheln, Beispieldaten.