


 Iniciar sesión
 Blog
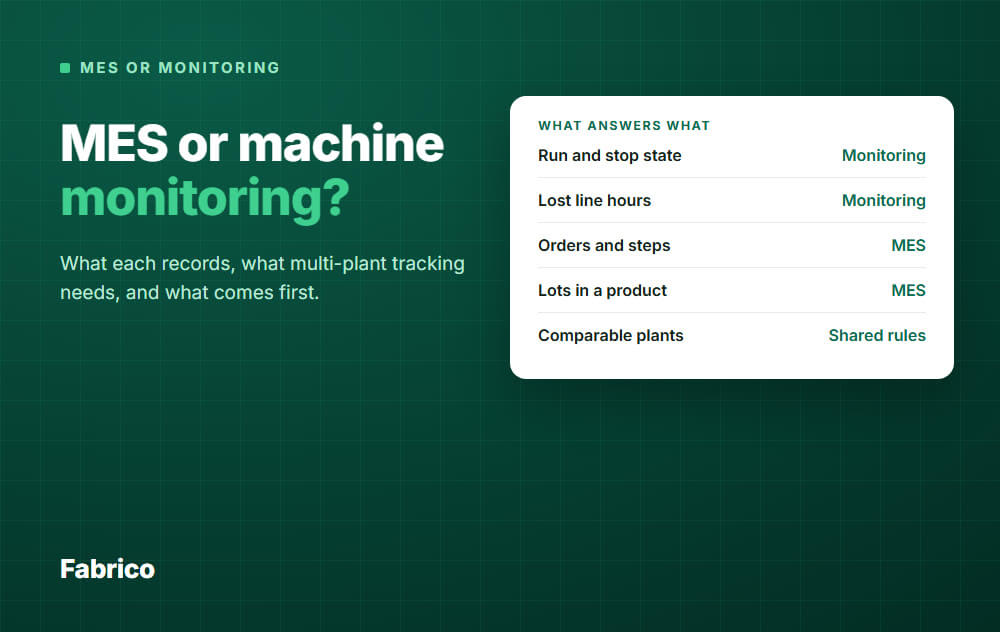
MES vs monitorización de máquinas: ¿Cuál elegir para varias líneas o plantas?

En resumen: El monitoreo de máquinas registra lo que hicieron las máquinas. Un MES dirige y registra cómo se realizan las órdenes de producción. Para rastrear varias líneas o plantas, comience con reglas compartidas y monitoreo, luego añada un MES en las plantas que tengan un problema con una orden o lote.
- El monitoreo responde: ¿a dónde fueron las horas, por línea y por planta?
- Un MES responde: ¿se hizo esta orden de la forma correcta y qué llevó?
- Ningún sistema hace comparables a las plantas. Las definiciones compartidas lo hacen.
- La excepción: si un cliente o regulador necesita registros de lotes ahora, ponga un MES en esa planta primero.
- No necesita la misma respuesta en cada planta.
Opera varias líneas, quizá varias plantas. Cada una informa sus cifras a su manera y no puede decir cuáles son fiables.
Alguien propone monitoreo de máquinas, y otro dice que el grupo necesita un MES. Esta guía le ayuda a decidir planta por planta.
Una nota: vendemos software MES ligero para OEE y tiempos de paro, así que lea esto con eso en mente. También decimos claramente lo que no hace.
La diferencia en una línea cada una
Monitoreo de máquinas es, en una definición clara de un proveedor de software, la captura automatizada de en qué estado está una máquina: funcionando, parada, en fallo, en preparación. Vigila el equipo.
Un MES es un sistema para rastrear y documentar cómo las materias primas se convierten en bienes terminados. Sigue la orden, los pasos y los materiales.
En el modelo ISA-95, el monitoreo y control del proceso físico están en el nivel 2, los flujos de trabajo tipo MES en el nivel 3 y el ERP en el nivel 4.
El software de monitoreo lee sus señales desde el nivel 2, y sus reportes cubren parte del trabajo del nivel 3. Así que son capas que se solapan, no rivales.
Para la imagen completa de la primera capa, lea qué es un sistema de monitoreo de máquinas. Para la segunda, lea nuestra guía sobre software MES.
Qué graba cada uno
| Datos | Monitoreo de máquinas | MES completo |
|---|---|---|
| Estado de marcha y parada, con tiempos | Sí, desde la señal de la máquina | A menudo, si las máquinas están conectadas |
| Tiempos de ciclo y conteo de piezas | Sí | A menudo, si las máquinas están conectadas |
| Por qué ocurrió una parada | Normalmente una etiqueta del operario | Normalmente una etiqueta del operario |
| Orden de producción y sus pasos | Normalmente no, o solo como etiqueta | Sí |
| Recetas y listas de materiales usadas | Normalmente no | Sí |
| Qué lotes entraron en qué producto | Normalmente no | Sí |
| Instrucciones enviadas a centros de trabajo | Normalmente no | Sí |
Trate la tabla como típica, no universal. Las etiquetas de producto en este mercado son flojas: algunas herramientas de monitoreo añaden datos de orden, y algunos productos vendidos como MES son mayormente paneles.
Así que ignore la etiqueta en una demo y pida el registro almacenado de una parada y de una orden terminada. Lo que le puedan mostrar es lo que el producto es.
Ordene sus preguntas antes de ordenar sus sistemas
Escriba las preguntas que su revisión grupal semanal o mensual plantea. Luego vea qué capa puede responder cada una.
| Pregunta | Quién la responde |
|---|---|
| ¿Qué planta perdió más horas de línea la semana pasada? | Monitoreo |
| ¿Cuáles son las principales razones de paro en el mismo tipo de línea en cada planta? | Monitoreo, más etiquetas de motivo del operario |
| ¿Sostuvo la mejora en una planta y funcionó cuando otra planta la copió? | Monitoreo |
| ¿Una planta va más lenta que otra en el mismo producto? | Monitoreo, con una etiqueta de producto y una regla para tiempo de ciclo ideal |
| ¿Qué lotes acabaron en este lote enviado? | MES, o ERP con registros de lotes |
| ¿Se construyó esta orden con la receta y los pasos correctos? | MES |
| ¿Dónde está esta orden ahora y en qué paso? | MES |
| ¿Puedo confiar que estos números de planta significan lo mismo? | Ninguno. Solo reglas compartidas. |
Si la mayoría de sus preguntas están en las primeras cuatro filas, tiene un problema de medición. Si están en las tres siguientes, tiene un problema de ejecución.
Una larga lista en ambos es normal para un grupo grande. Aun así le indica qué hacer primero en cada planta.
Qué necesita realmente el seguimiento multi‑planta
Esta es la parte que ninguna orden de compra cubre. Comprar el mismo sistema para cada planta no le da cifras comparables.
Un sistema calcula lo que usted configura. Se llame monitoreo o MES, estas decisiones son suyas:
- Reglas de tiempo. Qué cuenta dentro del tiempo de producción planificado: cambios, mantenimiento planificado, descansos, sin órdenes.
- Razones de paro. El mismo nivel superior en todas partes, con detalle local permitido debajo.
- Tiempo de ciclo ideal. Una regla para fijarlo por producto, como la capacidad de la máquina o la mejor tasa probada.
- Scrap y retrabajo. Dónde cada planta los cuenta y cuándo.
- Nombres. La misma estructura de planta, línea y máquina, para que una línea en una planta mapee a su gemela en otra.
- Calendarios. Patrones de turno y a qué fecha pertenece un turno nocturno.
- Un propietario. Una persona nombrada que aprueba cualquier cambio de las reglas.
Cubrimos por qué esto importa en single-plant vs multi-site OEE, y cómo reportar el resultado en rolling up OEE across sites.
Un ejemplo: tres plantas, un titular equivocado
Todas las cifras aquí son datos de ejemplo. La planta A deja fuera sus 40 horas de cambio del tiempo planificado, y las otras dos las cuentan.
| Planta | Horas plenamente productivas | Horas planificadas | OEE |
|---|---|---|---|
| A, como reportado | 288 | 360 | 80% |
| A, regla compartida | 288 | 400 | 72% |
| B | 720 | 1,200 | 60% |
| C | 304 | 400 | 76% |
Como reportado, la Planta A lidera y el promedio simple de las tres es 72%.
Con la regla compartida, la Planta C lidera y el promedio simple cae a alrededor del 69%. Ponderado por horas planificadas, el grupo está en 1.312 de 2.000 horas, o alrededor del 66%.
Las máquinas no cambiaron. La regla movió el ranking y alrededor de 3 puntos del titular, y la ponderación por horas movió el resto.
Monitoreo o MES, cualquiera de los dos sistemas habría reportado el número equivocado sin quejarse.
Qué viene primero
Decida planta por planta, no una vez para todo el grupo. Este orden funciona cuando su pregunta principal son las horas perdidas:
- Escriba las reglas compartidas. Una página, un responsable, antes de cualquier instalación.
- Conecte la línea cuellos de botella en una planta. Hágala funcionar unas semanas y pruebe las reglas frente a paradas reales.
- Conecte una línea en una segunda planta con máquinas diferentes. Esto muestra dónde fallan las reglas, mientras aún es barato cambiarlas.
- Despliegue línea por línea. Añada plantas a medida que cada una pueda actuar sobre sus principales pérdidas.
- Revise la cuestión del MES por planta. Mire lo que queda sin contestar: órdenes, lotes, pasos.
Cuándo un MES debe venir primero
- Una planta fabrica alimentos, bebidas o pharma, donde un registro as‑built suele importar mucho y el papel ya no da abasto.
- Un cliente o auditor pide genealogía de lotes que hoy no puede producir.
- Ruteos complejos salen mal en el taller y pasos erróneos le cuestan más que las paradas.
En esas plantas, no demore el MES para terminar un despliegue de monitoreo. Aplique allí también las reglas compartidas, para que la planta encaje en la vista del grupo.
Si una planta ya tiene un MES
Una fusión o un proyecto antiguo puede dejarle esta mezcla. No tiene que reemplazar nada para obtener una vista de grupo.
- Mantenga el MES para lo que hace: órdenes, pasos y registros.
- Compruebe de dónde vienen sus datos de paradas. Las paradas tecleadas a mano suelen perder las cortas, por lo que no son comparables con plantas con señal de máquina.
- Si los datos son manuales, añada una señal de máquina por debajo para la parada y el conteo de ciclos.
- Convierta sus números a las reglas compartidas antes de que lleguen al informe de grupo.
Errores comunes
- Comprar una suite para todas las plantas porque parece ordenado. Una planta con problema de paradas luego espera por un proyecto centrado en órdenes.
- Desplegar antes de que existan las reglas. Luego pagará por rehacer los códigos de razones y el historial.
- Clasificar plantas por un único número. Compare líneas parecidas y siempre permita el desglose hasta la razón de la parada.
- Promediar el OEE de las plantas. Una planta pequeña contará tanto como una grande. Pondere por horas planificadas, como en el ejemplo arriba.
- Forzar una lista de razones única en todas las plantas. Comparta el nivel superior y deje el detalle local a quienes lo usan.
- Tratar la pantalla como la meta. Cada planta necesita un propietario nombrado para sus pérdidas principales y una reunión regular para actuar.
Cómo se ve bien
Está en buena forma cuando la revisión de grupo puede hacer estas cosas:
- Mostrar las plantas lado a lado, con un juego escrito de reglas detrás de los números.
- Hacer clic desde una cifra de grupo hasta una planta, una línea y sus principales razones de paro.
- Mostrar cuánto tiempo de paro aún no tiene razón, planta por planta.
- Nombrar quién posee las principales pérdidas en cada planta y qué cambió desde la última revisión.
- Responder preguntas de órdenes y lotes desde el sistema que los contiene, sin buscar en hojas de cálculo.
Cómo encaja Fabrico
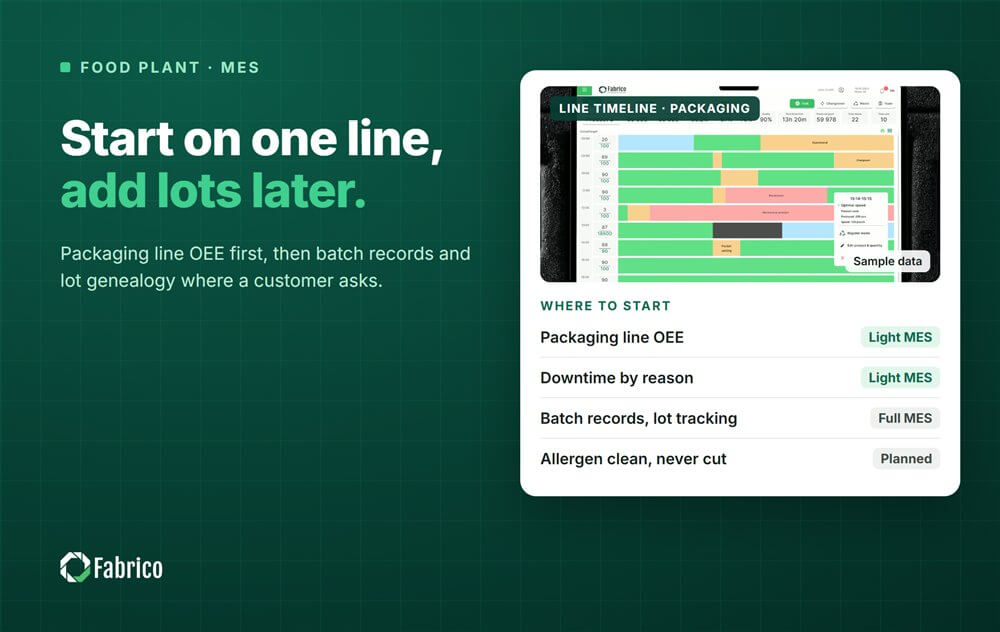
Fabrico es un MES ligero: software en la nube para datos de máquina, monitoreo de producción, OEE y tiempos de paro, con integración ERP. Se sitúa entre el monitoreo básico y un MES completo.
- Los datos de máquina provienen de PLCs, dispositivos IoT con sensores en máquinas antiguas, y cámaras AI donde no hay señal de máquina. Una planta puede mezclarlos.
- Los paros se registran donde exista alguna de esas señales. Los operarios etiquetan la causa en una tablet o teléfono, desde su propia lista de razones.
- El OEE se calcula por línea y turno, dividido en disponibilidad, rendimiento y calidad.
- Una vista multi planta muestra sus plantas lado a lado, con informes que las comparan. El control de acceso por roles decide quién ve qué.
- La interfaz funciona en inglés, francés, alemán, polaco y búlgaro, lo que ayuda cuando las plantas abarcan países.
- Se conecta a SAP S/4HANA y a otros sistemas mediante una integración personalizada, una API REST o webhooks. Un módulo de mantenimiento está en el mismo sistema si lo desea.
Planifique alrededor de 1 mes para instalar y conectar dispositivos, y 3 a 4 meses para un despliegue completo.
Importa también lo que no hace. Despacho de trabajo, listas de materiales, ruteos y genealogía permanecen en su ERP, y la planificación y programación de producción no son parte de Fabrico.
Así que si una planta necesita genealogía de lotes o control de órdenes en el taller, Fabrico no lo resuelve. Aun así puede proporcionar la capa de rendimiento para esa planta.
Las reglas compartidas siguen siendo su responsabilidad: el software las aplica, no las decide.
Vea el Fabrico MES and OEE overview para detalles. Solicite una demo o Contáctenos para hablar sobre sus plantas.
Qué preguntan las personas después
¿El monitoreo de máquinas es parte de un MES?
Puede ser. La recopilación de datos y el análisis de rendimiento se incluyen a menudo entre las funciones MES.
La pregunta abierta es qué tan finos son esos datos. Pregunte si vienen de la señal de máquina o de entrada manual, y si aparecen paros cortos.
¿Puede el monitoreo de máquinas crecer luego hasta un MES?
Las conexiones y los datos de máquina a menudo pueden reutilizarse, si el sistema posterior puede leerlos. La lógica de órdenes, recetas y lotes es trabajo nuevo, así que plánela como un proyecto nuevo.
Antes de comprar, pregunte cómo pueden exportarse o pasarse los datos a un sistema posterior.
¿Todas las plantas necesitan el mismo software?
Una capa de medición hace que los informes de grupo sean mucho más simples. No es obligatorio, siempre que cada planta alimente el mismo conjunto de reglas al informe de grupo.
Los sistemas de ejecución pueden diferir por planta, porque las necesidades difieren.
¿Puedo rastrear varias plantas solo con un ERP?
ERP es bueno para órdenes y stock. Una confirmación de orden típica registra cantidades, fechas y horas, no las paradas entre esas anotaciones.
Así que puede decirle que una planta perdió su producción. Rara vez le dice qué paradas causaron eso.
¿Qué planta debe ir primero?
Elija la planta con el cuello de botella más costoso y un gerente que quiera los datos. Un equipo activo encontrará problemas con sus reglas más rápido.
Evite empezar por su peor planta solo porque es la peor, si nadie allí tiene tiempo para actuar.
¿El monitoreo reemplazará los informes mensuales de planta?
El conteo de horas y producción, sí, donde exista señal de máquina. Las máquinas sin señal siguen necesitando entrada manual, y lo mismo ocurre con el scrap donde ningún sensor lo cuenta.
Aún querrá un breve comentario de planta, porque un número nunca explica el contexto por sí solo.
¿Listo para ver cómo se compararían sus plantas? Solicite una demo o Contáctenos.
Artículos relacionados


Lo último de nuestro blog


Tarjetas reales de Fabrico, datos de ejemplo.