


 Zaloguj
 Blog
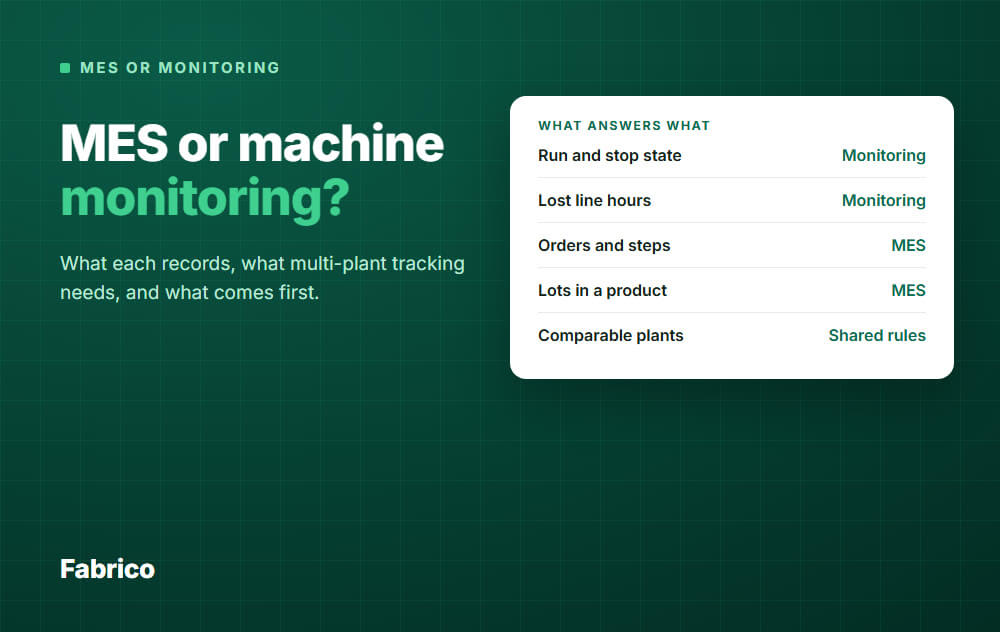
MES kontra monitorowanie maszyn: które rozwiązanie dla kilku linii lub zakładów?

W skrócie: Monitorowanie maszyn zapisuje, co robiły maszyny. MES kieruje i zapisuje, jak realizowane są zlecenia produkcyjne. Aby śledzić kilka linii lub zakładów, zacznij od wspólnych zasad i monitoringu, a następnie dodaj MES w zakładach, które mają problem z zamówieniem lub partią.
- Monitoring odpowiada: gdzie poszły godziny, według linii i zakładu?
- MES odpowiada: czy to zlecenie zostało wykonane poprawnie i co w nie weszło?
- Żaden system nie sprawia, że zakłady są porównywalne. Robią to wspólne definicje.
- Wyjątek: jeśli klient lub regulator potrzebuje teraz zapisów partii, najpierw wdroż MES w tym zakładzie.
- Nie musisz mieć tej samej odpowiedzi w każdym zakładzie.
Operujesz kilkoma liniami, być może kilkoma zakładami. Każdy raportuje liczby po swojemu i nie możesz określić, którym danym ufać.
Ktoś proponuje monitorowanie maszyn, ktoś inny mówi, że grupa potrzebuje MES. Ten przewodnik pomoże Ci rozstrzygnąć to zakład po zakładzie.
Uwaga: sprzedajemy lekki software MES do OEE i przestojów, czytaj to z tą świadomością. Mówimy też jasno, czego on nie robi.
Różnica w jednym zdaniu każda
Monitorowanie maszyn to, według jednej jasnej definicji dostawcy oprogramowania, automatyczne przechwytywanie stanu maszyny: pracuje, postój, błąd, ustawianie. Obserwuje sprzęt.
MES to system do śledzenia i dokumentowania, jak surowce stają się wyrobami gotowymi. Śledzi zlecenie, kroki i materiały.
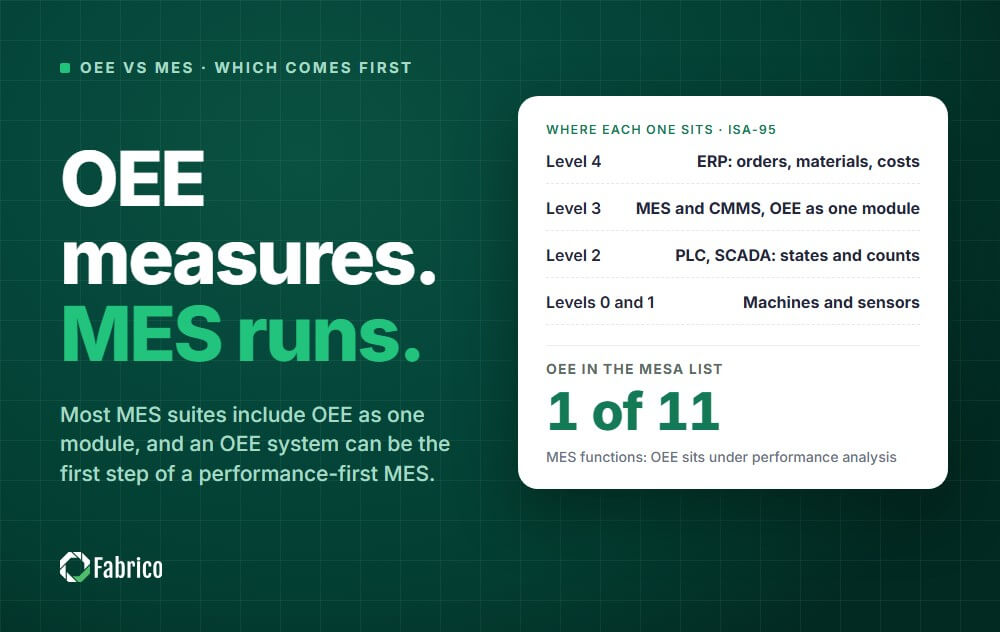
W modelu ISA‑95 monitorowanie i sterowanie procesem fizycznym są na poziomie 2, przepływy pracy typu MES na poziomie 3, a ERP na poziomie 4.
Oprogramowanie monitorujące czyta sygnały z poziomu 2, a jego raporty pokrywają część prac poziomu 3. To więc nakładające się warstwy, a nie rywale.
Aby zobaczyć pełen obraz pierwszej warstwy, przeczytaj co to jest system monitorowania maszyn. Na drugi poziom przeczytaj nasz przewodnik o oprogramowaniu MES.
Co każdy z nich rejestruje
| Dane | Monitorowanie maszyn | Pełny MES |
|---|---|---|
| Stan pracy i postoju z czasami | Tak, z sygnału maszyny | Często, jeśli maszyny są podłączone |
| Czasy cykli i liczenie sztuk | Tak | Często, jeśli maszyny są podłączone |
| Dlaczego nastąpił postój | Zazwyczaj etykieta od operatora | Zazwyczaj etykieta od operatora |
| Zlecenie produkcyjne i jego kroki | Zazwyczaj nie, albo tylko jako etykieta | Tak |
| Receptury i użyte BOM‑y | Zazwyczaj nie | Tak |
| Które partie weszły do którego produktu | Zazwyczaj nie | Tak |
| Instrukcje wysyłane do stanowisk pracy | Zazwyczaj nie | Tak |
Traktuj tabelę jako typową, nie uniwersalną. Etykiety produktów na tym rynku są luźne: niektóre narzędzia monitoringowe dodają dane zleceń, a niektóre produkty sprzedawane jako MES to głównie pulpity.
Dlatego ignoruj etykietę w demo i poproś o zapis zdarzenia jednego postoju i jednego zakończonego zlecenia. To, co mogą Ci pokazać, to to, czym produkt jest.
Posortuj pytania zanim uporządkujesz systemy
Zapisz pytania, które zadaje twoje cotygodniowe lub comiesięczne przegląd grupowy. Potem zobacz, która warstwa na każde odpowiada.
| Pytanie | Kto odpowiada |
|---|---|
| Który zakład stracił najwięcej godzin linii w zeszłym tygodniu? | Monitoring |
| Jakie są główne przyczyny postojów na tym samym typie linii w każdym zakładzie? | Monitoring plus tagi przyczyn od operatora |
| Czy poprawka w jednym zakładzie przetrwała i czy zadziałała, gdy inny zakład ją skopiował? | Monitoring |
| Czy jeden zakład działa wolniej niż inny na tym samym produkcie? | Monitoring, z etykietą produktu i jedną regułą idealnego czasu cyklu |
| Które partie trafiły do tej wysłanej partii? | MES lub ERP z zapisami partii |
| Czy to zlecenie zostało wykonane zgodnie z właściwą recepturą i krokami? | MES |
| Gdzie jest to zlecenie teraz i na którym kroku? | MES |
| Czy mogę ufać, że te liczby zakładowe znaczą to samo? | Żaden. Tylko wspólne zasady. |
Jeśli większość pytań mieści się w pierwszych czterech wierszach, masz problem z pomiarem. Jeśli w następnych trzech, masz problem z wykonaniem.
Długa lista w obu obszarach jest normalna dla dużej grupy. Nadal mówi jednak, co zrobić najpierw w każdym zakładzie.
Co naprawdę potrzebuje śledzenie wielozakładowe
To część, której żaden zamówienie nie obejmuje. Kupienie tego samego systemu dla każdego zakładu nie da porównywalnych liczb.
System liczy to, co skonfigurujesz. Niezależnie, czy nazywa się monitoring czy MES, te decyzje należą do ciebie:
- Zasady czasowe. Co liczy się w ramach zaplanowanego czasu produkcji: przezbrojenia, planowana konserwacja, przerwy, brak zleceń.
- Przyczyny postojów. Ten sam najwyższy poziom wszędzie, z lokalnymi szczegółami dozwolonymi poniżej.
- Idealny czas cyklu. Jedna reguła jego ustawienia na produkt, na przykład wydajność maszyny lub najlepsza udowodniona prędkość.
- Brak jakości i przeróbki. Gdzie każdy zakład je zlicza i kiedy.
- Nazwy. Ta sama struktura zakład-linia-maszyna, tak żeby linia w jednym zakładzie odpowiadała bliźniaczej w innym.
- Kalendarze. Wzorce zmian i do jakiej daty przypisać zmianę nocną.
- Właściciel. Jedna nazwana osoba, która zatwierdza każdą zmianę zasad.
Tłumaczymy, dlaczego to się liczy w single-plant vs multi-site OEE, oraz jak raportować wynik w rolling up OEE across sites.
Przykład: trzy zakłady, jeden błędny wskaźnik główny
Wszystkie liczby tutaj są przykładowe. Zakład A wyłącza swoje 40 godzin przezbrojeń ze czasu planowanego, a pozostałe dwa je liczą.
| Zakład | Pełne godziny produkcyjne | Godziny planowane | OEE |
|---|---|---|---|
| A, jak raportowano | 288 | 360 | 80% |
| A, zasada wspólna | 288 | 400 | 72% |
| B | 720 | 1 200 | 60% |
| C | 304 | 400 | 76% |
Jak raportowano, Zakład A prowadzi, a prosta średnia trzech to 72%.
Przy wspólnej zasadzie Zakład C prowadzi, a prosta średnia spada do około 69%. Ważone według godzin planowanych, grupa ma 1 312 z 2 000 godzin, czyli około 66%.
Maszyny się nie zmieniły. Zasada przesunęła ranking i około 3 punkty wskaźnika głównego, a ważenie godzin przesunęło resztę.
Monitoring czy MES — oba systemy zgłosiłyby błędną wartość bez skargi.
Co powinno być najpierw
Decyduj zakład po zakładzie, nie raz dla całej grupy. Ten porządek działa, gdy główne pytanie to utracone godziny:
- Napisz zasady wspólne. Jedna strona, jeden właściciel, przed jakąkolwiek instalacją.
- Podłącz linię wąskiego gardła w jednym zakładzie. Uruchom ją kilka tygodni i testuj zasady na rzeczywistych postojach.
- Podłącz linię w drugim zakładzie z innymi maszynami. To pokaże, gdzie zasady się łamią, póki zmiany są jeszcze tanie.
- Wdrażaj linię po linii. Dodawaj zakłady, gdy każdy może działać nad swoimi największymi stratami.
- Przejrzyj pytanie o MES dla każdego zakładu. Sprawdź, co pozostaje bez odpowiedzi: zlecenia, partie, kroki.
Kiedy MES powinien być pierwszy
- Zakład produkuje żywność, napoje lub farmę, gdzie zapis wykonania ma największe znaczenie, a papier już nie wystarcza.
- Klient lub audytor żąda genealogii partii, której dziś nie możesz wygenerować.
- Złożone trasy (routing) zawodzą na hali, a błędne kroki kosztują więcej niż postoje.
W takich zakładach nie odkładaj MES, żeby dokończyć wdrożenie monitoringu. Zastosuj tam też wspólne zasady, by zakład pasował do widoku grupy.
Jeśli jeden zakład już ma MES
Fuzja lub stary projekt może zostawić mieszankę. Nie musisz niczego wymieniać, by uzyskać widok grupowy.
- Zachowaj MES dla tego, co robi: zlecenia, kroki i zapisy.
- Sprawdź, skąd pochodzą jego dane o postojach. Postoje wpisywane ręcznie zwykle pomijają krótkie, więc nie są porównywalne z zakładami z sygnałem maszyny.
- Jeśli dane są manualne, dodaj sygnał maszyny pod nie dla zapisu postoju i licznika cykli.
- Konwertuj jego liczby do zasad wspólnych przed dostarczeniem do raportu grupowego.
Typowe błędy
- Kupowanie jednej paczki dla wszystkich zakładów, bo wygląda schludnie. Zakład z problemem postojów czeka wtedy na projekt zbudowany wokół zleceń.
- Rozpowszechnianie przed ustanowieniem zasad. Później zapłacisz za przerobienie kodów przyczyn i historii.
- Rankowanie zakładów według jednej liczby. Porównuj podobne linie i zawsze umożliwiaj zejście do przyczyny postoju.
- Uśrednianie OEE zakładów. Mały zakład wtedy liczy się jak duży. Waż według godzin planowanych, jak w przykładzie powyżej.
- Narzucanie jednej listy powodów wszystkim zakładom. Udostępnij najwyższy poziom i zostaw lokalne szczegóły tym, którzy ich używają.
- Traktowanie ekranu jako celu. Każdy zakład potrzebuje nazwanego właściciela dla swoich największych strat i regularnego spotkania, żeby nad nimi pracować.
Jak wygląda dobrze
Jesteś w dobrej formie, gdy przegląd grupowy może zrobić te rzeczy:
- Pokazać zakłady obok siebie, z jednym pisemnym zestawem zasad za liczbami.
- Kliknąć z wartości grupowej do zakładu, linii i jej głównych powodów postoju.
- Pokazać, ile czasu postoju wciąż nie ma przypisanego powodu, zakład po zakładzie.
- Nazwać, kto jest właścicielem największych strat w każdym zakładzie i co się zmieniło od ostatniego przeglądu.
- Odpowiadać na pytania o zlecenia i partie z systemu, który je przechowuje, bez polowania w arkuszach kalkulacyjnych.
Jak pasuje Fabrico
Fabrico to lekki MES: chmurowe oprogramowanie do danych maszynowych, monitoringu produkcji, OEE i przestojów, z integracją ERP. Siedzi między zwykłym monitoringiem a pełnym MES.
- Dane maszynowe pochodzą z PLC, urządzeń IoT z czujnikami na starszych maszynach i kamer AI tam, gdzie nie ma sygnału maszyny. Zakład może je mieszać.
- Przestoje są rejestrowane tam, gdzie istnieje jeden z tych sygnałów. Operatorzy tagują przyczynę na tablecie lub telefonie, z Twojej własnej listy powodów.
- OEE jest obliczane dla każdej linii i zmiany, podzielone na dostępność, wydajność i jakość.
- Widok wielozakładowy pokazuje Twoje zakłady obok siebie, z raportami porównującymi je. Kontrole dostępu oparte na rolach decydują, kto co widzi.
- Interfejs działa po angielsku, francusku, niemiecku, polsku i bułgarsku, co pomaga, gdy zakłady rozciągają się na kraje.
- Łączy się z SAP S/4HANA i z innymi systemami przez integrację niestandardową, REST API lub webhooks. Moduł utrzymania jest w tym samym systemie, jeśli go potrzebujesz.
Planuj około 1 miesiąca na instalację i podłączenie urządzeń oraz 3–4 miesiące na pełne wdrożenie.
Ważne jest też to, czego nie robi. Przydzielanie zadań, BOM‑y, routingi i genealogia pozostają w ERP, a planowanie i harmonogramowanie produkcji nie są częścią Fabrico.
Więc jeżeli zakład potrzebuje genealogii partii lub kontroli zleceń na podłodze, Fabrico tego nie rozwiązuje. Może jednak dostarczyć warstwę wydajności dla tego zakładu.
Wspólne zasady nadal należą do Ciebie do napisania: oprogramowanie je stosuje, nie decyduje za Ciebie.
Zobacz Fabrico MES and OEE overview po szczegóły. Zamów demo lub Skontaktuj się z nami, by omówić Twoje zakłady.
Co ludzie pytają potem
Czy monitorowanie maszyn jest częścią MES?
Może być. Zbieranie danych i analiza wydajności są często wymieniane jako funkcje MES.
Otwarte pytanie brzmi, jak szczegółowe są te dane. Zapytaj, czy pochodzą ze sygnału maszyny czy z ręcznego wprowadzania i czy krótkie przestoje są widoczne.
Czy monitorowanie maszyn może później rozwinąć się w MES?
Połączenia maszyn i dane często da się przenieść, jeśli późniejszy system potrafi je odczytać. Logika zleceń, receptur i partii to nowa praca, więc zaplanuj ją jako nowy projekt.
Zanim kupisz, zapytaj, jak dane mogą być eksportowane lub przekazywane do późniejszego systemu.
Czy wszystkie zakłady potrzebują tego samego oprogramowania?
Jedna warstwa pomiaru bardzo upraszcza raportowanie grupowe. Nie jest to konieczne, o ile każdy zakład dostarcza do raportu grupowego te same zasady.
Systemy wykonawcze mogą się różnić między zakładami, ponieważ potrzeby są różne.
Czy mogę śledzić kilka zakładów tylko przy pomocy ERP?
ERP dobrze radzi sobie ze zleceniami i zapasami. Typowe potwierdzenie zlecenia księguje ilości, daty i czasy, nie przestoje między tymi zapisami.
Więc może powiedzieć, że zakład nie zrealizował produkcji. Rzadko mówi, które przestoje to spowodowały.
Który zakład powinien iść pierwszy?
Wybierz zakład z najkosztowniejszym wąskim gardłem i menedżerem, który chce danych. Zaangażowany zespół znajdzie problemy z zasadami szybciej.
Unikaj zaczynania od najgorszego zakładu tylko dlatego, że jest najgorszy, jeśli nikt tam nie ma czasu działać.
Czy monitoring zastąpi comiesięczne raporty zakładowe?
Liczenie godzin i produkcji — tak, tam gdzie istnieje sygnał maszyny. Maszyny bez sygnału nadal wymagają ręcznego wprowadzania, podobnie jak brak jakości tam, gdzie żaden sensor go nie liczy.
Wciąż będziesz chciał krótkiego komentarza z zakładu, ponieważ liczba sama w sobie nigdy nie wyjaśnia kontekstu.
Gotowy, by zobaczyć, jak Twoje zakłady by się porównały? Zamów demo lub Skontaktuj się z nami.
Powiązane artykuły


Najnowsze wiadomości z naszego bloga


Prawdziwe kafelki Fabrico, dane przykładowe.