


 Connexion
 Blog
Fonctionnement à vide dans l'OEE : Une machine sans produit est-elle arrêtée ?

Points clés
- Fonctionnement à vide signifie que les moteurs tournent mais qu’aucun produit ne passe. La machine ne produit rien.
- Un signal PLC "running" compte ce temps comme du temps de fonctionnement, donc la perte se cache dans la Performance comme une lenteur.
- Consignez-le comme un arrêt, généralement "starved", pour qu’il ait une cause et un propriétaire.
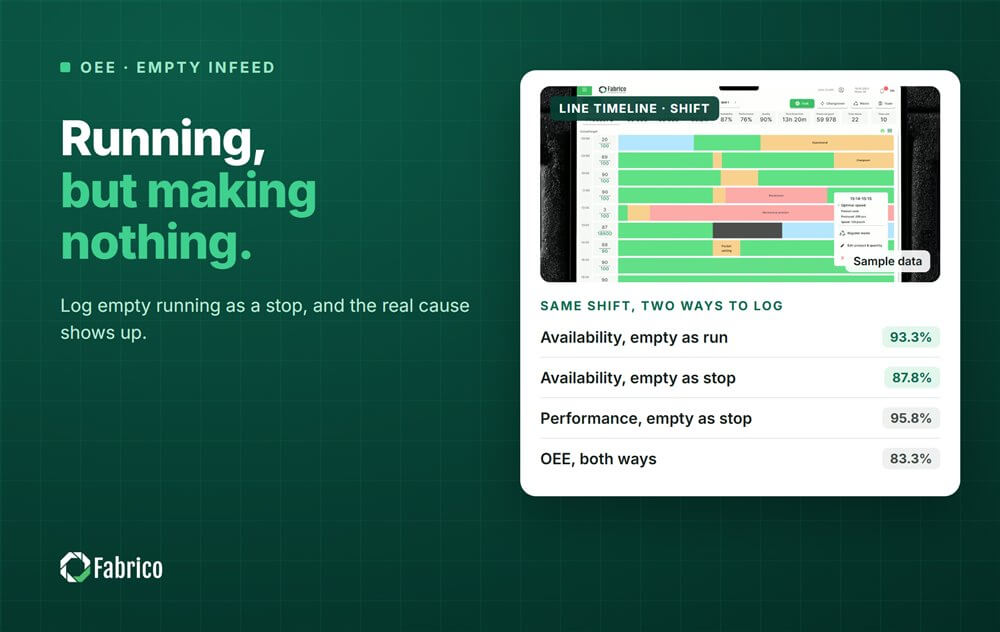
- Dans l’exemple chiffré, l’OEE reste à 83.3% dans les deux cas. Ce qui change, c’est le diagnostic.
Fabrico, logiciel OEE et MES léger (manufacturing execution system) avec caméras IA, enregistre automatiquement les arrêts. Un extrait de caméra montre ce que faisait la ligne pendant un arrêt, et l’opérateur confirme la raison d’une simple pression.
Ci‑dessous : ce qu’est le fonctionnement à vide, pourquoi les signaux le manquent, un exemple de quart enregistré de deux manières, et la règle à appliquer. Vérifiez vos propres chiffres dans le calculateur OEE Lab gratuit.
Que signifie fonctionner à vide ?
Une machine fonctionne à vide lorsqu’elle est sous tension et en mouvement, mais qu’aucun produit ne la traverse. Le convoyeur tourne, l’étiqueteuse cycle, l’alimentation est vide. Cela arrive quand l’amont s’arrête, quand des interstices apparaissent sur le convoyeur ou quand le matériau manque.
La machine est disponible, mais elle ne produit pas. OPC UA for Machinery prévoit un état pour ceci : NotExecuting, disponible mais en attente, par exemple starved.
Pourquoi les signaux machines le manquent-ils ?
Beaucoup de PLC rapportent un seul bit : en marche ou non. Une étiqueteuse qui cycle sans bouteilles indiquera quand même "running". Ainsi les minutes sont comptées comme du temps de fonctionnement, le compteur reste plat et la Performance chute comme si la machine avait tourné lentement.
La perte est là, mais au mauvais endroit. L’équipe court après un problème de vitesse qui est en réalité une alimentation vide. Notre guide sur vitesse réduite vs arrêts mineurs montre comment les deux se confondent.
| Enregistré comme | Disponibilité | Performance | Cause |
|---|---|---|---|
| Temps de fonctionnement | Semble élevé | Semble faible | Aucune |
| Arrêt par manque | Plus bas | Plus élevé | Amont |
À quoi ressemble un exemple traité d’une alimentation vide ?
Ligne d’exemple (chiffres indicatifs, pas un client) : une étiqueteuse avec 450 minutes de temps planifié et un temps de cycle idéal de 1,0 seconde. Le PLC indique qu’elle a tourné 420 minutes. Pendant 25 minutes l’alimentation était vide.
Elle a étiqueté 22 700 bouteilles, et 22 500 étaient bonnes.
| Indicateur | Temps vide comme fonctionnement | Temps vide comme arrêt |
|---|---|---|
| Run time | 420 min | 395 min |
| Disponibilité | 93.3% | 87.8% |
| Performance | 90.1% | 95.8% |
| Qualité | 99.1% | 99.1% |
| OEE | 83.3% | 83.3% |
- Performance comme fonctionnement : 22 700 / (420 x 60) = 22 700 / 25 200 = 90.1%.
- Performance comme arrêt : 22 700 / (395 x 60) = 22 700 / 23 700 = 95.8%.
- Vérification du comptage : 22 500 bonnes x 1,0 seconde = 375 minutes. 375 / 450 = 83.3%.
L’OEE ne bouge pas, car il dépend uniquement du bon résultat et du temps planifié. Mais la deuxième colonne dit la vérité : l’étiqueteuse a bien fonctionné et elle a perdu 25 minutes à attendre des bouteilles.
Où le fonctionnement à vide se produit-il sur une ligne d’emballage ?
- Après un bourrage en amont, pendant que le convoyeur entre machines se vide.
- Quand un dépallettiseur ou un démêleur prend du retard et que des vides apparaissent dans le flux.
- Quand les bouchons, étiquettes ou film s’épuisent et que la machine continue de cycler.
- Au début d’un quart, pendant que le premier produit parcourt la ligne.
Chacun de ces cas ressemble à une machine en marche sur l’écran du PLC. Seul le compteur, un capteur ou une caméra montre qu’aucun produit n’est passé.
À qui reviennent les minutes quand une machine tourne à vide ?
Généralement à la machine en amont qui s’est arrêtée la première. Sur une ligne liée, une alimentation vide est un état starved. Imputez-le à la cause, et jugez la machine vide sur ses propres arrêts.
Notre guide pour trouver la véritable contrainte sur des lignes d’emballage liées pour l’OEE traite en détail des temps starved et bloqués.
Comment détecter le fonctionnement à vide ?
- Surveillez le comptage, pas seulement le bit "running". L’absence de comptage plus longue que votre seuil d’arrêt signifie un arrêt.
- Ajoutez un capteur d’alimentation là où la présence du produit importe le plus.
- Lorsque ni l’un ni l’autre n’est fiable, une caméra au-dessus de l’alimentation apporte la preuve d’une ligne vide, et l’opérateur confirme la raison.
- Utilisez un seul seuil pour chaque machine, afin que la répartition entre arrêts et lenteur reste équitable.
Aucun standard ne fixe le seuil d’arrêt. La coupure du site décide si un écart relève de la Disponibilité ou de la Performance. Notre guide sur les micro-arrêts couvre les seuils.
Quelles erreurs font les usines avec le fonctionnement à vide ?
- Se fier au bit "running" du PLC comme seul état.
- Poursuivre une question de vitesse sur une machine qui est en réalité starved.
- Imputer les minutes à vide à la machine qui tournait à vide.
- Seuils d’arrêt différents sur des machines voisines.
Où s’intègre Fabrico
Fabrico est une plateforme de performance manufacturing enrichie par la vision par ordinateur. L’OEE et un MES léger viennent en premier. L’enregistrement automatique des arrêts et l’OEE en direct par ligne et par quart consignent les arrêts.
- Enregistrement automatique des arrêts, pour que les arrêts soient consignés sans que personne ne les note manuellement.
- Un extrait de caméra comme preuve d’un arrêt, lorsque le signal indique seulement que la machine tournait.
- L’opérateur confirme la raison en une pression, de sorte que le temps starved ait un responsable.
Voyez comment la caméra ajoute des preuves sur notre page logiciel OEE basé sur caméra. Vous commencez sur une ligne, avec une référence et une date de décision convenues à l’avance. Il n’y a pas de plan gratuit et pas de paliers : chaque site reçoit un devis.
Questions fréquentes
Le fonctionnement à vide est-il compté comme downtime dans l’OEE ?
Il devrait l’être. Une machine qui tourne sans produit ne produit rien, donc son temps est perdu. Enregistrez-le comme un arrêt, généralement starved, une fois qu’aucun produit ne passe plus longtemps que votre seuil d’arrêt. S’il reste du temps de fonctionnement, la perte se cache dans la Performance et ressemble à une lenteur.
Le fonctionnement à vide change-t-il l’OEE ?
Pas en soi, tant que le comptage des bons produits et le temps planifié restent identiques. Il change la répartition : en tant que temps de fonctionnement, la Disponibilité semble élevée et la Performance faible. En tant qu’arrêt, la Disponibilité baisse et la Performance augmente proportionnellement. La cause n’apparaît que dans le second cas.
Comment savoir si une machine fonctionne à vide ?
Regardez le compteur. Si la machine signale qu’elle tourne mais que le compteur ne bouge pas plus longtemps que votre seuil d’arrêt, elle est à vide. Un capteur d’alimentation ou une caméra au-dessus de l’alimentation clarifie l’état, et l’opérateur peut confirmer la raison.
Qui est responsable du fonctionnement à vide ?
Généralement la machine en amont qui s’est arrêtée la première, puisque la machine à vide est starved. Affichez les minutes dans l’OEE complet de la machine vide, mais imputez-les à la cause. Ensuite jugez chaque machine sur ses propres arrêts, afin que personne ne corrige le mauvais problème.
Quel seuil d’arrêt devrais-je utiliser ?
Aucun standard n’en fixe un. Deux réglages comptent : quand un écart sans comptage devient un arrêt, et le seuil de minor stop qui sépare Disponibilité et Performance. Choisissez les deux une fois et notez-les avec la raison. Utilisez les mêmes valeurs sur chaque machine, afin que les arrêts et la lenteur soient répartis de la même façon partout.
Voyez le fonctionnement à vide de votre ligne dans une démo
Apportez une ligne et une semaine de comptages. Nous montrerons où les machines ont fonctionné à vide et quel arrêt en amont l’a causé.

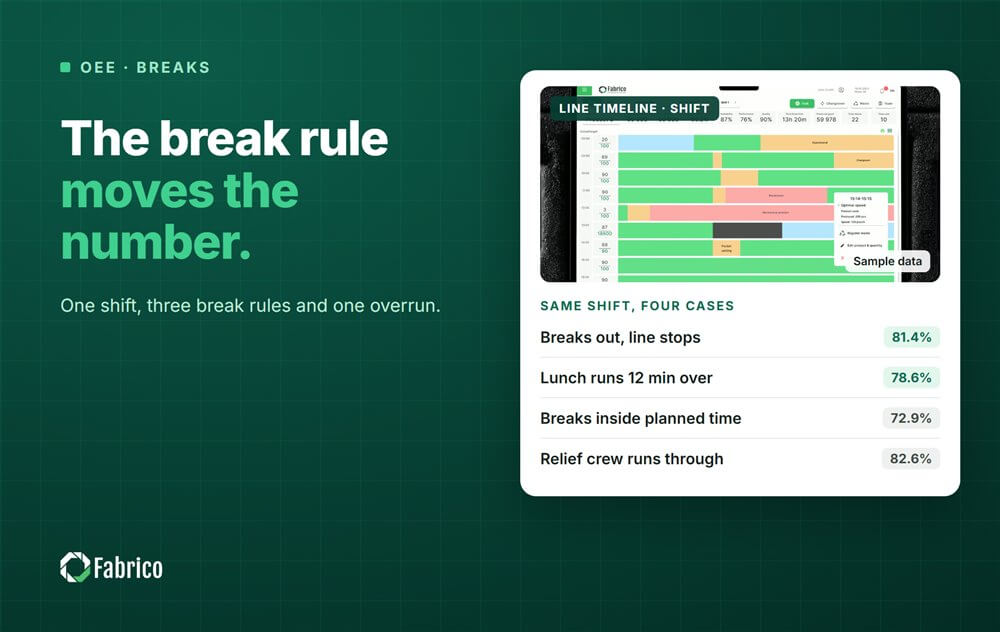








Tuiles Fabrico réelles, données d'exemple.