


 Iniciar sesión
 Blog
Funcionamiento vacío en OEE: ¿Se considera parada una máquina sin producto?

Puntos clave
- Funcionar vacío significa que los motores funcionan pero no pasa producto. La máquina no produce nada.
- Una señal PLC "running" cuenta ese tiempo como tiempo en marcha, por lo que la pérdida se oculta en el Rendimiento como funcionamiento lento.
- Regístrelo como una parada, normalmente "starved", para que tenga una causa y un responsable.
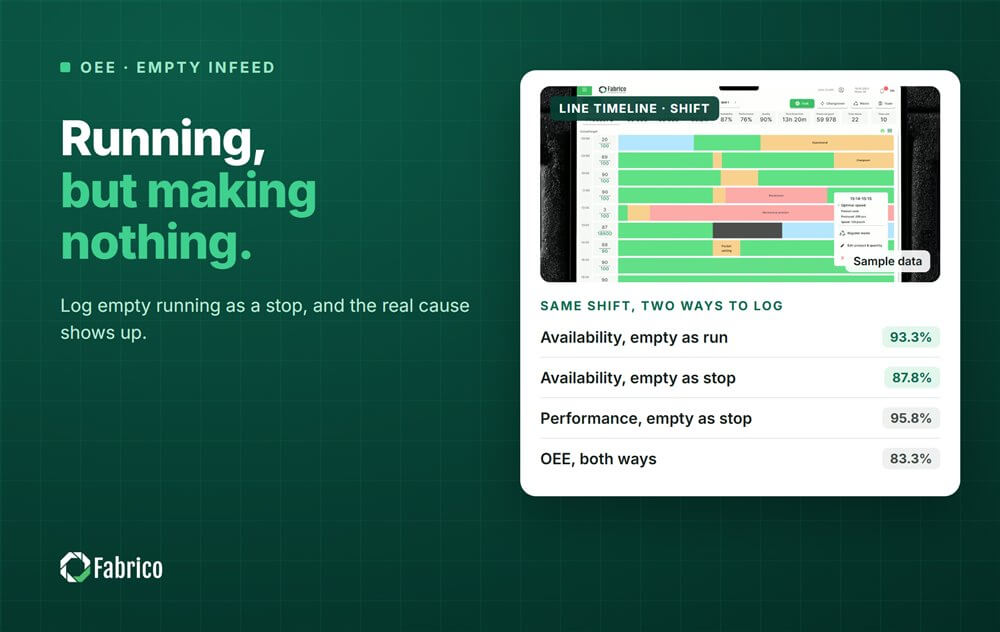
- En el ejemplo práctico el OEE permanece en 83.3% en ambos casos. Lo que cambia es el diagnóstico.
Fabrico, software OEE y MES ligero (manufacturing execution system) con cámaras IA, registra paradas automáticamente. Un clip de cámara muestra lo que hacía la línea durante una parada, y el operario confirma la razón con un toque.
Abajo: qué es funcionar vacío, por qué los señales no lo detectan, un ejemplo de turno registrado de dos formas y la regla a usar. Compruebe sus propios números en el calculador gratuito de OEE Lab.
¿Qué significa funcionar vacío?
Una máquina funciona vacío cuando está encendida y en movimiento, pero no pasa producto por ella. La cinta avanza, la etiquetadora hace ciclos, la entrada está vacía. Sucede cuando hay una parada aguas arriba, cuando se abren huecos en el transportador o cuando se agota el material.
La máquina está disponible, pero no produce. OPC UA for Machinery tiene un estado para esto: NotExecuting, disponible pero esperando, por ejemplo starved.
¿Por qué las señales de la máquina lo pasan por alto?
Muchos PLC informan un solo bit: en marcha o no. Una etiquetadora que cicla sin botellas aun así dice "running". Así que los minutos cuentan como tiempo en marcha, el contador se mantiene plano y el Rendimiento cae como si la máquina hubiera funcionado despacio.
La pérdida está ahí, pero en el lugar equivocado. El equipo persigue un problema de velocidad que en realidad es una entrada vacía. Nuestra guía sobre pérdida por reducción de velocidad vs paros menores muestra cómo se confunden ambos.
| Registrado como | Disponibilidad | Rendimiento | Causa |
|---|---|---|---|
| Tiempo en marcha | Parece alto | Parece bajo | Ninguna |
| Parada por falta | Menor | Mayor | Aguas arriba |
¿Cómo es un ejemplo práctico de una entrada vacía?
Línea de muestra (números ilustrativos, no de cliente): una etiquetadora con 450 minutos de tiempo planificado y un tiempo de ciclo ideal de 1,0 segundo. El PLC dice que funcionó 420 minutos. En 25 de ellos la entrada estuvo vacía.
Etiquetó 22.700 botellas, y 22.500 fueron buenas.
| Cifra | Tiempo vacío como marcha | Tiempo vacío como parada |
|---|---|---|
| Run time | 420 min | 395 min |
| Disponibilidad | 93.3% | 87.8% |
| Rendimiento | 90.1% | 95.8% |
| Calidad | 99.1% | 99.1% |
| OEE | 83.3% | 83.3% |
- Rendimiento como marcha: 22.700 / (420 x 60) = 22.700 / 25.200 = 90.1%.
- Rendimiento como parada: 22.700 / (395 x 60) = 22.700 / 23.700 = 95.8%.
- Comprobación de recuento: 22.500 buenas x 1,0 segundo = 375 minutos. 375 / 450 = 83.3%.
El OEE no cambia, porque solo depende del output bueno y del tiempo planificado. Pero la segunda columna dice la verdad: la etiquetadora funcionó bien y perdió 25 minutos esperando botellas.
¿Dónde ocurre el funcionamiento vacío en una línea de envasado?
- Tras un atasco aguas arriba, mientras el transportador entre máquinas se vacía.
- Cuando un despaletizador o un ordenadora se retrasa y se abren huecos en el flujo.
- Cuando se acaban tapones, etiquetas o film y la máquina sigue ciclando.
- Al inicio de un turno, mientras el primer producto avanza por la línea.
Cada uno de estos parece una máquina en marcha en la pantalla del PLC. Solo el contador, un sensor o una cámara muestra que no pasó nada.
¿De quién son los minutos cuando una máquina funciona vacío?
Normalmente de la máquina aguas arriba que se detuvo primero. En una línea enlazada, una entrada vacía es un estado starved. Imputelo a la causa y evalúe la máquina vacía por sus propias paradas.
Nuestra guía sobre encontrar la verdadera restricción en líneas de envasado enlazadas para OEE trata en detalle el tiempo starved y el bloqueado.
¿Cómo detectar el funcionamiento vacío?
- Observe el contador, no solo el bit de marcha. No haber conteo más tiempo que su umbral de parada significa parada.
- Añada un sensor de entrada donde la presencia del producto importe más.
- Donde ninguno sea fiable, una cámara sobre la entrada es evidencia de una línea vacía, y el operario confirma la razón.
- Use un mismo umbral en cada máquina, para que la separación entre paradas y marcha lenta sea justa.
No hay un estándar que fije el umbral de parada. El corte de la planta decide si un hueco cae en Disponibilidad o Rendimiento. Nuestra guía de micro paradas abarca los umbrales.
¿Qué errores cometen las plantas con el funcionamiento vacío?
- Confiar en el bit "running" del PLC como único estado.
- Perseguir velocidad en una máquina que en realidad está starved.
- Cargar los minutos vacíos a la máquina que funcionó vacía.
- Diferentes umbrales de parada en máquinas vecinas.
Dónde encaja Fabrico
Fabrico es una Plataforma de Rendimiento de Manufactura habilitada por visión por computador. OEE y MES ligero son lo primero. El registro automático de paradas y el OEE en vivo por línea y turno ponen las paradas en registro.
- Registro automático de paradas, para que las paradas queden registradas sin que nadie las escriba.
- Un clip de cámara como evidencia de una parada, cuando la señal solo indica que estaba en marcha.
- El operario confirma la razón con un toque, de modo que el tiempo starved tenga su responsable.
Vea cómo la cámara añade evidencia en nuestra página de software OEE basado en cámara. Empieza en una línea, con una línea base y una fecha de decisión acordada de antemano. No hay plan gratuito ni niveles: cada planta recibe una cotización.
Preguntas frecuentes
¿Se cuenta el funcionamiento vacío como downtime en OEE?
Debería contarse. Una máquina que funciona sin producto no produce nada, por lo que su tiempo se pierde. Regístrelo como una parada, normalmente starved, cuando no pasa producto durante más tiempo que su umbral de parada. Si queda como tiempo en marcha, la pérdida se oculta en el Rendimiento y parece funcionamiento lento.
¿Cambia el funcionamiento vacío el OEE?
No por sí solo, siempre que el conteo de buenos y el tiempo planificado permanezcan igual. Cambia la división: como tiempo en marcha, la Disponibilidad parece alta y el Rendimiento bajo. Como parada, la Disponibilidad cae y el Rendimiento sube en proporción. La causa solo se hace visible en el segundo caso.
¿Cómo puedo saber si una máquina funciona vacío?
Mire el contador. Si la máquina informa que está en marcha pero el contador no se mueve más tiempo que su umbral de parada, está funcionando vacío. Un sensor de entrada o una cámara sobre la entrada aclaran el estado, y el operario puede confirmar la razón.
¿Quién es responsable del funcionamiento vacío?
Normalmente la máquina aguas arriba que se detuvo primero, porque la máquina vacía está starved. Muestre los minutos en el OEE completo de la máquina vacía, pero cárguelos a la causa. Luego evalúe cada máquina por sus propias paradas, para que nadie arregle el problema equivocado.
¿Qué umbral de parada debería usar?
No existe un estándar que lo establezca. Dos ajustes importan: cuándo un hueco sin conteo se convierte en parada, y el umbral de paradas menores que separa Disponibilidad de Rendimiento. Elija ambos una vez y anótelos con la razón. Use los mismos valores en cada máquina, para que las paradas y la marcha lenta se dividan igual en todas partes.
Vea el funcionamiento vacío de su línea en una demo
Traiga una línea y una semana de recuentos. Mostraremos dónde las máquinas funcionaron vacías y qué parada aguas arriba lo causó.
Artículos relacionados

Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.