


 Zaloguj
 Blog
Praca na sucho w OEE: Czy maszyna bez produktu jest traktowana jako zatrzymana?

Kluczowe wnioski
- Praca na sucho oznacza, że silniki pracują, ale przez maszynę nie przechodzi produkt. Maszyna nic nie produkuje.
- Sygnał PLC "running" liczy ten czas jako czas pracy, więc strata ukrywa się w Wydajności jako wolna praca.
- Zarejestruj to jako postój, zwykle "starved", aby miało przyczynę i właściciela.
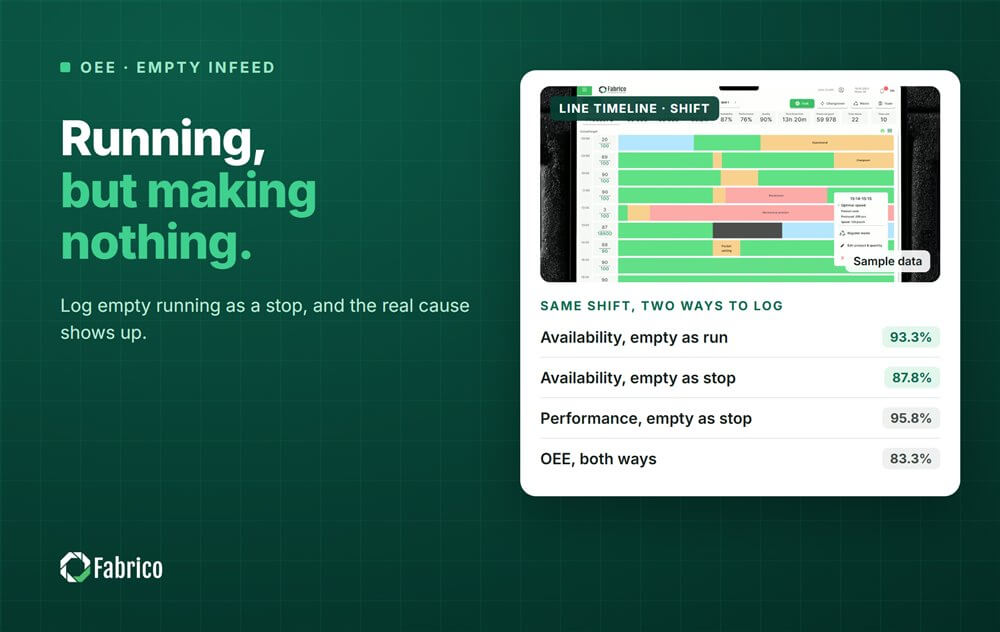
- W przykładzie OEE pozostaje na 83.3% w obu przypadkach. Zmienia się diagnoza.
Fabrico — oprogramowanie OEE i lekki MES (manufacturing execution system) z kamerami AI — automatycznie rejestruje przestoje. Klip z kamery pokazuje, co robiła linia podczas postoju, a operator potwierdza przyczynę jednym stuknięciem.
Poniżej: co to jest praca na sucho, dlaczego sygnały ją pomijają, przykład zmiany zapisany na dwa sposoby i zasada użycia. Sprawdź swoje liczby w bezpłatnym kalkulatorze OEE Lab.
Co oznacza praca na sucho?
Maszyna pracuje na sucho, gdy jest włączona i w ruchu, ale przez nią nie przechodzi produkt. Taśma się kręci, etykieciarka wykonuje cykle, podajnik jest pusty. Dzieje się to, gdy w górze procesu nastąpi przestój, pojawią się przerwy na przenośniku lub zabraknie materiału.
Maszyna jest dostępna, ale nie produkuje. OPC UA for Machinery ma stan dokładnie na to: NotExecuting — dostępna, ale oczekująca, na przykład starved.
Dlaczego sygnały maszyn to pomijają?
Wiele PLC zgłasza tylko jeden bit: pracuje czy nie. Etykieciarka, która cyklicznie pracuje bez butelek, i tak pokaże "running". Minuty liczą się więc jako czas pracy, licznik stoi w miejscu, a Wydajność spada, jakby maszyna pracowała wolno.
Strata jest, ale w złym miejscu. Zespół goni problem z prędkością, który tak naprawdę jest pustą podajnikiem. Nasz przewodnik po redukcji prędkości vs drobnych postojów pokazuje, jak oba się mylą.
| Zarejestrowane jako | Dostępność | Wydajność | Przyczyna |
|---|---|---|---|
| Czas pracy | Wygląda na wysoki | Wygląda na niski | Brak |
| Postój z powodu braku | Niższa | Wyższa | U góry procesu |
Jak wygląda przykład pustego podajnika w praktyce?
Lnia przykładowa (liczby poglądowe, nie od klienta): etykieciarka z 450 minutami czasu planowanego i idealnym czasem cyklu 1,0 sekundy. PLC mówi, że pracowała 420 minut. W 25 z nich podajnik był pusty.
Oznakowała 22 700 butelek, z czego 22 500 było dobrych.
| Wskaźnik | Czas pusty jako praca | Czas pusty jako postój |
|---|---|---|
| Run time | 420 min | 395 min |
| Dostępność | 93.3% | 87.8% |
| Wydajność | 90.1% | 95.8% |
| Jakość | 99.1% | 99.1% |
| OEE | 83.3% | 83.3% |
- Wydajność jako praca: 22 700 / (420 x 60) = 22 700 / 25 200 = 90.1%.
- Wydajność jako postój: 22 700 / (395 x 60) = 22 700 / 23 700 = 95.8%.
- Kontrola licznika: 22 500 dobrych x 1,0 sekunda = 375 minut. 375 / 450 = 83.3%.
OEE się nie zmienia, ponieważ zależy tylko od dobrego wyjścia i czasu planowanego. Ale druga kolumna mówi prawdę: etykieciarka działała dobrze i straciła 25 minut czekając na butelki.
Gdzie występuje praca na sucho na linii pakującej?
- Po zatorze w górze procesu, gdy taśma między maszynami się opróżnia.
- Gdy depaletyzator lub rozdzielacz zostaje w tyle i w strumieniu pojawiają się przerwy.
- Gdy kończą się kapsle, etykiety lub folia, a maszyna dalej cykluje.
- Na początku zmiany, gdy pierwszy produkt przemieszczający się linią jeszcze nie dotarł do końca.
Każdy z tych przypadków na ekranie PLC wygląda jak pracująca maszyna. Tylko licznik, czujnik lub kamera pokażą, że nic nie przeszło.
Kto jest właścicielem minut, gdy maszyna pracuje na sucho?
Zwykle maszyna znajdująca się wcześniej w linii, która zatrzymała się pierwsza. Na połączonej linii pusty podajnik to stan starved. Przypisz go do przyczyny i oceniaj pustą maszynę po jej własnych postojach.
Nasz przewodnik po znajdowaniu prawdziwego ograniczenia w połączonych liniach pakujących dla OEE szczegółowo omawia czas starved i zablokowany.
Jak wykryć pracę na sucho?
- Obserwuj licznik, a nie tylko bit pracy. Brak przyrostu licznika dłużej niż twój próg postoju oznacza postój.
- Dodaj czujnik przy podajniku tam, gdzie obecność produktu ma największe znaczenie.
- Gdzie żadne z nich nie jest wiarygodne, kamera nad podajnikiem stanowi dowód pustej linii, a operator potwierdza przyczynę.
- Używaj jednego progu na każdej maszynie, aby podział między postojami a wolną pracą pozostał uczciwy.
Nie istnieje standard ustalający próg postoju. Decyzja zakładu określa, czy luka trafi do Dostępności czy Wydajności. Nasz przewodnik po mikro-przestojach omawia progi.
Jakie błędy popełniają zakłady przy pracy na sucho?
- Ufać jedynie bitowi "running" z PLC jako jedynemu stanowi.
- Ścigać problem prędkości na maszynie, która w rzeczywistości jest starved.
- Obciążać minuty na sucho maszynie, która pracowała na sucho.
- Różne progi postoju na sąsiednich maszynach.
Gdzie pasuje Fabrico
Fabrico to platforma Manufacturing Performance wspierana widzeniem komputerowym. OEE i lekki MES są priorytetem. Automatyczne logowanie przestojów i OEE na żywo według linii i zmiany zapisują przestoje.
- Automatyczne logowanie przestojów, aby przestoje były rejestrowane bez konieczności ręcznego zapisywania.
- Klip z kamery jako dowód postoju, gdy sygnał pokazuje tylko, że maszyna pracowała.
- Operator potwierdza przyczynę jednym stuknięciem, dzięki czemu czas starved ma właściciela.
Zobacz, jak kamera dodaje dowody na naszej stronie oprogramowania OEE opartego na kamerze. Zaczynasz na jednej linii, z linią bazową i uzgodnioną z góry datą decyzji. Nie ma planu darmowego ani poziomów: każda fabryka otrzymuje wycenę.
Najczęściej zadawane pytania
Czy praca na sucho jest liczona jako downtime w OEE?
Powinna być. Maszyna, która pracuje bez produktu, nic nie produkuje, więc jej czas jest stracony. Zarejestruj to jako postój, zwykle starved, gdy żaden produkt nie przejdzie przez maszynę dłużej niż twój próg postoju. Jeśli pozostanie jako czas pracy, strata ukryje się w Wydajności i będzie wyglądać jak wolna praca.
Czy praca na sucho zmienia OEE?
Sama w sobie nie, o ile dobry licznik i czas planowany pozostaną takie same. Zmienia podział: jako czas pracy Dostępność wygląda na wysoką, a Wydajność niską. Jako postój Dostępność spada, a Wydajność rośnie proporcjonalnie. Przyczyna staje się widoczna tylko w drugim przypadku.
Skąd wiedzieć, czy maszyna pracuje na sucho?
Spójrz na licznik. Jeśli maszyna raportuje pracę, ale licznik się nie porusza dłużej niż twój próg postoju, pracuje na sucho. Czujnik podajnika lub kamera nad podajnikiem wyjaśnią stan, a operator może potwierdzić przyczynę.
Kto jest odpowiedzialny za pracę na sucho?
Zazwyczaj maszyna w górze procesu, która zatrzymała się pierwsza, ponieważ maszyna na sucho jest starved. Pokaż minuty w pełnym OEE maszyny na sucho, ale przypisz je do przyczyny. Następnie oceniaj każdą maszynę po jej własnych postojach, aby nikt nie naprawiał niewłaściwego problemu.
Jaki próg postoju powinienem użyć?
Nie ma standardu go określającego. Istotne są dwa ustawienia: kiedy luka bez zliczania staje się postojem oraz próg drobnych postojów, który oddziela Dostępność od Wydajności. Wybierz oba raz i zapisz je wraz z uzasadnieniem. Używaj tych samych wartości na każdej maszynie, aby postoj i wolna praca były rozdzielone jednakowo wszędzie.
Zobacz pracę na sucho swojej linii w demie
Przyprowadź jedną linię i tydzień zliczeń. Pokażemy, gdzie maszyny pracowały na sucho i które przestoje w górze procesu to spowodowały.
Powiązane artykuły

Najnowsze wiadomości z naszego bloga








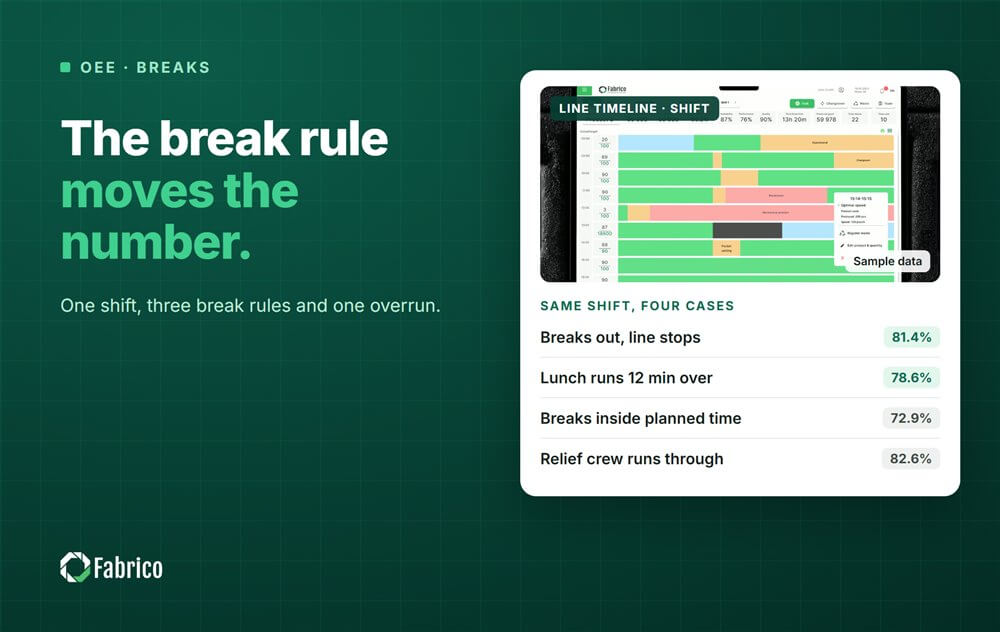
Prawdziwe kafelki Fabrico, dane przykładowe.