


 Zaloguj
 Blog
Analiza przestojów urządzeń: metoda krok po kroku

W skrócie: Analiza przestojów sprzętu to pętla. Zapisuj każdy postój z powodem, klasyfikuj go, uporządkuj według Pareto po czasie i częstotliwości, znajdź przyczynę źródłową najważniejszych problemów, napraw je i sprawdź liczby ponownie.
- Skategoryzuj każdy postój: planowany lub nieplanowany oraz jaki czynnik OEE jest przez niego dotknięty.
- Użyj wykresu Pareto, aby wybrać 2 lub 3 postoje warte Twojego czasu.
- Użyj MTBF i MTTR, aby sprawdzić, czy problem to częstotliwość przestojów, czy czas potrzebny na uruchomienie.
- Użyj 5 Dlaczego lub diagramu rybiej ości, aby dojść do przyczyny, potem przypisz właściciela i zweryfikuj wynik.
Analiza przestojów sprzętu polega na ustaleniu, które postoje kosztują Cię najwięcej czasu, dlaczego występują i czy zastosowane rozwiązanie zadziałało.
To nie jest raport. To cotygodniowy nawyk, który przesuwa największe straty w dół listy.
W tym artykule „postój” oznacza każdy zaplanowany czas, gdy linia nie produkuje wyrobu, planowany lub nieplanowany.
Poniżej metoda w 7 krokach, z jednym przepracowanym przykładem. Wszystkie liczby w przykładzie są wymyślone, żeby pokazać rachunki.
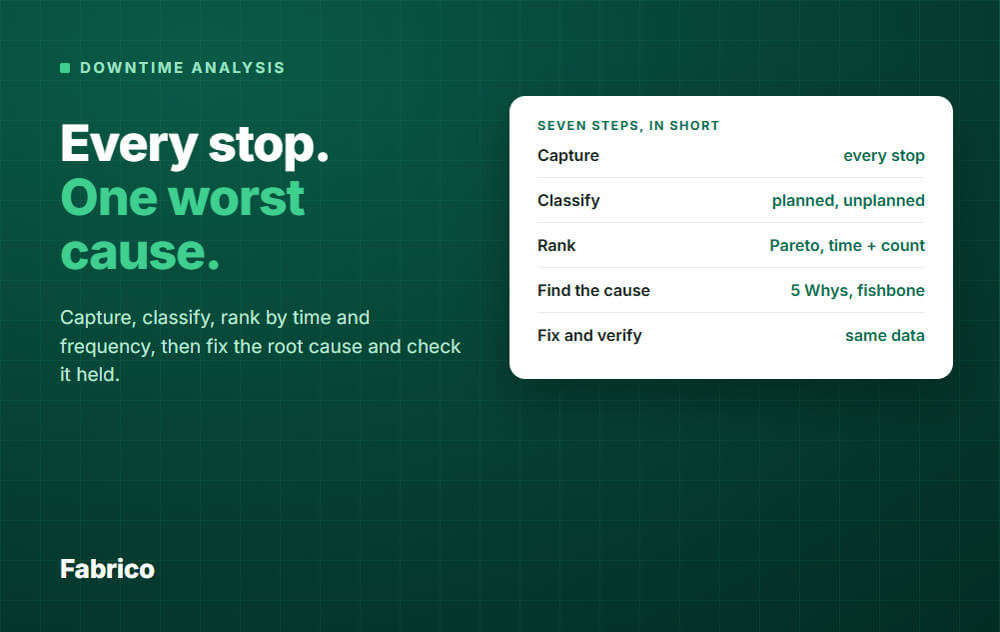
7 kroków w skrócie
- Zarejestruj każdy postój z czasem startu, końca i powodem.
- Sklasyfikuj każdy postój: planowany lub nieplanowany, utrata dostępności lub wydajności.
- Uszereguj postoje wykresem Pareto, według czasu i częstotliwości.
- Dodaj MTBF i MTTR tam, gdzie awarie mają znaczenie.
- Znajdź przyczynę źródłową głównych postojów.
- Ustal kontrdziałanie z właścicielem i datą.
- Zweryfikuj tymi samymi danymi, potem zacznij pętlę od nowa.
Krok 1: Zarejestruj każdy postój z powodem
Nie możesz analizować tego, czego nie zapisałeś. Każdy postój potrzebuje czasu rozpoczęcia, czasu zakończenia, maszyny lub linii oraz powodu.
Dodaj produkt, zmianę i krótki komentarz. To znacznie ułatwia kolejne kroki.
Trzy zasady z metody OEE R.C. Hansena pomagają tutaj:
- Uwzględniaj każdą minutę zaplanowanego czasu. Nigdy nie dopuszczaj powodu nazwanego "other" lub "miscellaneous".
- Rejestruj jak często występuje postój, nie tylko jak długo trwa.
- Sprawdź zapis z drugim źródłem, np. licznikiem cykli lub licznikiem godzin.
Arkusze papierowe są w porządku na start. Z czasem zapominane są powody, a czasy są zaokrąglane.
Dane z maszyny poprawiają czasy. Operatorzy wtedy tylko wybierają powód. Zobacz, jak to jest zrobione w naszym przeglądzie oprogramowania do śledzenia przestojów.
Krok 2: Sklasyfikuj każdy postój
Podziel postoje najpierw na planowane i nieplanowane. Potem powiąż każdy z czynnikiem OEE, który obniża.
| Rodzaj straty | Przykład | Czynnik OEE |
|---|---|---|
| Postój planowany | Przezbrojenie, standardowy test, planowe załadunek materiału | Dostępność |
| Nieplanowany: spowodowany poza maszyną | Brak materiału, brak operatora, oczekiwanie na pracę w górze | Dostępność |
| Nieplanowany: awaria sprzętu | Awaria silnika, błąd czujnika | Dostępność |
| Nieplanowany: spowodowany przez ludzi lub procedurę | Załadowano niewłaściwy materiał, procedura nie została przestrzegana | Dostępność |
| Nieplanowany: spowodowany materiałem lub jakością procesu | Folia poza specyfikacją zapychająca zgrzewarkę | Dostępność |
| Praca poniżej idealnej prędkości | Linia pracuje z połową prędkości | Wydajność |
| Wyrób wadliwy i przeróbki | Jednostki które nie są dobre | Jakość |
Dłuższe postoje, które rejestrujesz, liczą się przeciwko dostępności. Wolna praca i krótkie postoje liczą się przeciwko wydajności. Złe jednostki liczą się przeciwko jakości.
Bardzo krótkie postoje są wyjątkiem. Wiele zakładów ustawia próg dla mikropostojów i liczy je w wydajności zamiast tego.
Zachowaj jeszcze jeden kubeł osobno: czas wyłączony. Hansen używa go dla czasu, który nigdy nie był zaplanowany na produkcję, jak planowany postój konserwacyjny tydzień lub więcej wcześniej.
Czas wyłączony to nie przestój. Jeśli ukrywasz w nim prawdziwe straty, Twoja analiza będzie wyglądać lepiej niż fabryka.
Krok 3: Uszereguj postoje wykresem Pareto
Wykres Pareto sortuje przyczyny przestojów od największej do najmniejszej i dodaje sumę narastającą. Kilka przyczyn zwykle odpowiada za większość czasu.
Zbuduj go dwukrotnie: raz według łącznych minut, raz według liczby postojów. Często wskazują różne problemy. Nasz przewodnik o analizie Pareto przestojów omawia wykres szczegółowo.
Przykład: jedna linia, jeden tydzień, wszystkie postoje z wyjątkiem planowego przezbrojenia. To 540 minut z powodem plus 60 nie sklasyfikowanych.
| Powód | Minuty | Postoje | Udział | Kumulacja |
|---|---|---|---|---|
| Zacięcie folii | 210 | 42 | 35% | 35% |
| Brak materiału | 150 | 6 | 25% | 60% |
| Awaria silnika | 120 | 2 | 20% | 80% |
| Błąd czujnika | 60 | 15 | 10% | 90% |
| Nie sklasyfikowane | 60 | 8 | 10% | 100% |
Trzy powody stanowią 80% tego czasu. Tam należy szukać w pierwszej kolejności.
Zwróć uwagę na dwa widoki. Zacięcia folii to 42 krótkie postoje po około 5 minut. Awaria silnika to tylko 2 postoje, ale każdy trwa około godziny.
To wymagają różnych rozwiązań. Dodaj Pareto według linii, zmiany i produktu również. Powód, który wygląda na mały na poziomie zakładu, może dominować na jednej zmianie.
Krok 4: Dodaj MTBF i MTTR tam, gdzie awarie mają znaczenie
Pareto mówi ile czasu zostało stracone. MTBF i MTTR mówią, czy strata wynika z zbyt częstych postojów czy zbyt wolnych przywróceń.
- MTBF (mean time between failures) = czas pracy ÷ liczba awarii. Pokazuje jak często maszyna się zatrzymuje.
- MTTR (mean time to restore) = czas nieplanowanych postojów ÷ liczba nieplanowanych postojów. Pokazuje jak długo trwa postój.
Zdefiniuj "przywrócenie" raz i używaj tej definicji wszędzie. Hansen liczy od końca produkcji do startu następnej produkcji, więc obejmuje dzwonienie, oczekiwanie na części i rozruch, nie tylko samą naprawę.
Niektóre zakłady liczą tylko czas ręcznej naprawy. Hansen nazywa to czasem naprawy i trzyma go oddzielnie od czasu przywrócenia.
Ściśle rzecz biorąc, MTBF liczy tylko awarie sprzętu. Dla wszystkich nieplanowanych postojów, jak zacięcie spowodowane złym materiałem, Hansen używa tej samej sumy pod nazwą MTBI.
Przykład: linia pracowała 1,500 minut w tygodniu.
- Awaria silnika: MTBF = 1,500 ÷ 2 = 750 min. MTTR = 120 ÷ 2 = 60 min. Rzadkie, ale wolne do przywrócenia, więc sprawdź części zamienne, diagnostykę i kto jest wzywany.
- Zacięcie folii (to nie awaria sprzętu, więc wersja dla wszystkich postojów): czas między postojami = 1,500 ÷ 42 = ok. 36 min. MTTR = 210 ÷ 42 = 5 min. Częste, ale szybkie, więc szukaj przyczyny powodującej zacięcia.
Częste postoje wymagają zapobiegania. Wolne przywrócenia wymagają szybszej reakcji. Obserwuj także czas przywrócenia w czasie: Hansen opisuje zakład, gdzie małe postoje trwały 1.1 minuty do przywrócenia zamiast 0.8, i produkcja spadła o 10% bez pojedynczego dużego zdarzenia do obwinienia.
Krok 5: Znajdź przyczynę źródłową
Weź tylko top 2 lub 3 postoje z Pareto. Idź i zobacz maszynę, log i notatki operatora przed spotkaniem.
5 Dlaczego
Pytaj "dlaczego" aż dojdziesz do czegoś, co możesz zmienić. Zwykle zajmuje to 3 do 5 pytań.
Przykład dla zacięcia folii:
- Dlaczego linia się zatrzymała? Folia zablokowała się przy zgrzewarce.
- Dlaczego się zablokowała? Brzeg folii był pofalowany.
- Dlaczego był pofalowany? Rolki z jednej partii dostawcy są nawinięte zbyt ciasno.
- Dlaczego trafiła na linię? Folia przychodząca nie jest sprawdzana względem specyfikacji szerokości i napięcia.
Przyczyną jest brak sprawdzenia przychodzącego, nie "błąd operatora". Jeśli odpowiedź kończy się na osobie, zapytaj jeszcze jedno dlaczego. Zazwyczaj przyczyna leży w procesie, nie w operatorze.
Rybi szkielet (Ishikawa)
Użyj diagramu rybiej ości, gdy kilka przyczyn może się łączyć. Narysuj postój jako głowę i pogrupuj przyczyny pod 6 "kośćmi":
- Maszyna
- Metoda
- Materiał
- Ludzie
- Pomiary
- Środowisko
Następnie użyj danych, aby przekreślić pomysły, które nie pasują. Zachowaj te, które wspiera log, na przykład "tylko nocna zmiana" lub "tylko produkt B".
Krok 6: Ustal kontrdziałanie
Kontrdziałanie to działanie przeciwko przyczynie źródłowej. Praktyka lean nazywa to tak, ponieważ następna poprawka ją zastąpi.
Zapisz je z czterema elementami:
- Co dokładnie się zmieni.
- Kto jest właścicielem.
- Data.
- Liczba, która powinna się zmienić, np. "przestoje z powodu zacięć folii na tydzień".
Wybierz poprawki, które usuwają przyczynę. Szybszy restart pomaga, ale postój, który nigdy się nie zdarza, nic nie kosztuje.
Krok 7: Zweryfikuj i powtórz
Po dacie uruchom ten sam Pareto dla nowych danych. Czy minuty spadły? Czy postoje spadły? Czy inny powód wzrósł, aby wypełnić lukę?
Jeśli liczba się nie zmieniła, przyczyna była błędna lub naprawa zbyt słaba. Wróć do kroku 5.
Jeśli się zmieniła, zaktualizuj standard, zamknij działanie i weź następny powód z listy. To pętla planuj, rób, sprawdzaj, działaj, wykonywana cotygodniowo.
Typowe błędy
- Powód "other". Ukrywa kolejną dużą stratę. Trzymaj nie sklasyfikowany czas widoczny i dąż do zera.
- Patrzenie tylko na minuty. Wiele małych postojów łatwo przegapić w Pareto czasowym.
- Mieszanie planowanych i nieplanowanych. Przezbrojenia wymagają własnej pracy, nie myślenia w kategoriach naprawy.
- Liczanie krótkich postojów różnie każdego tygodnia. Ustal jeden próg i go trzymaj.
- Zatrzymanie się na "błędzie operatora". To kończy naukę. Zapytaj, dlaczego proces na to pozwolił.
- Brak sprawdzenia potem. Bez kroku 7 masz tylko listę pomysłów.
Jak Fabrico wspiera analizę przestojów
Fabrico to lekkie MES w chmurze. Rejestruje OEE i postoje z danych maszynowych (PLC, czujnik IoT lub kamera) razem z powodami, które wybierają operatorzy.
Pokrywa powyższe kroki w ten sposób:
- Rejestracja: oś czasu linii pokazuje pracę, postoje i przezbrojenia kolorami. Czas postoju bez powodu pojawia się jako nie sklasyfikowany, dopóki ktoś nie doda powodu, więc luki pozostają widoczne.
- Klasyfikacja: powody są ustawione jako planowane lub nie planowane i mogą być powiązane z konkretnymi maszynami.
- Rangowanie: analityka OEE pokazuje główne powody nieplanowane i planowane oraz tabelę największych zatrzymań z czasem postoju, częstotliwością, udziałem i średnim czasem trwania, podzieloną według linii. Możesz przefiltrować po godzinie, zmianie, dniu, tygodniu lub miesiącu i wyeksportować. Częstotliwość i średni czas odpowiadają na to samo pytanie co krok 4. MTBF i MTTR same w sobie są raportami utrzymania ruchu, nie częścią analityki OEE.
- Dowody: komentarze operatora pozostają przy każdym postoju. Tam, gdzie zainstalowane są kamery, Fabrico może zasugerować powód postoju na podstawie nagrania, a osoba to potwierdza.
- Działanie i weryfikacja: powód postoju może być także skonfigurowany do automatycznego tworzenia zadania, co pomaga, gdy naprawa to praca konserwacyjna. Porównaj te same analizy przed i po zmianie.
Przeczytaj więcej na Fabrico MES and OEE.
Aby zobaczyć swoje postoje na wykresie Pareto, Book a demo lub Contact us.
Co ludzie pytają dalej
Jak obliczyć procent przestoju?
% przestoju = czas postoju ÷ czas zaplanowany × 100. Tutaj czas postoju oznacza wszystkie postoje, planowane i nieplanowane. Przykład: 900 minut postoju w 2,400 zaplanowanych minut to 37.5%.
W tym przykładzie dostępność to reszta: 100% minus 37.5% = 62.5%. Czas wyłączony pozostaje poza obiema liczbami.
Ile danych potrzebuję, zanim zacznę?
Rozpocznij od jednego tygodnia. Pierwsze Pareto z jednej tygodniowej próbki jest już użyteczne.
Hansen mówi, że trzy do sześciu miesięcy danych wystarcza do pracy. Kontynuuj cotygodniowy przegląd, gdy dane rosną.
Czy powinienem analizować każdą maszynę?
Nie. Zacznij od wąskiego gardła, maszyny, która ogranicza wydajność linii.
Czas stracony tam jest stracony dla całej linii. Czas stracony na maszynie z nadmiarową pojemnością często kosztuje znacznie mniej.
A co z bardzo krótkimi postojami?
Krótkie postoje się sumują i są pierwszą rzeczą, którą papierowe rejestry pomijają. Wybierz próg, rejestruj je tak samo każdego tygodnia i przeglądaj zarówno ich liczbę, jak i czas.
Nasza strona o mikro-postojach wyjaśnia, jak się nimi zająć.
Jak przypisać koszt do przestoju?
Pomnóż utracone minuty przez wartość minuty. To zależy od tego, czy mógłbyś sprzedać produkcję.
- Jeśli mógłbyś ją sprzedać: utracone jednostki × marża na jednostkę. Użyj marży przed stałą płacą i kosztami ogólnymi, inaczej policzysz je dwa razy.
- Jeśli nie mógłbyś jej sprzedać, lub możesz nadrobić później: licz tylko koszty dodatkowe, jak nadgodziny i odpady.
Przykład: linia, która normalnie produkuje 600 sztuk na godzinę przy marży €2, traci €1,200 marży w jednej straconej godzinie, ale tylko jeśli tę produkcję można było sprzedać. Darmowy przewodnik Why lines stop pokazuje, jak wycenić zatrzymaną godzinę.
Gotowy, by zobaczyć swoje postoje w ten sposób? Book a demo lub Contact us.
Powiązane artykuły
Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.