


 Вход
 Блог
Анализ на престои на оборудване: метод стъпка по стъпка

Накратко: Анализът на престои на оборудване е цикъл. Записвайте всеки престой с причина, подредете причините по време и по честота, намерете коренната причина за най-важните, отстранете ги и проверете числата отново.
- Класирайте всеки престой: планиран или непланиран и кой фактор от OEE засяга.
- Използвайте Pareto диаграма, за да изберете 2 или 3 престоя, заслужаващи вашето време.
- Използвайте MTBF и MTTR, за да видите дали проблемът е колко често спира или колко време отнема рестартът.
- Използвайте 5 Защо или рибена кост, за да достигнете до причината, след това възложете собственик и проверете резултата.
Анализът на престои на оборудване означава да разберете кои спирания ви струват най-много време, защо се случват и дали решението е работило.
Това не е отчет. Това е седмичен навик, който измества най-големите загуби надолу в списъка.
В тази статия „престой“ означава всяко планирано време, когато линията не произвежда продукт, планирано или непланирано.
По-долу е методът в 7 стъпки, с един изработен пример. Всички числа в примера са измислени, за да покажат математиката.
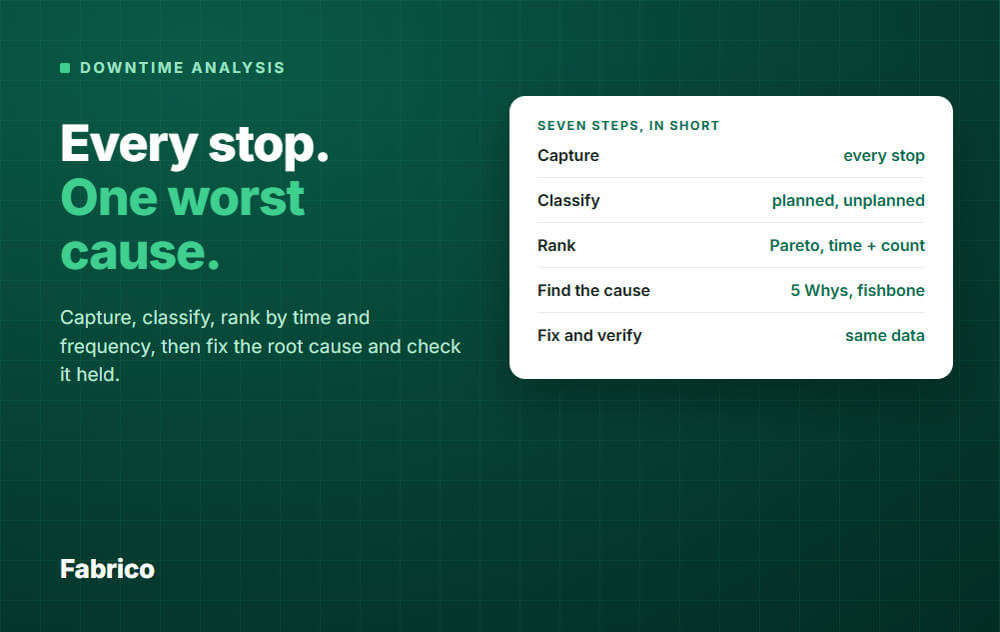
7-те стъпки накратко
- Записвайте всеки престой със старт, край и причина.
- Класирайте всеки престой: планиран или непланиран, загуба на наличност или на производителност.
- Подредете стоповете с Pareto, по време и по честота.
- Добавете MTBF и MTTR където повреди имат значение.
- Намерете коренната причина за основните стопове.
- Задайте противомярка с отговорник и дата.
- Проверете със същите данни, след което стартирайте цикъла отново.
Стъпка 1: Записвайте всеки престой с причина
Нямате как да анализирате нещо, което не сте записали. Всеки престой се нуждае от време на старт, време на край, машина или линия и причина.
Добавете продукта, смяната и кратък коментар. Това прави следващите стъпки много по-лесни.
Три правила от OEE метода на R.C. Hansen помагат тук:
- Отчитайте всяка минута от планираното време. Никога не допускайте причина, наречена "other" или "miscellaneous".
- Записвайте колко често се случва един престой, а не само колко дълго продължава.
- Проверявайте регистъра спрямо втори източник, като брояч на цикли или часовник.
Хартията е добра за начало. С времето причините се забравят и времената се закръгляват.
Данните от машината поправят времената. Операторите тогава само избират причината. Вижте как е направено това в нашия преглед на софтуер за проследяване на престои.
Стъпка 2: Класирайте всеки престой
Разделете стоповете първо на планирани и непланирани. След това свържете всеки от тях с OEE фактора, който намалява.
| Вид загуба | Пример | OEE фактор |
|---|---|---|
| Планиран престой | Смяна на настройка, стандартен тест, планирано зареждане на материал | Наличност |
| Непланиран: причинен извън машината | Няма материал, няма оператор, чакане за предходна операция | Наличност |
| Непланиран: повреда на оборудване | Повреда на мотор, дефект на сензор | Наличност |
| Непланиран: причинен от хора или процедура | Неправилен материал, процедурата не е следвана | Наличност |
| Непланиран: причинен от материал или качество на процеса | Извън спецификация фолио, което заклещва запечатващото устройство | Наличност |
| Работа под идеалната скорост | Линията работи на половин скорост | Производителност |
| Отпадъци и преправяне | Единици, които не са добри | Качество |
По-дългите стопове, които регистрирате, се отчитат към наличност. Бавната работа и кратките стопове се отчитат към производителност. Лошите единици се отчитат към качество.
Много кратките стопове са изключение. Много заводи задават прагово ниво за микростопове и ги броят към производителността вместо това.
Запазете още една кофа отделно: изключено време. Hansen го използва за време, което никога не е било планирано за производство, като планиран престой за поддръжка седмица или повече напред.
Изключеното време не е престой. Ако скривате истински загуби в него, вашият анализ изглежда по-добър отколкото е растението ви.
Стъпка 3: Подредете стоповете с Pareto
Pareto диаграма подрежда причините за стоп от най-големите към най-малките и добавя натрупващ се сбор. Няколко причини обикновено носят повечето време.
Постройте я два пъти: веднъж по общи минути, веднъж по брой стопове. Те често сочат към различни проблеми. Нашето ръководство за Pareto анализ на престои разглежда диаграмата в детайли.
Пример: една линия, една седмица, всички стопове с изключение на планираната смяна. Това са 540 минути с причина, плюс 60 некласифицирани.
| Причина | Минути | Стопове | Дял | Натрупване |
|---|---|---|---|---|
| Заклещване на фолио | 210 | 42 | 35% | 35% |
| Няма материал | 150 | 6 | 25% | 60% |
| Повреда на мотор | 120 | 2 | 20% | 80% |
| Дефект на сензор | 60 | 15 | 10% | 90% |
| Некласифицирани | 60 | 8 | 10% | 100% |
Три причини формират 80% от това време. Тук е мястото да започнете първо.
Обърнете внимание на двата изгледа. Заклещванията на фолио са 42 кратки стопа от около 5 минути. Повредата на мотора са само 2 стопа, но всеки трае около час.
Тези изискват различни решения. Добавете Pareto по линия, смяна и продукт също. Причина, която изглежда малка за целия завод, може да доминира в една смяна.
Стъпка 4: Добавете MTBF и MTTR където повреди имат значение
Pareto ви казва колко време е загубено. MTBF и MTTR ви казват дали загубата идва от твърде чести стопове или от твърде бавни възстановявания.
- MTBF (средно време между повреди) = работно време ÷ брой повреди. Показва колко често машината спира.
- MTTR (средно време за възстановяване) = време на непланирани стопове ÷ брой непланирани стопове. Показва колко дълго продължава един стоп.
Дефинирайте "възстановяване" веднъж и го използвайте навсякъде. Hansen го брои от края на производството до старта на следващото производство, така че включва повикване, чакане за части и стартиране, не само самия ремонт.
Някои заводи броят само времето за ръчен ремонт. Hansen нарича това време за ремонт и го държи отделно от времето за възстановяване.
Строго погледнато, MTBF брои само повреди на оборудването. За всички непланирани стопове, като заклещване причинено от лош материал, Hansen използва същото изчисление под името MTBI.
Пример: линията работи 1,500 минути през седмицата.
- Повреда на мотор: MTBF = 1,500 ÷ 2 = 750 мин. MTTR = 120 ÷ 2 = 60 мин. Рядко, но бавно за възстановяване, затова прегледайте резервни части, диагностика и кой се вика.
- Заклещване на фолио (не е повреда на оборудване, така че версията за всички стопове): време между стопове = 1,500 ÷ 42 = около 36 мин. MTTR = 210 ÷ 42 = 5 мин. Често, но бързо, затова търсете причината, която го прави да се заклещи.
Честите стопове изискват предотвратяване. Бавните възстановявания изискват по-бърз отговор. Следете времето за възстановяване с времето също: Hansen описва завод, където малките стопове са отнемали 1.1 минути за възстановяване вместо 0.8, и производството е паднало с 10% без един голям инцидент, за да се обвини.
Стъпка 5: Намерете коренната причина
Вземете само топ 2 или 3 стопа от Pareto. Отидете и погледнете машината, регистъра и бележките на оператора преди срещата.
5 Защо
Питайте "защо" докато не достигнете до нещо, което можете да промените. Обикновено това отнема 3 до 5 въпроса.
Пример за заклещване на фолио:
- Защо линията спря? Фолиото се заклещи в запечатващото устройство.
- Защо се заклещи? Ръбът на фолиото беше извит.
- Защо беше извит? Ролните от една партида доставчик са навити твърде здраво.
- Защо достигна до линията? Входящото фолио не се проверява спрямо спецификация за ширина и напрежение.
Причината е липсваща входяща проверка, не "грешка на оператора". Ако вашият отговор завършва с личност, попитайте още едно защо. Обикновено причината е в процеса, а не в оператора.
Рибена кост (Ишикава)
Използвайте рибена кост когато няколко причини могат да се комбинират. Начертайте стопа като глава и групирайте причините под 6 „костила":
- Машина
- Метод
- Материал
- Хора
- Измерване
- Околна среда
След това използвайте данните си, за да зачеркнете идеите, които не пасват. Запазете тези, които регистърът подкрепя, например "само нощна смяна" или "само продукт B".
Стъпка 6: Задайте противомярка
Противомярка е действието, което предприемате срещу коренната причина. Лийн практиката я нарича така, защото следващото подобрение ще я замени.
Запишете я с четири неща:
- Какво точно ще се промени.
- Кой е собственикът.
- Датата.
- Числото, което трябва да се промени, например "броя заклещвания на фолио на седмица".
Изберете поправки, които премахват причината. По-бърз рестарт помага, но стоп, който никога не се случва, не струва нищо.
Стъпка 7: Проверете и повторете
След датата стартирайте същия Pareto върху новите данни. Намалиха ли се минутите? Намалиха ли се стоповете? Нарасна ли друга причина, за да запълни празнината?
Ако числото не се е променило, причината е била грешна или поправката е била твърде слаба. Върнете се на стъпка 5.
Ако се е променило, актуализирайте стандарта, закрийте действието и вземете следващата причина от списъка. Това е план, изпълнение, проверка, действие цикъл, изпълняван седмично.
Чести грешки
- Причина "other". Скрива следващата голяма загуба. Дръжте некласифицираното видимо и го тласкайте към нула.
- Гледане само на минути. Много малки стопове са лесни за пропускане в времевия Pareto.
- Смесване на планирани и непланирани. Смяните изискват своята работа, не мислене като за ремонт.
- Броене на кратките стопове различно всяка седмица. Задайте един прагов критерий и го спазвайте.
- Спиране при "грешка на оператора". Това прекратява ученето. Попитайте защо процесът го е позволил.
- Няма проверка след това. Без стъпка 7 имате само списък с идеи.
Как Fabrico подпомага анализа на престои
Fabrico е лек MES в облака. Той записва OEE и престои от данни на машината (PLC, IoT сензор или камера) заедно с причините, които операторите избират.
Той покрива горните стъпки така:
- Записване: времевата линия на линията показва работа, стопове и смени на настройка в цветове. Стоп време без причина се появява като некласифицирано, докато някой не добави причината, така че пропуските остават видими.
- Класиране: причините се настройват като планирани или непланирани и могат да бъдат свързани с конкретни машини.
- Подреждане: OEE анализите показват топ непланирани и планирани причини и таблица на най-големите спирания с престой, честота, дял и средна продължителност, разделена по линия. Можете да филтрирате по час, смяна, ден, седмица или месец и да експортирате. Честота и средна продължителност отговарят на същия въпрос като стъпка 4. MTBF и MTTR сами по себе си са отчети за поддръжка, а не част от OEE анализа.
- Доказателства: коментарите на оператора остават с всеки стоп. Където са инсталирани камери, Fabrico може да предложи причина за стопа от записа, а човек да я потвърди.
- Действие и проверка: причина за стоп може да бъде конфигурирана да създаде задача автоматично, което помага когато поправката е поддръжка. Сравнете същите анализи преди и след промяната.
Прочетете повече на Fabrico MES and OEE.
За да видите своите стопове в Pareto, Book a demo или Contact us.
Какво хората питат след това
Как да изчисля процента престой?
Процент престой = време на стоп ÷ планирано време × 100. Тук време на стоп означава всички стопове, планирани и непланирани. Пример: 900 минути стоп в 2,400 планирани минути е 37.5%.
В този пример наличността е останалото: 100% минус 37.5% е 62.5%. Изключеното време остава извън и двете числа.
Колко данни са ми нужни, преди да започна?
Започнете с една седмица. Първият Pareto от една седмица вече е полезен.
Hansen казва, че три до шест месеца данни са достатъчни за работа. Продължавайте седмичния преглед докато данните растат.
Трябва ли да анализирам всяка машина?
Не. Започнете от тясното място, машината която ограничава изхода на линията.
Времето загубено там е загубено за цялата линия. Време загубено на машина с резервен капацитет често струва много по-малко.
А какво със много кратките стопове?
Кратките стопове се натрупват и те са първото нещо, което хартиените регистри пропускат. Изберете праг, записвайте ги по един и същ начин всяка седмица и преглеждайте както броя им, така и тяхното време.
Нашата страница за микростопове обяснява как да ги обработвате.
Как да поставя цена на престоя?
Умножете загубените минути по това, колко струва една минута. Това зависи от това дали бихте могли да продадете продукцията.
- Ако бихте могли да я продадете: загубени единици × марж на единица. Използвайте маржа преди фиксиран труд и режийни разходи, иначе ще ги броите два пъти.
- Ако не бихте могли да я продадете или можете да компенсирате после: броите само допълнителните разходи, като извънреден труд и отпадъци.
Пример: линия, която обикновено произвежда 600 единици на час с марж €2, губи €1,200 марж в един загубен час, но само ако тази продукция би могла да бъде продадена. Безплатният наръчник Why lines stop показва как да оцените спрян час.
Готови ли сте да видите своите престои по този начин? Book a demo или Contact us.
Свързани статии








Реални плочки на Fabrico, примерни данни.