


 Iniciar sesión
 Blog
Análisis del tiempo de parada del equipo: un método paso a paso

En resumen: El análisis del tiempo de parada del equipo es un bucle. Registre cada parada con una razón, clasifíquelas, ordénelas por tiempo y por frecuencia, encuentre la causa raíz de las principales, arréglelas y vuelva a comprobar los números.
- Clasifique cada parada: planificada o no planificada, y qué factor de OEE afecta.
- Use un diagrama de Pareto para elegir las 2 o 3 paradas que merecen su tiempo.
- Use MTBF y MTTR para ver si el problema es la frecuencia de paradas o la duración del reinicio.
- Use 5 Porqués o un diagrama de espina de pescado para alcanzar la causa, luego asigne un responsable y verifique el resultado.
El análisis del tiempo de parada del equipo significa averiguar qué paradas le cuestan más tiempo, por qué ocurren y si su solución funcionó.
No es un informe. Es un hábito semanal que hace bajar las mayores pérdidas en la lista.
En este artículo, "tiempo de parada" significa cualquier tiempo programado en que una línea no produce producto, planificado o no planificado.
Más abajo está el método en 7 pasos, con un ejemplo trabajado. Todos los números del ejemplo están inventados para mostrar las matemáticas.
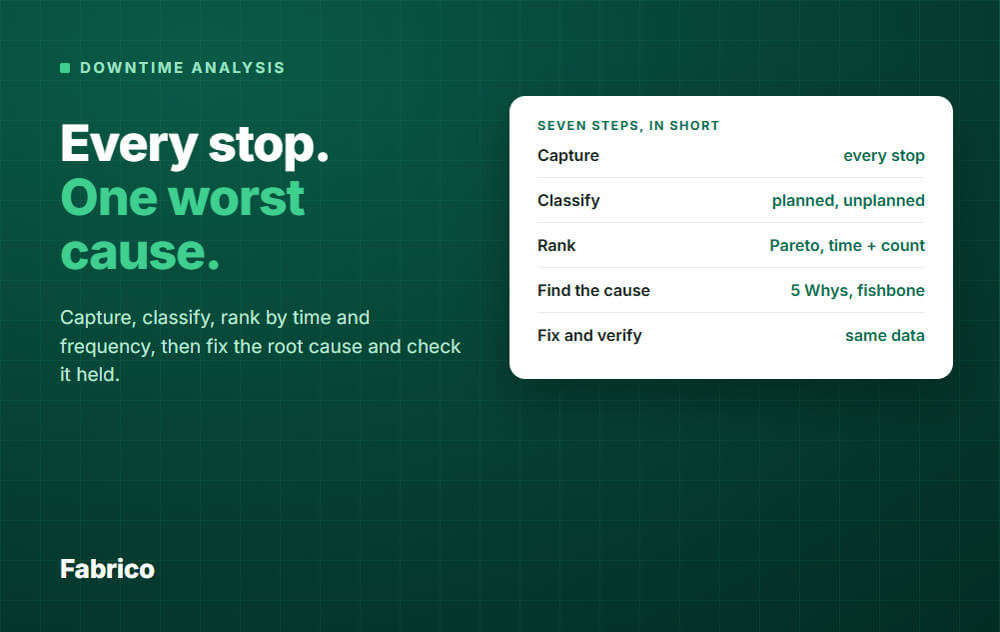
Los 7 pasos de un vistazo
- Capture cada parada con inicio, fin y una razón.
- Clasifique cada parada: planificada o no planificada, pérdida de disponibilidad o de rendimiento.
- Ordene las paradas con un Pareto, por tiempo y por frecuencia.
- Agregue MTBF y MTTR donde las fallas importen.
- Encuentre la causa raíz de las principales paradas.
- Establezca una contra medida con un propietario y una fecha.
- Verifique con los mismos datos y repita el ciclo.
Paso 1: Capture cada parada con una razón
No puede analizar lo que no registró. Cada parada necesita hora de inicio, hora de fin, la máquina o línea y una razón.
Agregue el producto, el turno y un comentario corto. Esto facilita mucho los pasos posteriores.
Tres reglas del método OEE de R.C. Hansen ayudan aquí:
- Rendire cuentas de cada minuto del tiempo programado. Nunca permita una razón llamada "other" o "miscellaneous".
- Registre cuán a menudo ocurre una parada, no sólo cuánto dura.
- Verifique el registro frente a una segunda fuente, como un contador de ciclos o un cuentahoras.
Las hojas de papel están bien para empezar. Con el tiempo las razones se olvidan y los tiempos se redondean.
Los datos de la máquina corrigen los tiempos. Los operadores entonces sólo seleccionan la razón. Vea cómo se hace esto en nuestra reseña del software de seguimiento de paradas.
Paso 2: Clasifique cada parada
Separe las paradas primero en planificadas y no planificadas. Luego vincule cada una al factor OEE que reduce.
| Tipo de pérdida | Ejemplo | Factor OEE |
|---|---|---|
| Parada planificada | Cambio de formato, prueba estándar, carga de material planificada | Disponibilidad |
| No planificada: causada fuera de la máquina | No hay material, no hay operador, esperando corriente aguas arriba | Disponibilidad |
| No planificada: fallo de equipo | Fallo de motor, fallo de sensor | Disponibilidad |
| No planificada: causada por personas o procedimiento | Material equivocado cargado, procedimiento no seguido | Disponibilidad |
| No planificada: causada por material o calidad de proceso | Película fuera de especificación que atasca la selladora | Disponibilidad |
| Funcionamiento por debajo de la tasa ideal | La línea funciona a media velocidad | Rendimiento |
| Chatarra y retrabajo | Unidades que no son buenas | Calidad |
Las paradas más largas que registre cuentan contra la disponibilidad. El funcionamiento lento y las paradas cortas cuentan contra el rendimiento. Las unidades malas cuentan contra la calidad.
Las paradas muy cortas son la excepción. Muchas plantas establecen un umbral de microparadas y las contabilizan en rendimiento en su lugar.
Mantenga un cubo adicional aparte: tiempo excluido. Hansen lo usa para tiempo que nunca estuvo programado para producción, como un paro de mantenimiento planificado con una semana o más de antelación.
El tiempo excluido no es tiempo de inactividad. Si oculta pérdidas reales allí, su análisis parecerá mejor de lo que es su planta.
Paso 3: Ordene las paradas con un Pareto
Un gráfico de Pareto ordena las razones de parada de mayor a menor y añade un total acumulado. Unos pocos motivos suelen concentrar la mayor parte del tiempo.
Constrúyalo dos veces: una por minutos totales, otra por número de paradas. A menudo señalan a problemas distintos. Nuestra guía sobre análisis Pareto del tiempo de parada trata el gráfico en detalle.
Ejemplo: una línea, una semana, todas las paradas salvo el cambio planificado. Son 540 minutos con razón, más 60 no clasificadas.
| Razón | Minutos | Paradas | Participación | Cumulado |
|---|---|---|---|---|
| Atasco de film | 210 | 42 | 35% | 35% |
| Sin material | 150 | 6 | 25% | 60% |
| Fallo de motor | 120 | 2 | 20% | 80% |
| Fallo de sensor | 60 | 15 | 10% | 90% |
| No clasificado | 60 | 8 | 10% | 100% |
Tres razones constituyen el 80% de este tiempo. Ahí es donde hay que mirar primero.
Observe las dos vistas. Los atascos de film son 42 paradas cortas de aproximadamente 5 minutos. El fallo de motor son solo 2 paradas, pero cada una dura cerca de una hora.
Necesitan respuestas diferentes. Añada Paretos por línea, turno y producto también. Una razón que parece pequeña a nivel planta puede dominar un turno.
Paso 4: Añada MTBF y MTTR donde las fallas importen
Un Pareto le dice cuánto tiempo se perdió. MTBF y MTTR le dicen si la pérdida viene de paradas demasiado frecuentes o de restauraciones demasiado lentas.
- MTBF (mean time between failures) = tiempo de funcionamiento ÷ número de fallos. Muestra con qué frecuencia la máquina se para.
- MTTR (mean time to restore) = tiempo de paradas no planificadas ÷ número de paradas no planificadas. Muestra cuánto dura una parada.
Defina "restaurar" una vez y úselo en todas partes. Hansen lo cuenta desde el fin de la producción hasta el inicio de la siguiente, por lo que incluye llamadas, espera de piezas y puesta en marcha, no sólo la reparación misma.
Algunas plantas contabilizan sólo la reparación manual. Hansen llama a eso tiempo de reparación y lo mantiene separado del tiempo de restauración.
Estrícamente, MTBF cuenta sólo fallos de equipo. Para todas las paradas no planificadas, como un atasco causado por material defectuoso, Hansen usa la misma suma bajo el nombre MTBI.
Ejemplo: la línea funcionó 1,500 minutos en la semana.
- Fallo de motor: MTBF = 1,500 ÷ 2 = 750 min. MTTR = 120 ÷ 2 = 60 min. Raro pero lento de restaurar, así que revise repuestos, diagnóstico y quién es llamado.
- Atasco de film (no es una falla de equipo, así que la versión para todas las paradas): tiempo entre paradas = 1,500 ÷ 42 = aprox. 36 min. MTTR = 210 ÷ 42 = 5 min. Frecuente pero rápido, así que busque la causa que lo provoca.
Las paradas frecuentes requieren prevención. Las restauraciones lentas requieren una respuesta más rápida. Vigile también el tiempo de restauración a lo largo del tiempo: Hansen describe una planta donde las pequeñas paradas tardaban 1.1 minutos en restaurarse en lugar de 0.8, y la producción cayó 10% sin un único gran evento que culpar.
Paso 5: Encuentre la causa raíz
Tome sólo las 2 o 3 paradas principales del Pareto. Vaya y vea la máquina, el registro y las notas del operador antes de la reunión.
5 Porqués
Pregunte "por qué" hasta llegar a algo que pueda cambiar. Normalmente eso toma de 3 a 5 preguntas.
Ejemplo para el atasco de film:
- ¿Por qué se detuvo la línea? El film se atascó en la selladora.
- ¿Por qué se atascó? El borde del film estaba curvado.
- ¿Por qué estaba curvado? Las bobinas de un lote del proveedor están enrolladas demasiado apretadas.
- ¿Por qué llegó a la línea? El film entrante no se comprueba frente a una especificación de anchura y tensión.
La causa es una comprobación entrante faltante, no "error del operador". Si su respuesta termina en una persona, pregunte un por qué más. Usualmente la causa está en el proceso, no en el operador.
Espina de pescado (Ishikawa)
Use una espina de pescado cuando varias causas puedan combinarse. Dibuje la parada como la cabeza y agrupe causas bajo 6 huesos:
- Máquina
- Método
- Material
- Personas
- Medición
- Ambiente
Luego use sus datos para tachar las ideas que no encajan. Mantenga las que el registro respalda, por ejemplo "solo el turno de noche" o "solo el producto B".
Paso 6: Establezca una contramedida
Una contramedida es la acción que toma contra una causa raíz. La práctica Lean lo llama así porque la siguiente mejora la reemplazará.
Anótela con cuatro cosas:
- Qué exactamente cambiará.
- Quién es el propietario.
- La fecha.
- El número que debería moverse, como "paradas por atasco de film por semana".
Elija soluciones que eliminen la causa. Un reinicio más rápido ayuda, pero una parada que nunca ocurre no cuesta nada.
Paso 7: Verifique y repita
Después de la fecha, ejecute el mismo Pareto sobre los nuevos datos. ¿Cayeron los minutos? ¿Cayeron las paradas? ¿Creció otra razón para rellenar el hueco?
Si el número no se movió, la causa era incorrecta o la solución fue demasiado débil. Vuelva al paso 5.
Si se movió, actualice el estándar, cierre la acción y tome la siguiente razón de la lista. Esto es un ciclo planificar - hacer - comprobar - actuar, que se ejecuta semanalmente.
Errores comunes
- Una razón "other". Oculta la siguiente gran pérdida. Mantenga el tiempo no clasificado visible y empújelo hacia cero.
- Mirar solo minutos. Muchas paradas pequeñas son fáciles de pasar por alto en un Pareto por tiempo.
- Mezclar planificado y no planificado. Los cambios requieren su propio trabajo, no una mentalidad de reparación.
- Contar las paradas cortas de forma diferente cada semana. Fije un umbral y manténgalo.
- Parar en "error del operador". Eso acaba con el aprendizaje. Pregunte por qué el proceso lo permitió.
- Sin comprobación posterior. Sin el paso 7, solo tiene una lista de ideas.
Cómo Fabrico apoya el análisis de paradas
Fabrico es un MES ligero en la nube. Registra OEE y tiempo de parada desde datos de máquina (PLC, sensor IoT o cámara) junto con las razones que los operadores eligen.
Cubre los pasos anteriores así:
- Capturar: la línea temporal muestra ejecución, paradas y cambios en color. El tiempo de parada sin razón aparece como no clasificado hasta que alguien añade la razón, de modo que las lagunas siguen siendo visibles.
- Clasificar: las razones se configuran como planificadas o no planificadas y pueden vincularse a máquinas específicas.
- Clasificar: la analítica de OEE muestra las principales razones no planificadas y planificadas y una tabla de las principales interrupciones con tiempo de parada, frecuencia, participación y duración media, desglosado por línea. Puede filtrarlo por hora, turno, día, semana o mes y exportarlo. Frecuencia y duración media responden a la misma pregunta que el paso 4. MTBF y MTTR son informes de mantenimiento, no parte de la analítica OEE.
- Evidencia: los comentarios del operador permanecen con cada parada. Donde hay cámaras instaladas, Fabrico puede sugerir una razón para la parada a partir del metraje, y una persona la confirma.
- Actuar y verificar: una razón de parada también puede configurarse para crear automáticamente una tarea, lo que ayuda cuando la solución es un trabajo de mantenimiento. Compare la misma analítica antes y después de su cambio.
Lea más en Fabrico MES and OEE.
Para ver sus propias paradas en un Pareto, Book a demo o Contact us.
Qué preguntan las personas a continuación
¿Cómo calculo el porcentaje de tiempo de parada?
% de parada = tiempo de parada ÷ tiempo programado × 100. Aquí tiempo de parada significa todas las paradas, planificadas y no planificadas. Ejemplo: 900 minutos de parada en 2,400 minutos programados son 37.5%.
En este ejemplo la disponibilidad es el resto: 100% menos 37.5% es 62.5%. El tiempo excluido queda fuera de ambos números.
¿Cuántos datos necesito antes de empezar?
Empiece con una semana. Un primer Pareto de una sola semana ya es útil.
Hansen dice que tres a seis meses de datos son suficientes para trabajar. Mantenga la revisión semanal mientras los datos crecen.
¿Debería analizar cada máquina?
No. Empiece por el cuello de botella, la máquina que limita la salida de la línea.
El tiempo perdido allí se pierde para toda la línea. El tiempo perdido en una máquina con capacidad sobrante suele costar mucho menos.
¿Y las paradas muy cortas?
Las paradas cortas se suman, y son lo primero que los registros en papel omiten. Elija un umbral, regístrelas de la misma manera cada semana y revise su número así como su tiempo.
Nuestra página sobre micro-stops explica cómo tratarlas.
¿Cómo pongo un coste al tiempo de parada?
Multiplique los minutos perdidos por lo que vale un minuto. Eso depende de si podría haber vendido la producción.
- Si podría haberla vendido: unidades perdidas × margen por unidad. Use el margen antes de salario fijo y gastos generales, o los contará dos veces.
- Si no podría venderla, o puede recuperarla luego: cuente sólo el coste extra, como horas extra y chatarra.
Ejemplo: una línea que normalmente produce 600 unidades por hora con un margen de €2 pierde €1,200 de margen en una hora perdida, pero sólo si esa producción podría haberse vendido. La guía gratuita Why lines stop muestra cómo valorar una hora parada.
¿Listo para ver sus paradas de esta manera? Book a demo o Contact us.
Artículos relacionados
Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.