


 Iniciar sesión
 Blog
Software de seguimiento de paradas de producción: cómo funciona y 5 herramientas (2026)

Puntos clave
-
Lo que importa es el "porqué": saber que tuvo 10 minutos de parada es fácil. Saber por qué (y poder demostrarlo) es difícil. Busque un software que ayude a confirmar las causas.
-
Automático frente a manual: las mejores herramientas toman las señales de marcha y parada directamente del PLC, lo que elimina el sesgo del operario. Las hojas de registro manuales subestiman sistemáticamente las paradas, porque las paradas cortas y frecuentes a menudo no se anotan.
-
Evidencia en vídeo: Fabrico graba clips de vídeo de la parada y acaba con las excusas del tipo "no sé qué pasó".
-
Vínculo con mantenimiento: registrar las paradas no sirve de nada si la máquina no se repara. Las mejores herramientas vinculan la parada directamente con una orden de trabajo.
Qué hace un software de seguimiento de paradas en planta
- Capta las paradas de las máquinas conectadas en el momento, con hora de inicio y duración tomadas de la máquina, incluidas las cortas que nadie anota.
- Obtiene el motivo mientras se recuerda: el operario lo registra en la línea, no al final del turno.
- Separa las paradas planificadas de las no planificadas, para que pausas, limpiezas y cambios de formato no oculten las averías.
- Ordena los motivos por tiempo total, frecuencia y duración media, por línea y turno, para saber qué pérdida atacar primero.
- Alimenta el OEE: el tiempo de parada pasa a pérdida de disponibilidad, la marcha lenta y las microparadas a pérdida de rendimiento.
Cómo registra Fabrico las paradas
- La señal. Fabrico lee marcha y parada del PLC, de un dispositivo IoT de Fabrico con sensores en máquinas antiguas o de una cámara donde no hay señal. Las líneas sin sensores usan el modo manual con botones rápidos para los motivos más frecuentes.
- El motivo. Cuando la línea se para, el operario ve el contador de la parada y elige la máquina y después el motivo, en rojo si es no planificada y en amarillo si es planificada, con un comentario opcional. Las paradas excluidas del OEE, como una inspección reglamentaria, siguen visibles en el tiempo total de parada.
- La corrección. El tiempo sin clasificar se corrige fácilmente después: se selecciona un tramo, se une o se divide y se le asigna un motivo. Las paradas más cortas que el umbral de microparada que usted fija no se registran una a una, pero cuentan como pérdida de velocidad.
- La evidencia. En líneas con cámara, el sistema sugiere el motivo probable de una parada sin clasificar y guarda el vídeo, para que el jefe de turno lo confirme en lugar de adivinar.
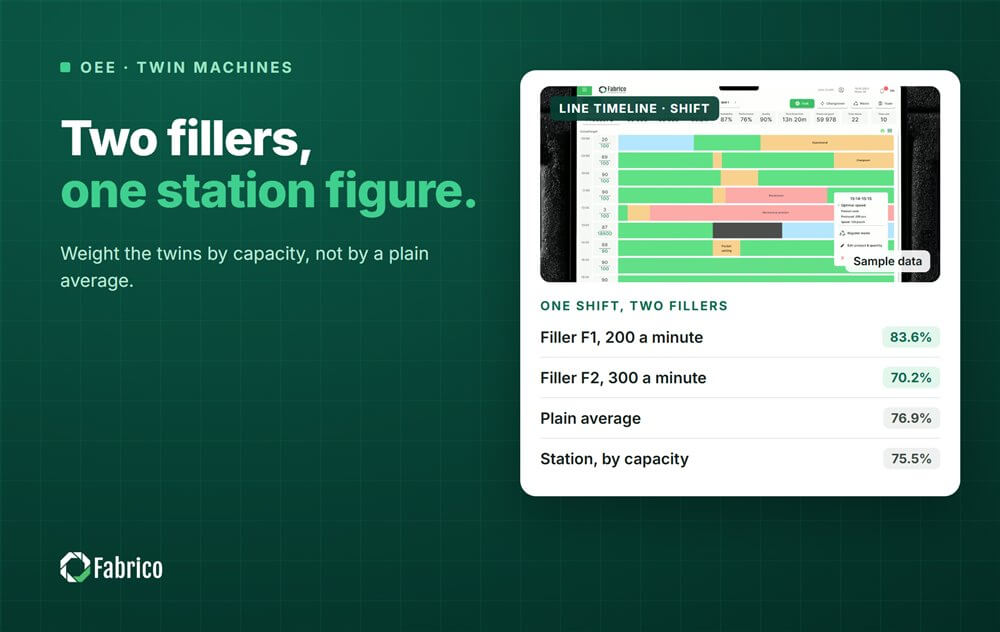
- El seguimiento. Los análisis de OEE muestran el top 10 de motivos no planificados y planificados y una tabla de paradas con tiempo, frecuencia y duración media por línea. Un motivo de parada también puede abrir una tarea de mantenimiento, para que las averías lleguen a los técnicos en el mismo sistema.
¿Quiere ver sus propias paradas ordenadas? Reserve una demo en directo o contáctenos.
Qué registrar en cada parada
| Campo | Por qué importa |
|---|---|
| Hora de inicio y duración | Vienen de la máquina, así que el total es exacto y nadie redondea |
| Máquina | Muestra qué máquina de la línea paró realmente el flujo |
| Motivo y grupo de motivos | Convierte los minutos en causas sobre las que actuar |
| Planificada o no planificada | Deja las pausas y la limpieza fuera del recuento de averías |
| Producto y turno | Revela paradas que solo ocurren con un producto o un equipo |
| Comentario o vídeo | Da a los ingenieros el contexto para un análisis de causa raíz |
Quién usa el seguimiento de paradas
- Los operarios registran el motivo en segundos y ven el estado de la línea en la pantalla de TV de planta.
- Los jefes de turno reaccionan a una parada larga mientras todavía dura.
- Los directores de planta abren la reunión de la mañana con los principales motivos de parada de las últimas 24 horas.
- Los ingenieros de mejora continua y de mantenimiento eligen el siguiente proyecto a partir de un Pareto de causas y comprueban si la solución se mantiene.
Métodos de seguimiento de paradas comparados
| Método | Qué capta | Qué se le escapa |
|---|---|---|
| Registro en papel en la línea | Las averías largas que se recuerdan | Las paradas cortas, las duraciones exactas, la mayoría de los motivos |
| Hoja de cálculo después del turno | Los totales que alguien recuerda | Los horarios, las paradas pequeñas, la coherencia entre turnos |
| Solo señal de máquina | Las paradas de las máquinas conectadas y su duración exacta | Por qué se paró la máquina |
| Señal más motivo del operario (MES ligero) | Las paradas, su duración y la causa que indica el operario | Causas que el operario no vio |
| Señal, motivo y evidencia en vídeo | Las paradas, la causa que indica el operario y el vídeo para comprobarla | Requiere una cámara en la línea |
Cómo comparamos el software de control de paradas
En 2026, muchas fábricas siguen registrando las paradas en pizarras o en hojas de Excel. El operario anota: "10:00 - 10:15: máquina parada".
Estos datos suelen ser una estimación y no aportan ninguna pista sobre cómo evitar que la parada se repita.
El software de control de paradas de producción se conecta directamente a sus máquinas (mediante PLC/IoT) para registrar el segundo exacto en que se detiene la línea. Pero registrar el tiempo es solo el primer paso.
También hay que registrar el motivo.
Hemos analizado las 5 mejores herramientas, las que no solo le ayudan a "llevar la cuenta", sino a recuperar de verdad su capacidad.
Cada herramienta se compara según cómo registra la parada y su motivo. El software de control de paradas de Fabrico, parte de su plataforma MES y OEE, registra las paradas y su duración directamente desde la máquina, y los operarios indican la causa.
1. Fabrico (la mejor para las causas de parada y su seguimiento)
El veredicto: el paquete completo. Combina registro automático (PLC), evidencia visual (cámara) y resolución (mantenimiento) en una sola plataforma.
Fabrico destaca porque no trata la parada como un simple número, sino como un problema que hay que resolver. Mientras otras herramientas le dan un panel, Fabrico le permite hacer zoom sobre lo que pasa de verdad en la línea.
Al conectar la parada con el flujo de mantenimiento, permite que un técnico abra una orden de trabajo desde cualquier parada que necesite una reparación, de modo que la parada termina en una solución y no solo en un informe.
Funciones clave para las paradas:
-
Inefficiencies zoom-in: cuando el PLC detecta una parada, Fabrico toma el clip de vídeo de la cámara de la línea. Puede ver cómo se produjo la parada y, a partir de ahí, buscar la causa.
-
Motivos de parada a pie de línea: los operarios indican la causa en una tableta, y las paradas codificadas como avería o espera de mantenimiento muestran qué líneas necesitan un técnico.
-
El vínculo con la acción: a diferencia de las herramientas que solo monitorizan, Fabrico permite que un técnico abra una orden de trabajo de mantenimiento directamente desde la parada registrada.
-
Detección de microparadas: las paradas cortas que los operarios casi nunca anotan se detectan y se cuentan, así que aparecen en el OEE en lugar de desaparecer.
Ideal para: fábricas que quieren ver por qué se para la línea y dar seguimiento a cada causa.
2. MachineMetrics (la mejor para CNC y fabricación discreta)
El veredicto: el estándar del sector para la captura de datos de alta frecuencia en máquinas CNC.
MachineMetrics es una herramienta muy potente para el mecanizado de precisión. Se conecta directamente a los puertos de control de las máquinas CNC (Fanuc, Haas, etc.) y muestra la carga del husillo, el avance y el estado.
Su control de paradas es increíblemente preciso y suele detectar los problemas al milisegundo.
Ventajas:
-
Adaptadores plug-and-play para la mayoría de las marcas de CNC.
-
Las tabletas para operarios facilitan la introducción de "códigos de parada".
-
Avisos predictivos de desgaste de herramientas.
A tener en cuenta:
-
Mantenimiento: compruebe en su sitio web cómo gestiona la reparación (repuestos, planificación de técnicos) y si incluye un CMMS.
-
Nicho: menos eficaz en montaje manual o en líneas de proceso continuo que en máquinas CNC.
Ideal para: talleres de mecanizado de precisión y fabricación discreta.
3. Vorne XL (la mejor para la gestión visual)
El veredicto: la clásica solución de "marcador físico". Sencilla, visible y eficaz para motivar a la planta.
Vorne es conocida por su equipo de productividad XL, una caja física con pantalla LED que se monta en la línea. Muestra el recuento objetivo frente al real con enormes cifras en rojo y verde.
Es la herramienta definitiva para la "gamificación" en planta.
Ventajas:
-
Basado en hardware: muy estable, no depende de una infraestructura de servidores compleja.
-
Gran visibilidad: el marcador LED influye de inmediato en el comportamiento de los operarios.
-
Instalación sencilla: sensores que se pegan sin más ("peel and stick").
A tener en cuenta:
-
Silo de datos: los datos se quedan en el ecosistema de Vorne. Integrarlos con su software de mantenimiento o con su ERP puede ser complicado.
-
Contexto visual: le indica que la línea se ha parado; pregunte a Vorne cómo muestra el porqué (visualmente).
Ideal para: fábricas que quieren un marcador sencillo y visible para motivar a los operarios.
4. Evocon (la mejor por su sencillez)
El veredicto: un sistema de seguimiento del OEE ligero y en la nube, fácil de implantar en líneas antiguas.
Evocon apuesta por el "OEE fácil". Utiliza sensores IoT sencillos para contar productos y detectar paradas.
Su panel es limpio e intuitivo, por lo que es uno de los favoritos de las fábricas que sustituyen por primera vez los registros en papel. Registra bien los motivos de parada mediante una interfaz en tableta para los operarios.
Ventajas:
-
Interfaz de usuario muy intuitiva.
-
Funciona en cualquier dispositivo (en la nube).
-
Buena visualización por turno.
A tener en cuenta:
-
Antes de comparar: compruebe en su sitio web la planificación del mantenimiento y las funciones de inventario actuales.
-
Entradas manuales: depende mucho de que los operarios seleccionen a mano los motivos de parada.
Ideal para: pymes industriales que necesitan una solución de OEE rápida e independiente.
5. Worximity (la mejor para la visualización financiera)
El veredicto: se centra en el "coste de las paradas" y traduce los minutos parados en dólares perdidos.
Worximity utiliza paneles de "mosaicos" (Tile) para visualizar la producción. Su enfoque diferencial es conectar el OEE con las finanzas.
No le muestra solo "10 minutos parados", sino "400 dólares perdidos". Esto resulta muy eficaz para conseguir el apoyo de la alta dirección.
Ventajas:
-
Los paneles "Tile+" son muy personalizables.
-
Gran foco en los indicadores de impacto financiero.
-
Implantación rápida con sensores inalámbricos.
A tener en cuenta:
-
Enfoque en informes: muy bueno para mostrar el problema y su coste, pero con menos herramientas para gestionar la ejecución física de la reparación.
-
Experiencia móvil: centrada en los paneles, menos en el "flujo de trabajo del técnico".
Ideal para: plantas de alimentación y bebidas centradas en el rendimiento y la reducción de costes.
Matriz comparativa: el panorama en 2026
| Función | Fabrico | MachineMetrics | Vorne XL | Evocon | Worximity |
| Enfoque principal | Acción (OEE + mantenimiento) | Datos (IoT para CNC) | Visual (hardware) | Nube sencilla | Coste financiero |
| Evidencia en vídeo | ✅ Zoom-In | Varía | Varía | Varía | Varía |
| Orden de trabajo desde la parada | ✅ Se abre desde la parada registrada | Varía, mediante integración | Varía | Varía | Varía, mediante integración |
| Implantación | Software / IoT | Adaptador de hardware | Caja de hardware | Sensores IoT | IoT inalámbrico |
| Mejor tipo de activo | Todos (línea/proceso) | CNC / discreta | Transportador / línea | Envasado / línea | Alimentación / bebidas |
Conclusión: no se limite a mirar el marcador
Si quiere motivar a los operarios, compre Vorne. Si quiere datos CNC detallados, compre MachineMetrics.
Pero si quiere eliminar las paradas conectando la parada con la reparación de mantenimiento y validándola con vídeo, Fabrico reúne las tres cosas en una sola plataforma.
Deje de contar pérdidas. Empiece a eliminarlas.
Solicite una demo y vea el control de paradas con vídeo de Fabrico.
Preguntas frecuentes
¿Qué debe registrar un software de control de paradas?
Cuándo se paró la línea, durante cuánto tiempo y por qué, con el motivo asignado en el momento y no reconstruido después. Una duración sin motivo le dice que tiene un problema, pero no cuál.
¿Deben los operarios introducir los motivos de parada a mano?
Lo ideal es que la parada se detecte automáticamente y que el operario solo confirme o elija un motivo. La introducción manual del inicio y el fin es donde muere la calidad de los datos, porque compite con el verdadero trabajo: volver a poner en marcha la línea.
¿Cuántos códigos de parada conviene tener?
Los pocos que quepan en una sola pantalla sin desplazarse, normalmente bastante menos de veinte en el nivel superior. Con listas largas se acaba eligiendo lo que queda más cerca del pulgar, y eso distorsiona el análisis sin que nadie lo note.
¿A partir de qué umbral se considera parada?
El que usted elija, siempre que lo aplique de forma coherente. El error habitual es fijarlo tan alto que deja fuera las paradas cortas, y así se ocultan las pérdidas que a menudo más importan.
Lea más sobre las microparadas.
¿Cómo saber si los datos son fiables?
Compare el tiempo de parada total registrado con la diferencia entre la producción planificada y la real en el mismo periodo. Si no cuadran más o menos, algo no se está registrando, y esa diferencia suele ser donde se esconde la pérdida real.
Convierta las paradas en un número sobre el que su equipo pueda actuar de verdad.
Solicitar una demoContáctanosArtículos relacionados
Lo último de nuestro blog



Tarjetas reales de Fabrico, datos de ejemplo.