


 Iniciar sesión
 Blog

Visión artificial en carrocería industrial y remolques: encuentre la estación que frena la línea

En resumen: la visión artificial en carrocería industrial encuentra la estación que frena una línea de remolques, contando las unidades que entran y salen de cada estación frente al takt.
- La restricción se ve como una cola: las unidades esperan delante de ella y las estaciones posteriores esperan trabajo.
- Los sospechosos habituales son un juego de ejes o un chasis que llega tarde, los remolques con opciones en la estación de cableado y el equipamiento final de las unidades muy equipadas.
- Fabrico no hace inspección. Las pruebas de soldadura, pintura, frenos, luces, alineación y aislamiento conservan sus propios bancos y registros.
- El complemento de cámara de Fabrico cuenta las unidades que salen de un utillaje o una estación; donde cubre una estación, el vídeo del minuto de una parada puede abrirse desde la línea de tiempo del turno; se transmite bajo petición y no se almacena en Fabrico.
La visión artificial en carrocería industrial encuentra la estación lenta: una cámara cuenta las unidades que salen de cada estación, y los huecos frente al takt señalan la restricción.
Las cámaras de inspección juzgan soldaduras, pintura y luces; una cámara de conteo solo registra las unidades que salen de una estación, y la búsqueda que sigue no necesita nada más.
Las células de corte y soldadura en general tienen su propia guía en visión artificial para la fabricación metálica, y los proveedores de automoción en visión artificial para piezas de automoción. El tema aquí es una sola pregunta para carroceros y fábricas de remolques: ¿qué estación marca la producción del día?
Visión artificial en plantas de carrocería y remolques: ¿qué estación frena la línea?
Una línea de remolques construye un puñado de unidades por turno. La NTEA, la asociación estadounidense de camiones de trabajo, señala que los vehículos comerciales se diseñan y producen sobre todo de forma individual, bajo pedido, en un proceso de varias etapas que pasa por fabricantes de chasis, carroceros y fabricantes de remolques y distribuidores. El contenido de trabajo cambia de una unidad a otra, y con él la estación a la que no le alcanza el tiempo.
No saberlo sale caro. Un estudio de caso de Iowa State University sobre una línea de montaje final de semirremolques basculantes laterales, organizada en dos estaciones fijas, encontró un takt requerido de 761,2 minutos por remolque y uno medido de 891 minutos, 129,8 minutos de retraso. Cuando una estación se pasa dos horas, cada estación detrás de ella pierde esas dos horas, y el parte del turno rara vez dice adónde fueron.
Los equipos de planta suelen tener un sospechoso: el proveedor de ejes, los electricistas, el equipamiento final. El conteo muestra quién tiene razón la mayoría de los días; consulte cuello de botella frente a restricción y la teoría de las restricciones para ver por qué mejorar cualquier otra estación deja la producción donde estaba.
Explicación presentada por Iris, la presentadora generada por IA de Fabrico: cómo una cámara complementaria cuenta la producción donde una máquina no tiene señal. Reserve una demo.
Se reproduce desde YouTube. Google puede instalar cookies al pulsar reproducir. Política de privacidad.
La prueba de la cola: contar una vez en cada límite entre estaciones
Una restricción tiene una firma sencilla. Las unidades le llegan más rápido de lo que ella las libera, así que se forma una cola delante y las estaciones posteriores esperan trabajo. Los conteos en los límites entre estaciones muestran las dos mitades.
Donde las estaciones se tocan, la salida de una es la entrada de la siguiente, así que un conteo en cada límite hace las dos cosas. Donde hay un búfer, cuente la entrada y la salida: bastidores pintados en el patio, chasis cabina esperando el montaje, cajas frigoríficas curando en su utillaje. La diferencia es la cola.
| Qué muestran los conteos | Qué significa | Regístrelo como |
|---|---|---|
| Los bastidores pintados se acumulan y la estación de ejes sale tarde | La estación de ejes o sus juegos de ejes frenan la línea | Juego de ejes con retraso, o estación de ejes lenta |
| La estación de ejes va a takt; la de cableado sale tarde en algunas unidades | Contenido opcional en el cableado | Un grupo de opciones con su propio tiempo ideal |
| Una estación está vacía mientras la anterior está llena | Desabastecida por la estación anterior, no lenta | Espera de una unidad |
| Todas las estaciones esperan y luego avanzan juntas | Una línea pulsada retenida por una estación | La estación que retuvo el avance, registrada por el responsable de línea |
Lea la prueba a lo largo de una semana. Una cola que está ahí todas las mañanas es la restricción; una que se vacía dentro del turno es variabilidad. Las colas crecen más rápido de lo que dice la intuición cuando una estación se acerca a plena carga, como muestra la fórmula de Kingman para colas, así que una estación al 90 % del takt aún puede frenar la línea un día con tres unidades con opciones seguidas.
Línea pulsada o estaciones fijas: dónde va el conteo en cada caso
Líneas pulsadas
En una línea pulsada todas las unidades avanzan una estación en el mismo momento, cuando todas las estaciones han terminado. Todas las salidas muestran la misma hora, así que el dato útil es el intervalo entre avances frente al takt. El responsable de línea registra la estación que retuvo un avance tardío como motivo de parada, y una semana de motivos da la clasificación. Una cámara complementaria en la última estación cuenta los avances.
Estaciones de montaje fijas
Muchas plantas montan en estaciones fijas, donde una unidad se queda horas. La línea de Iowa State tenía dos estaciones así; en palabras del estudio, «la línea de montaje solo puede albergar dos puestos de trabajo». Los conteos de entrada y salida dan el tiempo en la estación frente al takt, y el hueco entre la salida de una unidad y la llegada de la siguiente es una pérdida en sí misma. Allí, después de sacar un remolque, «normalmente un operario tarda unos 45 minutos en acercar todas estas piezas», y la producción se detenía mientras los otros tres esperaban. Una cámara complementaria en la boca de la estación ve ese hueco; el motivo, espera del kit, lo aporta el equipo, y la guía sobre el tiempo de cambio de formato explica cómo reducirlo.
Los carroceros parten de un chasis cabina fabricado por un fabricante de camiones, y el falso chasis y la carrocería se montan en una estación de montaje. En EE. UU. esto está escrito en las normas para vehículos fabricados por etapas: 49 CFR Part 568 permite que el documento del fabricante del chasis sobre el vehículo incompleto incorpore «orientaciones de diseño e ingeniería para el carrocero u otros», y el fabricante de la etapa final debe completar el vehículo de modo que cumpla las normas de seguridad aplicables.
Sospechoso uno: el juego de ejes o el chasis que llega tarde
Los ejes, la suspensión neumática, los cilindros de freno y el módulo de control de frenos se montan en la estación de ejes, en algunas plantas con el bastidor todavía boca abajo, antes de que una estación de volteo le dé la vuelta. Los juegos de ejes suelen comprarse fuera, con un calendario del proveedor que el equipo no controla.
La prueba de la cola separa un juego de ejes con retraso de una estación de ejes lenta. Cuando el juego llega tarde, los bastidores pintados se acumulan delante de la estación, el equipo está listo y la estación de suelo se queda sin trabajo: regístrelo como «juego de ejes con retraso», una pérdida de disponibilidad. Cuando el juego estaba y la estación aun así sale tarde, la pérdida está en la estación: una espera de grúa, un volteo que necesita dos personas.
Para un carrocero la misma prueba se hace con los chasis. Una estación de montaje con equipo y sin chasis es una pérdida, pero no trabajo lento: regístrela como «chasis no entregado», para que un mes de chasis tardíos nunca se achaque al equipo. Los planificadores pueden entonces poner fechas reales de llegada en la programación con capacidad finita.
Sospechoso dos: las variantes con opciones en la estación de cableado
La estación de cableado monta el mazo de cables, las luces y el cableado del sistema de frenos, y su contenido oscila más que el de cualquier otra estación. Un remolque urbano con luces estándar y una unidad de larga distancia con luces de gálibo adicionales, una segunda toma trasera y luces de trabajo no son el mismo trabajo. La señalización de visibilidad tampoco es opcional: en EE. UU., 49 CFR 393.11 exige que los remolques de 80 pulgadas o más de ancho con un GVWR de más de 10.000 libras fabricados desde diciembre de 1993 lleven lámina retrorreflectante, catadióptricos o una combinación de ambos.
La línea de Iowa State ofrecía «más de 45 modelos distintos y 500 opciones distintas», y el estudio halló que solo el 38 % del trabajo de montaje final aportaba valor. Un único tiempo ideal por estación miente entonces dos veces: llama lenta a la estación en cada unidad con muchas opciones y rápida en cada unidad sencilla. Agrupe las opciones en unos pocos tiempos ideales por estación, como en el OEE por SKU, y los conteos empiezan a significar algo; el trabajo de mazos de cables en detalle está en OEE para el montaje de mazos de cables.
Las salidas tardías solo en unidades con opciones apuntan a los tiempos ideales o al kit; las salidas tardías en todas las unidades apuntan a la dotación de personal o al reparto del trabajo con el equipamiento final. Ambas aparecen como un déficit de tiempo de ciclo, y solo los conteos las distinguen.
Sospechoso tres: el equipamiento final, la última estación antes de la inspección
El equipamiento final añade lonas o puertas, guardabarros, cajas de herramientas, una trampilla elevadora, el equipo de frío en un frigorífico y la protección trasera: en EE. UU., la FMVSS No. 224 exige protecciones traseras antiempotramiento en remolques y semirremolques con un GVWR de 4.536 kg o más. Cada retraso de aguas arriba acaba aquí, así que el equipamiento final parece culpable más a menudo de lo que es. Use la prueba de la cola: si las unidades esperan delante del equipamiento final, es la restricción; si el equipamiento final espera unidades, la causa está aguas arriba.
Las cajas frigoríficas se encolan a partir de paneles sándwich en un utillaje que sigue ocupado mientras cura el adhesivo, así que un conteo de cajas que salen del utillaje muestra si el equipamiento final tuvo que esperar una. Según las normas de EE. UU. para el acuerdo ATP, 7 CFR Part 3300 define una caja isotérmica como «el componente estructural de seis lados del equipo, formado por puertas, paredes laterales, techo, suelo y pared frontal aislados». Para un certificado ATP, el aislamiento se demuestra con un ensayo del coeficiente K en una estación de ensayo autorizada, y una caja de referencia ensayada puede servir de base para homologar cajas fabricadas en serie. Ese ensayo no es trabajo de Fabrico.
El control previo a la entrega cierra la línea: prueba de frenos, comprobación de luces, registro de alineación, VIN y placa de certificación, guardados en sus propios sistemas (la diferencia se explica en inspección frente a prueba). Una unidad que no pasa vuelve a una estación, y ese retrabajo es la pérdida de calidad; no cuenta como buena a la primera, y cuenta una vez, cuando sale por segunda vez. La cámara complementaria en la salida del equipamiento final cuenta las unidades terminadas, la cifra de producción de la línea.
Descartadas antes de la búsqueda: máquinas que ya informan
Algunas estaciones pueden descartarse sin cámara. Las cortadoras láser y de plasma, las plegadoras y las perfiladoras registran programas y golpes. Los largueros principales de los remolques suelen soldarse a partir de ala y alma en una línea automática de soldadura de vigas, y los travesaños en células de soldadura robotizada; sus controles conocen el estado de marcha y los recuentos de ciclos. Conecte esa señal y registre por motivo los cambios de programa, los cambios de hilo y las esperas de grúa, como en OEE para células de soldadura robotizada.
El granallado, una línea de cataforesis (e-coat), la cabina de pintura o la línea de polvo funcionan con sus propios controles, y sus PLC ya guardan los datos de ciclo. En EE. UU., 29 CFR 1910.107 exige que el equipo eléctrico de una zona de pulverización sea antideflagrante, aprobado para emplazamientos peligrosos Class I, Division 1. Por eso cualquier conteo va en la salida de la cabina, acordado con el responsable de seguridad del centro.
El utillaje manual de soldadura del bastidor es la excepción de este grupo. Los soldadores colocan a mano los travesaños, la placa del pivote de enganche y los soportes de las patas de apoyo, y la grúa saca el bastidor hacia el granallado; solo la hoja de ruta lo registra. Una cámara complementaria sobre la salida del utillaje cuenta los bastidores que se sacan, no arcos, chispas ni personas, y muestra si el taller de bastidores deja alguna vez sin trabajo a la pintura.
Ejemplo práctico: el turno que frenó la estación de cableado
Números de ejemplo, ninguna planta real. Una línea de semirremolques de lona corredera trabaja un turno de día de nueve horas, de 06:00 a 15:30 con media hora de descanso, así que está planificada para 540 minutos. Las estaciones trabajan a un takt de 60 minutos, así que la producción ideal es de 9 remolques. La cámara complementaria cuenta los remolques que salen de la estación de equipamiento final y los avances fuera de la estación de cableado, el jefe de equipo escribe los motivos de parada y el control previo a la entrega registra sus resultados.
Disponibilidad. La línea estuvo parada 55 minutos porque el juego de ejes del tercer remolque llegó tarde del proveedor, y 20 minutos por un cambio de modelo en la estación de ejes, del remolque de lona corredera estándar a una versión urbana más corta. Las paradas sumaron 75 minutos, así que el tiempo de marcha fue de 465 de 540: 86,1 %.
Rendimiento. Siete remolques salieron de la estación de equipamiento final. Siete por 60 minutos son 420 minutos de takt de 465 minutos de marcha: 90,3 %. Los 45 minutos lentos están en los conteos de la estación de cableado: tres remolques salieron de ella unos 15 minutos tarde cada uno, y los tres llevaban luces de gálibo adicionales y una segunda toma trasera.
Calidad. Un remolque no superó la comprobación de luces en el control previo a la entrega por un pin cambiado en un conector de luz y fue a la estación de retrabajo. Sus 60 minutos de takt salen de la cifra buena: 360 de 420, o 85,7 %. Con siete unidades, un retrabajo mueve la calidad 14 puntos, así que júzguela a lo largo de la semana.
OEE. 86,1 % x 90,3 % x 85,7 % = 66,7 %, calculado con los ratios sin redondear. Comprobación: 360 minutos de takt buenos de 540 minutos planificados son el 66,7 %.
Qué estación frenó la línea. De los 180 minutos perdidos, 55 corresponden al proveedor de ejes y 20 al cambio de modelo. Los otros 105, los 45 minutos lentos y los 60 de retrabajo, salieron ambos de la estación de cableado. Los conteos a la salida de la estación de cableado muestran que los tres avances tardíos fueron los remolques con opciones, y el responsable de línea registró la causa: cada kit de luces adicional llegaba del almacén después de que el remolque entrara en la estación. La espera de ejes pertenece al calendario del proveedor, no al equipo, y la opción de iluminación necesita su propio tiempo ideal.
En dinero. Los 180 minutos entre 360 y 540 son tres remolques al takt de 60 minutos. Tome 6.000 EUR de margen de contribución por remolque de lona corredera como dato de ejemplo; cada planta pone el suyo. Mientras la cartera de pedidos esté llena, los dos remolques no fabricados son 12.000 EUR de margen de contribución en un turno; el retrabajado se entrega, así que valore su retrabajo por el tiempo del equipo. Solo la espera de ejes de 55 minutos son 5.500 EUR, la cifra para el proveedor de ejes. Fabrico valora cada pérdida de la misma forma a partir del precio o margen por SKU de la propia planta.
La lista de acciones sale de ese reparto: kits de luces preparados antes de que el remolque entre en la estación de cableado, un tiempo ideal por grupo de opciones, una comprobación de pines antes de que la unidad salga, y los minutos de ejes en la próxima revisión del proveedor.
Los límites de una cámara a la salida de la estación
| Tarea en una planta de carrocería o de remolques | Hoy la hace | ¿Cámara a la salida? |
|---|---|---|
| Revisar las soldaduras de una placa del pivote de enganche | Inspector de soldadura, END | No |
| Probar frenos, luces y alineación de ejes | Bancos de prueba en el control | No |
| Contar bastidores sacados de un utillaje de soldadura | Marca en la hoja de ruta | Sí |
| Contar unidades que entran y salen de una estación | El parte del turno | Sí |
| Mostrar la estación de equipamiento final durante una parada a las 11:20 | Una nota del jefe de equipo | Transmitir bajo petición el minuto de esa parada |
Ningún ensayo publicado cubre el conteo con cámaras en una planta de remolques, pero el más cercano es útil. Un estudio revisado por pares en Sensors (2023) observó una fábrica de construcción modular «donde las unidades modulares pasan de una estación a la siguiente durante el proceso de producción», muy parecido a una línea de remolques. Sobre 420 horas de vídeo de siete estaciones, su método dio «un 96 % de exactitud al identificar la ocupación de los puestos de trabajo y un F-1 Score del 89 %» al identificar el estado de cada estación.
«La precisión es menor que la exhaustividad (recall) debido al mayor número de falsos negativos causados por las oclusiones». Los autores también advierten de que una estación considerada ocupada puede estar mal juzgada: «Esta suposición puede no cumplirse cuando hay trabajadores presentes en un puesto ocupado pero no están trabajando». Y «el alcance de este estudio se limita a líneas de montaje sin búfer», mientras que la mayoría de las plantas de remolques tienen un patio de bastidores pintados. Midió la ocupación, no el recuento de unidades, y Fabrico no da ninguna cifra de precisión propia.
Así que cuente las unidades que cruzan la salida de una estación, no la actividad dentro de ella; ocupada no significa trabajando, por eso el motivo lo aporta el equipo. Monte la cámara alta sobre el carril de salida, lejos de grúas, palés de la trampilla elevadora y proyecciones de soldadura. No valore nada en dinero a partir de la cámara hasta que una semana de sus conteos coincida con la hoja de ruta, como se explica en qué precisión tiene el OEE con cámara.
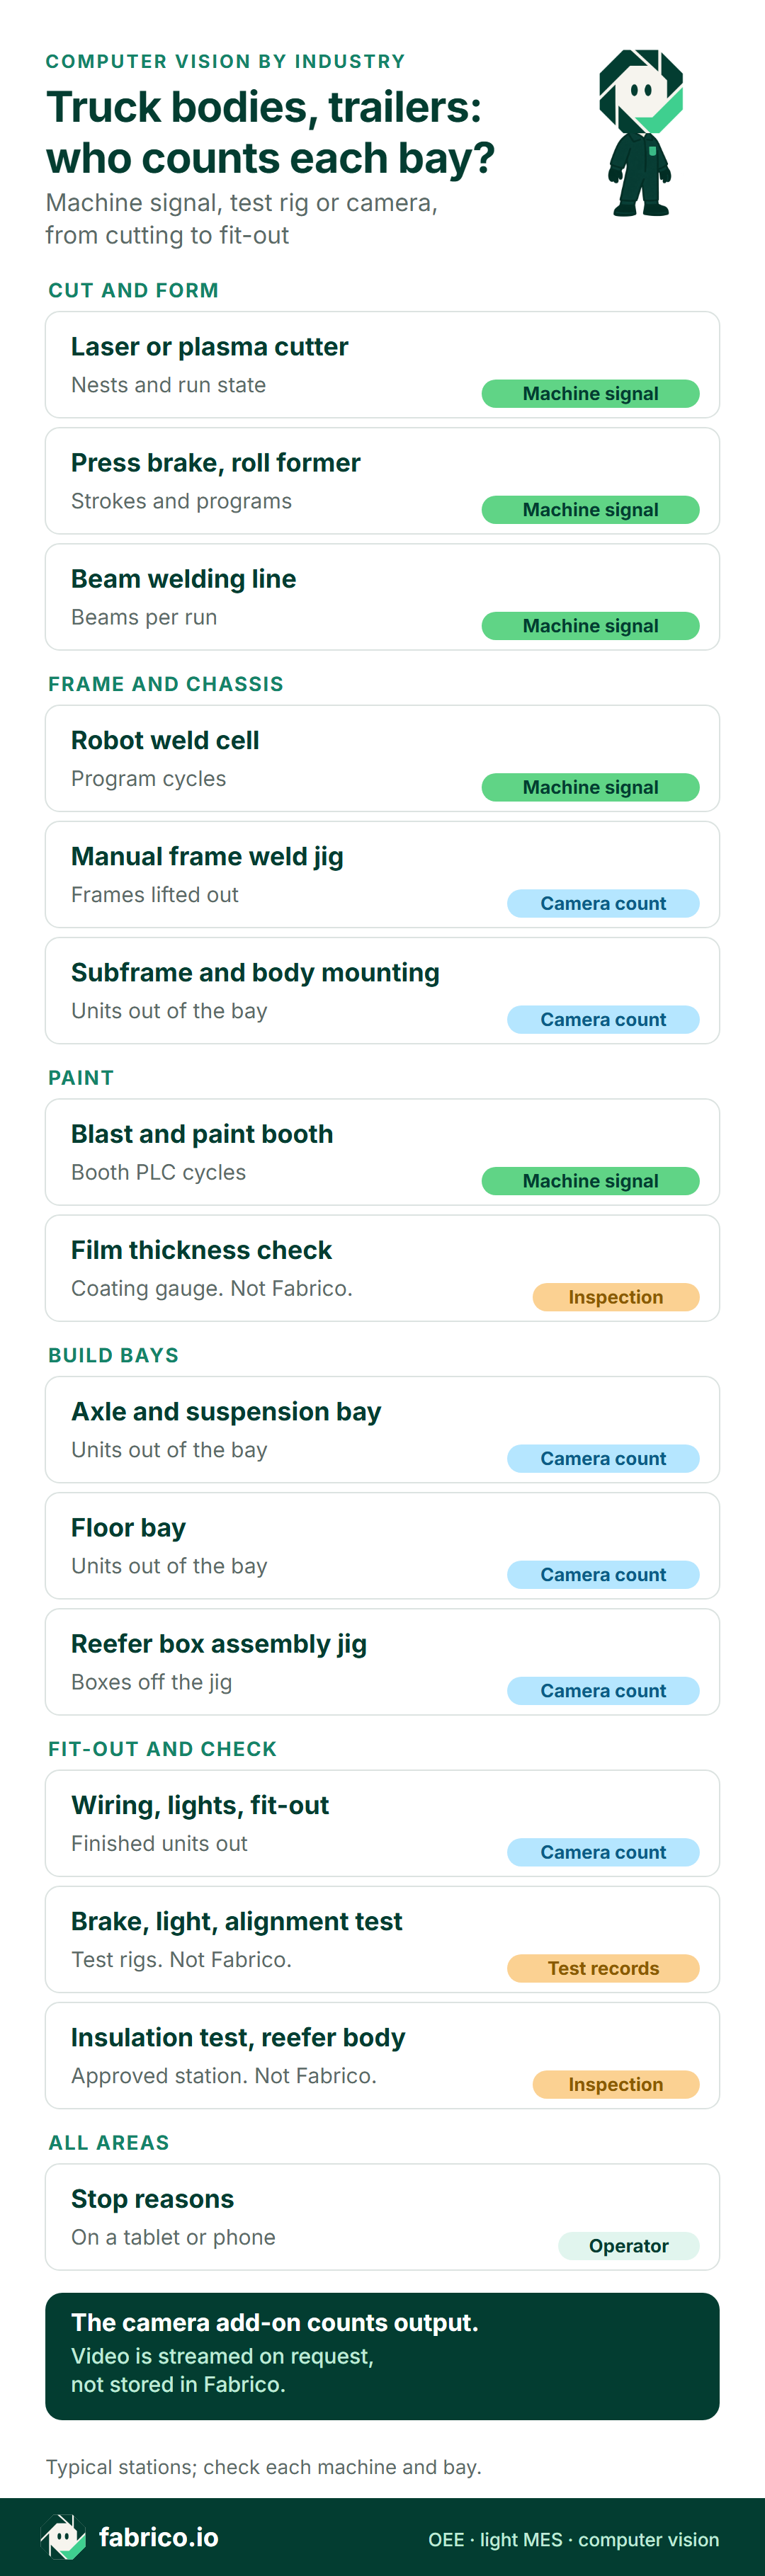
Versión en texto de esta infografía
- Corte y conformado: Cortadora láser o de plasma: señal de máquina, anidados y estado de marcha
- Corte y conformado: Plegadora, perfiladora: señal de máquina, golpes y programas
- Corte y conformado: Línea de soldadura de largueros: señal de máquina, vigas por tanda
- Bastidor y chasis: Célula de soldadura robotizada: señal de máquina, ciclos de programa
- Bastidor y chasis: Utillaje manual de soldadura del bastidor: conteo con cámara, bastidores sacados
- Bastidor y chasis: Montaje de falso chasis y carrocería: conteo con cámara, unidades que salen de la estación
- Pintura: Granallado y cabina de pintura: señal de máquina, ciclos del PLC de la cabina
- Pintura: Control de espesor de película: inspección, no Fabrico
- Estaciones de montaje: Estación de ejes y suspensión: conteo con cámara, unidades que salen de la estación
- Estaciones de montaje: Estación de suelo: conteo con cámara, unidades que salen de la estación
- Estaciones de montaje: Utillaje de montaje de cajas frigoríficas: conteo con cámara, cajas que salen del utillaje
- Equipamiento final y control: Cableado, luces, equipamiento final: conteo con cámara, unidades terminadas
- Equipamiento final y control: Prueba de frenos, luces, alineación: registros de pruebas, no Fabrico
- Equipamiento final y control: Ensayo de aislamiento, caja frigorífica: estación de ensayo autorizada, no Fabrico
- Todas las áreas: Motivos de parada: operario, desde tableta o móvil
- Complemento de cámara: cuenta la producción; donde una cámara cubre la estación, el vídeo del minuto de una parada puede abrirse desde la línea de tiempo del turno; se transmite bajo petición y no se almacena en Fabrico
Reserve una demo para ver utillajes de bastidor, estaciones de montaje y la salida del equipamiento final contados en una sola línea de tiempo del turno.
Preguntas al proveedor y al comité de empresa antes del primer soporte
Haga estas preguntas a cada proveedor preseleccionado, con las hojas de ruta de la semana pasada y el plan de takt sobre la mesa.
| Pregunte al proveedor | Una respuesta sólida |
|---|---|
| ¿Puede contar los avances fuera de cada estación en una línea pulsada? | Un conteo de los avances de la línea en la última estación, con el responsable de línea registrando como motivo de parada la estación que retuvo un avance tardío. |
| ¿Puede contar la entrada y la salida de un búfer, como el patio de bastidores? | Dos conteos y la diferencia como cola, por turno. |
| ¿Cómo gana una unidad contada el takt de la estación? | Un tiempo de ciclo ideal por modelo o grupo de opciones, fijado frente a la estación. |
| ¿Cómo se registra un chasis o un juego de ejes que llega tarde? | Con su propio motivo de parada, separado del trabajo lento. |
| ¿Adónde se envía el vídeo y quién lo ve? | Un flujo de datos documentado por escrito, y conteos por estación y turno. |
Una cámara sobre un utillaje o una estación verá personas. Explique a los equipos, y al comité de empresa donde lo haya, por qué existe el conteo antes de fijar un solo soporte. Las plantas alemanas no tienen elección: la Ley de Organización de Empresas alemana, en su artículo 87, incluye los dispositivos técnicos destinados a vigilar el comportamiento o el rendimiento de los empleados entre las materias de codecisión, así que el comité de empresa da su acuerdo antes de que se instale la cámara. Apunte la lente a la salida del utillaje o de la estación, no al trabajo, e informe los conteos por estación y turno, no por nombre.
El complemento de cámara de Fabrico cuenta bastidores y unidades, no personas.
Dónde encaja Fabrico en una línea de carrocería o de remolques
Fabrico es una plataforma de OEE en la nube con funciones de MES ligero. En plantas de carrocería y remolques cubre hoy tres tareas:
- En cortadoras, plegadoras, líneas de soldadura de vigas y células robotizadas lee el estado de marcha y los recuentos de ciclos a través de los controles, de modo que los cambios de programa y las esperas de grúa aparecen como minutos de parada, y el equipo añade el motivo.
- En utillajes de bastidor, estaciones de montaje y equipamiento final el complemento de cámara cuenta los bastidores que se sacan y las unidades que salen de cada estación. Si la estación de equipamiento final se paró a las 11:20, el vídeo del minuto de esa parada puede abrirse desde la línea de tiempo del turno, transmitido bajo petición desde el complemento y sin almacenarse en Fabrico.
- Frente al takt usted fija el tiempo de ciclo ideal de cada modelo en el takt de la estación, de modo que una unidad contada gana sus minutos de takt.
Soldadores, montadores y electricistas añaden los motivos de parada desde una tableta o un móvil. El OEE y las pérdidas aparecen por estación y por turno, con cada pérdida valorada en dinero, en el navegador y en las apps de iOS y Android. Los datos salen por la API REST, webhooks o exportaciones a Excel y CSV. Las rutas y el seguimiento de órdenes del lado de fabricación metálica se tratan en MES para la fabricación metálica.
En la hoja de ruta, aún no disponible: el complemento de cámara señalará una estación donde una unidad haya superado el takt, con una causa propuesta.
Fuera de Fabrico: la inspección de soldaduras, el espesor de película, las pruebas de frenos, luces y alineación, los ensayos de aislamiento de cajas frigoríficas, el VIN y las placas de certificación, y el expediente de fabricación de cada unidad.
Para el producto, vea la visión artificial de Fabrico para OEE; la guía de compra más amplia es software OEE.
Preguntas que hacen después los fabricantes de remolques y carroceros
¿Qué estación suele frenar una línea de remolques?
En muchas líneas es la estación de cableado o la de equipamiento final con unidades muy equipadas, o la estación de ejes cuando los juegos de ejes llegan tarde. Cuente primero durante una semana las unidades que entran y salen de cada estación; la estación con la cola delante es la respuesta.
¿Cómo se cuenta una línea pulsada en la que todas las estaciones avanzan a la vez?
Cuente los avances en la última estación frente al takt. Cuando un avance llega tarde, el responsable de línea registra como motivo de parada la estación que lo retuvo, así que una semana de motivos muestra qué estación frena la línea con más frecuencia.
¿Dónde van las dos primeras cámaras?
En la salida de la estación que sospecha y en la salida del equipamiento final, que da la producción de la línea.
¿Quiere ver qué estación frena su línea de remolques, contada frente al takt en una sola línea de tiempo del turno? Reserve una demo.
Artículos relacionados





Lo último de nuestro blog





Tarjetas reales de Fabrico, datos de ejemplo.