


 Iniciar sesión
 Blog

Visión artificial en la fabricación de grupos electrógenos: encuentre el puesto que frena la producción

En resumen: en la fabricación de grupos electrógenos, la visión artificial rinde como contador en las puertas del banco de pruebas, porque muestra qué puesto frena la producción.
Los sistemas de visión que se venden a las plantas de generadores inspeccionan soldaduras, pintura y placas de características; una cámara IA (un complemento) solo marca el momento en que un grupo cruza una puerta, y esa es la cifra que necesita el OEE.
Claves
- Antes de comprar cualquier cámara, cuente en cada turno los grupos que entran en el banco de pruebas con banco de carga y los que salen, por clase de kVA.
- Una cola en una clase significa que su celda de prueba frena la producción; si las celdas están paradas, mire aguas arriba: acoplamiento, grúa y kits.
- Las lecturas de carga, de aislamiento y, si las hay, de emisiones contractuales se quedan en el banco de pruebas, y las comprobaciones de soldadura y pintura en inspección, fuera de Fabrico.
- La cámara IA cuenta grupos. Donde una cámara IA cubre el puesto, el vídeo del minuto de una parada se puede abrir desde la línea de tiempo del turno; se transmite bajo demanda y no se almacena en Fabrico.
Un banco de carga registra cada escalón de carga que aplica a un grupo. No dice nada de los grupos que esperan delante de su celda, y es en esos grupos en espera donde un pedido de grupos electrógenos pierde una semana.
Contar una vez al entrar y una vez al salir: el recuento en las puertas del banco de pruebas por clase de kVA
Primero determine qué puesto frena la producción. En una planta de grupos electrógenos, la respuesta aparece en las puertas del banco de pruebas, porque cada grupo, desde un grupo abierto sobre bancada de 20 kVA hasta un grupo insonorizado de 2 MVA, pasa por un banco de carga antes de expedirse. Anote tres cifras por turno y clase de kVA: grupos que entran, grupos que salen y grupos que esperan delante de las celdas al final del turno.
| Recuento en las puertas durante una semana | Qué significa | Dónde mirar después |
|---|---|---|
| Entradas iguales a salidas, zona vacía, celdas paradas parte de cada turno | El banco de pruebas espera grupos | Aguas arriba: puesto de acoplamiento, grúa, zona de kitting |
| Más entradas que salidas en una clase de kVA, su celda ocupada todo el turno | La celda de esa clase retiene la cola | Sus planes de prueba y las reservas de la celda |
| Más entradas que salidas en todas las clases | Falta capacidad de prueba en conjunto | Duraciones de prueba por tipo, el calendario de las celdas |
| Grupos esperando al final del turno mientras una celda estuvo libre | La celda espera a personas o papeles: un técnico de pruebas, el representante del cliente, la documentación del grupo | Los traspasos dentro del propio banco de pruebas y el calendario de pruebas presenciadas |
| Más salidas que entradas durante unos turnos, después la zona se vacía | Se está absorbiendo una cola | El puesto que dejó de alimentarla |
Cuente grupos, no pasadas por el banco: un grupo probado una vez para la planta y otra vez en presencia del cliente cruza las puertas una vez en cada sentido. Asigne a cada grupo su clase de kVA según la hoja de fabricación, para que un grupo de 1.500 kVA y uno de 100 kVA nunca compartan cifra.
Cifras de ejemplo: dos celdas estándar admiten grupos de hasta 500 kVA, y una prueba estándar de 60 minutos en 450 minutos planificados permite 14 grupos por turno entre las dos. Una celda de alta potencia se encarga de los grupos grandes. Si la línea de grupos pequeños libera 10 por turno, las celdas estándar van holgadas. Si el puesto de grupos grandes envía dos por turno y la celda de alta potencia no libera ninguno en una semana, el viernes habrá diez grupos grandes esperando en las puertas.
Vídeo explicativo presentado por Iris, la presentadora generada por IA de Fabrico: cómo una cámara IA (un complemento) cuenta la producción donde una máquina no tiene señal. Solicitar una demo.
Se reproduce desde YouTube. Google puede instalar cookies cuando pulse reproducir. Política de privacidad.
Por qué la celda de prueba de alta potencia retiene la cola
Una planta con una gama amplia fabrica dos productos bajo un mismo techo: grupos pequeños a ritmo de línea y grupos grandes en puestos fijos. Comparten el banco de pruebas, y la celda de alta potencia suele ser el único recurso sin duplicado. La potencia del banco de carga, la refrigeración y la conexión de cables que necesita un grupo de varios megavatios rara vez se construyen dos veces, y la capacidad nominal de la celda oculta los días en que un solo proyecto la ocupa. Lo que la ocupe marca el ritmo de todos los grupos grandes que esperan detrás.
Los centros de datos la llenan. El Engine Technology Forum, una asociación que defiende los intereses de la industria de motores y que aquí se cita solo para datos descriptivos, señala que un centro de datos pequeño puede requerir de cinco a 20 megavatios de potencia, mientras que uno más grande puede requerir 100 megavatios o más (EN). Un solo proyecto puede ocupar la celda de alta potencia de la planta durante semanas mientras los grupos grandes que van detrás hacen cola en las puertas.
Esos grupos traen sus propias reglas. Los generadores para centros de datos se especifican para cumplir los requisitos exactos del operador del centro de datos en cuanto a capacidad de generación eléctrica, requisitos de emisiones, capacidad de almacenamiento de combustible y otros parámetros clave (EN), de modo que un pedido puede llevar su propio plan de pruebas y una prueba presenciada, es decir, unas pruebas de aceptación en fábrica (FAT) a medida del comprador. Dé a cada tipo de prueba su propia duración ideal, para que un día de prueba presenciada no se lea como una celda lenta.
Los grupos para Norteamérica añaden trabajo en la misma celda. El resumen de UL de la tercera edición de ANSI/CAN/UL/ULC 2200 indica que esta elimina el límite anterior de 600 V para que puedan certificarse generadores de media tensión, y pide a los fabricantes que estén preparados para aportar una evaluación de riesgos de seguridad (EN) del generador estacionario. Convierta la variante certificada por UL en un artículo propio, con su propio montaje de cuadro, sus propios pasos de prueba y su propio ritmo.
Como las duraciones de prueba van de una hora a un día entero de prueba presenciada, reserve esa celda con un calendario, como se explica en la programación con capacidad finita sin APS. Una hora perdida en ella es una hora perdida para cada grupo grande de la planta; una hora perdida en un puesto que de todos modos la está esperando casi no cuesta nada. Los turnos de fin de semana solo ayudan si cubren esa celda (vea el diagnóstico de horas extra y turnos de fin de semana).
Las lecturas de carga, de aislamiento y, si las hay, de emisiones contractuales se quedan en el banco de pruebas y con el técnico de pruebas; Fabrico cuenta grupos y tiempo de parada.
¿Fiarse de un recuento con cámara en las puertas? Lo que muestran los estudios y dónde falla
Martinez Rodriguez y sus colegas (Automation in Construction, 2021) muestran que las cámaras de seguridad existentes pueden analizar días completos: su método examina jornadas de producción enteras grabadas por cámaras de CCTV y proporciona con gran precisión la duración de cada tarea, los recursos que requiere y la eficiencia de la tarea por panel (EN), en puestos de fabricación de paneles de suelo.
Panahi y sus colegas (Sensors, 2023) muestran dónde falla. Observando por CCTV puestos de construcción modular, atribuyeron sus errores a falsos negativos causados por las oclusiones que suelen provocar paredes, módulos de baño y otros componentes (EN), y su método clasificó mal algunos fotogramas con un mayor número de trabajadores en la imagen (EN). Su línea no tenía stocks intermedios; la zona delante de las celdas es uno.
Ninguno de los dos estudios contó grupos a través de una puerta, así que ninguno ofrece una cifra que una planta de grupos electrógenos pueda tomar prestada, y Fabrico no tiene una cifra de precisión aprobada. En las puertas, los mismos fallos aparecen como un grupo oculto bajo una carga de la grúa, dos grupos uno al lado del otro o varios montadores en la salida. Contraste el recuento con el registro del banco de pruebas y con un recuento manual durante una semana antes de valorar nada en dinero a partir de él (vea qué precisión tiene un recuento de piezas con cámara).
Una planta de ejemplo, dibujada como flujo
Lea el recuento junto con el flujo: dos líneas de alimentación confluyen en el acoplamiento, dos puestos comparten un gancho y todo pasa por las mismas puertas del banco de pruebas.
Sospechoso aguas arriba: el puesto de acoplamiento, su control de alineación y sus kits
Cuando las celdas estándar están paradas parte de un turno, mire aguas arriba, y el primer puesto es el acoplamiento. Motores y alternadores llegan de sus fabricantes y se unen sobre la bancada. Un alternador monocojinete se atornilla a la carcasa del volante del motor mediante un adaptador y discos de acoplamiento flexibles; un alternador bicojinete necesita un acoplamiento y un control de alineación con reloj comparador.
La alineación es el control propio del puesto. Cuando el reloj comparador muestra un acoplamiento fuera de tolerancia, el grupo se vuelve a alinear en el puesto antes de liberarlo: retrabajo en el puesto de acoplamiento, registrado una vez allí y excluido del recuento de grupos buenos. Un grupo que el banco de carga devuelve más tarde por vibraciones altas se registra igual, una vez, en el puesto que lo causó.
Cada tamaño de carcasa del alternador necesita además su propio kit de adaptación de la zona de kitting, y la falta de un kit detiene el puesto. Una cámara IA (un complemento) sobre la salida del acoplamiento cuenta los grupos que salen. Si las celdas estándar están paradas en las horas en que este recuento se estanca, el acoplamiento frena la gama de grupos pequeños y merece la pena valorar sus pérdidas en dinero.
Sospechoso aguas arriba: un gancho de grúa para dos puestos
El motor y el alternador se colocan sobre la bancada con el puente grúa. La guía del Health and Safety Executive, la autoridad británica de seguridad y salud laboral, señala que las operaciones de elevación rutinarias que son algo más complejas pueden tener que planificarse cada vez que se realizan (EN), y bajar un motor sobre sus soportes con un estrobador guiándolo es ese tipo de elevación en una planta británica. Una elevación planificada es un recurso reservado.
Donde la línea de acoplamiento comparte el gancho con el puesto de grupos grandes, la línea espera cada vez que se eleva al lado un motor de 1.500 kVA. Investigadores de Chalmers que reunieron datos de OEE de 23 empresas informaron de un OEE medio del 65 % en 884 máquinas, con casi la mitad de las pérdidas registradas imposibles de clasificar y el 90 % del tiempo de parada clasificado ligado a tareas de apoyo de los operarios (EN), no al proceso automático. Un equipo que espera el gancho es ese tiempo de apoyo.
Con un recuento en la salida del acoplamiento, la espera aparece como un hueco en menos de una hora, y el montador la registra en la tableta como espera de grúa. La grúa frena la producción solo si el recuento de puertas lo confirma: el recuento del acoplamiento cae mientras se hacen las elevaciones del puesto de grupos grandes, y poco después las celdas estándar se quedan paradas. Entonces la solución es planificar las elevaciones, no montadores más rápidos, uno de los casos de cómo identificar y eliminar cuellos de botella.
El cuadro de control es la última línea de alimentación que conviene revisar. El Engine Technology Forum describe un grupo electrógeno para centros de datos como un motor de combustión interna conectado a un alternador, un depósito de combustible en la bancada y una unidad de control que arranca y para el grupo y transfiere la potencia (EN) entre el centro de datos, la red y el generador. En la planta, el controlador va en un cuadro con un interruptor automático, relés y un mazo de cables hacia los sensores del motor, cableado en su propia zona (vea OEE en el montaje de mazos de cables). Una cámara IA (un complemento) sobre la estantería de cuadros terminados cuenta los cuadros listos para montar. La aparamenta independiente se trata en visión artificial para aparamenta y equipos eléctricos.
Montaje de cabina y contenedores: tramos lentos, pero no la restricción
En esta planta de ejemplo, los grupos insonorizados reciben paneles acústicos, puertas y espuma en un puesto de montaje después de la prueba; las plantas que prueban dentro de la cabina colocan ese montaje antes de las puertas y lo cuentan como sospechoso aguas arriba. Los paneles se cortan, pliegan y recubren con mucha antelación (vea OEE para plegadoras). Aquí el montaje de cabina parece lento, pero está después de las puertas: si se retrasara, los grupos esperarían en su entrada, no delante de las celdas.
Los grupos para centros de datos son otra construcción: el Engine Technology Forum describe las unidades generadoras típicas de los centros de datos como un contenedor marítimo, una estructura autónoma que alberga el motor, el generador y el almacenamiento de combustible (EN). En esos grupos, el combustible suele almacenarse en un depósito de doble pared con contención de derrames, integrado en la bancada bajo el motor (EN), así que la bancada soldada debe superar una prueba de estanqueidad en el banco antes del acoplamiento; eso lo registra el banco, no el contador. El equipamiento de un contenedor ocupa un puesto durante días, así que los montadores registran las etapas a medida que las cierran y el OEE se lee por puesto y por día.
En el embalaje, una cámara IA (un complemento) cuenta los grupos embalados en caja; un déficit frente a los grupos probados significa que un grupo espera una pieza o un documento.
Un turno en el puesto de acoplamiento, leído frente a la cola
Cifras de ejemplo, no una planta real. El recuento en las puertas para la clase de 60 a 200 kVA muestra las celdas estándar paradas parte de la mayoría de los turnos, así que el puesto de acoplamiento, con un equipo de tres montadores, frena esa gama. El turno va de 06:00 a 14:00; descontando una pausa de 30 minutos, planifica 450 minutos. Ritmo ideal para esta gama: 34 minutos desde que la bancada se coloca en el soporte hasta que el grupo sale izado del puesto. La cámara IA (un complemento) cuenta los grupos que salen; los montadores introducen los motivos de parada en una tableta.
Disponibilidad. La grúa estuvo ocupada 42 minutos elevando un motor de 1.500 kVA en el puesto de grupos grandes, y el kit de adaptación del volante para el siguiente tamaño de carcasa del alternador faltó en el puesto otros 34. El puesto funcionó 374 de 450 minutos: 83,1 %.
Rendimiento. A 34 minutos por grupo, 374 minutos permiten 11 grupos. La cámara IA contó 10 saliendo del puesto: 90,9 %.
Calidad. Un grupo no superó el control de alineación propio del puesto antes de liberarse: el reloj comparador mostró un acoplamiento bicojinete fuera de tolerancia. Realineado en el puesto, es retrabajo: 9 de 10 buenos a la primera, 90,0 %.
OEE. 374/450 x 10/11 x 9/10 = 68,0 % (83,1 % x 90,9 % x 90,0 % con cifras redondeadas). Comprobación: 9 grupos buenos x 34 minutos = 306 de 450 minutos planificados, 68,0 %.
Los 34 minutos lentos, un grupo, llegaron sobre todo tras el cambio a los alternadores bicojinete de un pedido, poco habituales en esta gama, que necesitan lecturas de alineación. Cree para ellos un artículo propio con su propio tiempo de ciclo ideal, para que no se califique de lento al puesto por fabricar lo que el pedido especificaba.
Lo que cuesta el tiempo perdido
Perdidos: 144 de 450 minutos, de los cuales 76 parados, 34 lentos y 34 en el grupo realineado. El turno tenía capacidad para 13 grupos (13 x 34 = 442 minutos) y liberó 10: el tiempo parado y el lento costaron 3 grupos; el grupo realineado salió del puesto igualmente y solo costó tiempo del equipo.
- Margen, dato de ejemplo: un margen de contribución de 1.800 EUR por grupo insonorizado de esta gama da 3 x 1.800 EUR = 5.400 EUR por turno, o 1.242.000 EUR en 230 turnos simples al año. Esa cifra solo vale mientras haya pedidos esperando a la línea (vea el caso de negocio de la liberación de capacidad); con capacidad sobrante, los minutos cuestan salarios, no ventas.
- Mano de obra, tarifa con fuente: tres montadores parados o lentos durante 110 minutos son 5,5 horas pagadas. Con el coste laboral medio por hora en la industria de la UE de 33,9 EUR para 2024 publicado por Eurostat (EN), son 186,45 EUR por turno. El grupo realineado añade 34 minutos de tiempo del equipo, 1,7 horas o 57,63 EUR. En total, 244,08 EUR por turno, 56.138,40 EUR en 230 turnos.
Solo los 76 minutos de parada son 2 grupos, 3.600 EUR al margen de ejemplo, y ninguno es responsabilidad del equipo: la espera de grúa viene de la planificación de elevaciones, y el adaptador, del kitting. En Fabrico, las pérdidas se valoran a partir del precio o margen propio de cada artículo, introducido una vez por tipo de grupo.
Qué contar primero, por clase de kVA
Una planta que fabrica de 10 kVA a varios megavatios no necesita el mismo recuento en todas partes. El primer recuento va donde el recuento de puertas indica que cada clase hace cola. Estos tramos son un ejemplo; reequilibre con el equilibrado de líneas cuando tenga los recuentos.
| Clase de kVA (tramos de ejemplo) | Dónde suele formarse la cola | Qué contar primero |
|---|---|---|
| 10 a 100 kVA | En el acoplamiento o el kitting; las celdas dan abasto | Cámara IA (un complemento) en la salida del acoplamiento y en la estantería de cuadros |
| 100 a 500 kVA | En la grúa o en las celdas estándar | Cámara IA en las puertas del banco de pruebas, después en la salida del acoplamiento |
| 500 kVA a 2 MVA | Delante de la celda de alta potencia | Cámara IA en las puertas; el registro del banco de pruebas para las pasadas |
| Varios MW y contenedores | La celda de alta potencia y el calendario de pruebas presenciadas | Validación de etapas por el operario y el registro del banco de pruebas |
Las naves que combinan líneas a ritmo y puestos fijos se tratan en OEE en líneas de montaje manuales e híbridas. La ficha de puestos de abajo ordena los quince puestos según quién lleva el recuento.
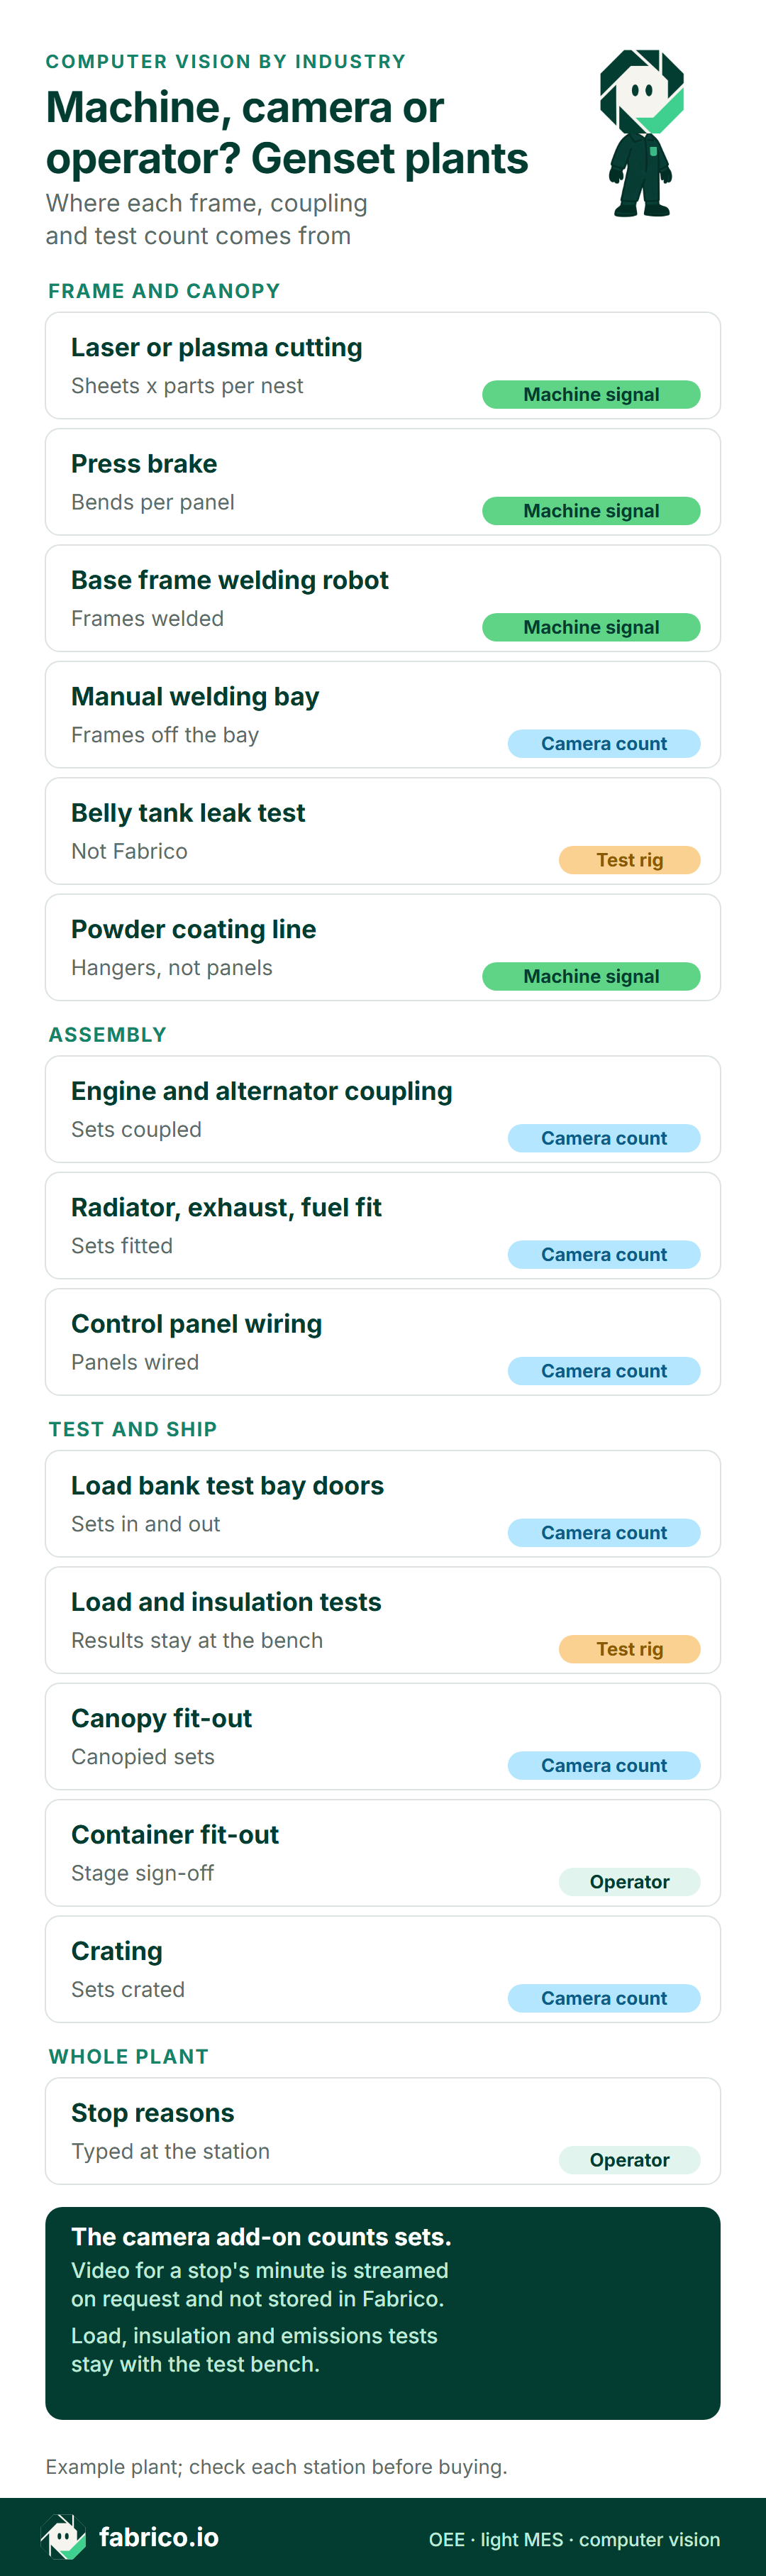
Versión en texto de esta infografía
- Bancada y cabina: Corte por láser o plasma: señal de máquina, chapas x piezas por anidado
- Bancada y cabina: Plegadora: señal de máquina, pliegues por panel
- Bancada y cabina: Robot de soldadura de bancadas: señal de máquina, bancadas soldadas
- Bancada y cabina: Puesto de soldadura manual: recuento con cámara, bancadas que salen del puesto
- Bancada y cabina: Prueba de estanqueidad del depósito de la bancada: banco de pruebas, no Fabrico
- Bancada y cabina: Línea de pintura en polvo: señal de máquina, colgadores, no paneles
- Montaje: Acoplamiento de motor y alternador: recuento con cámara, grupos acoplados
- Montaje: Radiador, escape, combustible: recuento con cámara, grupos montados
- Montaje: Cableado del cuadro de control: recuento con cámara, cuadros cableados
- Prueba y expedición: Puertas del banco de pruebas con banco de carga: recuento con cámara, grupos que entran y salen
- Prueba y expedición: Pruebas de carga y aislamiento: banco de pruebas, los resultados se quedan en el banco
- Prueba y expedición: Montaje de cabina: recuento con cámara, grupos insonorizados
- Prueba y expedición: Equipamiento del contenedor: operario, validación de etapas
- Prueba y expedición: Embalaje en caja: recuento con cámara, grupos embalados
- Toda la planta: Motivos de parada: operario, introducidos en el puesto
- Pie: la cámara IA (un complemento) cuenta grupos; el vídeo del minuto de una parada se abre desde la línea de tiempo del turno; se transmite bajo demanda y no se almacena en Fabrico
- Pie: las pruebas de carga, aislamiento y emisiones se quedan en el banco de pruebas
Esta semana: compare, turno a turno, las hojas de fabricación del acoplamiento de la semana pasada con el registro del banco de carga; pregunte al equipo cuántas veces el puesto de grupos grandes tuvo el gancho; acuerde con el comité de empresa qué puertas puede ver una cámara.
Solicite una demo para ver las puertas del banco de pruebas y el puesto de acoplamiento en una sola vista del turno.
Fabrico en las puertas del banco de pruebas y en el puesto de acoplamiento
Para un fabricante de grupos electrógenos, Fabrico es OEE en la nube, complementado con un MES ligero:
- Puertas del banco de pruebas, acoplamiento, montaje, estantería de cuadros, cabina y contenedor, embalaje: la cámara IA (un complemento) cuenta grupos y cuadros a su paso. Si el puesto de acoplamiento se paró a las 09:20, el jefe de equipo hace clic en esa parada en la línea de tiempo del turno y abre el vídeo del minuto de esa parada; se transmite bajo demanda y no se almacena en Fabrico.
- Cortadoras, plegadoras, robots de soldadura: los recuentos se leen del control de la máquina o de un sensor.
- Artículos: la clase de kVA, el tipo de construcción y el plan de pruebas llevan cada uno un ritmo, de modo que un grupo abierto sobre bancada de 60 kVA y un grupo insonorizado bicojinete de 200 kVA se juzgan por separado.
Montadores, cableadores y técnicos de pruebas indican el motivo de parada en un teléfono o una tableta. El OEE y las pérdidas en dinero aparecen por puesto y turno en web, iOS y Android; una API REST, webhooks y archivos Excel o CSV exportan los datos. Para la elección más amplia, vea cómo evaluar software OEE; para convertir recuentos en una vista de la restricción, OEE en tiempo real para el análisis de cuellos de botella.
Hoja de ruta: una cámara IA (un complemento) que detectaría por sí sola un puesto de acoplamiento parado y propondría una causa probable, que el montador confirmaría o cambiaría.
Fuera de Fabrico: la inspección de soldadura y pintura, las pruebas de estanqueidad de depósitos, los resultados de banco de carga, aislamiento y emisiones, y el expediente de certificación.
Plantee estas cuatro comprobaciones a cualquier proveedor y contraste las respuestas con una semana de hojas de fabricación y con el registro del banco de carga:
| Comprobación | Una respuesta sólida |
|---|---|
| ¿Se pueden contar las entradas y salidas por las puertas del banco de pruebas, por clase de kVA? | Sí, con la clase definida en el artículo, para que la cola por clase sea una cifra. |
| ¿Cómo se cuenta un grupo realineado en el puesto? | Una vez, como retrabajo en el puesto de acoplamiento; los grupos buenos no se tocan. |
| ¿Se puede distinguir una espera de grúa de un kit que falta? | Sí: el montador elige el motivo y cada uno tiene su propio código. |
| ¿Quién puede abrir el vídeo de un puesto y desde dónde? | Una lista corta de roles designados, solo haciendo clic en una parada en la línea de tiempo del turno, acordada por escrito con el comité de empresa. |
Una cámara en las puertas ve a los equipos que pasan por debajo. Para la UE, las directrices del Comité Europeo de Protección de Datos sobre dispositivos de vídeo indican que los convenios de empresa y otros convenios colectivos pueden establecer normas específicas para los datos de los empleados (EN), y añaden que el consentimiento es, en la mayoría de los casos, una base inadecuada para un empleador. Explique a los equipos y al comité de empresa qué se cuenta antes de instalar el primer soporte; informe por puesto y turno, nunca por persona. Pasos prácticos: cámaras en la línea de producción sin vigilancia. Las cámaras IA (un complemento) en sí se presentan en la visión artificial de Fabrico para OEE.
Preguntas frecuentes sobre el cuello de botella en grupos electrógenos
¿Dónde debe poner su primera cámara una planta de grupos electrógenos?
Sobre las puertas del banco de pruebas con banco de carga, contando los grupos que entran y salen por clase de kVA. El recuento muestra si la siguiente debe ir en la salida del acoplamiento.
¿Debe contar los grupos probados el banco de carga o una cámara?
El banco de carga, siempre que su controlador se pueda leer: sabe qué grupo funcionó y durante cuánto tiempo. Una cámara IA (un complemento) se gana su sitio delante del banco de pruebas, contando los grupos que entran y salen, para que la cola que el banco nunca ve se convierta en una cifra.
¿Cómo se cuenta un grupo que no supera el control de alineación o la prueba de carga?
Una vez. Vuelve al puesto que causó el fallo, por ejemplo al acoplamiento para realinearlo, y se registra allí como retrabajo, para que ningún puesto se lo apunte dos veces.
¿Tiene sentido una cámara IA (un complemento) para grupos en contenedor de varios megavatios?
Pocas veces en el propio montaje, que dura días en un puesto y se sigue mejor con las validaciones de etapa de los montadores. Sigue siendo útil en las puertas del banco de pruebas, donde un grupo grande que ocupa una celda durante una prueba larga hace crecer la cola que tiene detrás.
¿Filmará a los equipos una cámara en las puertas del banco de pruebas?
A cualquiera que pase por su campo de visión, sí. Oriéntela hacia la línea del suelo de las puertas en lugar de hacia el interior de las celdas, informe por puesto y turno, y acuerde antes el encuadre con los equipos y con el comité de empresa.
¿Quiere ver la cola del banco de pruebas y el puesto de acoplamiento contados en una misma línea de tiempo del turno? Solicite una demo.
Artículos relacionados






Lo último de nuestro blog



Tarjetas reales de Fabrico, datos de ejemplo.