


 Iniciar sesión
 Blog
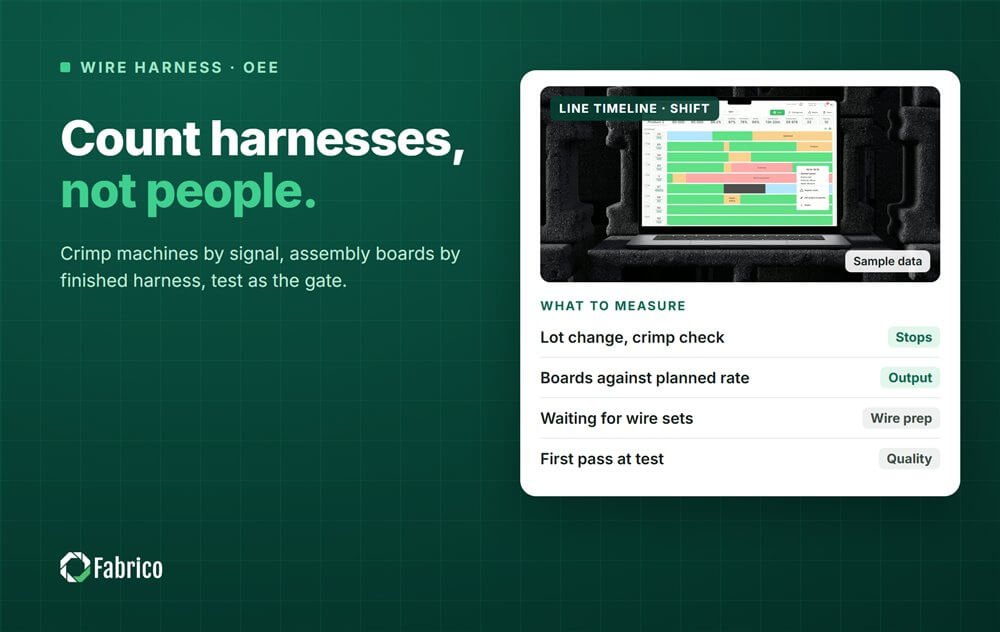
OEE para el ensamblaje de arneses: corte, crimpeado, estaciones de montaje y prueba

Puntos clave
- Una planta de arneses tiene dos tipos de procesos: máquinas de corte y crimpeado con señal, y mesas de montaje manuales sin señal. Mídelos de forma distinta.
- En las máquinas, fija el ideal por artículo de cable y cuenta las piezas desde la máquina; los cambios de lote y las comprobaciones de crimpado son Disponibilidad.
- En las mesas, cuenta los arneses terminados frente a una tasa planificada por variante y registra las paradas. No cronometres a las personas.
- La prueba eléctrica es la puerta de calidad: pasarla a la primera es bueno; un arnés reparado no cuenta como bueno.
- Esperar juegos de cables en las mesas puede ser una pérdida de preparación de cables, así que códificalo donde empieza.
La máquina de corte y crimpado en el carril 2 se para por un cambio de bobina de terminales y nadie lo anota. Al otro lado del pasillo, el carrusel de montaje espera un juego de cables que no ha llegado, y un arnés terminado falla la prueba eléctrica por un terminal no totalmente asentado y va a la estación de reparación. Tres pérdidas en dos procesos muy diferentes, y el informe de turno solo muestra el número de arneses embalados. El OEE en el ensamblaje de arneses debe cubrir ambos procesos sin pretender que son iguales.
Esta guía es para gerentes de planta, responsables de producción e ingenieros de fabricación en plantas de arneses. Cubre el OEE en máquinas de corte y crimpado, cómo medir mesas de montaje manual por producción, la prueba eléctrica como puerta de calidad, los cambios de variante y lo que puede ver cada fuente de datos.
Dos procesos en una planta
La preparación de cables es trabajo de máquina: corte, pelado, crimpeado de terminales, aplicación de juntas, trenzado y empalme ultrasónico. Estas máquinas tienen contador de piezas y estado, por lo que el OEE encaja directamente. El montaje es mayormente trabajo manual: enrutar cables en una placa, insertar terminales en alojamientos de conectores, encintado, colocar clips y conductos, en mesas estáticas o un carrusel móvil. Luego el test eléctrico comprueba el circuito y el arnés se empaqueta.
| Área | Qué medir | Fuente de datos principal |
|---|---|---|
| Máquinas de corte y crimpado | OEE: estado, piezas, rechazos, cambios de lote | Señal y contador de la máquina |
| Trenzado y empalme | OEE en cada máquina donde haya señal | Señal de la máquina |
| Mesas de montaje | Arneses frente a una tasa planificada, paradas y sus razones | Conteo de mesa de prueba, entrada del operario |
| Prueba eléctrica | Rendimiento al primer intento, tipos de fallo | Resultados de la prueba |
| Estación de reparación | Arneses reparados y retesteados | Resultados de la prueba, entrada del operario |

OEE en máquinas de corte y crimpado
Fija el ideal por artículo de cable, a partir de la tasa nominal de la máquina o de la mejor tasa estable mantenida en largos tirajes para ese tipo de cable. La tasa depende de la longitud del cable y del trabajo por cable: crimpeado a un extremo o a los dos, con juntas o sin ellas. Un único ideal para todos los artículos hace que los cables largos parezcan lentos y los cortos rápidos.
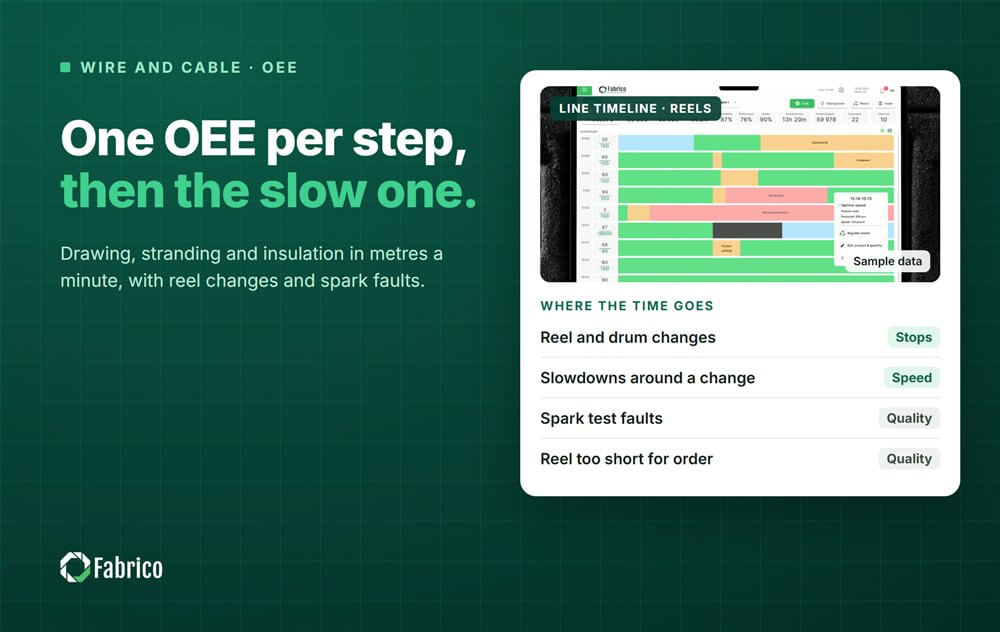
Cuenta piezas desde la máquina. Las paradas con la máquina parada son Disponibilidad: cambios de lote, cambios de bobina de terminales, cambios de aplicador y juntas, comprobaciones de crimpado, cambios de cuchilla y fallos de alimentación. Breves paradas bajo el umbral de parada, como enredos de cable o atascos de alimentación de terminales, son Performance, junto con correr por debajo del ideal.
La calidad en una máquina de crimpado son las piezas rechazadas por monitorización de la fuerza de crimpado, malas peladuras, longitudes erróneas y las primeras piezas cortadas para comprobar altura de crimpado, ensayo de tracción o corte transversal. Cuéntelas como producidas pero no buenas, con sus propios códigos de causa, para que las piezas de arranque no se oculten entre defectos reales.
Cambios de lote en preparación de cables
La preparación de cables maneja muchos lotes pequeños, porque cada variante de arnés necesita su propio juego de cables. Un cambio de lote puede significar un cable nuevo, una nueva bobina de terminales, otro aplicador y junta, una nueva longitud y luego una comprobación de crimpado antes de que el lote corra. Regístrelo desde la última pieza buena de un lote hasta la primera pieza aprobada del siguiente.
Codifique sus partes por separado: cambio de cable, cambio de terminal, cambio de aplicador, comprobación de crimpado. Los aplicadores preajustados fuera de la máquina y el siguiente cable y bobina preparados antes del fin del lote convierten tiempo interno en tiempo externo, el método en nuestra guía sobre changeover time.
Mesas de montaje: cuente producción, no cronometre personas
En las mesas no hay ciclo de máquina para leer y el trabajo lo hacen personas. No las cronometre. Mida la línea: arneses terminados frente a una tasa planificada por variante, las paradas de la línea y sus razones, y la calidad en el test.
La tasa planificada viene del estándar de la línea para esa variante, en arneses por hora. El tiempo de producción planificado, las paradas y la producción dan entonces los mismos tres factores que en una máquina: Disponibilidad por las paradas, Performance por arneses hechos frente a la tasa planificada, Calidad por el primer pase en test. Informe por línea, variante y turno, nunca por operario. Un hour by hour board es la forma más sencilla de mostrar producción frente a plan durante el turno.
Las paradas de la línea son principalmente por suministro y equipo: espera de juegos de cables, conector o clip ausente, fallo en la mesa de test, parada del carrusel. El equipo registra la razón con un toque en la línea. Una cámara no cronometra los pasos manuales y no debería; donde vigila el extremo de la línea o una máquina, puede guardar un clip como evidencia de una parada. Nuestra guía sobre measuring OEE on manual and hybrid lines trata el método con más profundidad.
Prueba eléctrica como puerta de calidad
Cada arnés pasa por la prueba eléctrica, así que es el lugar natural para contar tanto producción como calidad. La mesa de prueba comprueba continuidad, cortocircuitos, cables en las cavidades correctas y en algunas mesas la presencia de clips o juntas. Un arnés que pasa a la primera es bueno. Un arnés que falla va a reparación y a retest.
La calidad es arneses que pasan a la primera dividido por arneses probados. Un arnés reparado se envía, pero no estaba bien la primera vez, por lo que no cuenta como bueno. Cuente también los tipos de fallo: circuitos abiertos por terminales no asentados, cables intercambiados y clips faltantes apuntan a arreglos distintos, en la mesa, el kit o el juego de cables. El conteo del test también da a la línea su conteo de producción, una sola señal para ambos.
Cambios por variante de arnés
En las mesas, un cambio de variante puede significar intercambiar placas o utillajes, cambiar el kit de cables y componentes y cargar un nuevo programa de prueba o adaptador. Regístrelo como una pérdida de Disponibilidad con su propio código, desde el último arnés de una variante hasta el primero bueno del siguiente.
Agrupar variantes que comparten placas o kits es una decisión de planificación de la planta. Lo que añade el OEE es el coste medido de cada cambio, para que la decisión se base en números. Para la imagen más amplia en el suministro del vehículo, vea nuestra guía sobre OEE for automotive manufacturing.
Un turno trabajado
Línea ejemplo (números ilustrativos, no de un cliente): una máquina de corte y crimpado y una línea de montaje, cada una con 480 minutos de tiempo de producción planificado.
- Máquina: el ideal para esta mezcla es 2 segundos por pieza. Doce cambios de lote de 6 minutos y 18 minutos de otras paradas suman 90 minutos, así que el tiempo de funcionamiento es 390 y la Disponibilidad 390 / 480 = 81,3%. Fabricó 10.140 piezas, 338 minutos ideales, así que la Performance es 338 / 390 = 86,7%. Con 140 piezas rechazadas o cortadas para comprobaciones de crimpado, 10.000 están buenas y la Calidad es 98,6%. El OEE es 10.000 x 2 segundos = 333,3 minutos, y 333,3 / 480 = 69,4%.
- Línea de mesa: la tasa planificada para la variante es 12 arneses por hora, 5 minutos cada uno. Esperar juegos de cables tardó 30 minutos, clips faltantes 15 y un cambio de variante 25, así que el tiempo de funcionamiento es 410 y la Disponibilidad 410 / 480 = 85,4%. La línea montó 76 arneses, 380 minutos planificados, así que la Performance es 380 / 410 = 92,7%. En el test, 72 pasaron a la primera: Calidad es 72 / 76 = 94,7%. OEE es 72 x 5 = 360 minutos, y 360 / 480 = 75,0%.
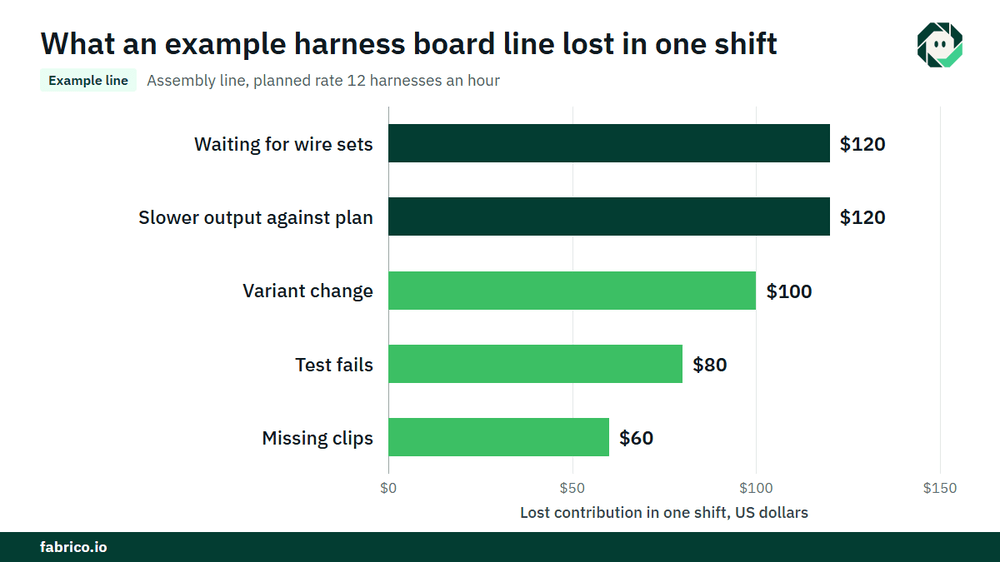
- Con una contribución de $20.00 por arnés, €20.00 en una planta en euros, la línea perdió 120 minutos, 24 arneses, $480 (€480). Esperar juegos de cables costó $120 (€120), el cambio de variante $100 (€100), clips faltantes $60 (€60), producción más lenta contra el plan $120 (€120) y los cuatro fallos de test 20 minutos, $80 (€80), más reparación y retest.
La parada más grande en la línea de montaje, esperar juegos de cables, comenzó en la preparación de cables. En la máquina, los cambios de lote son la mayor pérdida con 72 minutos. El dinero se convierte en efectivo solo si los arneses extra se venden o ahorran horas extra, así que acuerde esa regla con su controller.
Qué ve cada fuente de datos
| Fuente | Qué le dice | Qué se pierde |
|---|---|---|
| Máquina de corte y crimpado | Estado, piezas, rechazos por fuerza de crimpado, lote | Por qué se paró |
| Resultados de comprobación de crimpado | Altura de crimpado, ensayo de tracción, aprobado o no | Tiempo de máquina perdido esperando la comprobación |
| Tabla de prueba | Arneses probados, primer pase, tipos de fallo | Paradas en las mesas y sus razones |
| Entrada del operario | Razones de parada en mesas y máquinas | Cortes breves que nadie registra |
| Cámara en una máquina o en el extremo de la línea | Clip como evidencia de una parada | Cuánto tiempo tardan las personas en una mesa, por diseño |
Errores comunes: cronometrar operadores en las mesas, contar arneses en el empaquetado en lugar del primer test, contar arneses reparados como buenos, un ritmo ideal para todos los artículos de cable y registrar cambios de lote como preparación general sin códigos.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento manufacturero habilitada con visión por computador. En una planta de arneses comienza con OEE y un MES ligero: registro automático de tiempos de inactividad desde las máquinas de corte y crimpado, OEE en vivo por línea y turno y pérdidas valoradas en dinero, de modo que cambios de lote, paradas de líneas de mesa y fallos de prueba estén en una sola lista.
- El operario confirma la razón de una parada con un toque, en una máquina o en la línea de mesa.
- Un clip de cámara como evidencia de una parada, donde una cámara vigila una máquina o el extremo de la línea.
- Pérdidas ordenadas por dinero, de modo que la variante o el tipo de parada más costoso salga primero.
- Una vista entre plantas, útil cuando las plantas de arneses están en varios países.
- Cuando una parada es una avería, una orden de trabajo al técnico correcto con su coste.
Comienzas en una línea, con una línea base y una fecha de decisión acordada de antemano. Cada planta recibe un presupuesto tras revisar sus líneas. Lee cómo la plataforma rastrea OEE en la solution overview.
Preguntas frecuentes
¿Cómo se calcula el OEE para el ensamblaje de arneses?
Por separado para máquinas y mesas. En máquinas de corte y crimpado, usa la señal de la máquina, el ideal por artículo de cable y las piezas buenas. En las mesas, usa las paradas, los arneses contra la tasa planificada por variante y el primer pase en la prueba eléctrica.
¿Se puede usar OEE en mesas de ensamblaje manual?
Sí, como producción frente a una tasa planificada dentro del tiempo de producción planificado, con las paradas de la línea y el rendimiento al primer pase en test. Mide la línea, no a las personas en ella.
¿Deben contarse los arneses reparados como buenos en el OEE?
No. Un arnés que falla la prueba eléctrica y pasa tras reparación se envía, pero no estaba correcto la primera vez. Cuéntalo en las cifras de reparación, no como salida buena.
¿Cómo se mide el OEE en una máquina de corte y crimpado?
Lea el estado y las piezas de la máquina, fije el ideal por artículo de cable, registre cambios de lote y comprobaciones de crimpado como Disponibilidad y cuente los rechazos por fuerza de crimpado y las piezas de control como Calidad.
¿Cómo manejar cambios entre variantes de arnés?
Registre cada cambio de variante como una pérdida de Disponibilidad con su propio código, desde el último arnés de una variante hasta el primero bueno del siguiente.
Vea las pérdidas de su planta en una demo
Traiga una máquina de crimpado, una línea de mesa y su informe de turno actual. Mostraremos a dónde va el tiempo en ambos procesos y cuánto cuesta.
Artículos relacionados








Tarjetas reales de Fabrico, datos de ejemplo.