


 Anmeldung
 Blog
OEE für Kabelbaum-Montage: Schneiden, Crimpen, Montagebretter und Test

Wesentliche Erkenntnisse
- Ein Kabelbaumwerk hat zwei Prozessarten: Schneid- und Crimpmaschinen mit einem Signal und manuelle Montagebretter ohne Signal. Messen Sie sie unterschiedlich.
- Bei den Maschinen legen Sie das Ideal pro Drahtartikel fest und zählen die Teile von der Maschine; Loswechsel und Crimp-Prüfungen gehören zur Verfügbarkeit.
- Auf den Montagebrettern zählen Sie fertige Kabelbäume gegen die geplante Rate pro Variante und erfassen die Stopps. Messen Sie nicht die Menschen.
- Der elektrische Test ist das Quality-Gate: Erstbestehen beim Test ist gut, ein reparierter Kabelbaum gilt nicht als gut.
- Warten auf Drahtsätze an den Brettern kann ein Verlust in der Drahtvorbereitung sein, also codieren Sie es dort, wo es beginnt.
Die Schneid- und Crimpmaschine in Spur 2 stoppt wegen eines Terminalspulenwechsels, und niemand notiert es. Auf der anderen Seite der Halle wartet das Montagekarussell auf einen Drahtsatz, der nicht angekommen ist, und ein fertiger Kabelbaum fällt beim elektrischen Test wegen eines nicht vollständig eingesetzten Terminals durch und geht zur Reparaturstation. Drei Verluste in zwei sehr unterschiedlichen Prozessen, und der Schichtbericht zeigt nur die Anzahl der verpackten Kabelbäume. OEE in der Kabelbaumfertigung muss beide Prozesse abdecken, ohne so zu tun, als seien sie gleich.
Dieser Leitfaden richtet sich an Produktionsleiter, Fertigungsleiter und Fertigungsingenieure in Kabelbaumwerken. Er behandelt OEE an Schneid- und Crimpmaschinen, wie man manuelle Montagebretter nach Output misst, den elektrischen Test als Qualitätsgate, Rüstvorgänge nach Varianten und was jede Datenquelle sehen kann.
Zwei Prozesse in einem Werk
Drahtvorbereitung ist Maschinenarbeit: Schneiden, Abisolieren, Crimpen von Anschlüssen, Anbringen von Dichtungen, Verdrillen und Ultraschall- Verschweißung. Diese Maschinen haben einen Stückzähler und einen Zustand, somit passt OEE direkt. Die Montage ist überwiegend Handarbeit: Leitungen auf einer Platte verlegen, Anschlüsse in Gehäuse drücken, Kleben, Clips und Leitungen anbringen, auf statischen Brettern oder einem rotierenden Karussell. Danach prüft der elektrische Test den Stromkreis und der Kabelbaum wird verpackt.
| Bereich | Was zu messen ist | Hauptdatenquelle |
|---|---|---|
| Schneid- und Crimpmaschinen | OEE: Zustand, Stücke, Ausschuss, Loswechsel | Maschinensignal und Zähler |
| Verdrillen und Spleißen | OEE an jeder Maschine, wo ein Signal vorhanden ist | Maschinensignal |
| Montagebretter | Kabelbäume gegen eine geplante Rate, Stopps und ihre Gründe | Testtisch-Zähler, Operator-Eingabe |
| Elektrischer Test | First-Pass-Yield, Fehlertypen | Testergebnisse |
| Reparaturstation | Reparierte und erneut getestete Kabelbäume | Testergebnisse, Operator-Eingabe |

OEE an Schneid- und Crimpmaschinen
Setzen Sie das Ideal pro Drahtartikel, aus der Nennleistung der Maschine oder der besten stabilen Rate, die über lange Läufe für diese Drahtart gehalten wird. Die Rate hängt von der Drahtlänge und von der Arbeit pro Draht ab: crimpen an einem Ende oder an beiden, Dichtungen oder nicht. Ein einziger Idealwert für alle Artikel lässt lange Drähte langsam und kurze schnell erscheinen.
Zählen Sie die Teile von der Maschine. Stopps bei stehender Maschine sind Verfügbarkeit: Loswechsel, Wechsel der Terminalspule, Wechsel von Applikatoren und Dichtungen, Crimp-Prüfungen, Messerwechsel und Zuführfehler. Kurze Halte unterhalb der Stopp-Schwelle, wie Drahtverheddern oder Zuführstau, sind Performance, ebenso wie Lauf unter dem Ideal.
Qualität an einer Crimpmaschine sind Teile, die durch Crimpkraftüberwachung verworfen werden, schlechte Abisolierungen, falsche Längen und die ersten abgeschnittenen Teile für Crimphöhe-, Zug- oder Querschnittsprüfungen. Zählen Sie sie als produziert, aber nicht gut, mit eigenen Fehlercodes, damit die Startteile sich nicht unter echten Defekten verbergen.
Loswechsel in der Drahtvorbereitung
Die Drahtvorbereitung läuft viele kleine Lose, weil jede Kabelbaumvariante ihren eigenen Satz Drähte braucht. Ein Loswechsel kann einen neuen Draht, eine neue Terminalspule, einen anderen Applikator und Dichtung, eine neue Länge und danach eine Crimp-Prüfung vor Lauf bedeuten. Buchen Sie ihn vom letzten guten Teil eines Loses bis zum ersten freigegebenen Teil des nächsten.
Coden Sie seine Teile separat: Drahtwechsel, Terminalwechsel, Applikatorwechsel, Crimp-Prüfung. Applikatoren, die außerhalb der Maschine voreingestellt sind, und der nächste Draht sowie die gespulte Spule vor Ende des Loses vorkonfektioniert verwandeln interne Zeit in externe Zeit, die Methode in unserem Leitfaden zu changeover time.
Montagebretter: Output zählen, Personen nicht zeitlich erfassen
An den Brettern gibt es keinen Maschinenzyklus zum Auslesen und die Arbeit wird von Menschen erledigt. Zeitnehmen Sie diese nicht. Messen Sie stattdessen die Linie: fertige Kabelbäume gegen eine geplante Rate für die Variante, die Stopps der Linie und deren Gründe sowie die Qualität am Test.
Die geplante Rate stammt vom Standard der Linie für diese Variante, in Kabelbäumen pro Stunde. Geplante Produktionszeit, Stopps und Output ergeben dann dieselben drei Faktoren wie an einer Maschine: Verfügbarkeit aus den Stopps, Performance aus den verkauften Kabelbäumen gegenüber der geplanten Rate, Qualität aus First-Pass am Test. Bericht per Linie, Variante und Schicht, niemals pro Bediener. Ein hour by hour board ist der einfachste Weg, Output gegen Plan während der Schicht anzuzeigen.
Stopps an der Board-Linie betreffen meist Versorgung und Ausrüstung: Warten auf Drahtsätze, fehlender Stecker oder Clip, Fehler am Testtisch, Stopp des Karussells. Das Team erfasst die Ursache mit einem Tap an der Linie. Eine Kamera misst nicht die Dauer manueller Arbeitsschritte und sollte es nicht; wo sie das Ende der Linie oder eine Maschine beobachtet, kann sie einen Clip als Beweis für einen Stopp behalten. Unser Leitfaden zum measuring OEE on manual and hybrid lines behandelt die Methode ausführlicher.
Elektrischer Test als Qualitäts-Gate
Jeder Kabelbaum durchläuft den elektrischen Test, daher ist er der natürliche Ort, um Output und Qualität zu zählen. Der Testtisch prüft Durchgang, Kurzschlüsse, Leitungen in den richtigen Kavitäten und auf einigen Tischen das Vorhandensein von Clips oder Dichtungen. Ein Kabelbaum, der beim ersten Versuch besteht, ist gut. Ein Kabelbaum, der fällt, geht zur Reparatur und zum Retest.
Qualität ist die Anzahl der beim ersten Mal bestandenen Kabelbäume geteilt durch die getesteten Kabelbäume. Ein reparierter Kabelbaum wird verschickt, war aber beim ersten Mal nicht in Ordnung, daher zählt er nicht als gut. Zählen Sie auch die Fehlertypen: offene Kreise durch nicht eingesetzte Kontakte, vertauschte Leitungen und fehlende Clips deuten auf unterschiedliche Korrekturen an Board, im Kit oder im Drahtsatz. Der Testzähler liefert außerdem den Output der Board-Linie, ein Signal für beides.
Rüstvorgänge nach Kabelbaumvariante
An den Brettern kann ein Variantenwechsel das Tauschen von Platten oder Vorrichtungen, das Wechseln des Draht- und Komponenten-Kits und das Laden eines neuen Testprogramms oder Adapters bedeuten. Buchen Sie ihn als Verfügbarkeitsverlust mit eigenem Code, vom letzten Kabelbaum einer Variante bis zum ersten guten des nächsten.
Die Gruppierung von Varianten, die Platten oder Kits teilen, ist eine Planungsentscheidung des Werks. Was OEE hinzufügt, ist die gemessene Kosten jeder Änderung, sodass die Entscheidung auf Zahlen beruht. Für das größere Bild in der Fahrzeugzulieferung siehe unser Leitfaden zu OEE for automotive manufacturing.
Eine изработена смяна
Beispiel-Linie (illustrative Zahlen, kein Kunde): eine Schneid- und Crimpmaschine und eine Montageleitung, jeweils mit 480 Minuten geplanter Produktionszeit.
- Maschine: das Ideal für diese Mischung ist 2 Sekunden pro Stück. Zwölf Loswechsel à 6 Minuten und 18 Minuten sonstige Stopps ergeben 90 Minuten, also Laufzeit 390 und Verfügbarkeit 390 / 480 = 81,3%. Sie hat 10.140 Teile produziert, 338 Ideal-Minuten, daher Performance 338 / 390 = 86,7%. Mit 140 Teilen, die als Ausschuss oder für Crimpprüfungen abgeschnitten wurden, sind 10.000 gut und Qualität 98,6%. OEE ist 10.000 x 2 Sekunden = 333,3 Minuten, und 333,3 / 480 = 69,4%.
- Board-Linie: die geplante Rate für die Variante ist 12 Kabelbäume pro Stunde, 5 Minuten je Stück. Warten auf Drahtsätze dauerte 30 Minuten, fehlende Clips 15 und ein Variantenwechsel 25, also Laufzeit 410 und Verfügbarkeit 410 / 480 = 85,4%. Die Linie baute 76 Kabelbäume, 380 geplante Minuten, daher Performance 380 / 410 = 92,7%. Beim Test bestanden 72 beim ersten Mal: Qualität ist 72 / 76 = 94,7%. OEE ist 72 x 5 = 360 Minuten, und 360 / 480 = 75,0%.
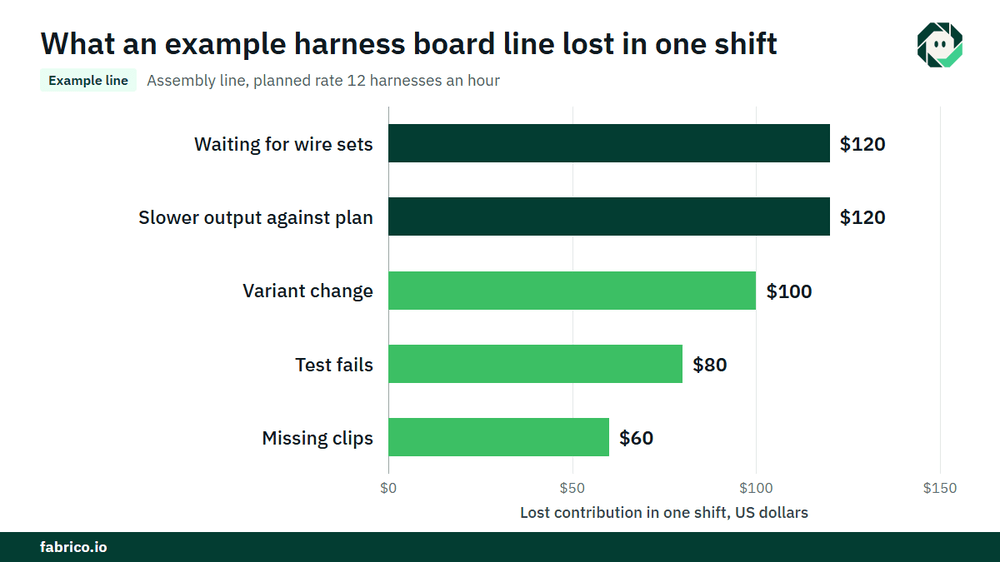
- Bei einem Beitrag von $20,00 pro Kabelbaum, €20,00 in einem Euro-Werk, verlor die Board-Linie 120 Minuten, 24 Kabelbäume, $480 (€480). Warten auf Drahtsätze kostete $120 (€120), der Variantenwechsel $100 (€100), fehlende Clips $60 (€60), geringere Ausgabe gegenüber Plan $120 (€120) und die vier Testausfälle 20 Minuten, $80 (€80), plus Reparatur und Retest.
Der größte Stopp an der Board-Linie, Warten auf Drahtsätze, begann in der Drahtvorbereitung. An der Maschine sind es die Loswechsel mit 72 Minuten als größter Verlust. Geld wird nur dann zu Erlös, wenn die zusätzlichen Kabelbäume verkauft werden oder Überstunden eingespart werden, stimmen Sie diese Regel mit Ihrem Controller ab.
Was jede Datenquelle sieht
| Quelle | Was sie Ihnen sagt | Was sie verpasst |
|---|---|---|
| Schneid- und Crimpmaschine | Zustand, Stücke, Crimpkraft-Ausschuss, Los | Warum sie gestoppt hat |
| Crimpprüf-Ergebnisse | Crimphöhe, Zugprüfung, Pass/Fail | Verlorene Maschinenzeit beim Warten auf die Prüfung |
| Testtisch | Getestete Kabelbäume, First-Pass, Fehlertypen | Stopps an den Brettern und deren Gründe |
| Operator-Eingabe | Stoppgründe an Brettern und Maschinen | Kurze Halte, die niemand erfasst |
| Kamera an einer Maschine oder am Linienende | Clip als Beweismittel für einen Stopp | Wie lange Menschen an einem Brett brauchen, per Design |
Häufige Fehler: Bediener an den Brettern zu timen, Kabelbäume beim Verpacken statt beim ersten Test zu zählen, reparierte Kabelbäume als gut zu zählen, ein Ideal für alle Drahtartikel zu verwenden und Loswechsel als allgemeine Rüstzeit ohne Codes zu verbuchen.
Wo Fabrico passt
Fabrico ist eine Manufacturing Performance Platform mit Computer Vision. In einem Kabelbaumwerk startet sie mit OEE und leichtem MES: automatische Downtime-Erfassung von Schneid- und Crimpmaschinen, OEE live pro Linie und Schicht und Verluste in Geld bewertet, sodass Loswechsel, Board-Stopps und Testausfälle in einer Liste stehen.
- Der Bediener bestätigt den Stoppgrund mit einem Tap, an Maschine oder Board-Linie.
- Kameraclip als Beweis für einen Stopp, wo eine Kamera Maschine oder Linienende beobachtet.
- Verluste nach Geld sortiert, sodass die kostenintensivste Variante oder Stoppart zuerst erscheint.
- Eine Ansicht über Werke hinweg, nützlich wenn Kabelbaumwerke in mehreren Ländern stehen.
- Wenn ein Stopp eine Störung ist, wird ein Arbeitsauftrag an den richtigen Techniker mit seinen Kosten erstellt.
Sie starten auf einer Linie, mit einer Baseline und einem vorher vereinbarten Entscheidungsdatum. Jedes Werk erhält ein Angebot nach Überprüfung seiner Linien. Lesen Sie, wie die Plattform OEE verfolgt in der solution overview.
Häufig gestellte Fragen
Wie berechnet man OEE für die Kabelbaumfertigung?
Getrennt für Maschinen und Bretter. An Schneid- und Crimpmaschinen verwenden Sie das Maschinensignal, das Ideal pro Drahtartikel und gute Teile. An den Brettern verwenden Sie Stopps, Kabelbäume gegen die geplante Rate pro Variante und First-Pass beim elektrischen Test.
Kann man OEE an manuellen Montagebrettern verwenden?
Ja, als Output gegen eine geplante Rate innerhalb der geplanten Produktionszeit, mit den Stopps der Linie und der First-Pass-Yield beim Test. Messen Sie die Linie, nicht die Personen darauf.
Sollten reparierte Kabelbäume in OEE als gut zählen?
Nein. Ein Kabelbaum, der beim elektrischen Test durchfällt und nach Reparatur besteht, wird verschickt, war aber nicht korrekt beim ersten Mal. Zählen Sie ihn in den Reparaturzahlen, nicht als guten Output.
Wie misst man OEE an einer Schneid- und Crimpmaschine?
Lesen Sie Zustand und Stücke von der Maschine, setzen Sie das Ideal pro Drahtartikel, buchen Sie Loswechsel und Crimpprüfungen als Verfügbarkeit und zählen Sie Crimpkraft-Ausschuss und Prüfstücke als Qualität.
Wie handhaben Sie Rüstvorgänge zwischen Kabelbaumvarianten?
Buchen Sie jeden Variantenwechsel als Verfügbarkeitsverlust mit eigenem Code, vom letzten Kabelbaum einer Variante bis zum ersten guten des nächsten.
Sehen Sie die Verluste Ihres Werks in einer Demo
Bringen Sie eine Crimpmaschine, eine Board-Linie und Ihren aktuellen Schichtbericht mit. Wir zeigen, wohin die Zeit in beiden Prozessen geht und was es kostet.
Verwandte Artikel








Echte Fabrico-Kacheln, Beispieldaten.