


 Zaloguj
 Blog
OEE dla montażu wiązek przewodów: cięcie, zaciskanie, stanowiska montażowe i test

Najważniejsze wnioski
- Zakład produkujący wiązki przewodów ma dwa rodzaje procesów: maszyny do cięcia i zaciskania z sygnałem oraz ręczne stanowiska montażowe bez sygnału. Mierz je inaczej.
- Na maszynach ustaw ideal na artykuł na przewód i licz sztuki z maszyny; zmiany partii i kontrole zacisków to Dostępność.
- Na stanowiskach licz gotowe wiązki względem zaplanowanej wydajności dla wariantu i zapisuj przestoje. Nie mierz czasu pracy ludzi.
- Test elektryczny to bramka jakości: przejście za pierwszym razem jest dobre, naprawiona wiązka nie jest.
- Czekanie na zestawy przewodów przy stanowiskach może być stratą w przygotowaniu przewodów, więc zakoduj to tam, gdzie się zaczyna.
Maszyna do cięcia i zaciskania na torze 2 zatrzymuje się na wymianę rolki z terminalami i nikt tego nie zapisuje. Po drugiej stronie hali karuzela montażowa czeka na zestaw przewodów, który nie dotarł, a gotowa wiązka oblewa test elektryczny z powodu terminala nie do końca osadzonego i trafia do stacji naprawczej. Trzy straty w dwóch bardzo różnych procesach, a raport zmianowy pokazuje tylko liczbę zapakowanych wiązek. OEE w montażu wiązek przewodów musi obejmować oba procesy bez udawania, że są takie same.
Ten przewodnik jest przeznaczony dla kierowników zakładu, kierowników produkcji i inżynierów produkcji w zakładach montażu wiązek. Omawia OEE dla maszyn do cięcia i zaciskania, jak mierzyć ręczne stanowiska montażowe według wydajności, test elektryczny jako bramkę jakości, przezbrojenia między wariantami i co widzi każde źródło danych.
Dwa procesy w jednym zakładzie
Przygotowanie przewodów to praca maszynowa: cięcie, ściąganie izolacji, zaciskanie terminali, nakładanie uszczelek, skręcanie i spawanie ultradźwiękowe. Te maszyny mają licznik sztuk i stan, więc OEE pasuje do nich bezpośrednio. Montaż to w przeważającej mierze praca ręczna: prowadzenie przewodów po płycie, wpychanie terminali do obudów złączy, taśmowanie, montaż klipsów i osłon, na płytach statycznych lub ruchomej karuzeli. Potem test elektryczny sprawdza obwód, a wiązka jest pakowana.
| Obszar | Co mierzyć | Główne źródło danych |
|---|---|---|
| Maszyny do cięcia i zaciskania | OEE: stan, sztuki, odrzuty, zmiany partii | Sygnał i licznik maszyny |
| Skręcanie i łączenie | OEE na każdej maszynie, gdzie jest sygnał | Sygnał maszyny |
| Stanowiska montażowe | Wiązki względem zaplanowanej wydajności, przestoje i ich przyczyny | Licznik stołu testowego, wpis operatora |
| Test elektryczny | Wydajność z pierwszego przebiegu, typy awarii | Wyniki testów |
| Stacja naprawcza | Wiązki naprawione i ponownie testowane | Wyniki testów, wpis operatora |

OEE na maszynach do cięcia i zaciskania
Ustaw ideal na artykuł na przewód, na podstawie nominalnej wydajności maszyny lub najlepszej stabilnej wydajności utrzymywanej w długich seriach dla tego typu przewodu. Wydajność zależy od długości przewodu i od pracy na przewód: czy zaciskany jest jeden koniec czy dwa, uszczelki czy nie. Jeden wspólny ideal dla wszystkich artykułów sprawi, że długie przewody będą wyglądać na wolne, a krótkie na szybkie.
Liczyj sztuki z maszyny. Przestoje przy zatrzymanej maszynie to Dostępność: zmiany partii, wymiana rolki z terminalami, zmiany aplikatorów i uszczelek, kontrole zacisków, wymiana ostrzy i błędy podawania. Krótkie zatrzymania poniżej progu stop, takie jak splątanie przewodu lub zator podawania terminali, to Wydajność, wraz z pracą poniżej ideału.
Jakość na maszynie zaciskającej to sztuki odrzucone przez monitorowanie siły zacisku, złe ściągnięcia izolacji, błędne długości oraz pierwsze sztuki odcięte do kontroli wysokości zacisku, testu wyrywania lub sprawdzenia przekroju. Licz je jako wyprodukowane, ale nie dobre, z własnymi kodami przyczyny, aby sztuki startowe nie ukryły się wśród prawdziwych defektów.
Zmiany partii w przygotowaniu przewodów
Przygotowanie przewodów prowadzi wiele małych partii, ponieważ każda wariant wiązki potrzebuje własnego zestawu przewodów. Zmiana partii może oznaczać nowy przewód, nową rolkę terminali, inny aplikator i uszczelkę, nową długość, a potem kontrolę zacisku przed rozruchem partii. Zarejestruj ją od ostatniej dobrej sztuki jednej partii do pierwszej zatwierdzonej sztuki następnej.
Koduj jej części osobno: zmiana przewodu, zmiana terminala, zmiana aplikatora, kontrola zacisku. Aplikatory ustawione poza maszyną i kolejny przewód oraz rolka przygotowane przed końcem partii zamieniają czas wewnętrzny w czas zewnętrzny, metoda opisana w naszym przewodniku changeover time.
Stanowiska montażowe: licz wydajność, nie mierz ludzi
Na stanowiskach nie ma cyklu maszyny do odczytu, a pracę wykonują ludzie. Nie mierz ich czasu. Mierz linię zamiast tego: gotowe wiązki względem planowanej wydajności dla wariantu, przestoje linii i ich przyczyny oraz jakość przy teście.
Planowana wydajność pochodzi ze standardu linii dla tego wariantu, w wiązkach na godzinę. Planowany czas produkcji, przestoje i wynik dają te same trzy czynniki co na maszynie: Dostępność wynikająca z przestojów, Wydajność z wiązek wykonanych względem planowanej wydajności, Jakość z pierwszego przebiegu przy teście. Raportuj według linii, wariantu i zmiany, nigdy według operatora. Hour by hour board to najprostszy sposób pokazania wyniku względem planu w trakcie zmiany.
Przestoje linii przy stanowiskach dotyczą głównie zaopatrzenia i sprzętu: oczekiwanie na zestawy przewodów, brakujący konektor lub klips, awaria stołu testowego, zatrzymanie karuzeli. Zespół rejestruje przyczynę jednym dotknięciem na linii. Kamera nie mierzy czasu wykonywania ręcznych kroków i nie powinna; tam gdzie obserwuje koniec linii lub maszynę, może zachować klip jako dowód zatrzymania. Nasz przewodnik measuring OEE on manual and hybrid lines omawia metodę szerzej.
Test elektryczny jako bramka jakości
Każda wiązka przechodzi test elektryczny, więc to naturalne miejsce do liczenia zarówno wydajności jak i jakości. Stół testowy sprawdza ciągłość, zwarcia, przewody w prawidłowych gniazdach i na niektórych stołach obecność klipsów lub uszczelek. Wiązka, która przechodzi za pierwszym razem, jest dobra. Wiązka, która nie przejdzie, trafia do naprawy i ponownego testu.
Jakość to wiązki przechodzące za pierwszym razem podzielone przez wiązki testowane. Naprawiona wiązka wysyłana jest, ale nie była poprawna za pierwszym razem, więc nie liczy się jako dobra. Licz typy awarii też: obwody otwarte z powodu nieosadzonych terminali, zamienione przewody i brakujące klipsy wskazują różne naprawy — na stanowisku, w zestawie lub w zestawie przewodów. Licznik testów daje też linii jej liczbę produkcji, jeden sygnał dla obu.
Przezbrojenia według wariantu wiązki
Na stanowiskach zmiana wariantu może oznaczać wymianę płytek lub przyrządów, zmianę zestawu przewodów i komponentów oraz załadowanie nowego programu testowego lub adaptera. Zarejestruj to jako stratę Dostępności z własnym kodem, od ostatniej wiązki jednego wariantu do pierwszej dobrej następnego.
Grupowanie wariantów, które dzielą płytki lub zestawy, to decyzja planistyczna zakładu. To, co dodaje OEE, to zmierzony koszt każdej zmiany, więc decyzja opiera się na liczbach. Dla szerszego obrazu w zaopatrzeniu motoryzacyjnym, zobacz nasz przewodnik OEE for automotive manufacturing.
Przykładowa zmiana
Przykładowa linia (liczby poglądowe, nie od klienta): jedna maszyna do cięcia i zaciskania i jedna linia montażowa, każda z 480 minutami zaplanowanego czasu produkcji.
- Maszyna: ideal dla tej mieszanki to 2 sekundy na sztukę. Dwanaście zmian partii po 6 minut i 18 minut innych przestojów daje 90 minut, więc czas pracy to 390 i Dostępność 390 / 480 = 81,3%. Wyprodukowała 10 140 sztuk, 338 idealnych minut, więc Wydajność to 338 / 390 = 86,7%. Z 140 sztukami odrzuconymi lub ściętymi do kontroli zacisku, 10 000 jest dobrych i Jakość to 98,6%. OEE to 10 000 x 2 sekundy = 333,3 minut, i 333,3 / 480 = 69,4%.
- Linia montażowa: planowana wydajność dla wariantu to 12 wiązek na godzinę, 5 minut każda. Czekanie na zestawy przewodów zajęło 30 minut, brakujące klipsy 15 i jedna zmiana wariantu 25, więc czas pracy to 410 i Dostępność 410 / 480 = 85,4%. Linia zbudowała 76 wiązek, 380 planowanych minut, więc Wydajność to 380 / 410 = 92,7%. Na teście 72 przeszły za pierwszym razem: Jakość to 72 / 76 = 94,7%. OEE to 72 x 5 = 360 minut, i 360 / 480 = 75,0%.
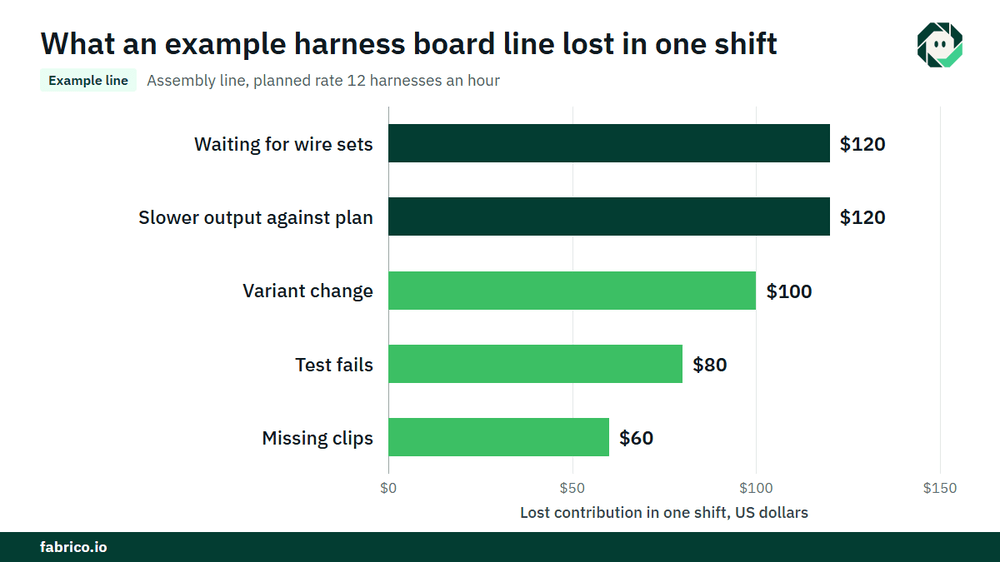
- Przy wkładzie $20.00 za wiązkę, €20.00 w zakładzie w euro, linia straciła 120 minut, 24 wiązki, $480 (€480). Czekanie na zestawy przewodów kosztowało $120 (€120), zmiana wariantu $100 (€100), brakujące klipsy $60 (€60), wolniejsza produkcja względem planu $120 (€120), a cztery niepowodzenia testu 20 minut, $80 (€80), plus naprawa i retest.
Największy przestój na linii montażowej, oczekiwanie na zestawy przewodów, rozpoczął się w przygotowaniu przewodów. Na maszynie zmiany partii są największą stratą — 72 minuty. Pieniądze stają się gotówką tylko jeśli dodatkowe wiązki się sprzedadzą lub zaoszczędzą nadgodziny, więc uzgodnij tę zasadę z kontrolerem finansowym.
Co widzi każde źródło danych
| Źródło | Co mówi | Co pomija |
|---|---|---|
| Maszyna do cięcia i zaciskania | Stan, sztuki, odrzuty z siły zacisku, partia | Dlaczego się zatrzymała |
| Wyniki kontroli zacisku | Wysokość zacisku, test wyrywania, zaliczony lub nie | Czas maszyny stracony na oczekiwanie na kontrolę |
| Stół testowy | Testowane wiązki, pierwszy przebieg, typy awarii | Przestoje na stanowiskach i ich przyczyny |
| Wpis operatora | Powody przestojów na stanowiskach i maszynach | Krótkie zatrzymania, których nikt nie wpisuje |
| Kamera przy maszynie lub na końcu linii | Klip jako dowód przestoju | Jak długo ludzie zajmują się pracą na stanowisku, z założenia |
Typowe błędy: mierzenie czasu operatorów na stanowiskach, liczenie wiązek przy pakowaniu zamiast przy pierwszym teście, liczenie naprawionych wiązek jako dobrych, jeden ideal dla wszystkich artykułów przewodowych oraz rejestrowanie zmian partii jako ogólnej przezbrojenia bez kodów.
Gdzie pasuje Fabrico
Fabrico to platforma Manufacturing Performance z obsługą computer vision. W zakładzie montażu wiązek zaczyna od OEE i lekkiego MES: automatyczne logowanie przestojów z maszyn do cięcia i zaciskania, OEE na żywo według linii i zmiany oraz straty wycenione w pieniądzu, dzięki czemu zmiany partii, przestoje linii montażowych i niepowodzenia testów trafiają na jedną listę.
- Operator potwierdza powód przestoju jednym dotknięciem, przy maszynie lub na linii montażowej.
- Klip z kamery jako dowód przestoju tam, gdzie kamera obserwuje maszynę lub koniec linii.
- Straty uporządkowane według pieniędzy, więc najdroższy wariant lub typ przestoju jest pierwszy.
- Widok przez zakłady, przydatny gdy zakłady montażu wiązek są w kilku krajach.
- Gdy przestój to awaria, zlecenie naprawcze do odpowiedniego technika z jego kosztem.
Zaczynasz na jednej linii, z linią bazową i umówioną datą decyzji z góry. Każdy zakład otrzymuje ofertę po przeglądzie swoich linii. Przeczytaj, jak platforma śledzi OEE w solution overview.
Najczęściej zadawane pytania
Jak obliczyć OEE dla montażu wiązek przewodów?
Osobno dla maszyn i stanowisk. Na maszynach do cięcia i zaciskania użyj sygnału maszyny, ideału na artykuł na przewód i dobrych sztuk. Na stanowiskach użyj przestojów, wiązek względem zaplanowanej wydajności na wariant i pierwszego przebiegu w teście elektrycznym.
Czy można używać OEE na ręcznych stanowiskach montażowych?
Tak, jako wydajność względem zaplanowanej stawki w planowanym czasie produkcji, z przestojami linii i wydajnością z pierwszego przebiegu na teście. Mierz linię, nie ludzi na niej.
Czy naprawione wiązki powinny być liczone jako dobre w OEE?
Nie. Wiązka, która nie przejdzie testu elektrycznego i przejdzie po naprawie, jest wysłana, ale nie była poprawna za pierwszym razem. Licz ją w danych naprawy, nie jako dobry produkt.
Jak mierzyć OEE na maszynie do cięcia i zaciskania?
Odczytuj stan i sztuki z maszyny, ustaw ideal na artykuł na przewód, rejestruj zmiany partii i kontrole zacisków jako Dostępność i licz odrzuty z siły zacisku oraz sztuki kontrolne jako Jakość.
Jak obsługiwać przezbrojenia między wariantami wiązek?
Rejestruj każdą zmianę wariantu jako stratę Dostępności z własnym kodem, od ostatniej wiązki jednego wariantu do pierwszej dobrej następnego.
Zobacz straty swojego zakładu w demo
Przynieś jedną maszynę do zaciskania, jedną linię montażową i aktualny raport zmianowy. Pokażemy, gdzie idzie czas w obu procesach i ile to kosztuje.
Powiązane artykuły
Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.