


 Zaloguj
 Blog
OEE dla produkcji przewodów i kabli: szpule, usterki iskrowe i długość

Kluczowe wnioski
- Mierz każdy etap procesu osobno. Ciągnienie, plecenie, wytłaczanie izolacji i oplot działają z różnymi prędkościami — szpule są buforem między nimi.
- Używaj wskaźnika opartego na długości: metry na minutę przy nominalnej prędkości linii dla danego produktu.
- Zmiany szpul i bębnów to straty Dostępności z czasem standardowym; spowolnienia wokół nich to straty Wydajności.
- Błędy wykryte testem iskrowym kosztują podwójnie: odcięta długość jest utracona, a szpula może stać się zbyt krótka na zamówienie.
- Znajdź etap ograniczający, zanim zaczniesz szukać punktów OEE wszędzie.
Linia izolacyjna na wydziale przewodów budowlanych zatrzymuje się po raz trzeci w tej zmianie. Szpula zasilająca się opróżniła, końcówki przewodu trzeba zespawać, a gdy linia się rozpędza, nawijacz zwija przewód, który później zostanie odcięty. Każde zdarzenie jest krótkie i normalne. Razem decydują o OEE linii, a większość z nich nigdy nie trafia do raportu ze zmiany.
Ten przewodnik jest dla kierowników zakładów, inżynierów procesu i liderów CI w zakładach przewodów i kabli. Opisuje, jak mierzyć OEE na liniach ciągnienia, plecenia i wytłaczania izolacji, jak ustawić wskaźnik oparty na długości, jak księgować zmiany szpul, przerwy i zmiany kolorów, oraz jak błędy testu iskrowego i krótkie szpule zamieniają się w stratę jakości.
Proces przewodów i kabli, krok po kroku
- Ciągnienie. Pręt jest przeciągany przez serię matryc do rozmiaru przewodu, często z liniowym wyżarzaniem. Cienkie druty przechodzą przez dodatkowe maszyny do ciągnienia.
- Zgrupowanie i plecenie. Druty są skręcane w przewodnik na buncherach lub strandrach, zasilane z wielu bębnów.
- Wytłaczanie izolacji. Podawanie, podgrzewacz, wytłaczarka z krzyżową głowicą, wanna chłodząca, capstan, miernik średnicy, tester iskrowy, drukarka, akumulator i nawijak.
- Kablownia i płaszczowanie. Izolowane rdzenie są układane w kabel i pokrywane powłoką na innej linii wytłaczania.
- Testowanie i pakowanie. Gotowe bębny są testowane, a następnie nawija się je lub pakuje.
Między każdym krokiem produkt czeka na szpulach i bębnach. Ten WIP buforuje kroki względem siebie, więc zatrzymanie na jednym kroku rzadko natychmiast zatrzymuje następny.

Jedno OEE na krok i ograniczenie
Ponieważ szpule odłączają kroki, jedna liczba OEE dla całego zakładu mówi niewiele. Mierz każdą maszynę lub grupę linii oddzielnie i znajdź krok, który ogranicza wydajność dla miksu produktów, które produkujesz. Może to być linia izolacyjna lub strandr, ale sprawdź swoje WIP: krok, przed którym gromadzą się szpule, to ten, który trzeba chronić.
Punkty zdobyte na kroku z nadmiarową pojemnością tylko zbudują więcej WIP. Punkty zdobyte na ograniczeniu stają się kablem, który możesz wysłać. Nasz przewodnik po OEE dla wielu maszyn pokazuje, jak agregować kroki bez ukrywania ograniczenia.
Ustalenie wskaźnika opartego na długości
Przewody i kable sprzedawane są na długość, więc mierz Wydajność w metrach: wyprodukowane metry podzielone przez nominalną prędkość linii razy czas pracy.
- Linie izolacyjne. Nominalna prędkość dla produktu jest ograniczona przez wydajność wytłaczarki i długość chłodzenia, więc gruba izolacja biegnie wolniej niż cienka. Ustaw ją na podstawie najlepszej udowodnionej prędkości przy produkcie w tolerancji.
- Strandery. Prędkość linii równa się prędkości obrotowej klatki razy długość krycia (lay length). Nominalna prędkość wynika z nominalnej prędkości obrotowej i wymaganej długości krycia dla produktu.
- Ciągnienie. Użyj nominalnej prędkości wykończeniowej dla rozmiaru drutu, w metrach na minutę lub sekundę, na nawijaku.
Nigdy nie używaj średniej z dobrego dnia jako ideału, a jeśli produkt działa powyżej pełnej prędkości, jego wskaźnik jest ustawiony za nisko. Nasz przewodnik o idealnym czasie cyklu dla OEE omawia regułę szczegółowo.
Zmiany szpul i bębnów
Zmiany szpul są jednym z najczęstszych zdarzeń na linii drutu, na obu końcach.
Podawanie. Gdy szpula przewodu się opróżni, dołączana jest następna, często przez zespawanie końców. Linie bez podawania zmieniającego na bieżąco zatrzymują się lub zwalniają przy każdym łączeniu. Zaksięguj przestój jako stratę Dostępności ze standardowym czasem, a zwolnienie przed i po jako Wydajność.
Nawijanie. Podwójne nawijaki przenoszą na pustą szpulę przy prędkości. Pojedyncze nawijaki spowalniają linię lub ją zatrzymują, czasem z akumulatorem pokrywającym zmianę. Krótkie zamówione długości oznaczają wiele zmian na zmianę, więc standardowy czas na zmianę jest ważniejszy niż przy długich biegach.
Kodyfikuj nieudane transfery, złe szpule i brakujące puste bębny jako odrębne przyczyny. Oczekiwanie na szpule to strata materiału i logistyki, nie problem linii. Nasz przewodnik o mierzeniu czasu przezbrojenia wyjaśnia, jak ustawić standard.
Przerwy i inne zatrzymania według etapu
| Etap | Typowe zatrzymania | Czynnik OEE | Co zapisywać |
|---|---|---|---|
| Ciągnienie | Przerwy drutu, zmiany matryc, awarie smarowania lub wyżarzarki, zmiany bębnów | Dostępność, krótkie przerwy w Wydajności | Przerwy na tonę, pozycja matrycy, partia pręta |
| Grupowanie i plecenie | Zmiany bębnów, pęknięcia włókien, zmiany długości krycia | Dostępność | Liczba zmienionych bębnów, lokalizacja pęknięcia |
| Wytłaczanie izolacji | Zmiany podawania i nawijania, przerwy przewodu, zmiany koloru, awarie wytłaczarki | Dostępność, potem Jakość przy rozruchu | Typ zmiany, metry odpadu przy rozruchu |
| Kablownia i płaszczowanie | Zmiany bębnów rdzeni, zmiany matryc i dysz, wady płaszcza | Dostępność i Jakość | Bęben, produkt, metry odpadu |
| Wszystkie etapy | Oczekiwanie na szpule, oczekiwanie na materiał, brak operatora | Dostępność | Źródło oczekiwania |
Zmiany koloru na liniach izolacyjnych zwykle oznaczają płukanie starego kompozytu, często zmianę dyszy i matrycy oraz bieganie aż kolor i średnica będą prawidłowe. Zaksięguj przestój w Dostępności, a długość rozruchu w Jakości i raportuj je jako jedno zdarzenie. W kwestii restartu przeczytaj jak ograniczyć straty przy uruchomieniu i zatrzymaniu.
Błędy testu iskrowego i inne straty jakościowe
Tester iskrowy przykłada wysokie napięcie przez izolację, gdy przewód przez niego przechodzi. Mikrodziurka, cienkie miejsce lub zanieczyszczenie przepuszcza iskrę i tester zlicza błąd. W zależności od zasad produktu wadliwa długość jest wycinana albo bęben jest zdegradowany.
- Wycięcia przy błędach iskrowych. Długość usunięta wokół każdego błędu.
- Odpady przy rozruchu. Przewód wyprodukowany po rozruchu lub zmianie koloru, aż będzie w specyfikacji.
- Wady wymiarowe. Średnica lub ekscentryczność poza tolerancją, z czujników.
- Wady nadruku i powierzchni. Brak lub błędne oznakowanie, grudki, rysy.
- Krótkie bębny. Wycięcia mogą zostawić bębny krótsze niż zamówiona długość.
Zdecyduj, jak liczyć pozostałości. Jeśli krótka długość zostanie później sprzedana po pełnej cenie, jest to dobry output. Jeśli jest złomowana lub sprzedana jako towar drugiej kategorii, policz ją jako stratę Jakości. Miedź jest odzyskiwana ze złomu, więc wyceniamy złom według wartości, jaką traci, nie według pełnego kosztu materiału. Więcej w naszym przewodniku po czynniku Jakości w OEE.
Źródła danych: co widzi każde z nich
| Źródło | Co dostarcza | Co pomija |
|---|---|---|
| PLC linii i enkoder capstanu | Prędkość linii, stan pracy, wyprodukowane metry | Dlaczego linia się zatrzymała |
| Tester iskrowy | Liczba błędów i pozycja | Przyczyna błędu |
| Mierniki średnicy i ekscentryczności | Wymiary wzdłuż długości | Wady nadruku i powierzchni |
| Etikiety na nawijaku i szpulach | Długość na szpuli, zmiany szpul | Pozostałości złomowane później |
| Wprowadzanie przez operatora | Powód, kolor, partia przewodu | Krótkie przestoje, których nikt nie rejestruje |
| Kamera na stanowisku | Klip z pay-offu lub nawijania w momencie zatrzymania | Co dzieje się wewnątrz wytłaczarki lub głowicy krzyżowej |
PLC jest zegarem dla każdego zatrzymania. Tam gdzie kamera obserwuje pay-off lub nawijanie, klip pokazuje splątaną szpulę lub nieudany transfer, który sygnał rejestruje tylko jako zatrzymanie. Model może zasugerować powód, a operator potwierdzi go jednym dotknięciem.
Przepracowana zmiana na linii izolacyjnej
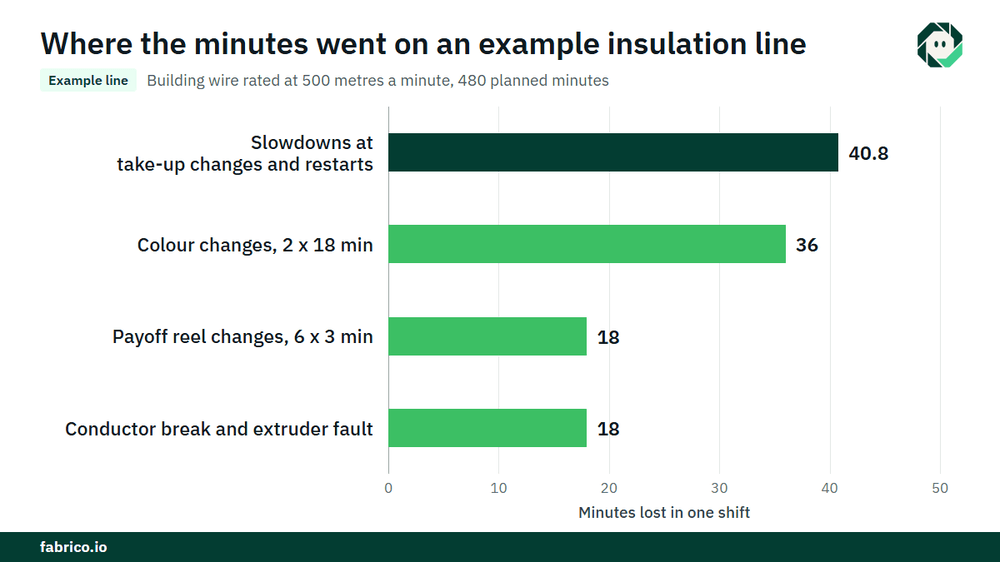
Przykładowa linia (liczby ilustracyjne, nie klient): linia izolacyjna dla przewodu budowlanego pracuje z produktem o nominalnej prędkości 500 metrów na minutę. Zaplanowany czas produkcji to 480 minut.
- Przestoje: dwie zmiany kolorów po 18 minut (36), sześć zmian szpul podających po 3 minuty (18) oraz pęknięcie przewodu plus awaria wytłaczarki (18). Razem 72 minuty, więc czas pracy 408 minut.
- Dostępność = 408 / 480 = 85,0%.
- Idealna długość = 408 x 500 = 204 000 m. Capstan zarejestrował 183 600 m. Wydajność = 183 600 / 204 000 = 90,0%. Brakuje 20 400 m, czyli 40,8 minuty przy prędkości nominalnej, utracone przez spowolnienia przy zmianach nawijania i rampy po restartach.
- Scrap: 3 000 m przewodu rozruchowego po dwóch zmianach koloru, 600 m wycięć z powodu błędów iskrowych (12 cięć po 50 m) i 990 m pozostałości zbyt krótkich na sprzedaż. Razem 4 590 m, więc dobra długość to 179 010 m. Jakość = 179 010 / 183 600 = 97,5%.
- OEE = 0,85 x 0,90 x 0,975 = 74,6%. Sprawdzenie: 179 010 / 500 = 358,02 minuty, a 358,02 / 480 = 74,6%.
Wyceń zmiany kolorów. 36 minut to 36 x 500 = 18 000 m nie wyprodukowane. Przy marży $0,03 za metr (€0,03 w zakładzie eurowym), to $540. 3 000 m przewodu rozruchowego tracą $0,05 za metr po odzyskaniu miedzi: $150. Dwie zmiany kolorów kosztują $690 za zmianę. Przy 750 zmianach rocznie, trzy zmiany na 250 dni, to $517 500, czyli €517 500, jeśli linia jest całkowicie wyprzedana.
Gdzie pasuje Fabrico
Fabrico to platforma do zarządzania wydajnością produkcji z funkcjami widzenia komputerowego. W zakładzie przewodów i kabli zaczyna się od OEE i lekkiego MES: automatyczne logowanie przestojów z sygnałów maszyn i OEE na żywo według linii i zmiany, krok po kroku.
- Straty wycenione w pieniądzu i uporządkowane według wartości, dzięki czemu zmiany szpul, zmiany kolorów i wycięcia z powodu błędów iskrowych są porównywane w jednej walucie.
- Operator potwierdza przyczynę jednym dotknięciem, w tym typ zmiany.
- Klip z kamery jako dowód przestoju tam, gdzie kamera obserwuje podawanie lub nawijanie.
- Zlecenie pracy do właściwego technika, z jego kosztem, gdy przestój jest awarią.
- Jeden widok przez wszystkie zakłady dla grup, które ciągną, plecą i izolują w różnych lokalizacjach.
Możesz zacząć od jednej linii, z linią bazową i umówioną datą decyzji z wyprzedzeniem. Każdy zakład otrzymuje wycenę po przeglądzie swoich linii.
Najczęściej zadawane pytania
Jak oblicza się OEE dla linii wytłaczania kabla?
Dostępność to czas pracy podzielony przez czas planowany. Wydajność to metry wyprodukowane podzielone przez nominalną prędkość linii razy czas pracy. Jakość to dobre metry podzielone przez wszystkie metry, po odpadu rozruchowym, wycięciach przy błędach iskrowych i pozostałościach.
Czy zmiany szpul to planowany przestój?
Licz je jako stratę Dostępności z czasem standardowym na zmianę i zakoduj przekroczenia. Trzymane w czasie planowanym znikają z listy strat.
Jak błędy testu iskrowego wpływają na OEE?
Długość odcięta wokół każdego błędu to strata Jakości. Jeśli wycięcia pozostawiają bęben zbyt krótki na zamówienie i pozostałość nie może być sprzedana po pełnej cenie, ta długość też jest stratą Jakości.
Czy ciągnienie drutu i izolacja powinny dzielić jedno OEE?
Nie. Szpule odłączają kroki, więc mierz każdą z nich oddzielnie i poświęć najwięcej uwagi etapowi ograniczającemu.
Jakie jest dobre OEE dla produkcji przewodów i kabli?
Nie ma standardowego benchmarku dla linii przewodów i kabli. Porównuj każdą linię do jej własnej linii bazowej, według produktu, i obserwuj zmiany szpul i błędy iskrowe na zmianę.
Zobacz straty swojej linii kablowej na demo
Przynieś jedną linię i jej raporty zmian. Pokażemy, gdzie idą metry i ile kosztuje każda strata.
Powiązane artykuły
Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.