


 Iniciar sesión
 Blog
OEE para fabricación de hilos y cables: bobinas, fallos por chispa y longitud

Puntos clave
- Mida cada paso del proceso por separado. Estirado, trenzado, extrusión de aislamiento y cableado funcionan a ritmos diferentes — las bobinas son el buffer entre ellos.
- Use una tasa basada en longitud: metros por minuto a la velocidad nominal de la línea para ese producto.
- Los cambios de bobina y tambor son pérdidas de Disponibilidad con un tiempo estándar; las ralentizaciones alrededor de ellos son pérdidas de Rendimiento.
- Los fallos del ensayo de chispa cuestan doble: la longitud cortada se pierde, y la bobina puede quedar demasiado corta para el pedido.
- Encuentre el paso limitante antes de perseguir puntos de OEE por todas partes.
La línea de aislamiento en la planta de cableado para edificación se para por tercera vez en este turno. Una bobina de pago se ha vaciado, los extremos del conductor deben soldarse, y mientras la línea vuelve a acelerar, el recogedor enrolla cable que luego se cortará. Cada evento es corto y normal. Juntos determinan el OEE de la línea, y la mayoría nunca llega al informe de turno.
Esta guía es para gerentes de planta, ingenieros de proceso y líderes de CI en plantas de hilo y cable. Cubre cómo medir OEE en líneas de estirado, trenzado y extrusión de aislamiento, cómo fijar una tasa basada en longitud, cómo registrar cambios de bobina, pausas y cambios de color, y cómo los fallos del test de chispa y las bobinas cortas se convierten en pérdida de Calidad.
El proceso de hilo y cable, paso a paso
- Estirado. La barra se tira a través de una serie de matrices hasta el tamaño del hilo, a menudo con un recocido en línea. Hilos finos pasan por máquinas de estirado adicionales.
- Agrupado y trenzado. Los hilos se trenzan en un conductor en bunchers o stranders, alimentados desde muchas bobinas.
- Extrusión de aislamiento. Payoff, precalentador, extrusora con cabeza transversal, bañera de enfriamiento, capstan, calibre de diámetro, probador de chispas, impresora, acumulador y recogida.
- Cableado y funda. Los núcleos aislados se ensamblan en un cable y se funden en otra línea de extrusión.
- Pruebas y embalaje. Los tambores acabados se prueban, luego se enrollan o empaquetan.
Entre cada paso, el producto espera sobre bobinas y tambores. Ese WIP amortigua los pasos entre sí, por lo que una parada en un paso rara vez detiene el siguiente de inmediato.

Un OEE por paso y la restricción
Porque las bobinas desacoplan los pasos, una sola cifra de OEE para toda la planta dice poco. Mida cada máquina o grupo de líneas por separado, y encuentre el paso que limita la producción para la mezcla de productos que maneja. Puede ser una línea de aislamiento o un strander, pero revise su WIP: el paso delante del cual se acumulan bobinas es al que proteger.
Los puntos ganados en un paso con capacidad sobrante solo incrementan más el WIP. Los puntos ganados en la restricción se convierten en cable que puede enviar. Nuestra guía sobre OEE en múltiples máquinas muestra cómo consolidar pasos sin esconder la restricción.
Establecer una tasa basada en longitud
Los hilos y cables se venden por longitud, así que mida el Rendimiento en metros: metros producidos sobre la velocidad nominal de la línea multiplicada por tiempo de funcionamiento.
- Líneas de aislamiento. La velocidad nominal por producto está limitada por la salida del extrusor y la longitud de enfriamiento, por lo que una aislación gruesa corre más despacio que una fina. Establézcala a partir de la mejor velocidad probada con el producto dentro de tolerancia.
- Stranders. La velocidad de línea equivale a la velocidad de rotación de la jaula por la longitud de lay. La tasa nominal se deriva de la velocidad nominal de rotación y la longitud de lay que necesita el producto.
- Estirado. Use la velocidad de acabado nominal para el calibre del hilo, en metros por minuto o por segundo, en el recogedor.
Nunca use el promedio de un buen día como ideal, y si un producto funciona por encima de la velocidad nominal, su tasa está fijada demasiado baja. Nuestra guía sobre tiempo de ciclo ideal para OEE cubre la regla en detalle.
Cambios de bobina y tambor
Los cambios de bobina están entre los eventos más frecuentes en una línea de hilo, en ambos extremos.
Payoff. Cuando una bobina de conductor se vacía, se une la siguiente, a menudo soldando los extremos. Las líneas sin un payoff que cambia en vuelo paran o reducen velocidad en cada unión. Registre la parada como pérdida de Disponibilidad con tiempo estándar, y la ralentización antes y después como Rendimiento.
Recogida. Las unidades de recogida dobles transfieren a una bobina vacía a velocidad. Los recogedores simples ralentizan la línea o la paran, a veces usando un acumulador que cubre el cambio. Longitudes de pedido cortas significan muchos cambios por turno, por lo que el tiempo estándar por cambio importa más que en tiradas largas.
Codifique transferencias fallidas, bobinas equivocadas y tambores vacíos faltantes como razones propias. Esperar bobinas es una pérdida de material y logística, no un problema de línea. Nuestra guía sobre medir el tiempo de cambio explica cómo fijar el estándar.
Pausas y otras paradas por paso
| Paso | Paradas típicas | Factor OEE | Qué registrar |
|---|---|---|---|
| Estirado | Rupturas de hilo, cambios de matriz, fallos de lubricante o del recocedor, cambios de bobina | Disponibilidad, pausas cortas en Rendimiento | Rupturas por tonelada, posición de la matriz, lote de barra |
| Agrupado y trenzado | Cambios de bobina, roturas de hebras, cambios de longitud de lay | Disponibilidad | Bobinas cambiadas, ubicación de la rotura |
| Extrusión de aislamiento | Cambios de pay-off y recogida, rupturas de conductor, cambios de color, fallos del extrusor | Disponibilidad, luego Calidad en el arranque | Tipo de cambio, metros de scrap en arranque |
| Cableado y fundido | Cambios de bobina de núcleo, cambios de matriz y boquilla, fallos de la funda | Disponibilidad y Calidad | Tambores, producto, metros de scrap |
| Todos los pasos | Esperando bobinas, esperando material, sin operador | Disponibilidad | La fuente de la espera |
Los cambios de color en las líneas de aislamiento suelen implicar purgar el compuesto antiguo, a menudo cambiar boquilla y matriz, y correr hasta que color y diámetro sean correctos. Registre la parada en Disponibilidad y la longitud de arranque en Calidad, y reporte ambos como un único evento. Para la parte de reinicio, lea cómo reducir las pérdidas de arranque y parada.
Fallos en el test de chispa y otras pérdidas de calidad
El probador de chispas aplica alta tensión a través del aislamiento mientras el cable pasa por él. Un poro, un punto fino o contaminación deja pasar una chispa, y el probador cuenta un fallo. Según las reglas del producto, la longitud defectuosa se corta o la bobina se degrada.
- Cortes por fallo de chispa. La longitud removida alrededor de cada fallo.
- Scrap de arranque. Cable hecho tras un arranque o cambio de color hasta que está en especificación.
- Fallos dimensionales. Diámetro o excentricidad fuera de tolerancia, detectados por las sondas.
- Fallos de impresión y superficie. Marcado ausente o incorrecto, protuberancias, rayas.
- Bobinas cortas. Los cortes pueden dejar bobinas más cortas que la longitud pedida.
Decida cómo contabilizar los remanentes. Si una longitud corta se vende después al precio completo, es salida buena. Si se desecha o se vende como segunda, cuéntela como pérdida de Calidad. El cobre se recupera del scrap, así que valore el scrap por el valor que pierde, no por el coste total del material. Más en nuestra guía sobre el factor Calidad del OEE.
Fuentes de datos: qué ve cada una
| Fuente | Lo que le da | Lo que no ve |
|---|---|---|
| PLC de línea y encoder del capstan | Velocidad de línea, estado de funcionamiento, metros producidos | Por qué la línea paró |
| Probador de chispas | Cuenta y posición de fallos | La causa del fallo |
| Calibradores de diámetro y excentricidad | Dimensiones a lo largo de la longitud | Fallos de impresión y superficie |
| Etiquetas de recogida y bobinas | Longitud por bobina, cambios de bobina | Remanentes desechados después |
| Entrada del operador | Razón, color, lote del conductor | Paradas cortas que nadie registra |
| Cámara en una estación | Un clip del payoff o recogida en el momento de la parada | Qué pasa dentro del extrusor o la cabeza transversal |
El PLC es el reloj para cada parada. Donde una cámara vigila el payoff o la recogida, el clip muestra una bobina enredada o una transferencia fallida que la señal solo reporta como parada. Un modelo puede sugerir la razón y el operador la confirma con un toque.
Una jornada trabajada en una línea de aislamiento
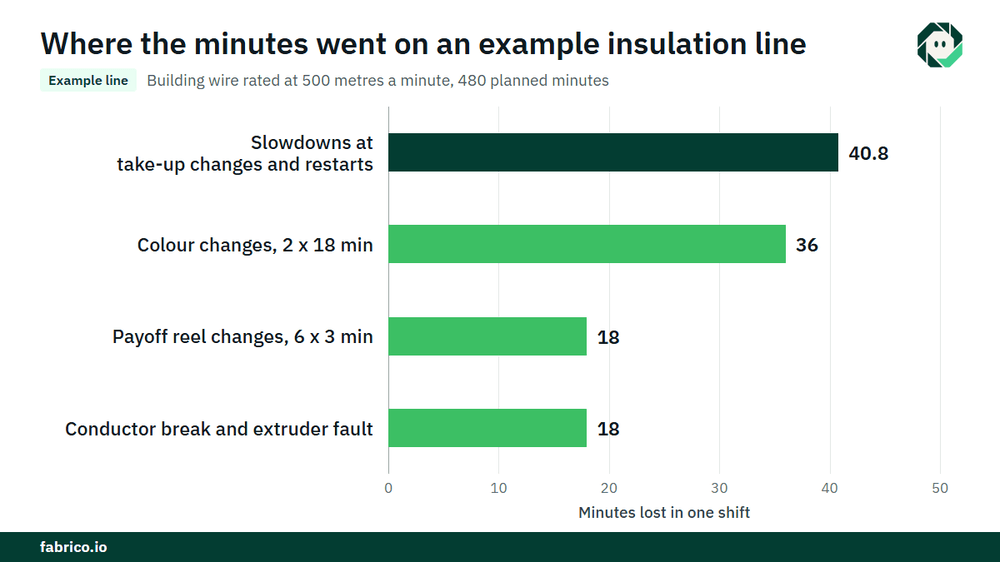
Línea de muestra (números ilustrativos, no cliente): una línea de aislamiento para cable de instalación corre un producto calificado a 500 metros por minuto. El tiempo de producción planificado es de 480 minutos.
- Paradas: dos cambios de color de 18 minutos (36), seis cambios de bobina de payoff de 3 minutos (18), y una rotura de conductor más una avería de extrusora (18). Total 72 minutos, por lo que el tiempo de funcionamiento es 408 minutos.
- Disponibilidad = 408 / 480 = 85,0%.
- Longitud ideal = 408 x 500 = 204.000 m. El capstan registró 183.600 m. Rendimiento = 183.600 / 204.000 = 90,0%. Los 20.400 m que faltan son 40,8 minutos a velocidad nominal, perdidos por ralentizaciones en cambios de recogida y rampas tras reinicios.
- Scrap: 3.000 m de cable de arranque tras los dos cambios de color, 600 m de cortes por fallos de chispa (12 cortes de 50 m) y 990 m de remanentes demasiado cortos para vender. Total 4.590 m, así que longitud buena 179.010 m. Calidad = 179.010 / 183.600 = 97,5%.
- OEE = 0,85 x 0,90 x 0,975 = 74,6%. Comprobación: 179.010 / 500 = 358,02 minutos, y 358,02 / 480 = 74,6%.
Presupueste los cambios de color. Los 36 minutos son 36 x 500 = 18.000 m no producidos. Con una contribución de $0,03 por metro (€0,03 en una planta euro), eso es $540. Los 3.000 m de cable de arranque pierden $0,05 por metro tras recuperar el cobre: $150. Dos cambios de color cuestan $690 por turno. En 750 turnos al año, tres turnos en 250 días, eso es $517.500, o €517.500, si la línea está vendida por completo.
Dónde encaja Fabrico
Fabrico es una Plataforma de Rendimiento de Manufactura habilitada con visión por ordenador. En una planta de hilo y cable empieza con OEE y MES ligero: registro automático de tiempos de inactividad a partir de señales de máquina y OEE en vivo por línea y turno, paso a paso.
- Pérdidas valoradas en dinero y ordenadas por dinero, así los cambios de bobina, cambios de color y cortes por fallos de chispa se comparan en una sola moneda.
- El operador confirma la razón con un toque, incluido el tipo de cambio.
- Un clip de cámara como evidencia de una parada donde una cámara vigila el payoff o la recogida.
- Una orden de trabajo al técnico adecuado, con su coste, cuando una parada es una avería.
- Una vista única a través de plantas para grupos que estiran, trenzan e aíslan en diferentes ubicaciones.
Pueden empezar en una línea, con una línea base y una fecha de decisión acordada de antemano. Cada planta recibe una cotización tras revisar sus líneas.
Preguntas frecuentes
¿Cómo se calcula el OEE para una línea de extrusión de cable?
Disponibilidad es tiempo de funcionamiento sobre tiempo planificado. Rendimiento es metros producidos sobre la velocidad nominal de la línea multiplicada por el tiempo de funcionamiento. Calidad es metros buenos sobre todos los metros, tras scrap de arranque, cortes por fallos de chispa y remanentes.
¿Los cambios de bobina son tiempo de inactividad planificado?
Cuéntelos como pérdida de Disponibilidad con un tiempo estándar por cambio y codifique el sobretiempo. Si están en tiempo planificado, desaparecen de la lista de pérdidas.
¿Cómo afectan los fallos del test de chispa al OEE?
La longitud cortada alrededor de cada fallo es una pérdida de Calidad. Si los cortes dejan una bobina demasiado corta para el pedido y el remanente no se puede vender al precio completo, esa longitud también es una pérdida de Calidad.
¿Deben el estirado del hilo y la extrusión compartir un OEE?
No. Las bobinas desacoplan los pasos, así que mida cada uno por separado y dé la mayor atención al paso que limite.
¿Cuál es un buen OEE para la fabricación de hilo y cable?
No hay un benchmark estándar para líneas de hilo y cable. Compare cada línea con su propia línea base, por producto, y controle cambios de bobina y fallos de chispa por turno.
Vea las pérdidas de su línea de cable en una demo
Traiga una línea y sus informes de turno. Mostraremos dónde van los metros y cuánto cuesta cada pérdida.
Artículos relacionados








Tarjetas reales de Fabrico, datos de ejemplo.