


 Вход
 Блог
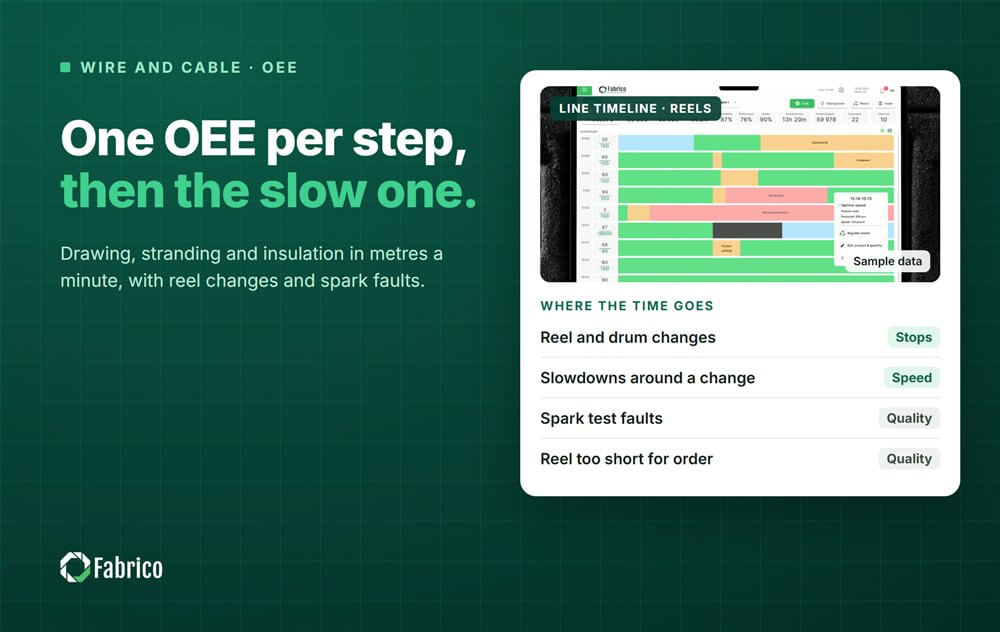
OEE за производство на проводи и кабели: макари, искрови дефекти и дължина

Ключови изводи
- Измервайте всяка стъпка от процеса отделно. Влаченето, усукването, изолиращата екструзия и финалното кабелиране работят с различни честоти, като макарите са буферът между тях.
- Използвайте норма, базирана на дължина: метри в минута при номиналната скорост на линията за този продукт.
- Смяната на макари и барабани са загуби в Наличността с установено стандартно време; забавянията около тях са загуби в Производителността.
- Искровите дефекти струват двойно: отсечената дължина се губи и макарът може да се окаже твърде къс за поръчката.
- Намерете стесняващата стъпка преди да гоните OEE точки навсякъде.
Линията за изолация на секцията за инсталационни проводници спира за трети път тази смяна. Макар на подаващия барабан се е изпразнила, краищата на проводника трябва да се заварят, и докато линията набира отново скорост, навивачът навива проводник, който по-късно ще бъде изрязан. Всеки инцидент е кратък и нормален. Заедно те решават OEE на линията и повечето от тях никога не достигат до смяната отчет.
Този наръчник е за ръководители на заводи, процесни инженери и лидери по непрекъснато подобрение в заводите за проводи и кабели. Обхваща как да измервате OEE при влачене, усукване и изолация, как да настроите норма, базирана на дължина, как да отчитате смени на макари, прекъсвания и смени на цвят, и как искровите тестови дефекти и късите макари се превръщат в загуба по Качество.
Процесът при проводи и кабели, стъпка по стъпка
- Влачене. Прътът се издърпва през серия матрици до размер на проводника, често с интегриран анилатор. Фини жила минават през допълнителни машини за влачене.
- Групиране и усукване. Жилата се усукват в проводник на групиращи машини или стрендери, нахранвани от много шпули.
- Екструзия на изолация. Подаване, предварително загряване, екструдер с кръстосана глава, охлаждащ съд, капстан, измерване на диаметъра, искров тестер, принтер, акумулатор и навиване.
- Кабелиране и обвиване. Изолираните сърцевини се навиват в кабел и се покриват с обвивка на друга екструзионна линия.
- Тестване и опаковане. Готовите барабани се тестват, след което се навиват или опаковат.
Между всяка стъпка продуктът чака на макари и барабани. Този междинен запас буферира стъпките една от друга, така че спиране в една стъпка рядко спира следващата веднага.

Едно OEE на стъпка и стесняващата стъпка
Тъй като макарите деквилизират стъпките, един OEE за целия завод ви казва малко. Измервайте всяка машина или група линии отделно и намерете стъпката, която ограничава производството за микса от продукти, които правите. Това може да е линия за изолация или стрендер, но проверете собствените си междинни запаси: стъпката пред която се трупат макари е тази, която трябва да защитите.
Постигнатите точки на стъпка със свободен капацитет само увеличават междинния запас. Точките, спечелени на стесняващата стъпка, се превръщат в кабел, който можете да изпратите. Нашият наръчник за OEE за множество машини показва как да сумирате стъпките, без да скривате стесняващата стъпка.
Задаване на норма, базирана на дължина
Проводите и кабелите се продават по дължина, затова измервайте Производителността в метри: произведени метри над номиналната скорост на линията по време на производство.
- Линии за изолация. Номиналната скорост за продукт се ограничава от изхода на екструдера и дължината за охлаждане, затова дебелата изолация тече по-бавно от тънката. Задайте я от най-добрата доказана скорост с продукта в толеранс.
- Стрендери. Скоростта на линията е равна на скоростта на въртене на клетката по умножена по дължината на навиване. Номиналната скорост следва от номиналната скорост на въртене и необходимата дължина на навиване за продукта.
- Влачене. Използвайте номиналната крайна скорост за размера на проводника, в метри на минута или на секунда, на навиването.
Никога не използвайте добрия среден ден като идеал, и ако продукт работи над пълната скорост, неговата норма е зададена твърде ниско. Нашето ръководство за идеалното време за цикъл за OEE обяснява правилото подробно.
Смени на макари и барабани
Смяната на макари е едно от най-честите събития на линия за проводи, и на двата края.
Подаване. Когато макар на проводник се изпразни, следващата се присъединява, често чрез заваряване на краищата. Линиите без подаване, което сменя на летящо, спират или забавят за всяко присъединяване. Отчитайте спирането като Наличност с установено стандартно време, а забавянето преди и след като като Производителност.
Навиване. Двойните навиващи машини прехвърлят на празна макар при скорост. Еднонавивните забавят линията или я спират, понякога с акумулатор, покриващ смяната. Късите поръчани дължини означават много смени на смяна, така че стандартното време на смяна е по-важно, отколкото при дългите руни.
Кодирайте неуспешни прехвърляния, грешни макари и липсващи празни барабани като собствени причини. Чакане на макари е загуба на материал и логистика, не проблем на линията. Нашето ръководство за измерване на време за смяна обхваща как да зададете стандарта.
Почивки и други спирания по стъпки
| Стъпка | Типични спирания | Фактор в OEE | Какво да записвате |
|---|---|---|---|
| Влачене | Прекъсвания на проводника, смяна на матрици, смущения на смазване или анилатор, смяна на шпули | Наличност, кратки прекъсвания в Производителността | Прекъсвания на тон, позиция на матрицата, партида прът |
| Групиране и усукване | Смяна на шпули, прекъсвания на жила, промяна на дължина на навиване | Наличност | Брой сменени шпули, място на прекъсване |
| Екструзия на изолация | Смяна на подаване и навиване, прекъсвания на проводник, смени на цвят, повреди на екструдера | Наличност, после Качество за стартиране | Тип смяна, метри брак при стартиране |
| Кабелиране и обвивка | Смяна на макари с проводници, смяна на матрици и накрайници, дефекти на обвивката | Наличност и Качество | Барабан, продукт, скрап метри |
| Всички стъпки | Чакане на макари, чакане на материал, няма оператор | Наличност | Източникът на чакането |
Смени на цвят на изолационните линии обикновено означават изплакване на стария компаунд, често смяна на накрайник и матрица, и пускане докато цветът и диаметърът не са правилни. Отчитайте спирането като Наличност и дължината при пускане като Качество, и ги докладвайте като едно събитие. За страната за рестарт прочетете как да намалите загубите при пускане и спиране.
Искрови тестови дефекти и други загуби по качеството
Искровият тестер подава високо напрежение през изолацията докато проводникът преминава през него. Малка дупка, тънко място или замърсяване допуска искра, и тестерът отчита дефект. В зависимост от правилата за продукта, дефектният участък се изрязва или макарът се понижава в клас.
- Изрязвания при искрови дефекти. Дължината премахната около всеки дефект.
- Брак при пускане. Проводник произведен след пускане или смяна на цвят докато не е в спецификация.
- Размерни дефекти. Диаметър или ексцентрицитет извън толеранс, от измервателните уреди.
- Брак на печат и повърхност. Липсващо или грешно маркиране, бучки, надрасквания.
- Къси макари. Изрязвания могат да оставят макари по-къси от поръчаната дължина.
Решете как да броите остатъците. Ако късата дължина се продава по-късно на пълна цена, тя е добър продукционен изход. Ако се бракува или се продава като втора, брои се като загуба по Качество. Медта се възстановява от скрапа, така че оценявайте скрапа по стойността, която губи, не по пълната стойност на материала. Повече в нашето ръководство за фактора Качество в OEE.
Източници на данни: какво вижда всеки един
| Източник | Какво ви дава | Какво пропуска |
|---|---|---|
| PLC на линията и енкодер на капстана | Скорост на линията, състояние на работа, произведени метри | Защо линията спря |
| Искров тестер | Брой дефекти и позиция | Причината за дефекта |
| Измерители за диаметър и ексцентрицитет | Размери по дължината | Печатни и повърхностни дефекти |
| Етикети на навиването и макарите | Дължина на макар, смени на макари | Остатъци изхвърлени по-късно |
| Въвеждане от оператора | Причина, цвят, партида проводник | Къси спирания, които никой не записва |
| Камера на станция | Клип на подаването или навиването в момента на спиране | Какво става в екструдера или кръстосаната глава |
PLC е часовникът за всяко спиране. Където камера наблюдава подаването или навиването, клипът показва заплетена макара или неуспешно прехвърляне, което сигналът отчита само като спиране. Модел може да предложи причината, а операторът да я потвърди с едно докосване.
Примерна смяна на линия за изолация
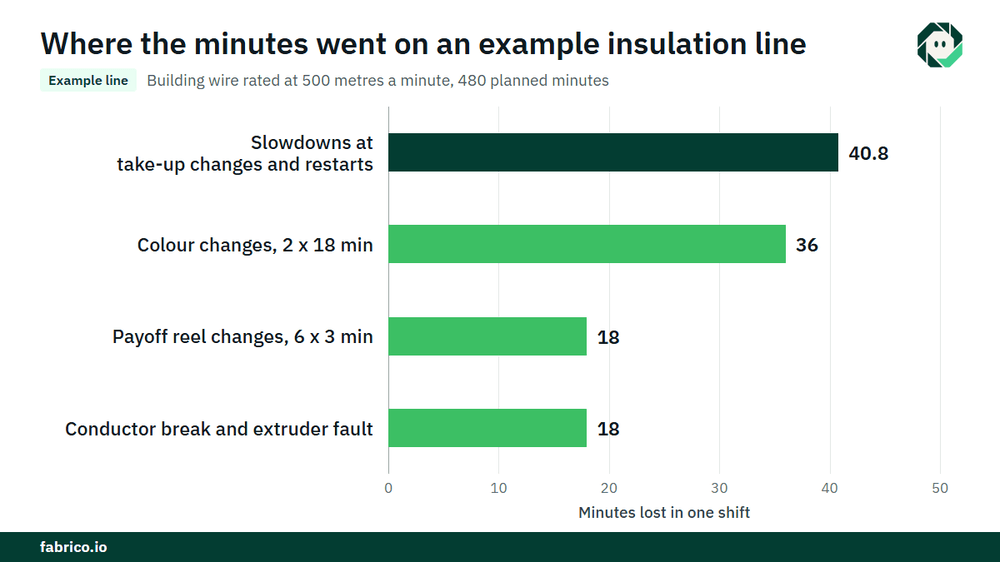
Примерна линия (илюстративни числа, не клиентски): линия за изолация на инсталационен проводник обработва продукт с номинална скорост 500 метра в минута. Планирано време за производство е 480 минути.
- Спирания: две смени на цвят по 18 минути (36), шест смени на макари подаващи по 3 минути (18), и прекъсване на проводник плюс повреда на екструдера (18). Общо 72 минути, така че времето на работа е 408 минути.
- Наличност = 408 / 480 = 85.0%.
- Идеална дължина = 408 x 500 = 204 000 м. Капстанът е записал 183 600 м. Производителност = 183 600 / 204 000 = 90.0%. Липсващите 20 400 м са 40.8 минути при номиналната скорост, загубени от забавяния при смени на навиването и набирания след рестарти.
- Скрап: 3 000 м при пускане след двете смени на цвят, 600 м изрязвания при искрови дефекти (12 изрязвания по 50 м) и 990 м остатъци твърде къси за продажба. Общо 4 590 м, така че добрата дължина е 179 010 м. Качество = 179 010 / 183 600 = 97.5%.
- OEE = 0.85 x 0.90 x 0.975 = 74.6%. Проверка: 179 010 / 500 = 358.02 минути, и 358.02 / 480 = 74.6%.
Оценете смяната на цветове. 36-те минути са 36 x 500 = 18 000 м неизработени. При принос от $0.03 на метър (€0.03 в еврозона), това е $540. 3 000 м при пускане губят $0.05 на метър след възстановяване на медта: $150. Две смени на цвят струват $690 на смяна. При 750 смени годишно, три смени на ден в 250 дни, това е $517 500, или €517 500, ако линията е изцяло разпродадена.
Къде се вписва Fabrico
Fabrico е платформа за производителност, която използва компютърно зрение. В завод за проводи и кабели тя започва с OEE и лек MES: автоматично записване на престои от сигнали на машините и живо OEE по линия и смяна, стъпка по стъпка.
- Загуби оценени в пари и подредени по стойност, така че смени на макари, смени на цветове и изрязвания при искрови дефекти се сравняват в една валута.
- Операторът потвърждава причината с едно докосване, включително типа смяна.
- Клип от камера като доказателство за престой, където камера наблюдава подаването или навиването.
- Работна поръчка към правилния техник, с нейната цена, когато престой е повреда.
- Един изглед през всички заводи за групи, които влачат, усукват и изолират на различни обекти.
Можете да започнете с една линия, с базова стойност и договорена дата за решение. Всеки завод получава оферта след преглед на своите линии.
Често задавани въпроси
Как се изчислява OEE за линия за екструзия на кабел?
Наличност е време на работа над планираното време. Производителност е произведени метри над номиналната скорост на линията по време на работа. Качество е добри метри над всички метри, след брака при пускане, изрязвания при искрови дефекти и остатъци.
Дали смяната на макари е планирано време на престой?
Отчитайте ги като загуба на Наличност със стандартно време на смяна и кодирате превишението. Ако са в планираното време, те изчезват от списъка с загуби.
Как искровите дефекти влияят на OEE?
Дължината изрязана около всеки дефект е загуба по Качество. Ако изрязванията оставят макар твърде къса за поръчката и остатъкът не може да се продаде на пълна цена, тази дължина също е загуба по Качество.
Трябва ли влаченето на проводник и изолацията да споделят един OEE?
Не. Макарите деквилизират стъпките, така че измервайте всяка отделно и обърнете най-голямо внимание на стесняващата стъпка.
Какво е добро OEE за производство на проводи и кабели?
Няма стандартен бенчмарк за линии за проводи и кабели. Сравнявайте всяка линия с нейния собствен начален показател, по продукт, и наблюдавайте смени на макари и искрови дефекти на смяна.
Вижте загубите на вашата кабелна линия в демо
Донесете една линия и нейните отчети за смяна. Ще покажем къде отиват метрите и колко струва всяка загуба.
Свързани статии
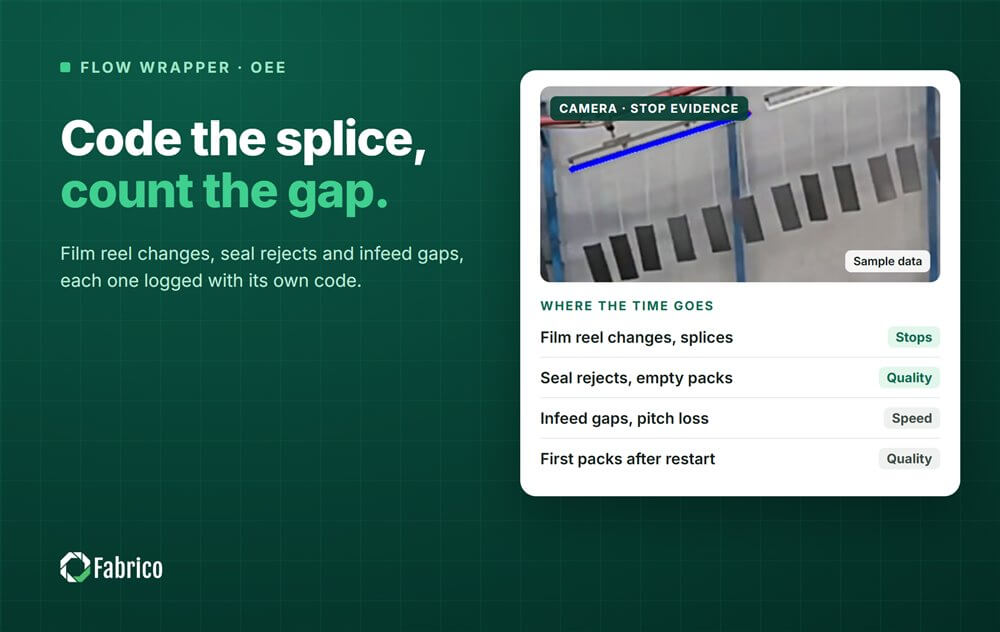








Реални плочки на Fabrico, примерни данни.